Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Wire EDM Chucks Produsent for presisjon og pålitelighet
Som en dedikert workholding-utvikler av Wire EDM Chucks,JWGRIPproduserer manuelle skrustikkenheter med lav forvrengning, pneumatiske klemmemoduler og flerveis justerbare armaturer for presisjonskomponentfabrikker, verktøy-og-matrisprodusenter og ingeniører for anskaffelse av armaturer som er plaget av deformasjon av deler, posisjonsforskyvning og dårlig repeterbarhet ved neddykket trådkutteoperasjoner.
Kjernekomponenter bruker stressavlastet legert stål med finslipte klemflater for å redusere klem-indusert forvrengning for tynne, skjøre eller miniatyrarbeidsstykker. Disse klemenhetene motstår vannstrømpåvirkning og forhindrer datodrift under langvarig nedsenket behandling. JWGRIP tilbyr ogsåR-Type EDM Workholding Systemog EROWA-kompatibel EDM-arbeidsholding, som sikrer ensartet lokalisering på tvers av prosesser på tvers av sinker EDM og wire-cut maskineringsarbeidsflyter.
De fleste dysefabrikker konsentrerer seg om trådkuttet maskinytelse og messingtrådkvalitet, mens de undervurderer hvordan klemkraft og festestivhet påvirker sluttdimensjonale resultater. Tynnveggede innsatser, bittesmå formstifter og delikate stemplede komponenter er ekstremt følsomme for ujevn klemkraft. Vanlige flate klemmer eller enkle skrustikk gir ofte lokal deformasjon etter tiltrekking. Når arbeidsstykket er forvrengt under fastspenning, vil indre spenninger frigjøres gradvis i arbeidstanken som er nedsenket i vann, noe som utløser delforskyvning, profilfeil og inkonsekvent skjæreklaring.
Gjenklemming for sekundær etterbehandling forsterker risikoen for feiljustering ytterligere. Mange generiske chucker på markedet er opprinnelig designet for fresing i tørt miljø; deres strukturelle stivhet og tetningsytelse kan ikke tilpasse seg kontinuerlig vannspyling, vibrasjoner og temperaturendringer inne i wire EDM-maskiner, noe som resulterer i ustabil lokaliseringsnøyaktighet etter at partier med deler er behandlet.
Hvilke strukturelle egenskaper skiller spesialbygde klemmeenheter fra vanlige skrustikk for generelle formål som brukes til produksjon av nedsenket wire?
Mekaniske skrustikk for generelle formål er optimert for solide tykke arbeidsstykker under tørrkutteforhold. De vurderer sjelden risikoen for deformasjon av deler av tynnveggede emner, kontinuerlig vannpåvirkning eller behovet for flervinklet justering som kreves av wirekutteoppgaver. Derimot er Wire EDM Chucks fullstendig optimalisert for scenarier med nedsenket wire-cut. Wire EDM Vise for Precision Workholding leverer pålitelig manuell fastspenning for små batch-prototypedeler med tilgjengelig installasjonsplass.
Pneumatic Chuck for Wire EDM Workholding tilbyr justerbar, repeterbar klemkraft for å forhindre overklemming av tynnveggede skjøre emner i masseproduksjonsmiljøer. Unoset-adapteren med RSM 50 pallesett for Wire EDM realiserer rask pallutveksling og datum-arv på tvers av forskjellige arbeidsstasjoner. Wire EDM Chuck for presisjonsarbeid med treveis justering lar operatører korrigere arbeidsstykkets vinkelforskyvning uten gjentatt demontering av deler. Åpen rammekonstruksjon sikrer tilstrekkelig plass for trådelektrodegjennomføring, og unngår fiksturinterferens under kompleks konturskjæring. Forsterket antirustbehandling takler langvarig nedsenking i vann, og presisjonslokaliseringsflater holder datum stabilt under kontinuerlig vannstrålespyling. Rimelig utvalgte chucker reduserer spenningsindusert deformasjon, og opprettholder den originale arbeidsstykkets geometri gjennom hele skjæresyklusen under vann.
Hvordan kan dysefremstillingsanlegg redusere omarbeidingshastigheter forårsaket av klemutløst deformasjon for miniatyr- og tynnveggede trådkuttede arbeidsstykker?
Tynnveggede deler og deler i mikrostørrelse har blitt mainstream-produkter for mange trådkutteverksteder. Overdreven eller ujevn klemkraft er en av de viktigste kildene til defekte trådkuttede komponenter. Wire EDM Chucks gjør det mulig for operatører å fullføre forhåndsklemming, vinkeljustering og offsetmåling utenfor den vannfylte maskintanken. Operatører fester emner på chucker på hjelpearbeidsbenker, fullfører inspeksjon av planhet og posisjonsstatus, og monterer deretter hele fikstur-arbeidsstykke-sammenstillingen på maskinens arbeidsbord.
Pneumatiske varianter tillater finjustering av klemtrykket, og forhindrer effektivt forvrengning av arbeidsstykket forårsaket av overdreven tiltrekking. Når bedrifter forfølger enhetlig datum på tvers av forskjellige maskineringsstasjoner, kan disse chuckene pares med moduler fra Quick Change Workholding System, og realisere rask overføring av armaturet mellom forhåndsinnstilte benker, synke EDM-stasjoner og wire-cut utstyr. Denne arbeidsflyten unngår gjentatt demontering og fastklemming av deler, reduserer menneskeskapte innrettingsfeil og reduserer i stor grad skrot som utløses av spenningsfrigjøring under prosessering av nedsenket trådkuttet.
Kjerneproduktets styrker
Klemmestruktur med lav spenning reduserer klemdeformasjon, spesielt tilpasset for tynnveggede, miniatyr og lett forvrengte presisjonsemner.
Oppsett med åpen arkitektur reserverer rikelig med bevegelig plass for trådelektroder, og eliminerer risikoen for kollisjon av armaturet for komplekse konturskjærebaner.
Flere tilgjengelige kjøremoduser: manuell mekanisk låsing og justerbar pneumatisk klemme passer til henholdsvis prototypeutvikling og høyvolum batch-produksjon.
Anti-korrosjonsoverflatebehandling tilpasser seg langsiktig nedsenket arbeidsmiljø, motstår erosjon fra sirkulerende vann og forlenger armaturets servicesykluser.
Produktmodulintroduksjon
JWGRIP wire-cut klemmeportefølje integrerer manuelle skrustikk, pneumatiske chucker og adapterpallsammenstillinger for å dekke ulike wire-cut produksjonskrav.
Wire EDM Vise for Precision Workholding er den kostnadseffektive manuelle løsningen, mye brukt for små batch-formdeler og prototype-prøvebehandling. Pneumatisk Chuck for Wire EDM Workholding har kontrollerbar utgangskraft, ideell for masseproduksjon av tynnveggede komponenter der klemkraftens konsistens er kritisk. Unoset-adapter med RSM 50 pallesett for lednings-EDM støtter raskt bytte av paller og datum-arv. Treveis justerbar Wire EDM Chuck for presisjonsarbeidsholding forenkler vinkelkorreksjon uten å fjerne arbeidsstykket. Alle disse enhetene tilhører det komplette Wire EDM Workholding Fixtures produktøkosystem. Hvis påfølgende synker-EDM-behandling er nødvendig for dyseinnsatser, kan brukere ta i bruk matchende maskinvare fra R-Type EDM Workholding System, slik at arbeidsstykker holder konsistente lokaliseringsreferanser gjennom flere behandlingsfaser.
Typiske applikasjonsscenarier
Disse klemenhetene brukes i stor utstrekning i produksjon av presisjonsstansing, behandling av medisinske mikrokomponenter, produksjon av koblingsstøpeinnsatser og wirekutting av miniatyrdeler i luftfart. De passer til mellomhastighets- og høyhastighets wirekuttemaskiner, og utfører klemmearbeid for tynnveggede innsatser, bittesmå stansepinner, komplekse profilelektroder og hardlegerte emner. Enten du ettermonterer gammelt wire-kuttet utstyr eller bygger nye presisjonsformede celler, veltilpassede chucker undertrykker klemforårsaket deformasjon og forbedrer sluttprofilnøyaktigheten til ferdige komponenter. De er allment tatt i bruk av presisjonsstøpefabrikker, leverandører av medisinsk utstyrskomponenter og bedrifter som utfører vanskelige underleverandørjobber.
Praktisk referanse
Analyser først arbeidsstykkets materiale, veggtykkelse og stivhet: tynnveggede emner som lett kan deformeres bør prioritere pneumatisk-kraftjusterbare modeller for å unngå overspenningsskader. Solide tykke dysekomponenter kan velge kostnadseffektive løsninger i manuell skrustikkestil. Bekreft skjærekonturkompleksiteten og sjekk om fiksturstrukturen vil blokkere tråd-elektrodebevegelsesbanen.
Evaluer produksjonssatsskala: Masseproduksjonsscenarier som ofte byttes ut drar mer nytte av pneumatiske chucker og palleadaptersett. Hvis du har tenkt å dele inventar med annet prosessutstyr, bekreft kompatibilitet med Quick Change Workholding System-grensesnitt på forhånd. Når du står overfor forvirring om konfigurasjon av klemkraft eller strukturelt valg, kan du referere til JWGRIPs offisielle tekniske datablad og referanser til arbeidsstykket for å filtrere passende løsninger i henhold til faktiske emnedimensjoner og stivhetsegenskaper.
Daglige driftsforslag
Sirkulerende vann, metallspon og fine partikkelrester vil samle seg på klemkjever og lokaliseringsflater under kontinuerlig wire-cut produksjon. Rettidig fjerning av rusk fra kjevespor og plassering av referanseflater forhindrer partikkel-forårsaket høydeavvik og arbeidsstykket vipping. Unngå å bruke overdreven kraft under manuell stramming; overstramming vil bøye tynne emner og også deformere fiksturkjevekropper.
For pneumatiske modeller, hold innløpsluften ren og tørr for å forhindre rust på den indre sylinderen. Etter daglige produksjonssykluser, skyll chuckene grundig, tørk av vannflekker og påfør antirustbeskyttelse spesielt for kjever og lokaliseringsplaner. Skift ut slitte klembakker med jevne mellomrom, siden slitte kjeveoverflater vil medføre ustabil friksjon og sklirisiko under skjæreforhold som er nedsenket i vann. Gode driftsvaner kan opprettholde langsiktig lokaliseringsstabilitet og lavere defektrater for høypresisjons wire-cut batcher.



- View as

Wire EDM Chuck for presisjonsarbeid
JWGRIP er den profesjonelle produsenten og leverandøren av Wire EDM Chuck for Precision Workholding i Kina, og leverer Factory Direct-forsyning og profesjonelle OEM-modifikasjonstjenester for globale underleverandørverksteder med lavt volum av støpeformer. Det er en integrert fastspenningsfeste for hurtigutskifting spesielt optimalisert for fleksible produksjonsmiljøer med wire-cut EDM med hyppige jobbbytter. Den integrerer presisjons hurtiglokaliseringsgrensesnitt og profesjonell nedsenket anti-korrosjonsstruktur i en enkelt enhet, og eliminerer kjedelige full oppringing og gjentatte re-kalibreringsprosedyrer som kreves av tradisjonelle faste klemanordninger under ordrebytte.
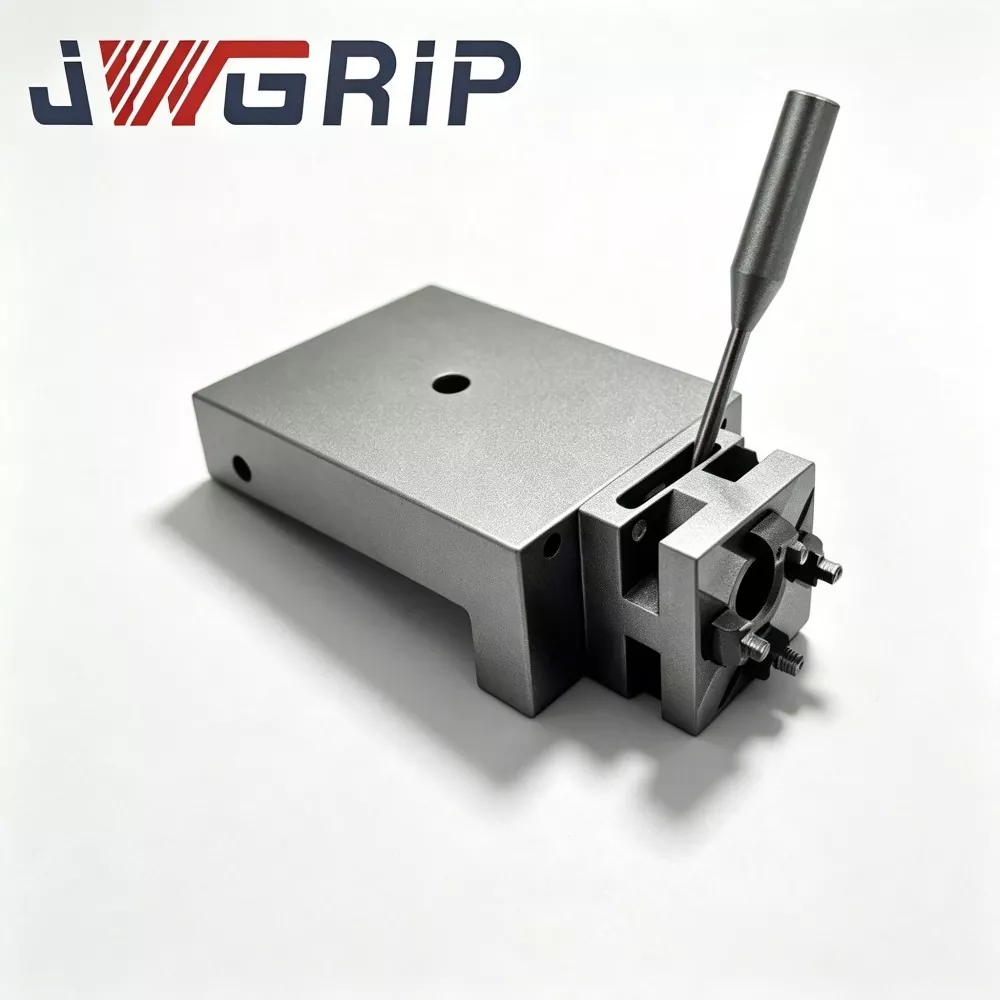
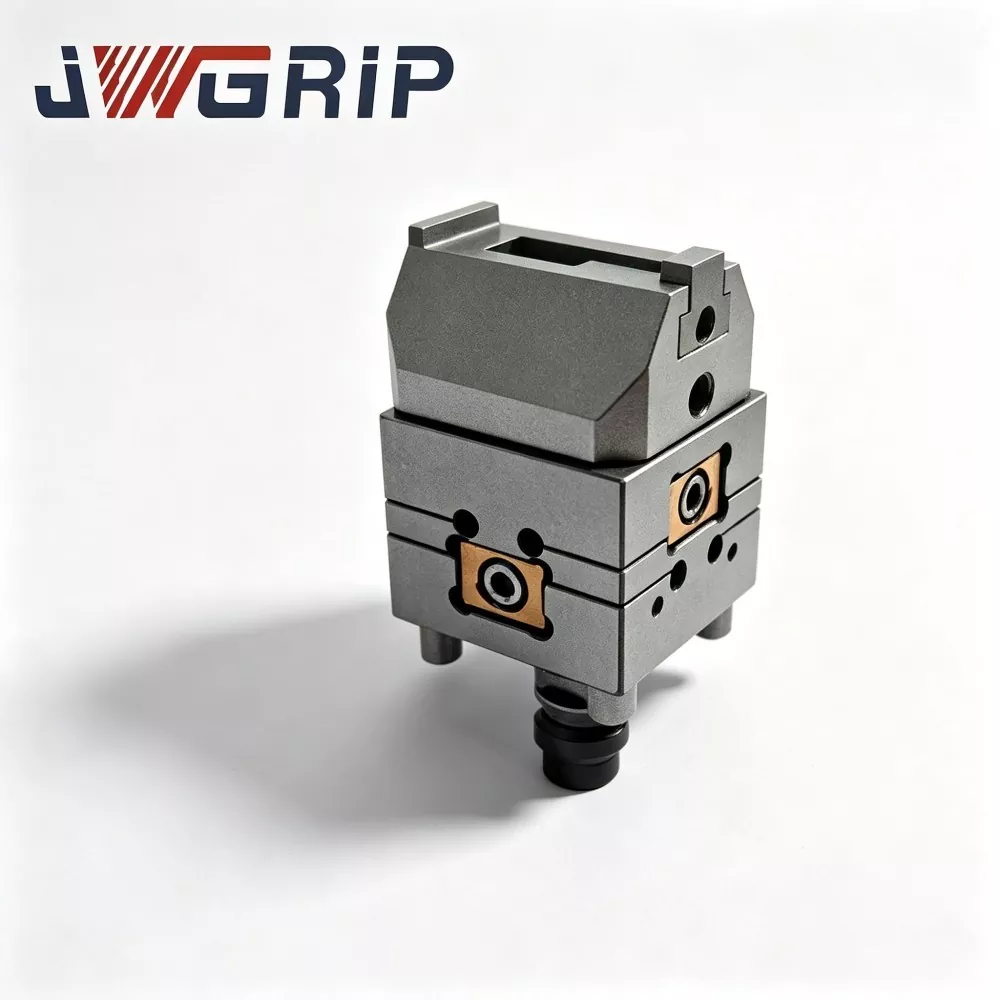
UnoSet Adapter med RSM 50 Pallesett for Wire EDM
JWGRIP er den profesjonelle produsenten og leverandøren av UnoSet Adapter med RSM 50 Pallesett for Wire EDM i Kina, med komplette standardsett på lager og støtter global bulkordre for renovering av formfabrikkutstyr og oppgraderingsprosjekter for blandede armaturer. Det er en integrert tverrsystem-fixturkonverteringsløsning spesialdesignet for ettermontering av gammelt utstyr med lednings-EDM og multi-standard armatursammenkoblingsscenarier. Den integrerer Unoset-standard overgangsadapter og matchet RSM 50 lokaliseringspall i et komplett sett, og fyller nøyaktig dimensjons- og datumgapet mellom Unoset-maskingrensesnittet og RSM 50-festesystemet.
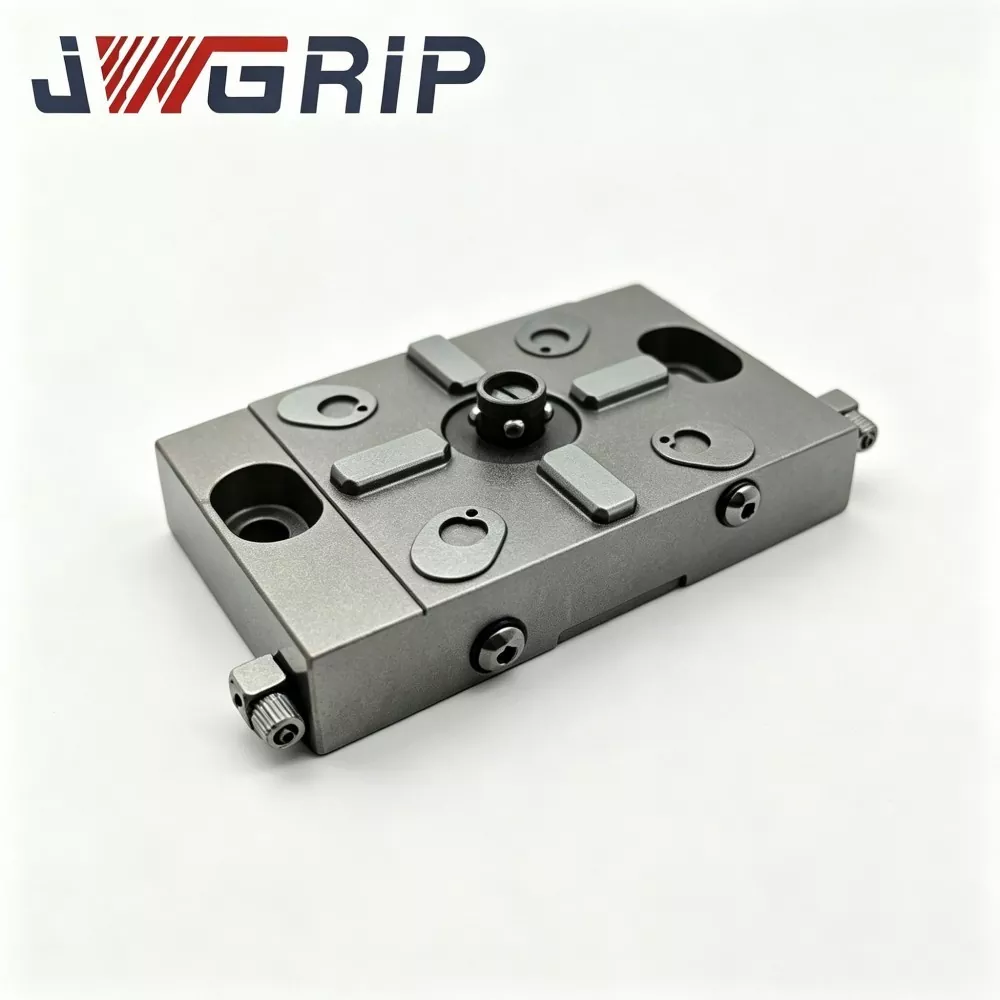
Pneumatisk Chuck for Wire EDM Workholding
JWGRIP er den profesjonelle produsenten og leverandøren av Pneumatic Chuck for Wire EDM Workholding i Kina, og gir fabrikkdirekte forsyninger og tilpasset OEM strukturelle modifikasjoner for globale automatiserte nedsenket wire-cut produksjonslinjer. Det er en profesjonell anti-korrosjon integrert pneumatisk klemmearmatur spesialdesignet for fullstendig nedsenket wire EDM ubemannet maskineringsscenarier. Den integrerer eksklusiv luftkanal anti-kontamineringsstruktur og høystabil pneumatisk låseytelse i en enkelt enhet, og eliminerer de vanlige feilene til vanlige tørrtype pneumatiske chucker som væskeinfiltrasjon, stempelstopp og klemkraftdempning i undervannsmiljøer.

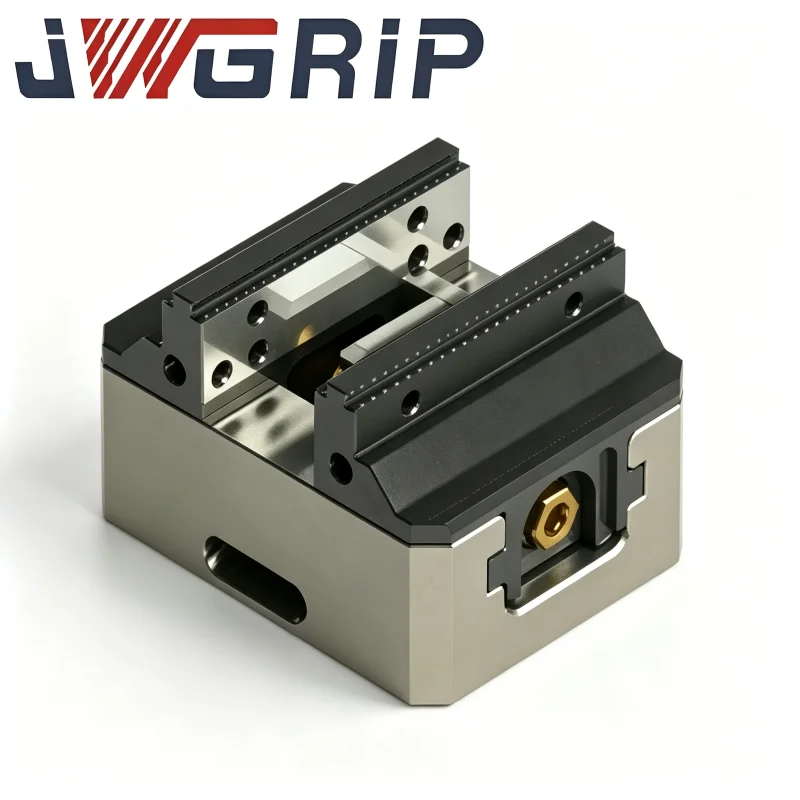
Wire EDM skrustikke for presisjonsarbeid
JWGRIP er den profesjonelle produsenten og leverandøren av Wire EDM Vise for Precision Workholding i Kina, med standardmodeller fullt ut på lager og støtter global bulkordre for profesjonelle produksjonsverksteder med nedsenket wire. Det er en integrert profesjonell klemmefeste med høy stivhet som er spesielt optimalisert for scenarier for full-nedsenkningstråd EDM-presisjonsmaskinering. Den integrerer kryogenisk stabilisert materialytelse og kjeve-antiavbøyningsforsterket struktur i en enkelt enhet, og løser effektivt problemene med kjevevipping, ujevn fastspenning og mikroavvik av vanlige skrustikk for generelle formål i langsiktige nedsenkede arbeidsmiljøer.
JWGRIP er en profesjonell Wire EDM Chucks-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger