Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-Type EDM-chucker leverer høyytelsespresisjon for EDM-applikasjoner
Som en pålitelig industriell leverandør av R-Type EDM Chucks,JWGRIPleverer robuste pneumatiske chucker med lang levetid, manuelle chucker og klemmemoduler for flere stasjoner for formprodusenter, elektrodebehandlingsentreprenører og EDM-verkstedkjøpere som søker jevn repeterbarhet av fastspenning i kontinuerlige gnisterosjonsoperasjoner. Kjernefunksjonelle deler får kryogenisk behandling fra fabrikken og presisjonslapping for å redusere termisk deformasjon fra langvarig gnistutladning og opprettholde stabil lokaliseringsytelse under syklisk belastning. Utover EDM-klemmemaskinvare, utvikler JWGRIP ogsåEROWA-kompatibel EDM-arbeidsholdingog Wire EDM Workholding Fixtures, som tilfredsstiller hele spekteret av klemmekrav fra elektrodeklargjøring til trådkuttet etterbehandling.
Mange formbehandlingsanlegg undervurderer hvor mye ustabil chuckytelse kan erodere den endelige delens kvalitet. I daglig EDM-produksjon bytter operatører ofte ut elektroder og arbeidsstykker; vanlige klemstrukturer lider lett av posisjonsforskyvning etter flere demonteringer. Små posisjoneringsavvik vil bli forsterket ved gnistbearbeiding, noe som resulterer i ujevn gnistgap, feilaktige overflater i formhulrom og økt omarbeidingshastighet. Uten dedikerte chucker designet for dielektrisk-rike EDM-miljøer, kan ikke verksteder gi full spill til avansert EDM-maskinpotensial, selv om de investerer mye i avansert gnisterosjonsutstyr.
Hva skiller spesialbygde klemmeutstyr fra universalarmatur som brukes inne i EDM-maskiner?
Standard mekaniske skrustikk eller enkle klemblokker er laget for CNC-fresemiljøer, og de mangler beskyttelse mot neddykking av dielektrisk væske, karbonrester-akkumulering og pulsinduserte termiske svingninger.
Derimot er R-Type EDM-chucker fullstendig optimalisert for de unike arbeidsforholdene med gnisterosjon.
R-Type D150 Pneumatic EDM Chuck leverer rask, kraftbalansert pneumatisk låsing for hyppige elektrodebytte, mens R-Type D75 MacroStd CNC Manuell EDM Chuck passer lavvolum prototypejobber der lufttilførsel er utilgjengelig på stedet. R-Type 9-i-1 pneumatisk EDM-chuck støtter multi-elektrode samtidig posisjonering, og reduserer betraktelig den totale bearbeidingssyklustiden for komplekse hulromsformer.
Forseglede interne strukturer blokkerer dielektrisk væske og karbonrester fra å trenge inn i presisjonspasningshull, noe som reduserer slitasje på interne lokaliseringskomponenter. Hver klemmehandling gjengir det opprinnelige datumet, slik at operatører unngår gjentatt indikatorkontroll og tidkrevende elektrodejustering mellom forskjellige gnistoppgaver.
Prosess fordeler
Mange fabrikker bruker langt mer tid på å bytte og kalibrere elektroder enn faktisk gnisterosjonsskjæring. Ved å ta i bruk standardiserte chucker kan det meste av installasjonsarbeidet flyttes utenfor EDM-maskinkabinettet. Arbeidere kan fullføre elektrodeforklemming og offsetmåling på hjelpebenker, og deretter overføre hele enheten til den maskinmonterte chucken på sekunder. Pneumatiske varianter som R-Type D150 Pneumatic EDM Chuck og R-Type 9-in-1 Pneumatic EDM Chuck minimerer manuell vridning og stramming, og reduserer kilder til menneskelige feil. Hvis produksjonslinjen din blander prototypebestillinger og massestøpeprosjekter, kan du matche manuell stil R-Type D75 MacroStd CNC Manuell EDM Chuck og R-Type D100 Manuell EDM Chuck i henhold til batch-karakteristikker. Dette settet med maskinvare kan samarbeide med R--Type elektrodeholdere for å danne en komplett elektrodehåndteringsarbeidsflyt, og det kan også kobles sammen med hurtigbyttekomponenter fra Quick Change Workholding System når man bygger halvautomatiske moldfremstillingsceller.
Kjerneproduktets styrker
Spesielt forseglet intern konstruksjon motstår dielektrisk væske, karbonstøv og maskinrester forurensning for langsiktig stabil EDM-drift.
Dobbelt utvalg av pneumatisk drift og manuell mekanisk låsing tilpasser seg henholdsvis automatiserte produksjonslinjer og manuelle verksteder med små partier.
Nøyaktighet for gjentatt posisjonering på mikronnivå reduserer elektrodeforskyvning og unngår defekte formhulromsoverflater utløst av datumskift.
Kompatibel med vanlige elektrodeholdere og lokaliseringsplater, noe som muliggjør sømløs tilkobling med eksisterende verkstedinventar.
Oversikt over produktsammensetning
JWGRIPs portefølje av klemmeutstyr dekker pneumatiske multistasjonsmodeller og kompakte manuelle varianter for å passe ulike EDM-produksjonsflyter.
Høyeffektive pneumatiske produkter inkluderer R-Type D150 Pneumatic EDM Chuck og R-Type 9-in-1 Pneumatic EDM Chuck, hovedsakelig orientert mot scenarier for utskifting av høyfrekvente elektroder i store støpeformverksteder; disse modellene er avhengige av stabil lufttrykkinngang for å oppnå jevn klemkraft på tvers av flere stasjoner. Manuell serie inneholder R-Type D75 MacroStd CNC Manuell EDM Chuck og R-Type D100 Manuell EDM Chuck, ideell for laboratorier, prototypeverksteder og steder uten stabil trykklufttilførsel. Alle chucker tilhører det komplette produktøkosystemet R-Type EDM Workholding System. Når brukere trenger å utvide elektrodemonteringskapasiteten, kan de pare disse chuckene med R-Type sentreringsplater for datumforlengelse, eller ta i bruk støttemoduler fra EROWA Compatible EDM Workholding for å realisere deling av armaturer på tvers av system.
Typiske applikasjonsscenarier
Disse klemenhetene er utbredt i produksjon av plastinjeksjonsstøpeformer, prosessering av støpestøpeformer, produksjon av presisjonsstempling og skreddersydd elektrodebatch-forberedelse. De passer til synke-EDM-maskiner for hulromsmaskinering, og fungerer som kjernelokaliseringsenheter for støpeinnsats, girelektrode og kompleks teksturelektrodeklemming. Enten du ettermonterer gammelt synke-EDM-utstyr eller bygger splitter nye intelligente verksteder for formfremstilling, kan riktig konfigurerte chucker komprimere elektrodeskiftesykluser og stabilisere den endelige overflatekvaliteten til formhulrom. De velges ofte av støpeformleverandører for biler, støpeformfabrikker for forbrukerelektronikk og produsenter av presisjonsverktøy.
Valgguide
Evaluer først den faktiske produksjonsmodusen: Massekontinuerlig formproduksjon med hyppige elektrodeskift har en tendens til å dra mer nytte av pneumatisk drevne R-Type EDM Chucks som R-Type D150 Pneumatic EDM Chuck eller R-Type 9-i-1 Pneumatic EDM Chuck. Prototype-orienterte jobbbutikker med færre innbytte kan velge kostnadseffektive manuelle alternativer, inkludert R-Type D100 manuell EDM-chuck.
Bekreft deretter elektrodestørrelser, maksimal klembelastning og installasjonsplass på EDM-maskinens arbeidsbord. Ikke ignorer lufttilførselstilstanden på stedet: pneumatiske versjoner krever stabile, tørre trykkluftkilder.
Hvis du planlegger å koble til eksisterende armaturressurser, kontroller kompatibilitet med R-Type elektrodeholdere og lokaliseringsplater på forhånd. Hvis du møter forvirring om parametertilpasning, tilbyr JWGRIPs produktdokumentasjon detaljerte dimensjonstabeller og installasjonsreferanseveiledninger for teknisk referanse på stedet.
Hvorfor jobbe med JWGRIP?
Hver chuckkropp, lokaliseringsavsmalning og låseenhet gjennomgår streng multi-prosess inspeksjon før levering. Råmaterialer av legert stål med høy hardhet pluss kryogen behandling avlaster intern belastning som genereres under maskinering, slik at posisjoneringsnøyaktigheten ikke vil avta raskt etter tusenvis av klemsykluser.
Foruten standard lagerførte modeller, aksepterer vi skreddersydde modifikasjoner for spesielle installasjonsdimensjoner, klemkraftparametere og anti-korrosjonsoverflatebehandling for å tilfredsstille unike krav til formfremstilling. Vi gir dimensjonstegninger, installasjonsmanualer og vedlikeholdstips for å hjelpe verkstedpersonalet med å utføre daglig inspeksjon og utskifting av komponenter. Riktig rutinevedlikehold vil i stor grad forlenge levetiden til disse presisjonsklemmeenhetene og holde sinker-EDM-produksjonen i gang i årevis.





- View as

R-Type 9-i-1 pneumatisk EDM-chuck
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 9-i-1 pneumatisk EDM-chuck i Kina, og tilbyr Factory Direct-service med standardmodeller fullt ut på lager for å betjene globale presisjonsmaskinering og støpeformproduksjonsbedrifter. Det er et alt-i-ett integrert hurtigskifte pneumatisk arbeidsholdingssystem profesjonelt designet for EDM og presisjonsbearbeiding av fleksible produksjonsscenarier. Den integrerer ni sett med forskjellige elektrodeholderkonfigurasjoner i en enkelt chuckkropp, og eliminerer behovet for å kjøpe, lagre og administrere flere diskrete EDM-chucker og uavhengig klemmetilbehør.
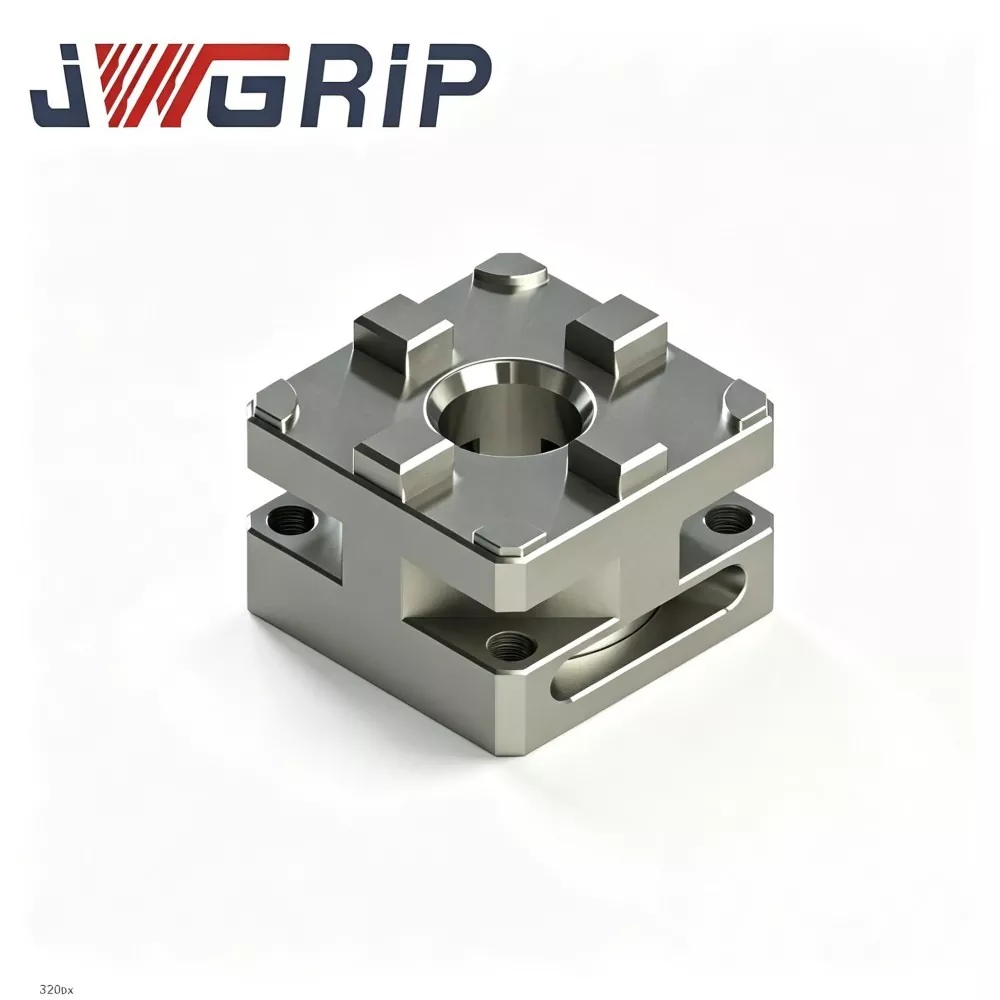
R-Type D100 Manuell EDM Chuck
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type D100 Manuell EDM Chuck i Kina, med standardmodeller fullt ut på lager og støtter global bulkordre for innsending av prosjektanbud og batch-prøvekjørte anskaffelser. Det er en høypresisjon integrert manuell datumfestefeste spesialdesignet for sinker EDM, dysefremstilling og multistasjonselektrodeforhåndsinnstillingsverksteder. Ved å ta i bruk en helt mekanisk låsestruktur uten pneumatisk luftkildeavhengig, integrerer den stabil manuell klemmeytelse og høypresisjon konsentrisitetsposisjoneringsfunksjon i en enkelt enhet.
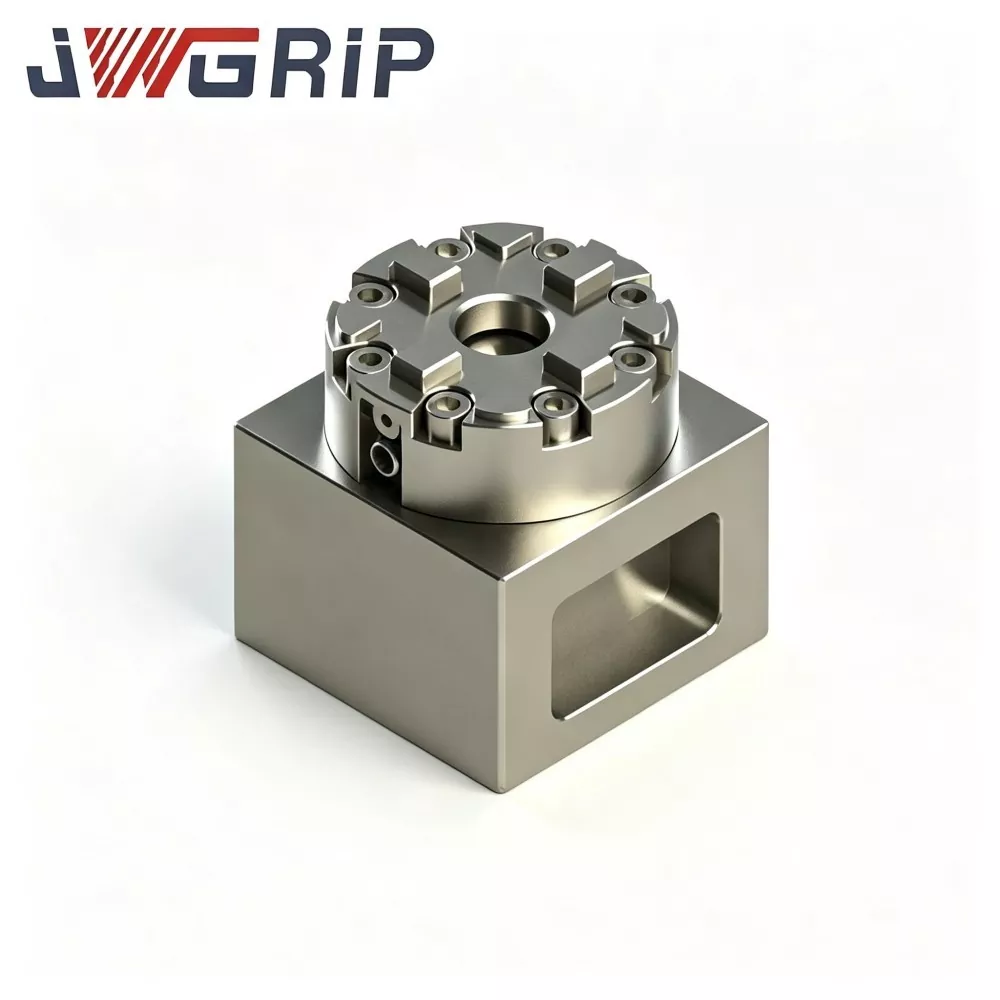
R-Type D75 MacroStd CNC Manuell EDM Chuck
JWGRIP er den profesjonelle produsenten og leverandøren av Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, og tilbyr Factory Direct-forsyning for å støtte globale volumbudprosjekter og spotforsendelsesvirksomhet. Det er en høypresisjon integrert manuell klemmearmatur som samsvarer med MacroStd dimensjonsstandarder, spesielt utviklet for synker EDM, wire-cut EDM og profesjonelle verksteder for produksjon av støpeelektroder. Ved å integrere anti-korrosjonsherdet stålstruktur og enhetlig presisjonsposisjoneringsreferanse i en enkelt kompakt enhet, eliminerer den kjedelig gjentatt kalibrering av måleklokken og kumulative posisjoneringsfeil for tradisjonelle klemmeverktøy.
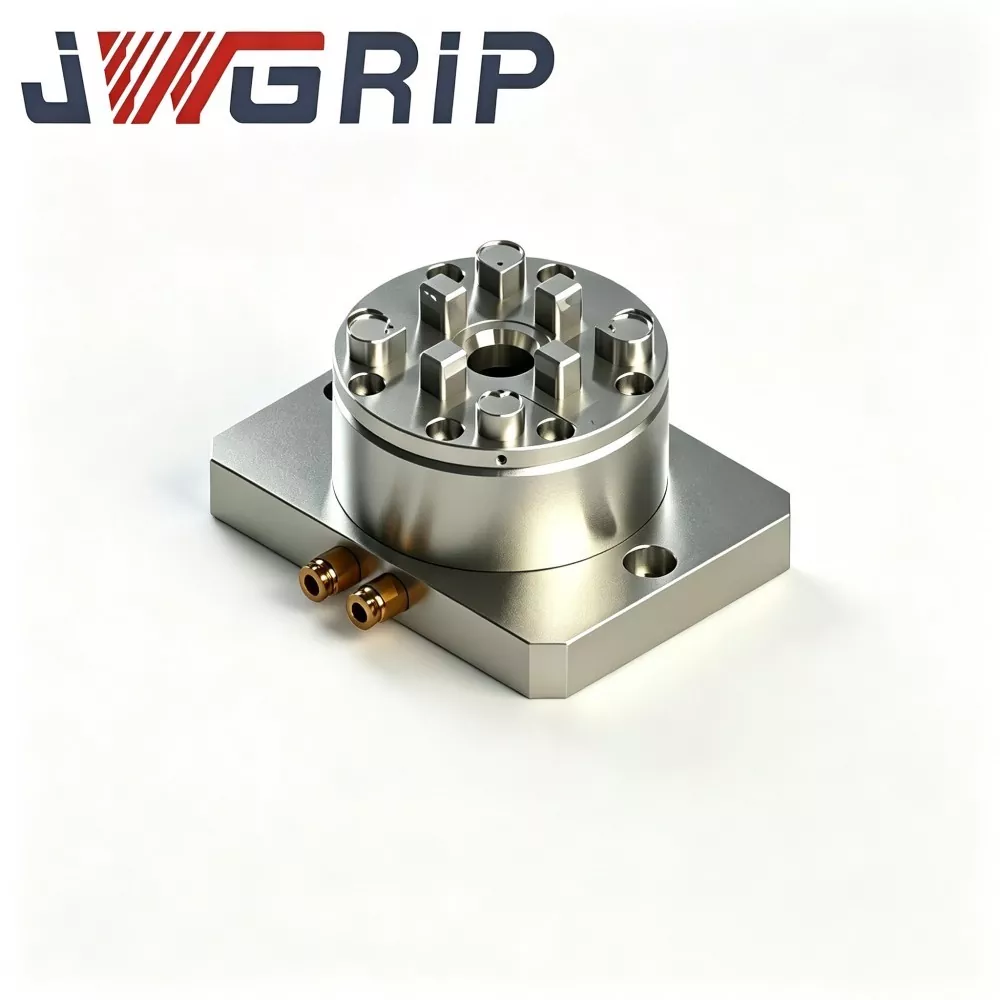
R-Type D150 pneumatisk EDM-chuck
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type D150 Pneumatic EDM Chuck i Kina, med standardspesifikasjoner fullt ut på lager for å støtte globalt rammeavtalesamarbeid og distribusjon av forsendelsesordre. Det er en høyeffektiv integrert pneumatisk klemmearmatur som er profesjonelt tilpasset og utviklet for dyse-synker EDM, trådkuttet EDM og presisjonsformelektrodebearbeidingsscenarier. Den integrerer optimalisert intern luftkretsstruktur og posisjoneringsklemmeenhet med høy presisjon i en enkelt enhet, og eliminerer kjedelig manuell justering og gjentatte kalibreringsprosedyrer som kreves av tradisjonelle armaturer.
JWGRIP er en profesjonell R-type EDM-chucker-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger