Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






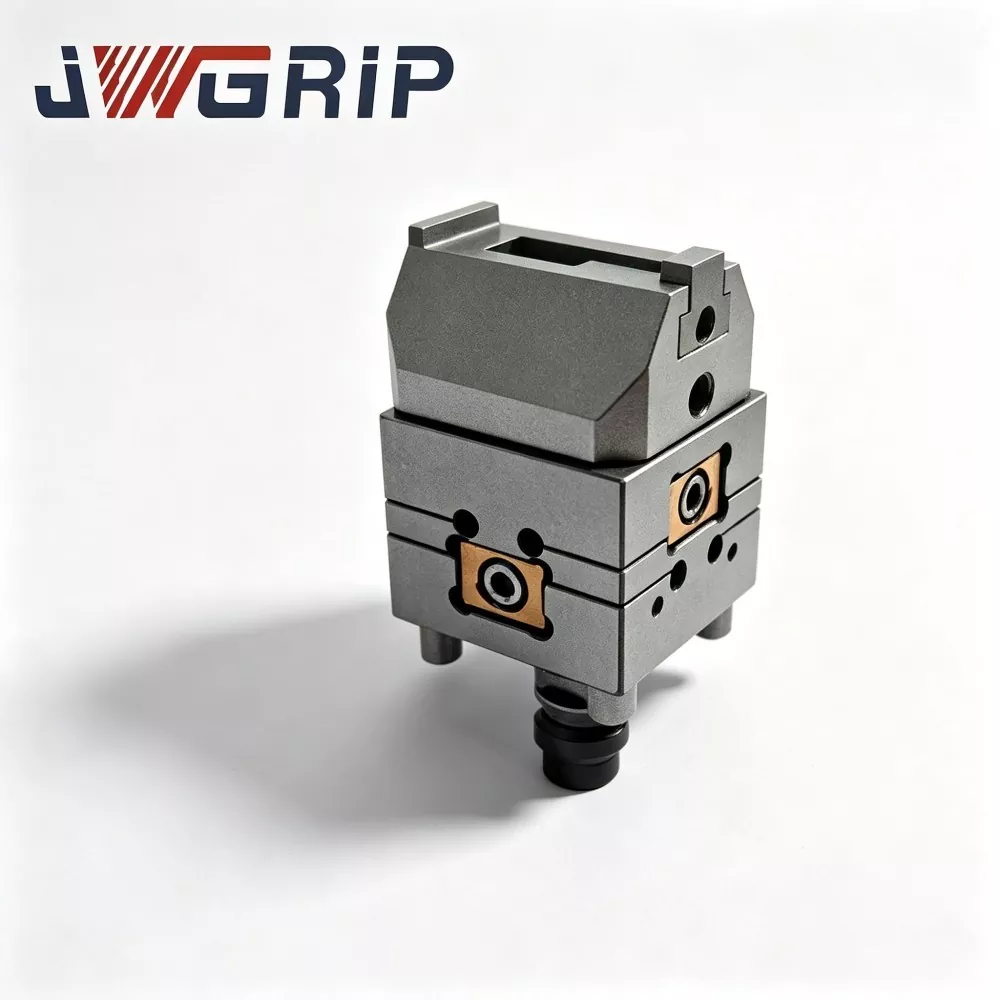
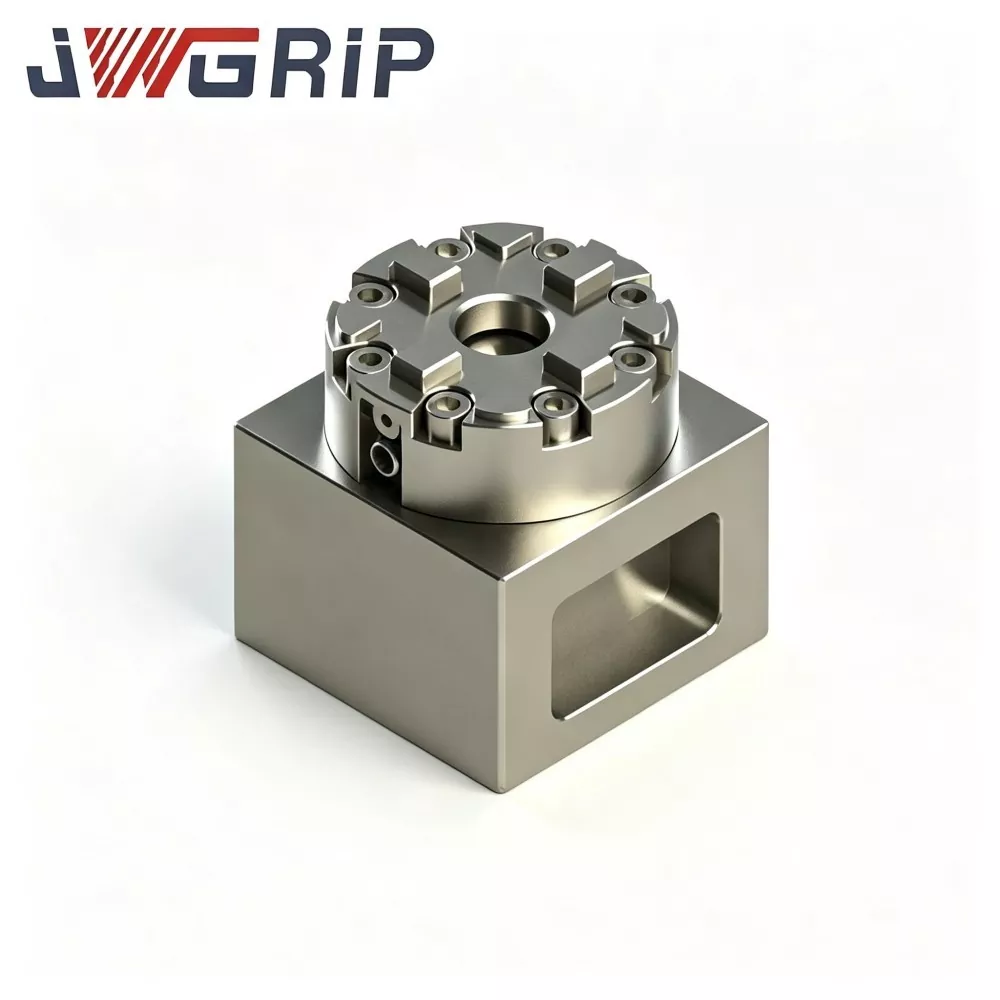
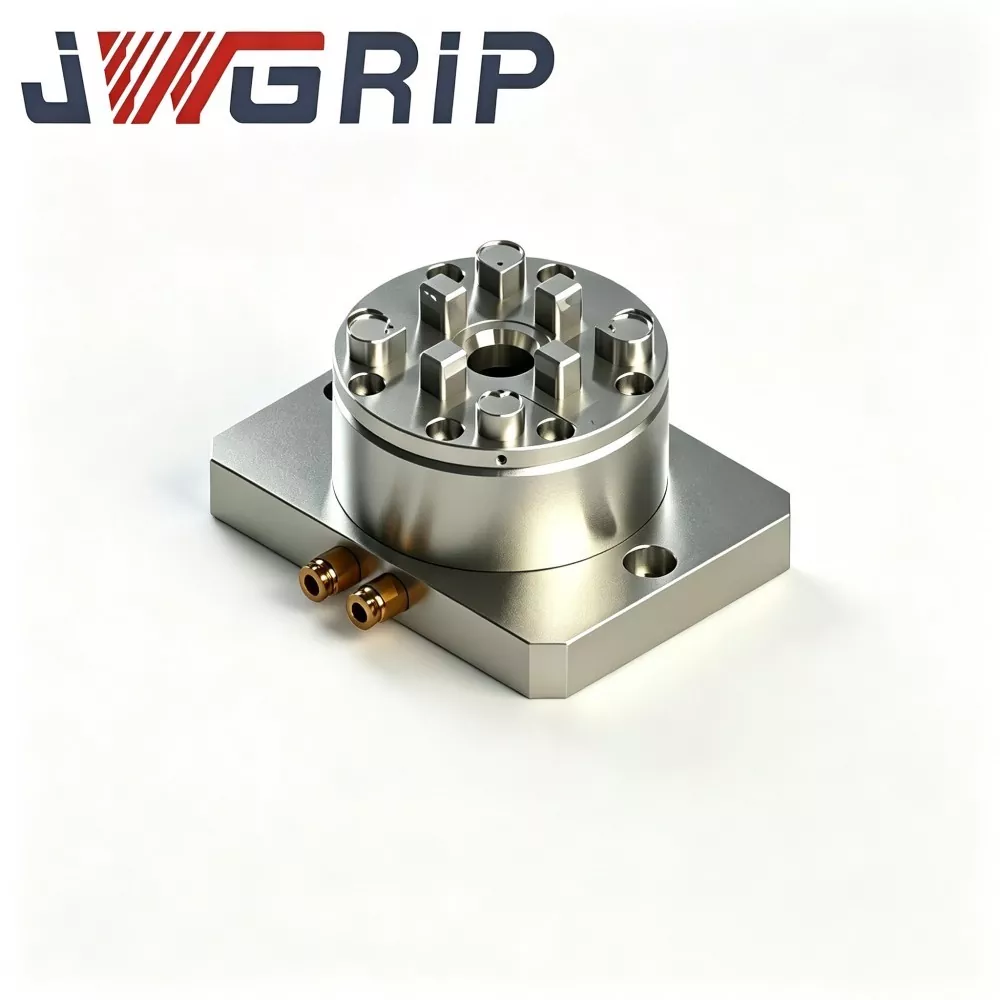
R-Type D100 Manuell EDM Chuck
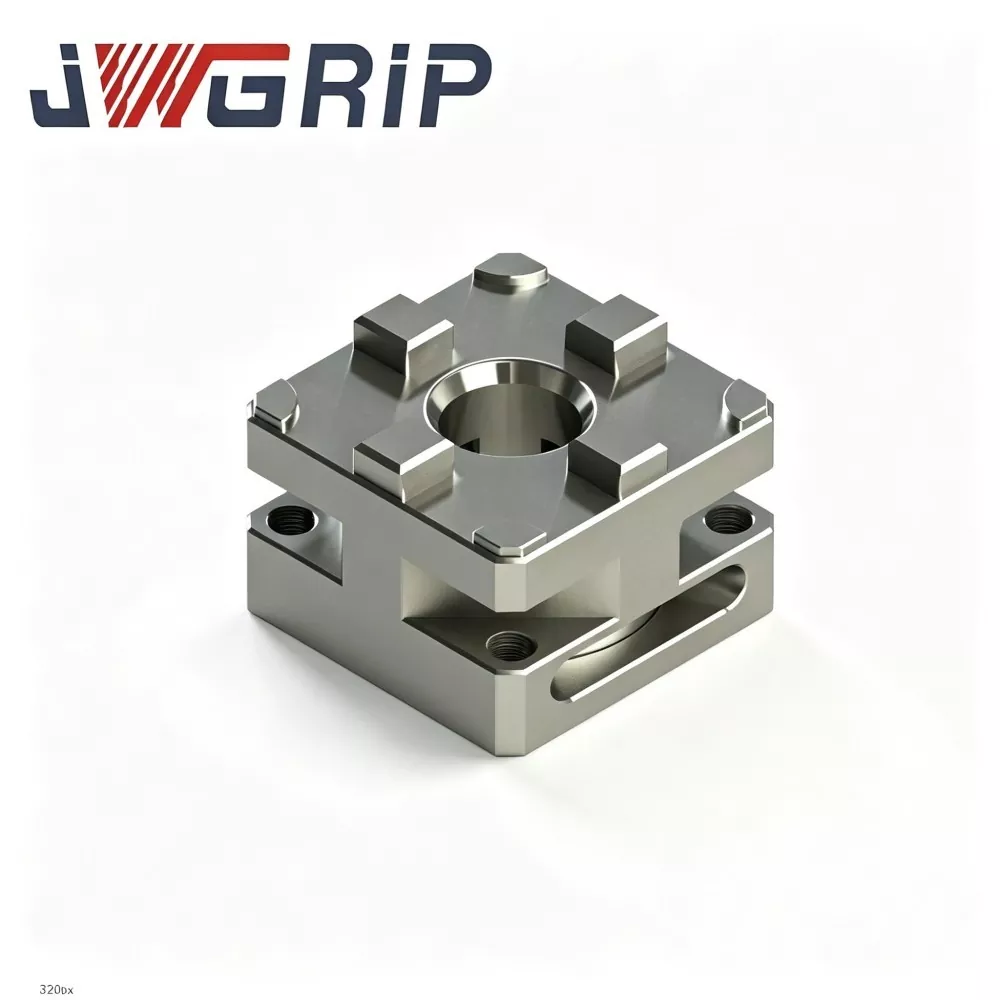
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type D100 Manuell EDM Chuck i Kina, med standardmodeller fullt ut på lager og støtter global bulkordre for innsending av prosjektanbud og batch-prøvekjørte anskaffelser. Det er en høypresisjon integrert manuell datumfestefeste spesialdesignet for sinker EDM, dysefremstilling og multistasjonselektrodeforhåndsinnstillingsverksteder. Ved å ta i bruk en helt mekanisk låsestruktur uten pneumatisk luftkildeavhengig, integrerer den stabil manuell klemmeytelse og høypresisjon konsentrisitetsposisjoneringsfunksjon i en enkelt enhet.
Denne høyytelses R-Type D100 manuelle EDM-chuck er konstruert med herdet rustfritt legert stål, med stabil klemmeeffekt, utmerket konsentrisitetskonsistens og enestående langsiktig anti-slitasjeytelse under hyppige manuelle låsesykluser. Kjernelokaliserende overflater tar i bruk engangsklemmende presisjonsslipingsteknologi, og hele kroppen gjennomgår en integrert herdebehandling for å forbedre rust- og slitebestandig evne, og tilpasser seg fullstendig til fuktige og kjølevæskefylte tøffe EDM-verkstedmiljøer. Forskjellig fra konvensjonelle manuelle chucker med enkel klaringsutvidelse og nøyaktighetsforringelse, unngår den fullstendig posisjoneringsavvik forårsaket av komponentslitasje og lufttrykksvingninger.
Den reduserer effektivt ikke-skjærende hjelpekalibreringstid, forkorter elektrodebyttesykluser og opprettholder konsistent posisjoneringsnøyaktighet for multi-variant elektrodebehandling. Allment anvendelig for sinker EDM-maskinering og produksjon av støpeforme, gir den fleksible, stabile og kostnadseffektive mekaniske arbeidsholdingsløsninger for støpeformbedrifter, EDM-jobbbutikker og maskinverktøysystemintegratorer over hele verden.
Applikasjonsflaskehals
Tallrike EDM-verksteder står overfor praktiske flaskehalser ved daglig produksjon:
· Pneumatisk drevne chucker krever komplette luftrør og stabil luftkildeinfrastruktur. Middels små prosessanlegg vil bære ekstra kostnader for transformasjon av verksted hvis de tar i bruk pneumatiske klemmeløsninger.
· Manuelle EDM-chucker på markedet genererer overflateslitasje og økende indre klaring etter tusenvis av klemsykluser. Gradvis forringet konsentrisitet vil gi defekter på overflater av mugg-hulrom. Gjentatt kalibrering av måleskiver bruker enorme ikke-skjærende produksjonstimer.
Hovedforbedring:
1. Kjernelokaliseringsflater tar i bruk én oppsett presisjonsslipende produksjonsprosess. Viktige bevegelige komponenter får integrert herdebehandling for forbedret rust- og slitebestandig kapasitet, tilpasset fuktig EDM-verkstedsmiljø fylt med dielektrisk kjølevæske.
2. Ingen trykkluftkilde er nødvendig. Operatører fullfører fastklemming og låsing utelukkende ved hjelp av mekanisk kamstruktur. Nøyaktighetssvingninger utløst av ustabilt lufttrykk blir fullstendig eliminert.
3. Støtter fleksibel multistasjons offline-elektrodeforhåndsinnstilling, forkorter elektrodebyttesyklusen, leverer konsistente posisjoneringsresultater for multi-variety elektrodebehandling.
4. Gir en robust mekanisk arbeidsholdeløsning for sinker EDM og tunge arbeidsflyter for produksjon av dyse.
Driftslogikk
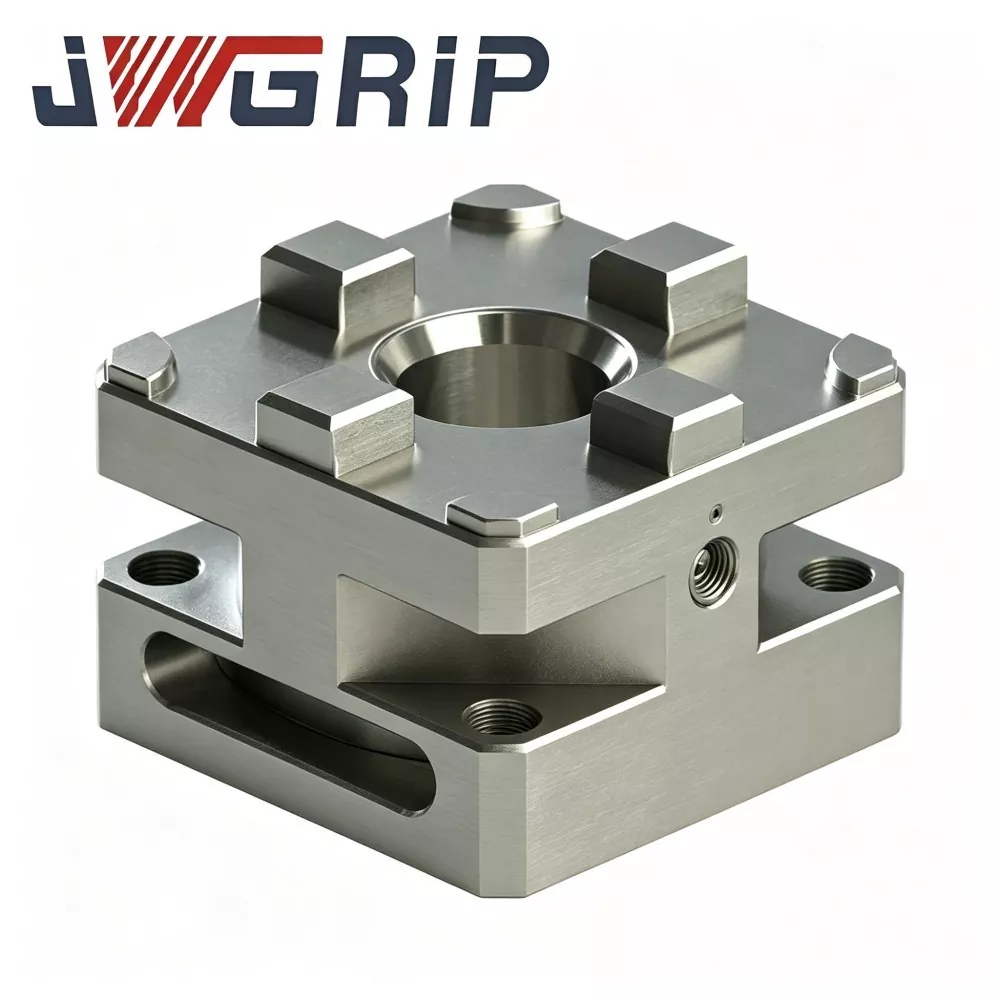
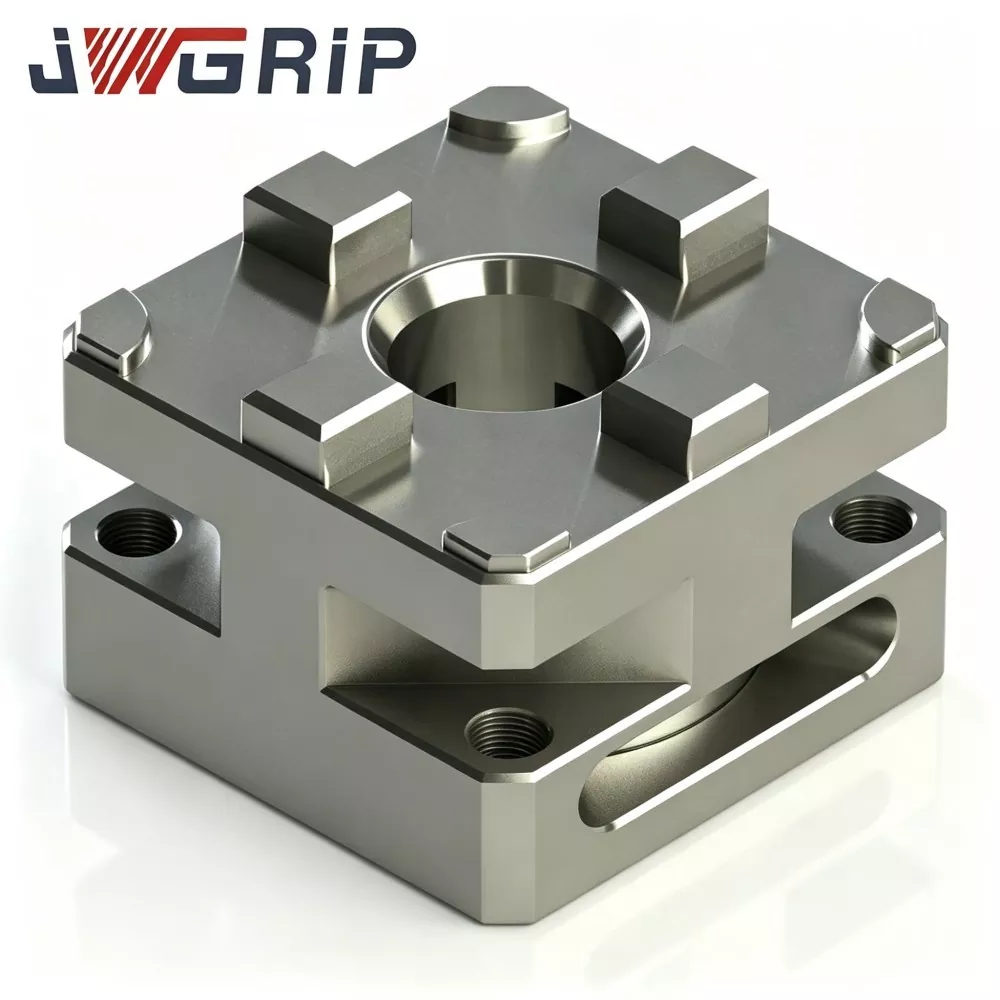
JWGRIP R-Type D100 Manuell EDM Chuck tar i bruk forsterket fire-kjeft sentreringsklemmearkitektur med forstørret D100-mål for ytre diameter:
1. Nullpunkt for bunnmontering samsvarer med standard D100-installasjonsdimensjoner. Den kan festes direkte til EDM arbeidsbenk eller settes sammen med overgangsadapterplater.
2. Kraftig intern kamdrevet girkasse konverterer manuell dreiemomentinngang fra ekstern momentnøkkel til radiell sentrerende drivkraft for bevegelige klembakker. Under anbefalt dreiemoment beveger fire kjever seg synkront mot sentral lokaliseringsboring for å klemme elektrodeskafter, holdere eller store støpeinnsatser.
3. Reversering av skiftenøkkelen frigjør kamforbelastningskraften; klembakker åpne for demontering av armatur og utskifting av deler.
Viktige mekaniske designhøydepunkter:
· Alle kjernelokaliseringsdatum-plan er ferdigstilt med ett-oppsett multi-pass presisjonssliping, som senker montering-indusert akkumulert toleranse.
· Fortykket chuck-kroppsvegg pluss innvendige fordelte forsterkende ribber fordeler jevnt tunge belastningsklemmespenninger over hele skallet, og unngår lokalposisjonsdeformasjon forårsaket av langvarig kraftig manuell låsing. Stabil konsentrisitet og gjentatt posisjoneringsytelse gjelder både for prosjektanbudsstøttede produksjonssteder og batch-trial-run-ordrevalideringsverksteder.
· Kjeveparrende bevegelige overflater er belagt med dedikert anti-slitasjelag for å redusere slitasje fra karbonsedimentforurensning under gnisterosjons-olje-nedsenkede forhold. Denne fullstendig manuelle enheten reserverer ingen pneumatiske koblinger eller interne luftkanalstrukturer.
Kjerne tekniske fordeler
1. Pålitelig konsistens ved sentrering og gjentatt posisjonering. Funksjonelle overflater for nøkkelplassering går gjennom flertrinns presisjonssliping. Konsentrisitet ≤0,004 mm og gjentatt posisjoneringsnøyaktighet ≤0,003 mm. Ingen posisjoneringsavvik akkumuleres etter tusenvis av tunge manuelle låse-opplåsingssykluser, og tilfredsstiller strenge toleransekrav for fabrikasjon av store multi-hulroms støpeelektroder.
2. Forsterket chuckkropp med høy belastning i legert stål Hovedkroppen bruker førsteklasses 42CrMo-legert stål med integrert kjøle- og tempereringsvarmebehandling, overflatehardheten når HRC 54-58. Utmerket slagmotstand, anti-deformasjon og dielektrisk olje-korrosjonsmotstand passer til tungvekts elektrodeklemmeoppgaver under EDM-olje-gjennomvåte forhold. Mye brukt blant storskala moldfremstillingsbedrifter for sin robuste bæreevne.
3. Dreiemomentstandardisert manuell klemme uten luftkildeavhengighet Operatørlås med tilpasset momentnøkkel; anbefalt tiltrekkingsmoment: 6-8 Nm. Drift med konstant dreiemoment eliminerer ustabil klemkraft forårsaket av inkonsekvent manuell kraftinngang. Uten behov for trykkluft fungerer chucken pålitelig i midlertidige verksteder, renoveringssoner og mobile feilsøkingsstasjoner. Etter engangsdatum-kalibrering på maskinbord, synker hjelpetiden for elektrodeholderbytte kraftig, noe som øker EDM-maskinutnyttelsen for tunge elektrode-repetitive jobber og ofte endrede prototypeformoppgaver.
4. Forstørret klemområde og bred mekanisk kompatibilitet D100 ytre dimensjon og sentral lokaliseringsdatum følger standard referansestandard for manuell chuck i bransjen. Kompatibel med de fleste kommersielt tilgjengelige elektrodeholdere i D100-serien, plasseringspaller og overgangsadaptere. Tegningsdrevne strukturelle modifikasjoner kan realisere spesiell totalhøyde, unngåelse av utskjæringer og ikke-standard monteringshulllayout for å tilfredsstille personlige tekniske krav fra prosjektanbudsdokumenter.
5. Fullstendig dokumentasjon for industriell samsvarstest Hver produksjonsbatch gjennomfører dimensjonsinspeksjon, hardhetstesting, syklisk slitasjesimulering med tung belastning og konsentrisitetsstabilitetstest. CE- og ISO9001-inspeksjonsrapporter kan leveres til bedriftskunder som fullfører formelle prosedyrer for prosjektanbud.
Sjekkliste for evaluering
Utfør følgende forhåndsvurderingsarbeid før du kjøper JWGRIP R-Type D100 Manuell EDM Chuck for å forhindre påføringshindringer på stedet:
1. Mål tilgjengelig installasjonsdimensjon for EDM-maskinens arbeidsplattform. Bekreft vertikal og horisontal reservert klaring; unngå mekanisk interferens mellom forstørret chuckskall og maskinverktøysspindel eller bevegelige akser.
2. Forbered en kalibrert tilpasset momentnøkkel for manuell låsing. For høyt manuelt dreiemoment forårsaker permanent kjevedeformasjon; utilstrekkelig dreiemoment gir tungvektselektrodeglidningsrisiko under gnistererosjonsskjæring.
3. Sjekk dimensjonsstandarden for eksisterende elektrodeholdere. Bekreft om gjeldende verktøy følger D100 industristandard. Ikke-standard modifiserte holdere krever ekstra overgangsadapterdeler.
4. Kontroller EDM-høyden på væskenivået for dielektrisk olje. Hovedmonteringsskruene bør holde riktig avstand under væskeoverflaten for å redusere karbon-sedimentakkumulering på gjengede seksjoner.
5. For prosjektanbudsklienter eller batch-trial-run-order ledere, send inn fullstendige miljøparametere på stedet og ytelseskrav på forhånd for nøyaktig samsvar med produktkonfigurasjon.
Retningslinjer for vedlikehold
Når du implementerer R-Type D100 manuell EDM-chuck, vær oppmerksom på farer for feilbruk og forslag til rutinemessig vedlikehold:
1. Følg det anbefalte strammemomentområdet 6–8 Nm. Overmomentnøkkelkraft vil utløse permanent kjevestrukturdeformasjon; utilstrekkelig dreiemoment skaper skjult sklirisiko for tunge elektroder under gnisterosjonsbehandling.
2. Forhindre akkumulering av karbon-sediment inne i kjeveføringssporene. Karbonpartikkelforurensninger sliter på bevegelige flater og fører til tap av posisjoneringsnøyaktighet. Angi en fast arbeidsflyt for periodisk rengjøring for operatører på stedet.
3. Beskytt sentrale lokaliseringshull og arbeidsflater med klemkjeve mot kraftig mekanisk kollisjon. Hard støt skader datumpresisjonen og forringer konsentrisitetsytelsen direkte.
4. Inspiser regelmessig monteringsskruehullets gjengestatus, fjern rust og oljesediment; påfør lite volum antirustfett for langvarig ikke-fungerende lagring.
5. For klienter med prosjektanbud, samordne driftsverktøykonfigurasjonsspesifikasjoner for hvert avdelingsverksted under teknisk kommunikasjon i tidlig fase.
6. For klienter med batch-trial-run-order, arkiver fullstendige testkjøringsposter for påfølgende masseanskaffelsesevalueringsreferanse.
Hvorfor bygge langsiktig samarbeid med JWGRIP
1. Ekte fabrikk-direkte kilde JWGRIP er en selveid bedrift som produserer armaturer i stedet for en enkel handelsmellommann. Full produksjonsarbeidsflyt for R-Type D100 manuell EDM-chuck fullføres internt. Mekanisk ingeniørteam eier over 11 års FoU-erfaring med arbeidsholdingsløsninger og har en dyp forståelse av ulike virkelige smertepunkter ved store moldfremstillingsverksteder i EDM.
2. Rik teknisk modifikasjon og prosjektstøttekompetanse Tegningsdrevet strukturell modifikasjon støtter total høydejustering, spesiell unngåelse av spalteåpninger og ikke-standard monteringshullsoppsett. Akseptable forretningsmoduser dekker prøvekjøp av små partier, teknisk revisjon av kompleks struktur, formell prosjektanbudsstøtte og batch-trial-run-ordre-samarbeid.
3. Transparent prosjektorientert tilbudsmekanisme Tydelige kommersielle tilbud utstedes basert på produktkonfigurasjon, modifikasjonskompleksitet og ulike samarbeidsmønstre. Ingen skjulte ekstrakostnader oppstår gjennom hele prosjektgjennomføringssyklusen.
4. Komplett rammeverk for kvalitetsgaranti Hver manuell EDM-chuck har et unikt sporbarhetsserienummer. To års garanti dekker produksjonsdefekter under scenarier med nominell dreiemoment og korrekt installasjon. Klemmekjever og andre slitekomponenter er forbruksdeler som er unntatt fra garantien. Teknisk støtteteam leverer installasjonsveiledningsdokumenter og forslag til feilsøking av vanlige feil.
5. Kontrollerbar og forutsigbar leveringsplan Standardspesifiserte produkter følger stabil fast produksjonsrytme. For leveranser av store partier av prosjekt-anbud eller batch-trial-run-ordre prøveforsyning, gir vi tilbake produksjonsfremdriften med jevne mellomrom og garanterer jevn vareforsyningsrytme.
FAQ
Q1: Er du produsent eller handelsleverandør for R-Type D100 Manuell EDM Chuck?
A1: JWGRIP er en ekte armaturprodusent lokalisert i Kina. Alle produksjonsprosedyrer utføres internt. Vi tilbyr tegningsdrevet teknisk modifikasjonsstøtte, prosjekt-anbud-innlevering av dokument-matching-tjeneste og batch-trial-run-ordre-samarbeid i stedet for å jobbe som enkel mellommann.
Q2: Kan denne store manuelle chucken opprettholde stabil ytelse under langvarig EDM-dielektrisk-olje-nedsenking?
A2: Standardversjons bevegelige-matchende-overflater mottar anti-slitasje overflatebehandling tilpasset EDM oljebad miljø. Utfør strengt regelmessig vedlikehold av karbon-sediment-rensing for å forlenge enhetens totale levetid.
Spørsmål 3: Hva er konsentrisitet og gjentatt posisjoneringsnøyaktighet for standardspesifisert R-Type D100 manuell EDM-chuck?
A3: Standardproduktkonsentrisitet ≤0,004 mm, gjentatt posisjoneringsnøyaktighet ≤0,003 mm. Varianter med høyere presisjon kan realiseres via tegningsdrevet teknisk modifikasjon.
Q4: Hvilke skadeforhold faller utenfor garantiens dekningsområde?
A4: To års garanti gjelder for produksjonsfeil under nominelt dreiemoment og korrekt installasjonsforhold. Skader forårsaket av overmomentdrift, hard mekanisk kollisjon, slitasje av slipende partikler og feil manuelt vedlikehold dekkes ikke. Klemkjever tilhører forbruksslitedeler.
Spørsmål 5: Kan jeg få formelle kommersielle tilbudsdokumenter for innsending av prosjekt-anbud?
A5: Ja. Ta kontakt med JWGRIP salgsavdeling. Vi utarbeider formelle kommersielle tilbudsdokumenter basert på produktkonfigurasjon, ordreskala og konkret-forretningsmodus, inkludert prosjekt-anbud-innlevering eller batch-trial-run-ordre-prosjekt.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger