Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Zero Point Clamping Chuck Series fra profesjonell produsent for presisjonsarbeid
Som en pålitelig volumleverandør av Zero Point Clamping Chuck-serien,JWGRIPingeniører og produserer chucker, L-plateholdere og klemplater med flere posisjoner med streng toleransekontroll. Dette forankringsutstyret på maskinsiden er utformet for verksteder som behandler repeterbarhet ved posisjonering som grunnlaget for delkvalitet, uovervåket maskinering og hurtig utveksling av armaturer. For å bygge et fullt nullpunktsoppsett leverer vi også Zero Point Pallet Series ogCNC selvsentrerende skrustikkerfor konfigurasjon på armaturets- og arbeidsstykkesiden. Alle nøkkelplasseringsoverflater bruker herdet presisjonsslipt prosessering for å garantere langsiktig stabil ytelse under kontinuerlig syklusproduksjon.
Kritiske ytelsesmålinger
Gjentatt posisjoneringsnøyaktighet er det viktigste tallet. En kvalitetschuck returnerer pallen til samme posisjon innen noen få mikron, tusenvis av ganger. Men nøyaktighet på papir betyr ingenting hvis låsemekanismen slites raskt ut eller forurensning kommer inn i lokaliseringsflatene. Mange produsenter publiserer imponerende parametere for teoretisk nøyaktighet i brosjyrer, men disse tallene kan ikke holde mål under virkelige verkstedforhold med kontinuerlig skjæring, sponsprut og kjølevæskeerosjon.
Nedtrekkskraft betyr like mye: Chucken må trekke pallen fast mot nullpunktflatene slik at skjærekrefter og vibrasjoner ikke kan løfte eller forskyve den. Ulike maskinbelastninger krever forskjellige klemkraftklasser. Lettkuttede presisjonsdeler krever ikke ekstrem nedtrekkskraft, mens tung spånfresing for tykke metallblader krever høyverdig klemeffekt for å motstå skjærende støt.
Kontamineringsmotstanden er ofte undervurdert. Spon, kjølevæske og støv finnes overalt inne i en maskin. En godt forseglet chuck holder lokaliseringsflatene rene, fordi selv en liten partikkel mellom datumflatene forårsaker posisjonsavvik. Uten pålitelige tetningsstrukturer vil fint rusk gradvis ripe opp presisjonsdatum-overflater og medføre skjulte kvalitetsrisikoer for batchproduserte komponenter.
Langsiktig konsistens avgjør reell verdi: Etter titusenvis av sykluser må fjærer, kuler og herdede overflater fortsatt levere samme repeterbarhet. Materialkvalitet og varmebehandling bestemmer denne levetiden. Dårlige råvarer eller ufullstendige varmebehandlingsprosesser vil føre til tretthetsdeformasjon av indre bevegelige deler etter langvarig drift.
Kjernemekaniske prinsipper
De fleste nullpunktchucker bruker en fjærbelastet mekanisk låsekjerne: når pallen skyves inn, sentrerer koniske eller sfæriske elementer den og fjærene trekker den ned og låser den. Frigjøring utløses pneumatisk eller manuelt, noe som gjør hele operasjonen rask og uavhengig av operatørstyrke. Operatører trenger ikke å bruke stor fysisk kraft for å fullføre klemme- eller avspenningsarbeid.
Plasseringsoverflatene er herdet og presisjonsslipt, slik at slitasjen forblir minimal selv under hyppig klemme med høy kraft. Høypresisjonssliping fjerner overflatedefekter og sikrer flathet i alle viktige kontaktområder.
Fordi klemkraften genereres mekanisk i stedet for av bolter, er låsetilstanden konsekvent hver gang - ingen dreiemomentvariasjoner, ingen overstramming, ingen understramming. Tradisjonelle boltstrammede armaturer er avhengige av manuell betjeningserfaring, noe som lett skaper inkonsekvente klemmeresultater blant forskjellige arbeidere.
Fire chuckvarianter for forskjellige maskinsidejobber
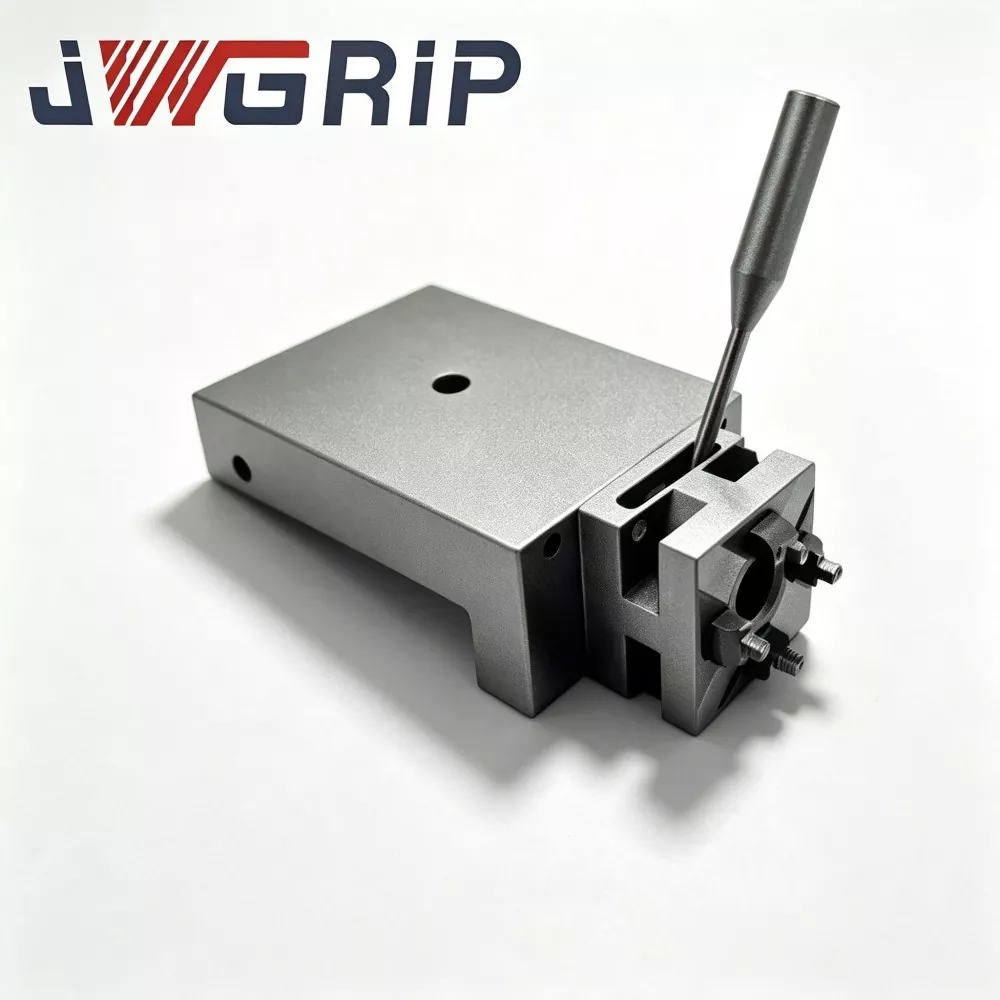
Nullpunktsposisjonering Chuck L Type Pall: en L-formet holder som kombinerer chuckfunksjon med en vertikal referanseflate, ideell for oppsett der fiksturen trenger både et horisontalt datum og en vertikal lokaliseringsflate. Den er mye brukt for montering av spesialvinklet armatur og flerveis maskineringskrav.
Single Center Zero Point Positioning Chuck: den klassiske ettpunkts-chucken som monteres direkte på maskinbordet og låser én pall eller armatur om gangen, den mest brukte varianten for 3-akse og 5-akse maskiner. Den passer til de fleste CNC-maskinbord-T-spor-oppsett i standardstørrelse.
Integrert Single Center Zero Point Clamping Chuck: en kompakt integrert konstruksjon som reduserer stablehøyden og forbedrer stivheten, godt egnet for maskiner med begrenset Z-akseklaring. Den unngår overdreven høydeopptak som kan forårsake spindelinterferens under femakset vippebevegelse.
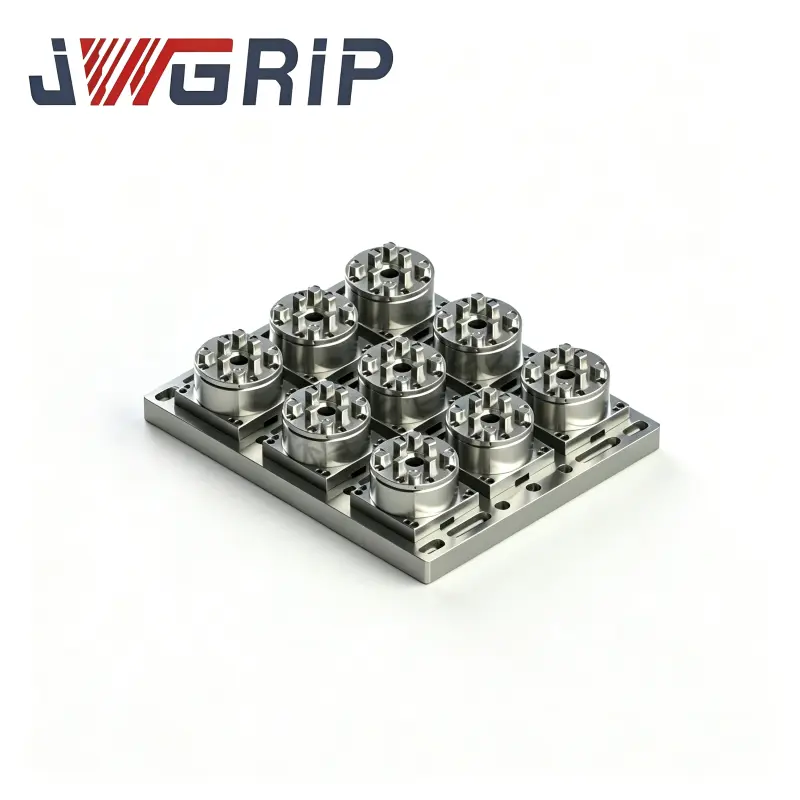
Seksposisjons nullpunktklemmeplate: en platetype chuck med seks plasseringsposisjoner, som støtter multistasjonsoppsett der flere paller eller fiksturer er låst på én plate i en enkelt syklus. Det øker en-syklus prosesseringseffekt for små batch arbeidsstykker.
Driftstrinn
1.Hvordan sikre at chucknulpunktet samsvarer med maskinaksene?
Før den endelige strammingen, kjør en måleklokke over lokaliseringsflaten og juster til avlesningen er innenfor toleranse, og lås deretter monteringsboltene jevnt med riktig tiltrekkingsmoment. Ujevnt boltemoment vil deformere chuckbasen og ødelegge original datumflathet.
2.Hvordan holde chucken nøyaktig over tid?
Rengjør lokaliseringsflatene før hvert pallebytte, kontroller monteringsboltene med jevne mellomrom, og verifiser datoen på nytt etter en kraftig kollisjon eller langvarig vedlikehold. Plutselig mekanisk kollisjon er en av hovedårsakene til usynlig indre skade på nullpunktchucker.
3.Hvordan velge monteringsposisjon?
La det være nok bordplass rundt chucken for pallebytte, kjølevæskestrøm og robottilgang hvis automatisering er planlagt. Utilstrekkelig reservert plass vil hindre manuell drift eller fremtidig robot ettermonteringsarbeid.
Verifikasjonsveiledning
Repeterbarhetstest: klem og slipp en testpall dusinvis av ganger og mål posisjonsavviket; Stabile resultater innenfor spesifikasjonene bekrefter at låsemekanismen er sunn.
Kontroll av nedtrekkkraft: kontroller at chucken kan holde pallen sikkert under den maksimale skjærebelastningen du planlegger å bruke. Kjør aldri tunge skjæretester direkte på formelle produksjonsdeler uten å fullføre dette inspeksjonstrinnet.
Syklus- og slitasjeinspeksjon: etter mange sykluser, sjekk for unormalt spill, støy eller posisjonsavvik; tidlig oppdagelse forhindrer kvalitetsoverraskelser på butikkgulvet. Mindre unormale tegn bør håndteres i tide i stedet for å bli ignorert for kontinuerlig produksjon.
Hvorfor velge JWGRIP?
Våre chuckkropper og lokaliseringselementer er maskinert av herdet legert stål med presisjonsslipte datumoverflater. Hver enhet passerer repeterbarhet, klemkraft og tetningsrelaterte kontroller før forsendelse.
Vi støtter tilpassede monteringsmønstre, høyder og pneumatiske eller manuelle utløserkonfigurasjoner for å matche maskinbordet og automatiseringsnivået ditt.
Våre ingeniører hjelper deg med å kombinere chucker med Zero Point Pallet Series, UPC Zero Point Positioning Series og Quick Change Workholding System slik at hele arbeidsholderarkitekturen forblir konsistent.
Kvalitetssikring og ettersalgsstøtte
Hver JWGRIP Zero Point Clamping Chuck Series forlater fabrikken med inspeksjonsdokumentasjon som dekker repeterbarhet, klemkraft og datumnøyaktighet, og kvalitetsteamet vårt holder tilbakemeldingssløyfer for å kontinuerlig forbedre tetning, slitestyrke og daglig brukbarhet.
Fra verifisering av første artikkel til rutinemessig vedlikehold, vi gir installasjonsveiledning, rask feilsøkingsrespons og reservedeler tilgjengelig slik at maskinene dine forblir produktive.
Betrodd av maskineringsverksteder og automasjonsintegratorer i flere bransjer, er JWGRIP nullpunktchucker konstruert for å yte det samme på den første syklusen og den ti tusende.





- View as
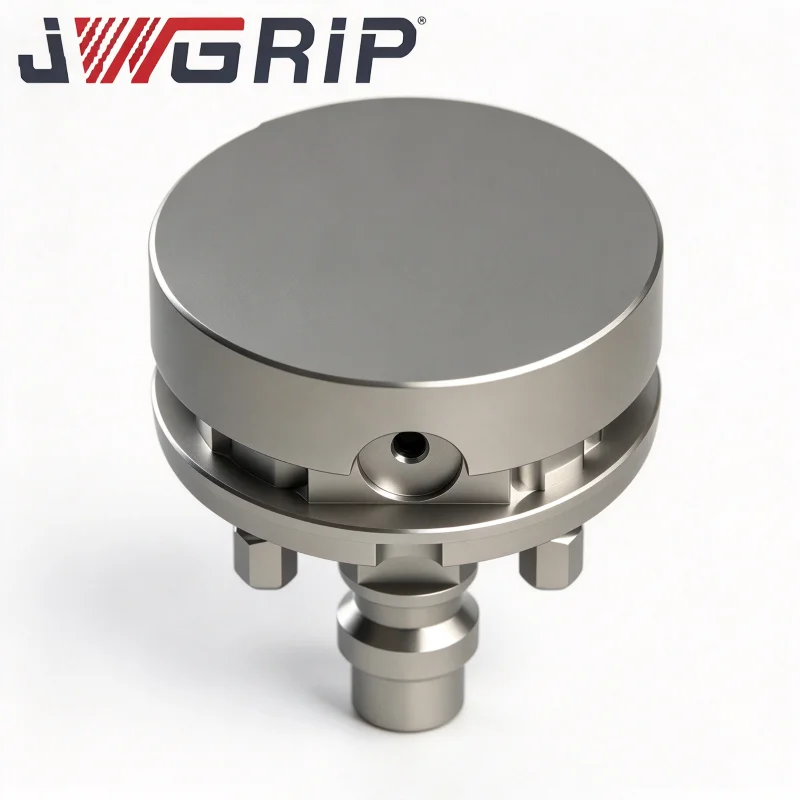
Kompatibel EROWA Uniblank 72 ER-035210
JWGRIP er produsent og leverandør av Compatible EROWA Uniblank 72 ER 035210 i Kina. Denne presisjons-emneholderen med høy ytelse passer til EROWA hurtigskifte-arbeidsholdesystem som en liten erstatning for standard 72-chucker, palletiserere og elektrodeholdere. Produsert av førsteklasses herdet legert stål i vårt interne CNC-festeverksted, tilbyr det pålitelig holdbarhet og repeterbarhet for posisjonering for EDM, fresing, sliping og trådskjæring, mye brukt i formfremstilling, grafittelektroder, bil- og 3C presisjonsverktøy og ubemannede automatiserte maskineringsceller.
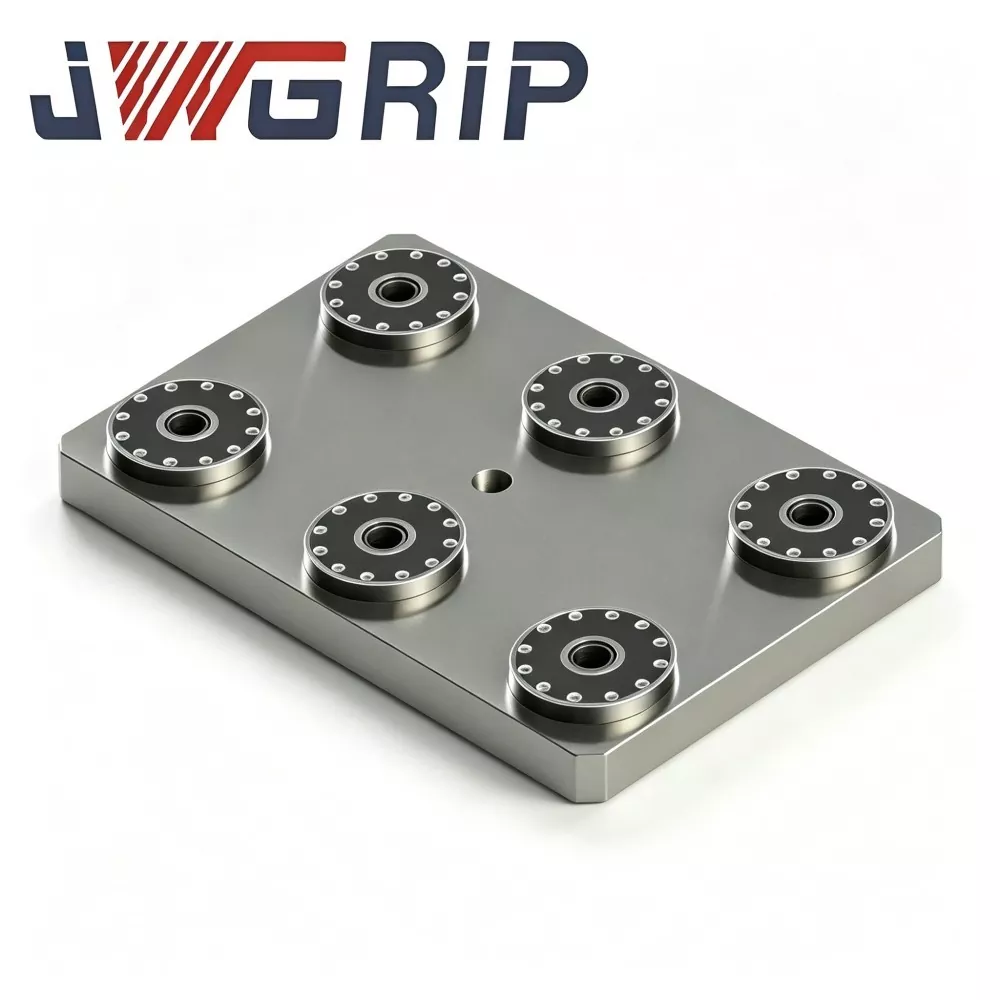
Seksposisjons nullpunktklemmeplate
JWGRIP er produsent og leverandør av den profesjonelle seksposisjons nullpunktklemmeplaten i Kina. Det er en integrert flerstasjons nullpunkts klemmearmatur spesialdesignet for høyeffektiv CNC-fresing og sliping av fleksible produksjonsscenarier. Dette produktet integrerer seks uavhengige nullpunktslåseenheter på en enkelt integrert kraftig base, og realiserer samtidig montering av flere armaturer og flere arbeidsstykker. Den har en alt-i-ett strukturell design uten spredt modulær montering, som kan installeres direkte på arbeidsbord for maskinverktøy og matcher offline forhåndsinnstillingssystemer for å forbedre den generelle driftseffektiviteten til presisjonsbehandlingsverksteder.
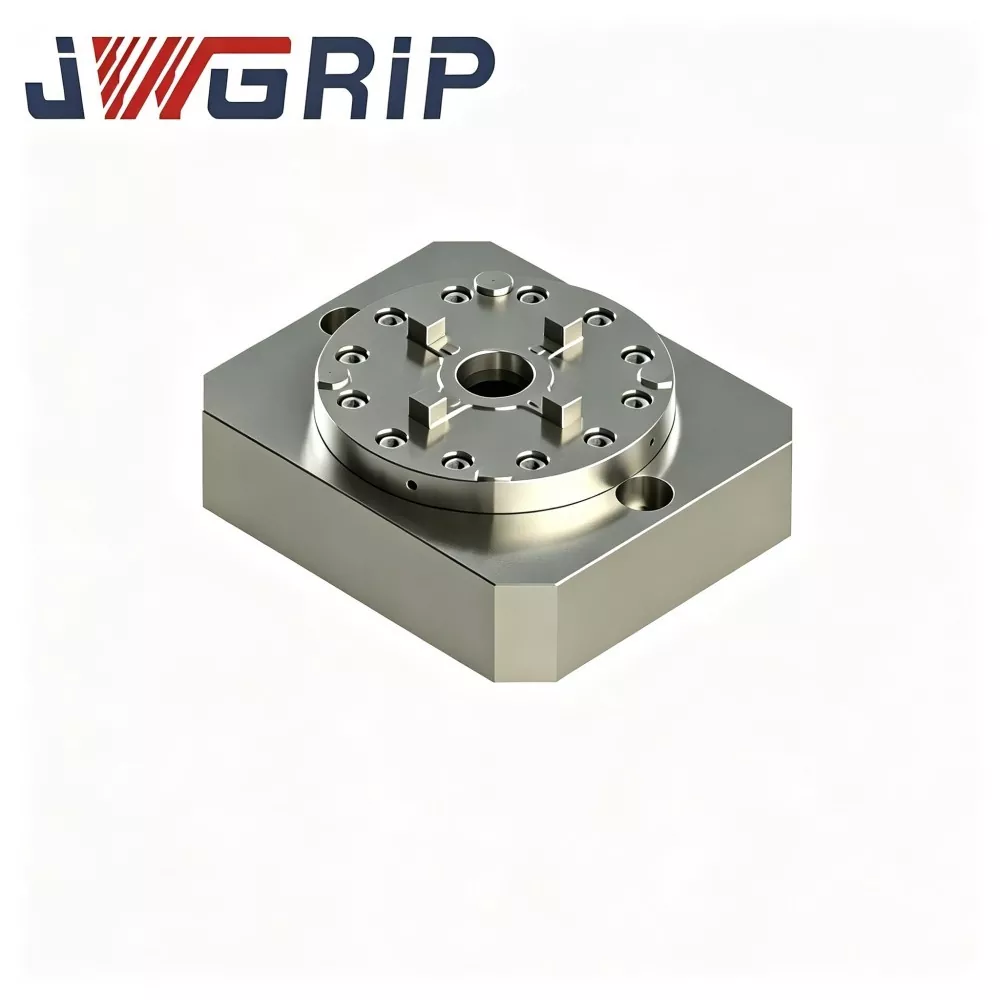
Integrert enkeltsenter nullpunktklemmechuck
JWGRIP leverer direkte fabrikksalg av tilpasset integrert enkeltsenter nullpunktklemmechuck i Kina. Det er en alt-i-ett integrert posisjonerings- og klemmearmatur spesielt optimalisert for moderne CNC-dreie-fresekomposittmaskiner og vertikale maskineringssentre. Forskjellig fra tradisjonelle armaturkombinasjoner av delt type, integrerer dette produktet enkeltsenter selvsentrerende klemmemekanisme og nullpunktlåsende posisjoneringsstruktur i en komplett monolittisk kropp, som ikke krever noe ekstra matchende tilbehør.
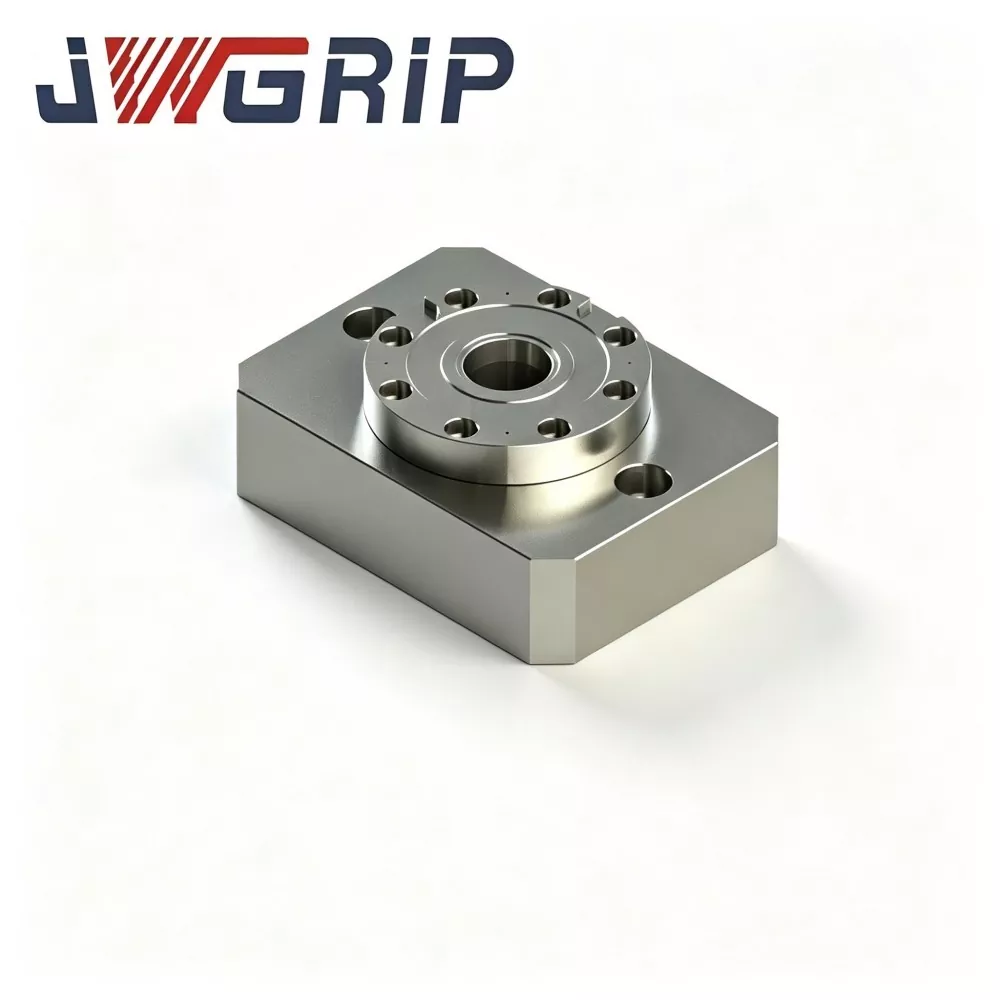
Enkeltsenter nullpunktplassering Chuck
JWGRIP er produsent og leverandør av den profesjonelle Single Center Zero Point Positioning Chuck i Kina. Som en modulær kjerneenhet i standard nullpunktklemmechuck-serien, er dette produktet en frittstående enkeltpunkts nullpunkts låse- og posisjoneringsarmatur spesielt designet for fleksible CNC-hurtigskiftesystemer. Den vedtar en uavhengig modulær strukturdesign, fungerer som den grunnleggende monteringsenheten for tilpassede armaturer, og løser effektivt layoutbegrensningene til tradisjonelle integrerte nullpunktspaller med flere stasjoner.
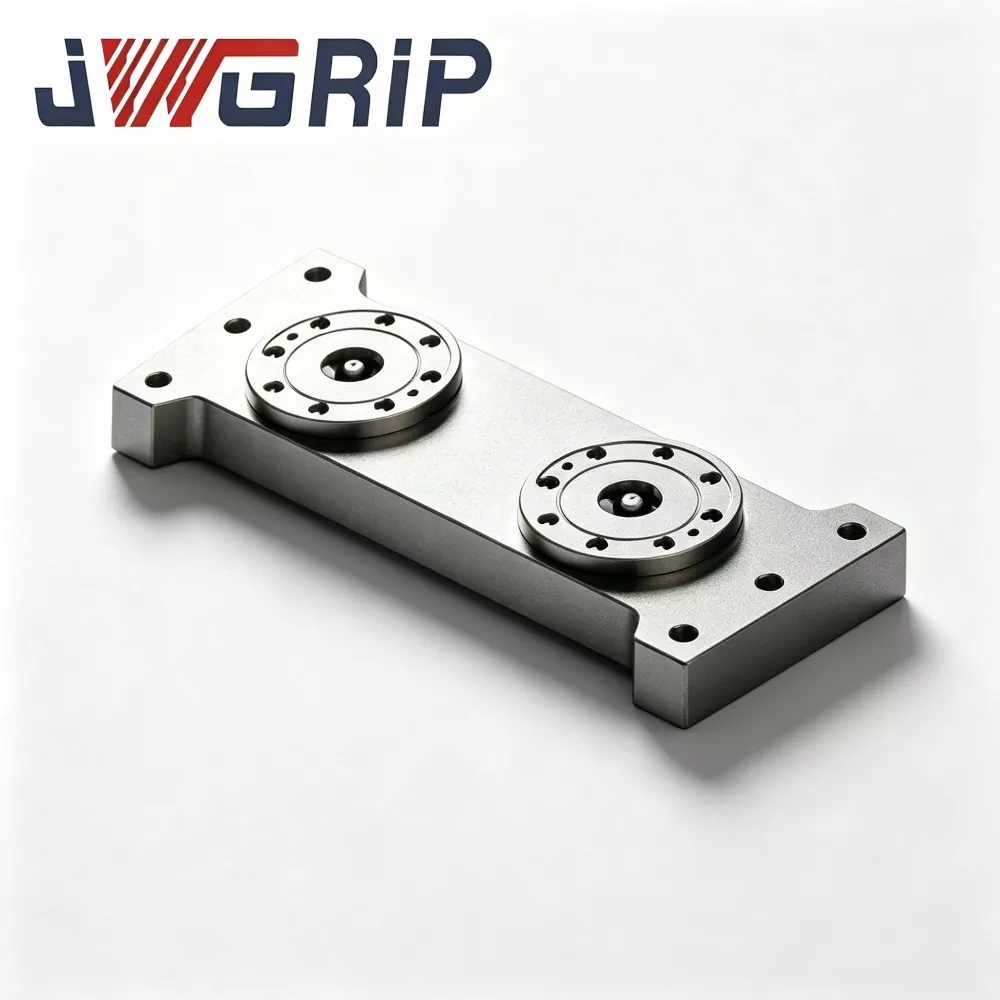
L-Type nullpunktplassering Chuck Pall
JWGRIP tilbyr profesjonell L-Type nullpunktsposisjonering Chuck Pall med Factory Direct-salgstjeneste i Kina. Som en kjerneintegrert armatur i Zero Point Clamping Chuck-serien, er denne profesjonelle nullpunktspallen av L-type spesialdesignet for fleksible CNC-maskinering produksjonslinjer med plassbegrenset utstyr. Den integrerer vertikal datumkonverteringsstruktur og høypresisjons nullpunktsposisjoneringskomponenter i én monolittisk enhet, og eliminerer behovet for ekstra hjelpeadapterstrukturer for å realisere vertikal arbeidsstykkeklemming og sidefunksjonsmaskinering.
JWGRIP er en profesjonell Nullpunkts klemmechuck-serien-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger