Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






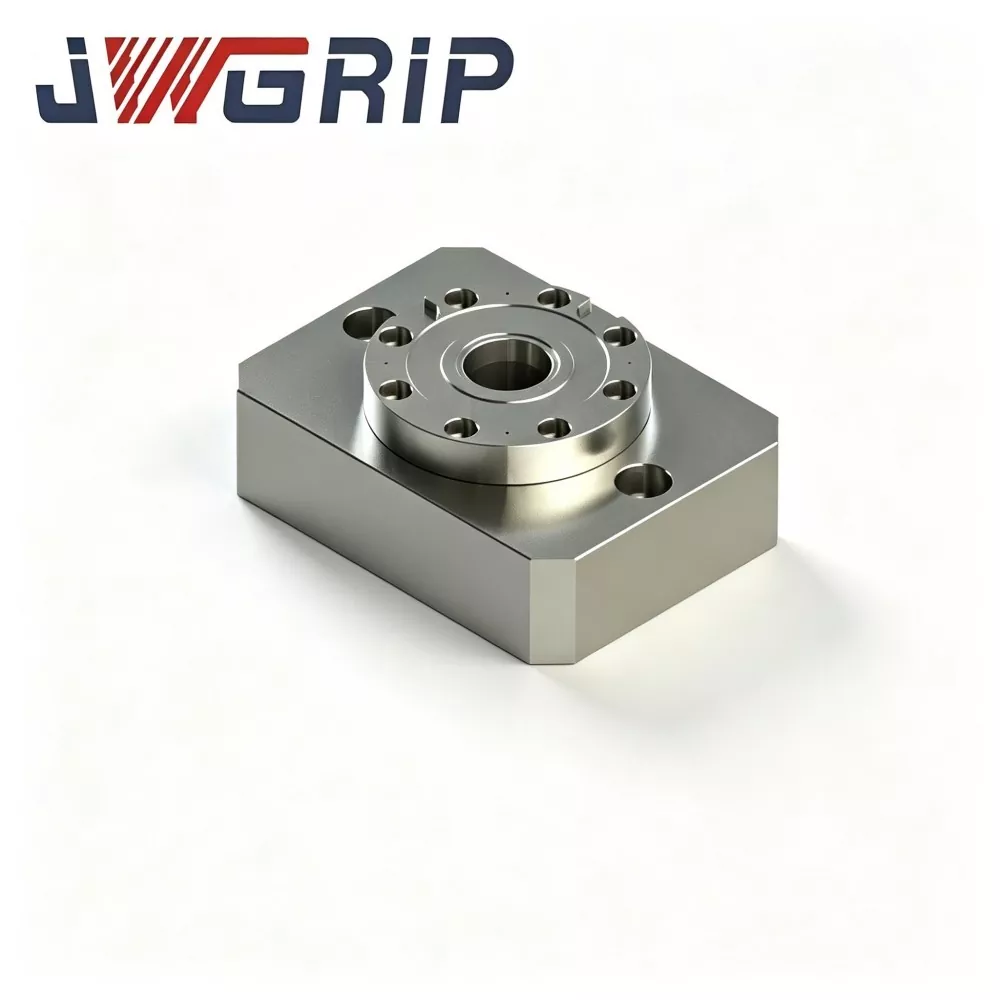
Enkeltsenter nullpunktplassering Chuck
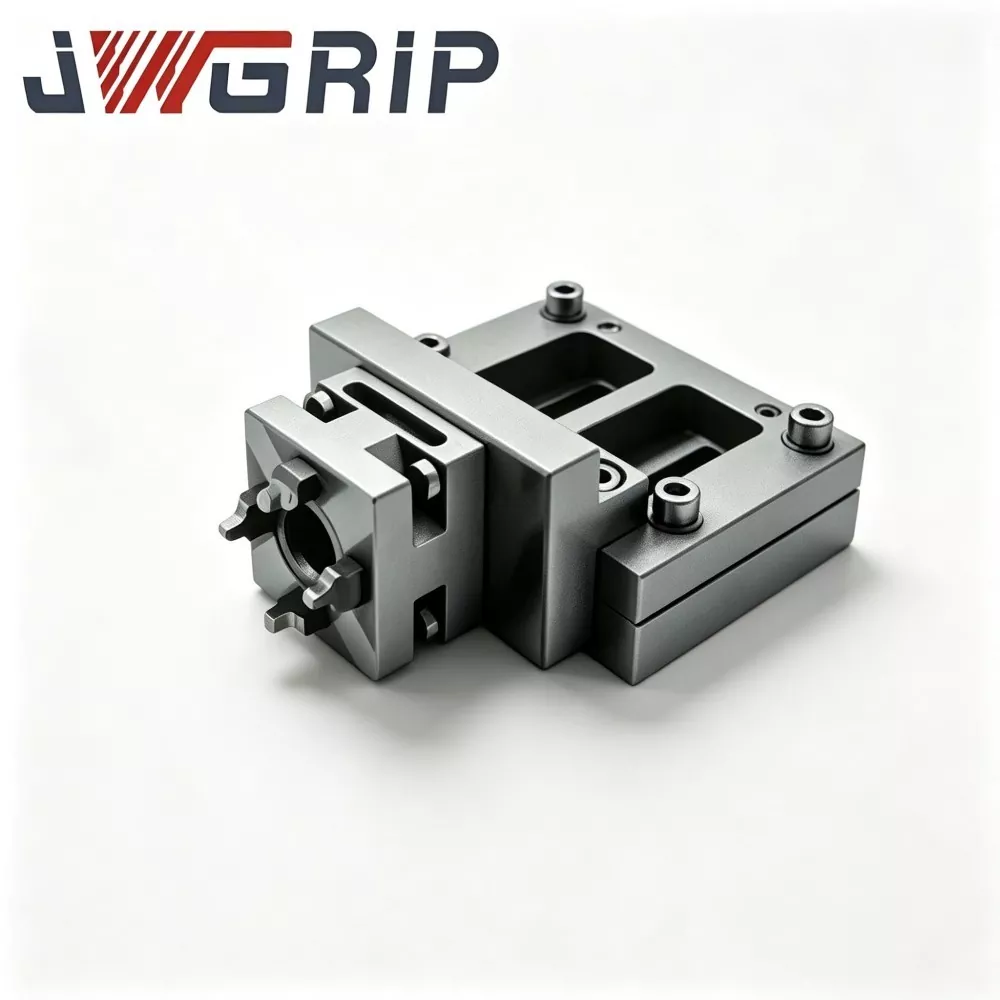
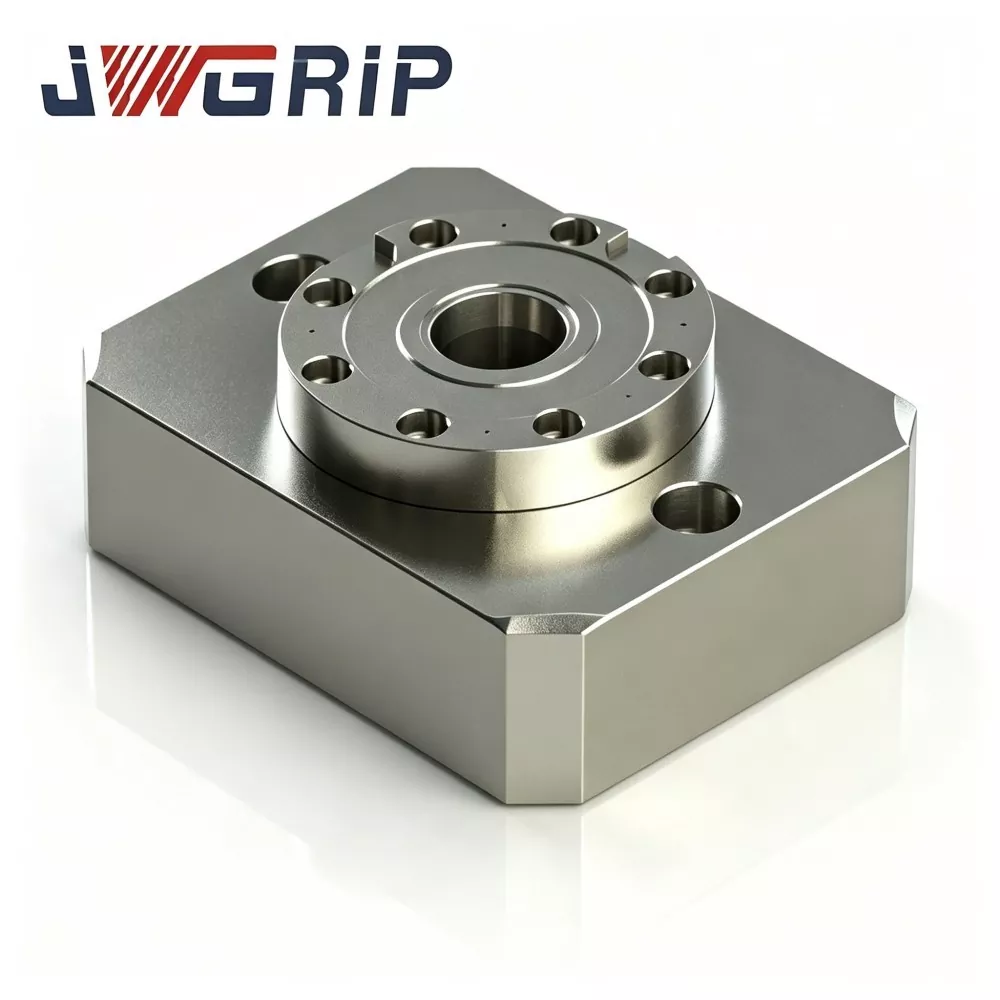
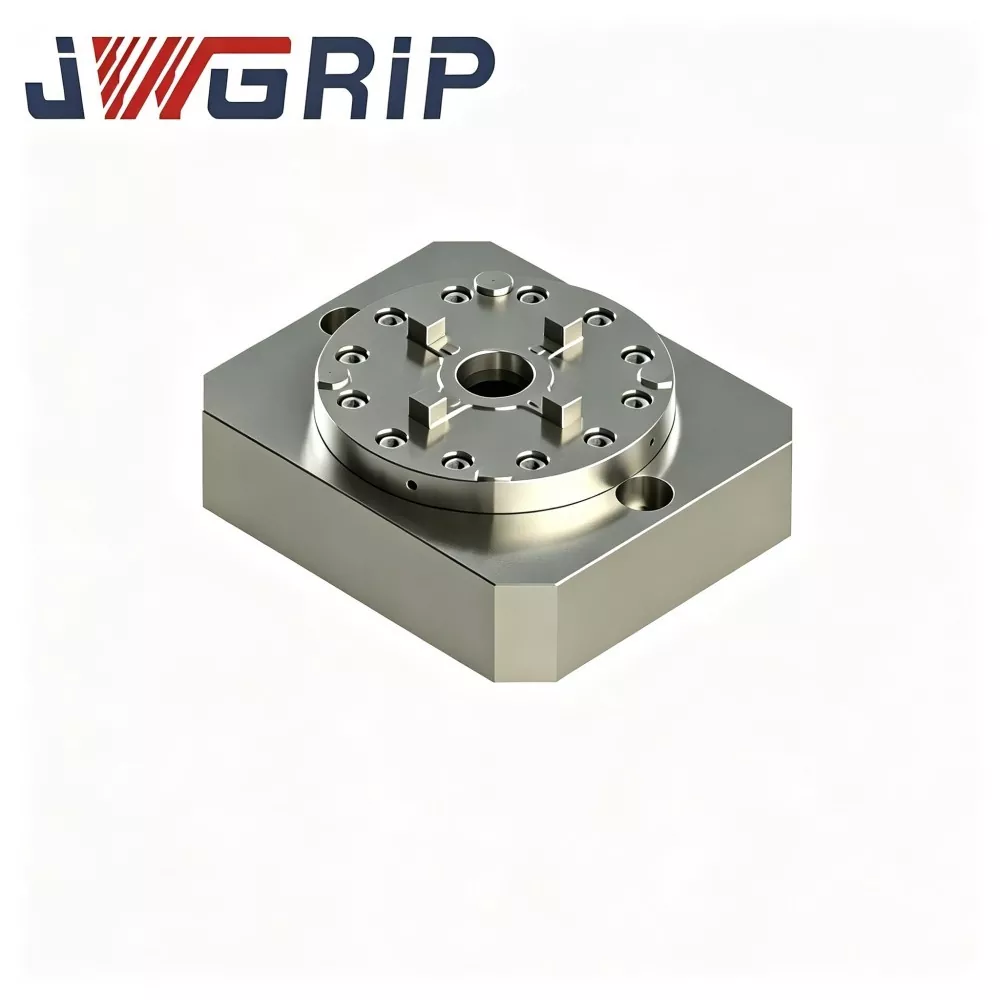
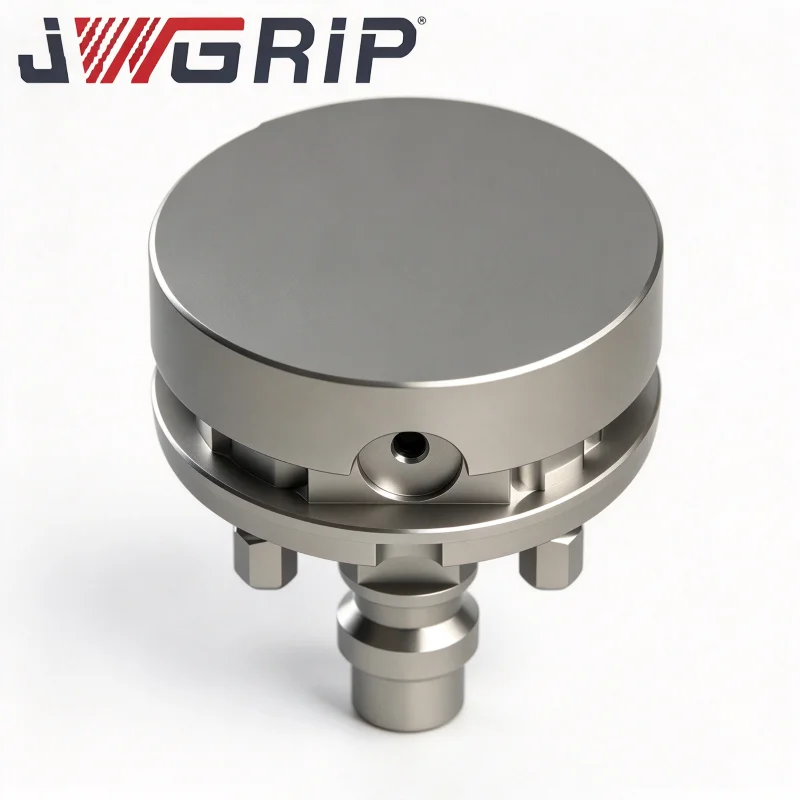
JWGRIP er produsent og leverandør av den profesjonelle Single Center Zero Point Positioning Chuck i Kina. Som en modulær kjerneenhet i standard nullpunktklemmechuck-serien, er dette produktet en frittstående enkeltpunkts nullpunkts låse- og posisjoneringsarmatur spesielt designet for fleksible CNC-hurtigskiftesystemer. Den vedtar en uavhengig modulær strukturdesign, fungerer som den grunnleggende monteringsenheten for tilpassede armaturer, og løser effektivt layoutbegrensningene til tradisjonelle integrerte nullpunktspaller med flere stasjoner.
Single Center Zero Point Positioning Chuck har høy posisjoneringsnøyaktighet, sterk strukturell kompatibilitet og fleksibel layout-skalerbarhet. Forskjellig fra integrerte multistasjonspaller i fast størrelse, tillater denne enkeltpunkts modulære chucken fri kombinasjon av flere enheter i henhold til faktiske arbeidsstykkespesifikasjoner og festebasestørrelser. Brukere kan ordne enkelt- eller flere chucker i vilkårlige array-oppsett med tilpassbare senteravstander, fullstendig tilpasset enkeltdelt prøvetakingsbehandling, sporadiske små batch-produksjoner og maskineringsscenarier for formvedlikehold.
Den støtter manuell rask utskifting av armaturer for å forbedre verkstedoppsetteffektiviteten, og kan også brukes som en grunnleggende modulær komponent for automatiserte oppstillingsfestesystemer. Universelt anvendelig for vertikale bearbeidingssentre, horisontale bearbeidingssentre og 5-akse CNC-maskiner, gir den svært fleksible, tilpassbare og kostnadseffektive nullpunkts hurtigskifteløsninger for moderne høyblandings- og lavvolumsproduksjon.
Kjernekomponenter
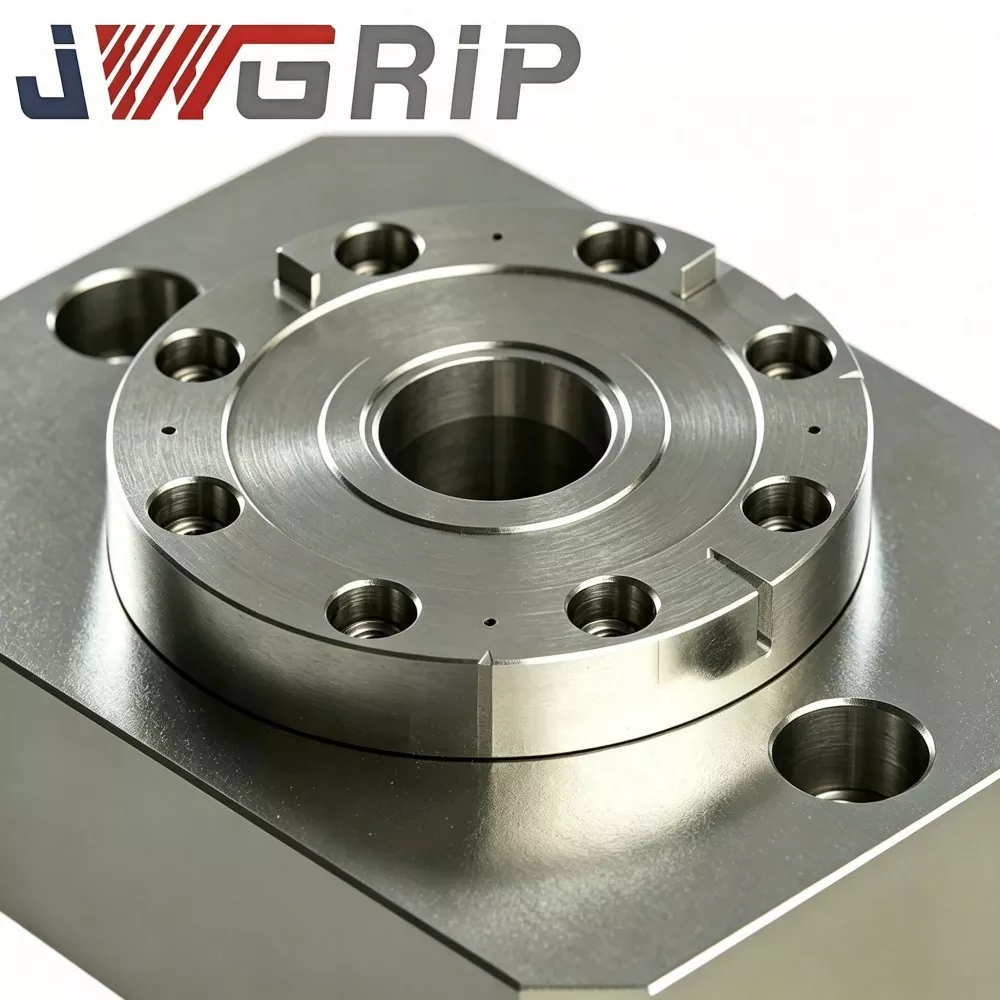
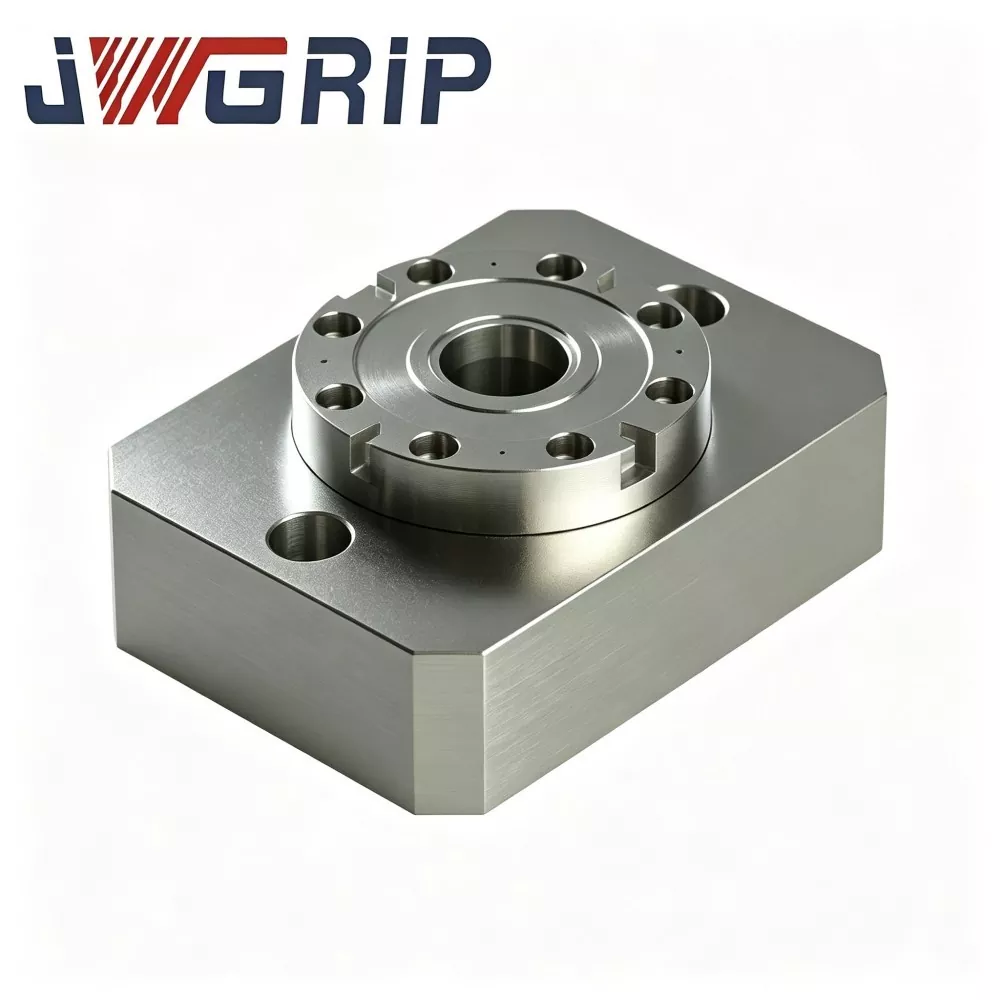
Hver JWGRIP enkeltsenter nullpunktsposisjoneringschuck er en selvstendig lokaliseringslåsemekanisme og er ikke avhengig av en ekstern bunnpallplate. Hver enhet inkluderer:
Chuck hoveddel
Nullpunkts posisjoneringsbøssing
Innebygd pneumatisk låsestempel
Luftinntakspassasjer
Lås-status signal-utgang grensesnitt
Monteringsflenshull
Implementeringstilnærminger
Modus 1: Frittstående enkeltpunktsdrift
1. Monter én enkeltsenterchuck på arbeidsbordet for verktøymaskiner.
2. Plasser fiksturbasen utstyrt med en nullpunktstrekkstift på chucken og aktiver låsingen.
3. Ideell for arbeidsstykker i ett stykke, prøvetaking av forminnsats og reparasjonsjobber.
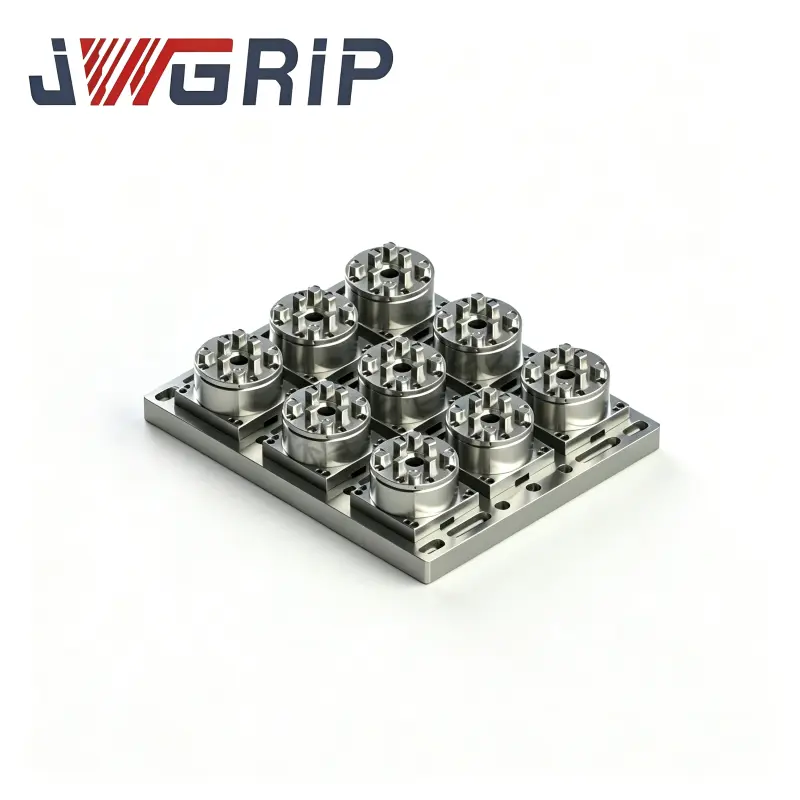
Modus 2: Multi-Chuck Array Combination
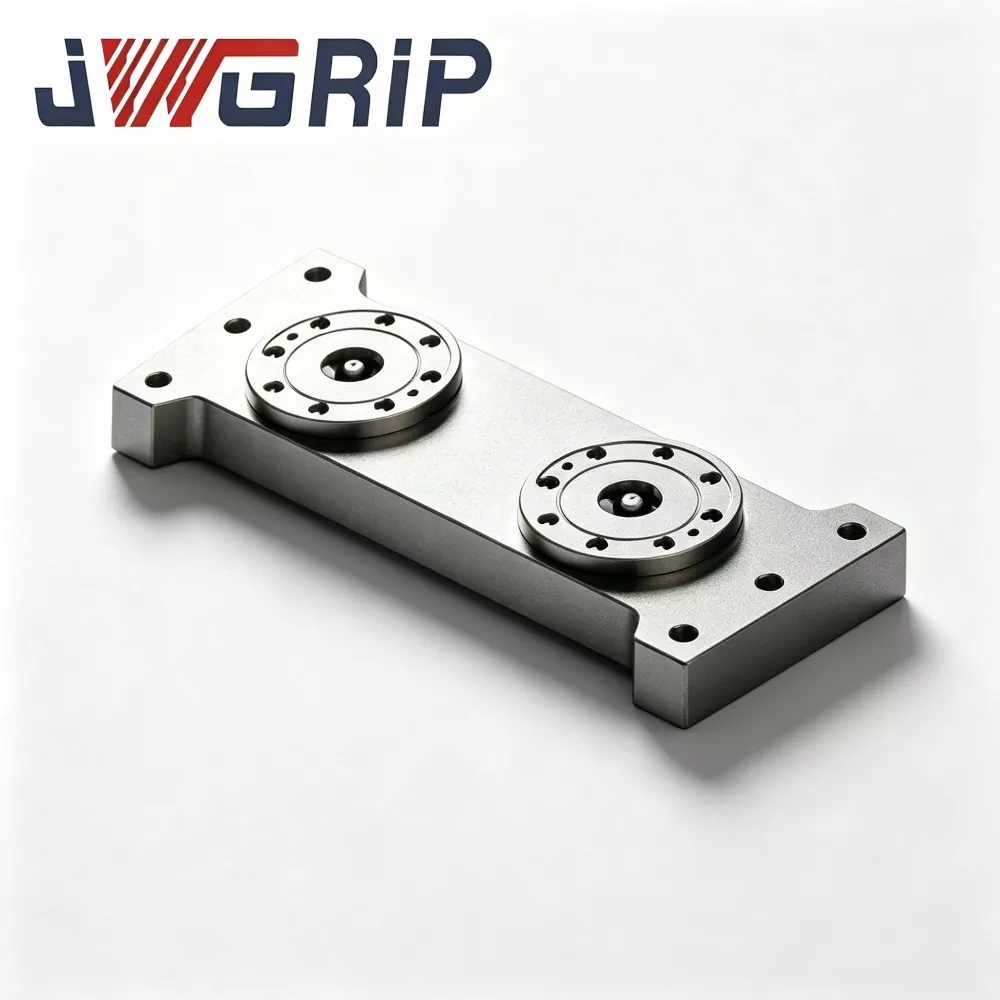
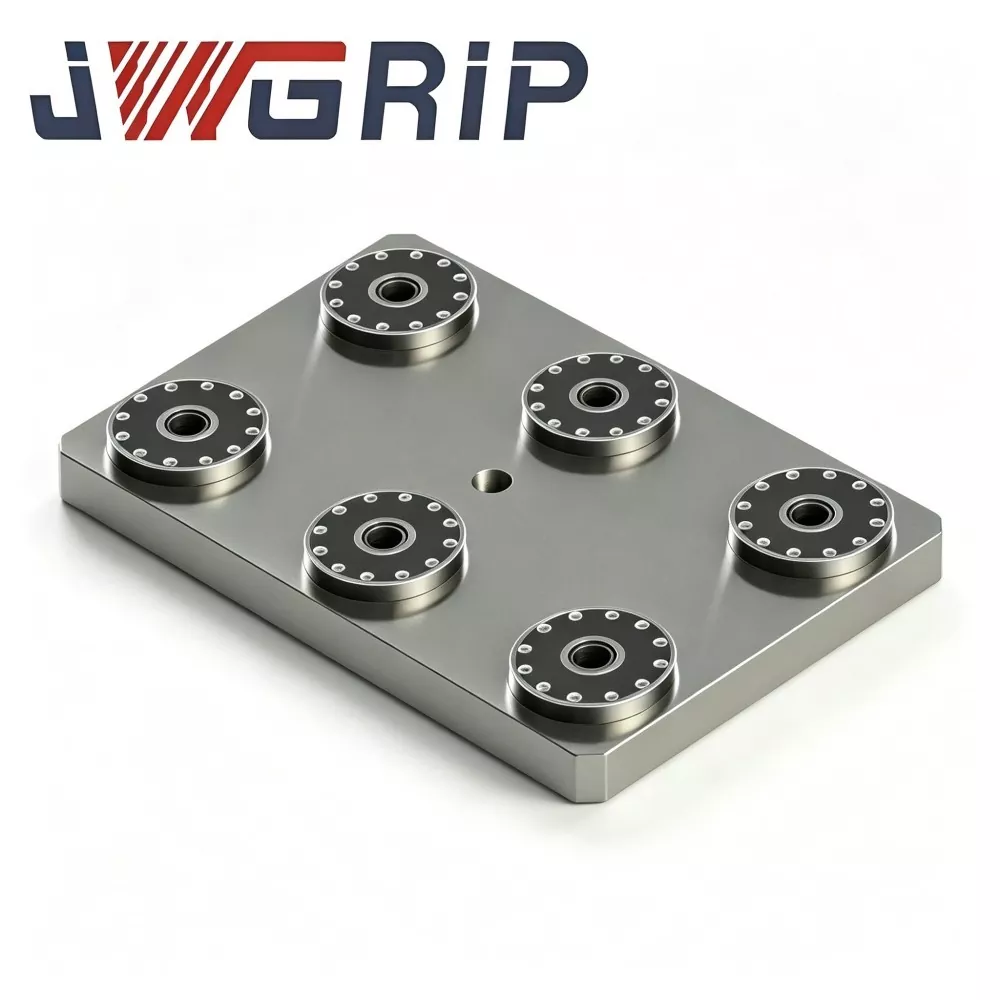
1. Fest to, fire eller flere enkeltsenterchucker på maskinens arbeidsbord med T-spor. Still inn tilpasset senteravstand i henhold til fotavtrykket på armaturets base.
2. Plasser matchende mengde nullpunkts trekkbolter på fiksturbaser for å oppnå flerpunkts lokalisering og fastklemming.
Hovedforskjell i forhold til prefabrikkerte to-/fire-senter paller: Mellom-chuck-avstanden konfigureres på stedet av kundene i stedet for forhåndsinnstilt på fabrikken, noe som passer til uregelmessige, ikke-standard fixturbaser.
Komplett arbeidsflyt
1. Fest chuckflensboltene på verktøymaskinens arbeidsbord.
2. Plasser fiksturbasen utstyrt med nullpunktstrekkbolter på chucklokaliseringsflaten.
3. Tilfør 0,5-0,7 MPa trykkluft. Innvendig stempel driver bøsningsmekanisme for å utføre inntrekkslåsing.
4. Etter at låsingen er fullført, sendes NPN-posisjonsbekreftelsessignaler ut, og CNC-maskinen starter kuttesykluser.
5. Slipp lufttrykket når maskineringen er fullført; foringer låses opp og festebasen kan fjernes.
Produksjonsteknikk
· Chuck-substratet bruker bråkjølt og herdet legert stål. Blanks går gjennom grovbearbeiding, semi-finishing pluss doble stressavlastende aldringssykluser for å eliminere restspenning som genereres under CNC-behandling. Under array-layout-forhold, bærer hver chuck vekslende skjære-slagkraft; ufrigitt stress vil utløse usynlig mikrodeformasjon og forringe gjentatt lokaliseringsnøyaktighet over lang tid.
· Plasseringsbøsninger bruker høyhardt lagerstål. Indre boringer mottar quenching pluss honing super-finishing for å garantere pålitelig gjentatt lokaliseringsytelse for hver enkelt chuck.
Kritisk merknad for array-bruk: Individuell chuck-kvalifisert nøyaktighet er ikke lik den totale array-systemets nøyaktighet. Etter å ha montert flere chucker på arbeidsbordet, må operatører utføre manuell visering og justering for å kalibrere innbyrdes posisjoner mellom chucker. Dette er den grunnleggende forskjellen fra monolitiske fabrikkkalibrerte paller.
Håndverksfordeler
1. Fri layout uten restriksjoner for faste stasjonsavstander Sammenlignet med integrerte multistasjons ferdiglagde paller, lar disse uavhengige modulbaserte chuckene brukere fritt definere chuckens senteravstand. Den tilpasser seg uregelmessige ikke-standard armaturer og løser smertepunktet med uforanderlige forhåndsinnstilte hullposisjoner på ferdige paller.
2. Kostnadseffektivt for prøvetaking, lavvolum og sporadiske muggreparasjonsordrer Nullpunkts hurtigbyttefunksjon kan realiseres med bare én eller to chucker, uten store engangsinvesteringer på fullstørrelsespaller med flere stasjoner. For støpemodifikasjoner og prototypeprøvetaking med lav arbeidsstasjonsutnyttelsesgrad, reduseres kapitalutgifter på forhånd.
3. Tilpass kompakte arbeidsbord med begrenset installasjonsplass Noen kompakte 5-aksede og små maskineringssentre har ikke plass til store integrerte nullpunktspaller. Enkeltsenterchucker med kompakt formfaktor kan spres for å utnytte begrenset bordplass med T-spor fullt ut.
4. Praktisk trinnvis kapasitetsutvidelse På et tidlig prosjektstadium, distribuer et lite antall chucker for prøvekjøring. Når ordrevolumet vokser senere, kan du ganske enkelt kjøpe ekstra identiske chucker for å bygge opp multi-chuck arrays. Eksisterende enheter forblir fullt brukbare med null avfall fra tidligere investeringer.
5. Støtt både manuell drift og ettermontering av automatisering Operatører kan bytte armaturer manuelt. I mellomtiden kobles pneumatiske porter og signalgrensesnitt til PLS-kontrollsystemer. Etter array-arrangement kan hele fikstursystemet fungere med industriroboter for automatisk lasting og lossing.
6. Kompatibel med standard D20 nullpunktstrekkstifter på tvers av armaturets serier Eksisterende armaturbaser kan gjenbrukes etter ettermontering av D20-trekkstifter, og beskytter kundenes tidligere armaturinvesteringer.
Søknadshistorier
JWGRIP Single Center Zero Point Positioning Chuck er utbredt i formfremstillingsbutikker og lavvolums presisjonskomponentfabrikker. To felttilfeller viser dens styrker så vel som iboende begrensninger ved modulbaserte løsninger.
Tilfelle 1: Mellomstor muggfabrikk
Denne kunden mottar hovedsakelig bestillinger på muggreparasjoner og prøvetaking av nye produkter i stedet for gjentatt masseproduksjon.
· Startinvestering: 4 sett med JWGRIP enkeltsenter nullpunktchucker. Mesteparten av tiden kjører bare 1-2 chucker for prøvetaking og reparasjonsarbeid. Når det kreves større armaturbaser, settes fire chucker sammen til array-layout.
· Utfall: Sammenlignet med kjøp av en komplett pall med fire senter, reduseres kostnadene for innkjøp på forhånd, og utstyrsutnyttelsesgraden forbedres for små batchordrer.
· Begrensning: Hver gang spesifikasjonene for armaturbasen endres under array-modus, kreves rekalibrering for relative chuckposisjoner, noe som krever ekstra oppsettarbeidstimer.
Case 2: Presisjonskomponent underleverandør
Fabrikken eier flere kompakte 5-akse maskineringssentre hvis bordplass ikke kan passe standard nullpunktspaller med flere stasjoner.
· To JWGRIP enkeltsenterchucker er installert på hver 5-akset maskin. Spesialtilpasset chuckavstand matcher deres selveide armaturbaser.
· Nullpunktsraskskifte er realisert på kompakt 5-akset utstyr, og bryter flaskehalsen som gjør at prefabrikkerte integrerte paller ikke kan installeres på små arbeidsbord.
Komplett produksjonsarbeidsflyt
1. Emnsmiing og herding av legert stål
2. Grovbearbeiding
3. Første stresslindrende aldring
4. Halvbearbeiding
5. Sekundær stresslindrende aldring
6. Superpresisjonssliping for datumflater
7. Byssing press-fitting
8. Pneumatisk krets og signalkomponentmontering
9. Test for trykkholding av lufttetthet
10. Uavhengig enkeltenhets nøyaktighetsinspeksjon
11. Antirustbeskyttelsesbehandling
12. Eksportkvalitetspakking
Sjekkliste for inspeksjon
· Uavhengig gjentatt posisjoneringsnøyaktighetstest for hver enkelt chuck
· 5-minutters lufttetthetstest; maksimalt tillatt trykkfall ≤0,02 MPa
· Syklisk låsing-opplåsing funksjonstest
· Signal-output-logic funksjonell verifisering
Vurdering Tips
1. Prioriter å evaluere produksjonsmønsteret ditt Velg JWGRIP enkeltsenterchucker for prøvetakings-reparasjonsjobber, uregelmessige festebaser som ikke er standard eller maskiner med begrenset bordplass. For langsiktig fast 2-4-stasjons massevolumproduksjon anbefales monolittiske integrerte paller mer for å redusere kalibreringsarbeidet på stedet.
2. Hvis multi-chuck array layout er planlagt, sjekk maskinverktøyets T-spor layout for å garantere flensmonteringsklaring. Reserver tilstrekkelige arbeidstimer for indikering og kalibrering på maskinen.
3. Oppretthold et stabilt verkstedslufttrykk innenfor 0,5–0,7 MPa. Reserve PLC NPN signal IO punkter for automatiseringsorienterte prosjekter.
4. Bekreft spesifikasjonene for nullpunktstrekk på stedet. Standardversjon passer til D20 trekkbolter. Tilpassede innerbøsninger er tilgjengelige på forespørsel for alternative trekkboltstørrelser.
Drift Praksis
· Fest enkeltsenterchucker til arbeidsbord med flensbolter. Stram strengt i henhold til krav til momentverdi. Utilstrekkelig dreiemoment forårsaker mikrobevegelser i chuckkroppen under skjæring og skader lokaliseringsnøyaktigheten; overmoment vil deformere chuckunderlaget.
· Installer olje-vannfilter ved luftinntakets frontende for å blokkere fuktighet og urenheter, og forhindrer bøssingsrust og slitasje som fører til nøyaktighetsdrift.
· Spray tørrsmøremiddelaerosol på chuckbøssinger etter hver akkumulerte 80-100 arbeidstimer. Flytende motorolje er strengt forbudt, fordi olje fanger metallspon og utløser busking-jamming feil.
· Rens chuckens lokaliseringsdatum-flate med trykkluft ved hvert skiftskifte.
· Under array-layout-konfigurasjon: hver gang chuck-oppsettet endres, må operatører re-indikere og re-kalibrere gjensidige chuck-posisjoner; gamle koordinatparametere kan ikke gjenbrukes direkte.
· Unngå støtende chucklokaliseringsflate med kraftig slag. Kollisjon vil permanent ødelegge enhetens nøyaktighet.
Emballasje og forsendelse
· Emballasje: Hver enkelt chuck bruker uavhengig eksportstøtsikker kartong med innvendig skumbeskyttelse. Bulk multi-chuck bestillinger tar i bruk massivtre eksport-grade tilfeller.
· Standard leveringstid: 13–19 virkedager. Utvalgte standard SKU-er holdes på lager for fremskyndet forsendelse.
Ettersalgsstøtte
· Garanti: 12 måneders full enhetsgaranti dekker produksjonsfeil for individuelle chuckenheter. Array-montering gjensidig posisjonsnøyaktighet etter kundens installasjon på stedet er ekskludert fra garantien, som tilhører kundesiden idriftsettelsesarbeid.
· Tekniske dokumenter: Driftsdokumenter og tegninger på nettet leveres.
· Betalt tjeneste: Ekstern teknisk støtte er tilgjengelig for massebestillinger.
· Tilpasset modifikasjon: Flensdimensjonsjustering, endring av trekkstift-spesifikasjoner kan realiseres.
· Eksempelevaluering: Enkeltchuck-evalueringsprøve kan ordnes; kjøper skal påta seg prøvefraktkostnad.
FAQ
Q1: Er gjensidige posisjoner av flere chucker i array-layout forhåndskalibrert på fabrikken?
A: Nei. Inspeksjon på fabrikksiden garanterer bare nøyaktighet for hver frittstående chuck. Etter array-montering på maskinverktøy-arbeidsbord, krever senteravstand og parallellitet mellom chucker manuell indikering og kalibrering på maskinen av kundene. Dette er en iboende egenskap ved modulære enheter.
Spørsmål 2: Under hvilke scenarier bør jeg unngå å velge denne enkeltsenter nullpunktsposisjoneringschucken?
A: For massevolumproduksjon med permanent fast stasjonslayout, foretrekkes monolittiske integrerte paller for å eliminere gjentatt kalibreringsarbeid. Det anbefales heller ikke for storskala array-distribusjon hvis verkstedet ditt mangler teknikere som er kjent med urskive-indikering og innrettingsarbeid.
Spørsmål 3: Kan disse chuckene blandes og matches med mine eksisterende nullpunktspaller?
A: Fixturbaser kan deles så lenge trekkstudsspesifikasjonen følger D20-standarden. Selv for oppsett med blandet oppsett er kalibrering på maskinen for relative posisjoner fortsatt obligatorisk.
Spørsmål 4: Kan JWGRIP enkeltsenter nullpunktsposisjoneringschuck fungere på 5-akse maskiner?
A: Ja. Det kompakte fotavtrykket passer til 5-akset utstyr i kompakt størrelse. Vurder kollisjonsrisikoen mellom fikstur, chuck og spindeltiltbevegelse under valgfasen.
Anskaffelsesbeslutning Innsikt
Kjernestyrken til JWGRIP Single-Center Zero-Point Positioning Chuck ligger i modulær fleksibilitet. Den handler med delvise arbeidstimer for igangkjøring på stedet for fritt konfigurerbar stasjonsavstand, bred maskinkompatibilitet og faset-utvidbar investering.
Denne modulære enheten er ikke universelt "overlegen" sammenlignet med integrerte monolittiske paller. Den retter seg mot spesifikke produksjonsmoduser: prototypeprøvetaking og muggreparasjon, uregelmessige ikke-standard armaturer, små bordsstørrelser CNC-maskiner og fabrikker som planlegger trinn-for-trinn nullpunkt-system-utrulling.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Nyhetsanbefalinger