Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Pålitelig R-Type sentreringsplaterprodusent for presisjonsopprettingsløsninger
Som spesialprodusent av armaturer av R-Type sentreringsplater,JWGRIPproduserer posisjoneringsplater med høy flathet og nullpunkts palleinnsatser for formutviklere, EDM-prosessplanleggere og spesialister for anskaffelse av armaturer som utfører multi-elektrode-layout på synke EDM-arbeidsbord. Hver plate går gjennom stressavlastende utglødning og dobbeltsidig presisjonssliping for å opprettholde strenge parallellitets- og flathetstoleranser og forhindre kumulativt posisjoneringsavvik for tette multielektrodeoppsett. Disse referanseplatene løser koordinatinkonsekvens når du bytter elektroder eller utskiftbare arbeidsstykker inne i dielektriske væsketanker. JWGRIP leverer ogsåR-type EDM-chuckerog Wire EDM Workholding Fixtures, bygger komplette datumoverføringskjeder for sinker EDM og wire-cut maskineringsarbeidsflyter.
Tallrike verksteder for fremstilling av støpeformer fokuserer sterkt på individuell chuck-nøyaktighet, men overser samtidig datoutbredelse på tvers av flere stasjoner. Selv chucker med høy presisjon kan ikke eliminere akkumulerte feil hvis mellomliggende koblingsplater har dårlig flathet eller forvrengte lokaliseringsåpninger. Når operatører arrangerer flere grafitt- eller kobberelektroder for bearbeiding av støpeform med flere hulrom, vil små feil på sentreringsplatene stables opp over hver stasjon. Det kumulative avviket forstyrrer gnistgap-ensartethet, skaper inkonsekvent hulromsdybde og ødelegger dimensjonskonsistensen mellom flere forminntrykk. Mange generiske adapterplater som selges på markedet er ikke optimalisert for EDM-miljøer; de har en tendens til å lide av overflatekorrosjon og dimensjonsdrift under langvarig nedsenking i dielektrisk væske, og bryter gradvis koordinatkonsistensen på tvers av elektrodeposisjoner.
Hvilke kritiske funksjonelle funksjoner skiller dedikerte datumplater fra vanlige adapterplater for multi-elektrode EDM-oppsett?
Vanlige adapterplater er for det meste designet for tørrkuttede CNC-freseforhold. De tar sjelden dielektrisk nedsenking, karbonpartikkelforurensning og multistasjonsfeilakkumulering inn i designhensyn.
Derimot er R-Type Centering Plates spesialbygget for multi-elektrode layout scenarier av synker EDM.
R-Type 70x70 EDM-sentreringsplaten passer til kompakte multi-elektrode-arrangementer for små presisjonsforminnsatser.
R-Type 54x54 EDM sentreringsplate tjener trange plasser der monteringsrommet er ekstremt begrenset. Den 75 mm EDM-nullpunktsentreringsplaten utvider lastekapasiteten for mellomstore elektroder, mens R-Type 156 mm EDM-pallen for nullpunktsarbeidsholding tilbyr en datumbærer i større format for tunge multielektrodegrupper.
Anti-korrosjon overflatebehandling motstår kjemisk erosjon fra dielektrisk væske. Presisjonsmaskinerte lokaliseringsåpninger garanterer repeterbar justering hver gang plater monteres på basechucker. Med pålitelige mellomliggende datummedier beholder hver elektrodestasjon sin uavhengige koordinatverdi uten kryssinterferens, og unngår kumulativ forskyvning i produksjon av støpeform med flere hulrom.
Hvordan kan man eliminere kumulativ datumfeil?
Komplekse former med flere hulrom krever dusinvis av elektroder for å fullføre alle hulromsdetaljer. Reetablering av koordinatreferanser for hver elektrode inne i EDM-tanken sløser med mye maskinkjøring. R-Type sentreringsplater lar operatører fullføre elektrodegruppering, layoutplanlegging og koordinere måling på eksterne kalibreringsbenker utenfor EDM-maskinen. Flere elektroder kan forhåndsmonteres på sentreringsplater eller paller i partier, og hele den sammensatte enheten låses på R-Type EDM Chucks i ett enkelt installasjonstrinn.
Denne tilnærmingen flytter nesten alt måle- og oppsettarbeid bort fra verdifull maskintid. Hvis verksteder planlegger å realisere sirkulasjon av armaturer på tvers av forskjellig utstyr, kan disse datumplatene samarbeide med moduler fra Quick Change Workholding System, og overføre enhetlig koordinatdatum mellom målestasjoner, synker EDM-maskiner og ekstra inspeksjonsplattformer. Denne arbeidsmodusen kutter gjentatt koordinatinnstilling og undertrykker effektivt stabling av feil generert av flere uavhengige klemoperasjoner.
Kjerneprodukthøydepunkter
Dobbeltsidig presisjonssliping pluss stressavlastende behandling opprettholder ultralav flathet og parallellitet, og begrenser kumulativt posisjoneringsavvik fra flere stasjoner.
Spesifikasjoner for flere dimensjoner, inkludert 54×54,70×70,75 mm og 156 mm paller tilpasser kompakte innsatser, tett multi-elektrodelayout og tunge elektrodekombinasjoner.
Spesiell anti-korrosjon overflatebehandling tåler langvarig neddykking av dielektrisk væske, bremser korrosjon og overflatedimensjonale endringer inne i EDM-arbeidstanker.
Standardisert lokaliseringsgrensesnitt sikrer sømløs kompatibilitet med eksisterende chucker, holdere og ekstra kalibreringskomponenter i R-Type-serien.
Produktmoduloversikt
JWGRIP datumoverføringsproduktportefølje dekker små sentreringsplater opp til store, tunge paller for å matche ulike krav til oppsett av flere elektrode.
R-Type 54x54 EDM-sentreringsplate er designet for smal installasjonsplass, egnet for kompakt multi-elektrode-arrangement av små presisjonsstøpeinnsatser. R-Type 70x70 EDM-sentreringsplate er allment brukt for vanlige små og mellomstore former med flere hulrom. 75 mm EDM-nullpunktsentreringsplaten gir utvidet lasteområde for mellomstore elektrodegrupper. R-Type 156 mm EDM-pall for nullpunktsarbeidshold fungerer som en stor bæreplattform for tunge elektroder eller kombinert klemme med flere innlegg. Alle disse maskinvareenhetene tilhører R-Type EDM Workholding System-økosystemet. Når verksteder trenger å fullføre oppfølging av trådkuttet prosessering for støpedeler, kan matchende verktøy fra Wire EDM Workholding Fixtures introduseres for å fortsette å bruke samme datumreferanse på tvers av ulike prosesstrinn.
Typiske applikasjonsscenarier
Disse dataoverføringsplatene og -pallene finner bred anvendelse i produksjon av plastinjeksjonsstøper med flere hulrom, produksjon av presisjonskoblingsstøpeformer, behandling av medisinske implantater og arbeidsflyter for klargjøring av batchelektrodegrupper. De passer til synke-EDM-utstyr for simultan bearbeiding med flere hulrom, gruppert elektrodebehandling og modulær innsatsklemming. Enten du renoverer eldre EDM-arbeidsstasjoner eller konstruerer nye modulære formfremstillingsceller, stabiliserer riktig valgte sentreringsplater multi-elektrode-koordinatkonsistensen og reduserer defekte deler forårsaket av akkumulert datumskifte. Disse komponentene er mye brukt av støpeformfabrikker for forbrukerelektronikk, fabrikker for presisjonskoblingsverktøy og bedrifter som gjennomfører høyvolumsprosjekter med flere hulrom.
Praktiske utvelgelsesprinsipper
Beregn først den totale mengden og den ytre dimensjonen til elektrodene i hver gruppe, og velg deretter platestørrelsen i henhold til faktisk tabellinstallasjonsplass. Kompakt-innsats tett layout velger mindre størrelse plater som R-Type 54x54 EDM Centering Plate eller R-Type 70x70 EDM Centering Plate. Middels og store elektrodegrupper eller kombinert klemme med flere innsatser kan ta i bruk 75 mm EDM nullpunktsentreringsplate eller R-type 156 mm EDM-pall for nullpunktsarbeid.
For det andre bekrefter grensesnitttilpasningskravet med dine eksisterende basechucker. Vær oppmerksom på elektrodens totalvekt; Scenarier med tung last trenger paller med høyere bæreevne. Hvis du håper å dele datum med eksterne måleplattformer, verifiser kompatibiliteten med Quick Change Workholding System-moduler på forhånd. Når du føler deg forvirret over størrelseskombinasjoner eller belastningskapasitet-tilpasning, kan du referere til JWGRIPs offisielle dimensjonsdatablad for å filtrere passende delenummer basert på elektrodelayouttegning og belastningsparametere.
Bruksveiledning
Karbonrester, grafittpulver og dielektrisk slam vil bygge seg opp på platelokaliserende overflater og posisjoneringshull under kontinuerlig EDM-produksjon. Skånsom og regelmessig rengjøring av flate referanseflater og lokaliseringshull er avgjørende for å bevare den opprinnelige datonøyaktigheten. Unngå kraftige banking, riper eller mekanisk støt på referanseoverflater med sliping; overflateinnrykk vil gi permanente uopprettelige datumfeil. Etter rengjøring, tørk platene og påfør korrosjonsbeskyttende belegg, spesielt for enheter som er lagret utenfor maskintanker i lengre perioder.
Inspiser flatheten og lokaliseringshullets tilstand med jevne mellomrom for plater som arbeider under tunge belastninger med flere elektrodeforhold. Rettidig pensjonerer komponenter med tydelige fordypninger eller korrosjonsgroper. Å følge standardiserte driftsvaner beskytter integriteten til datumet, holder konsistensen av multielektrodekoordinatene og reduserer avvisningsforholdet for masseproduksjon av støpeform med flere hulrom.




- View as

R-Type 156 mm EDM-pall for nullpunktsarbeid
JWGRIP, erfaren leverandør som leverer utprøvde ODM-løsninger for høypresisjon EDM-arbeidsholdemaskinvare, tilbyr stiv konstruksjon R-Type 156 mm EDM-pall for nullpunktsarbeidsholding, en nøkkelinnkjøpskomponent for synke-EDM-kryss-prosessoverføring i middels store støpeformproduksjonsanlegg. Laget av spenningsavlastet forherdet legert stål, gjennomgår den flersyklus termisk stabilisering, R-type overgangsspor-bearbeiding og ultrapresisjonssliping i full overflate. Utstyrt med sponavledningsdreneringsarkitektur for sprutende EDM-tankmiljøer, sprer dets unike R-formede spenningsfrigjøringsspor høy lokal belastning fra gjentatte nullpunkts låse-opplåsingssykluser og undertrykker lokaliseringsdatum-flate-mikrodeformasjon etter langvarig syklisk drift.
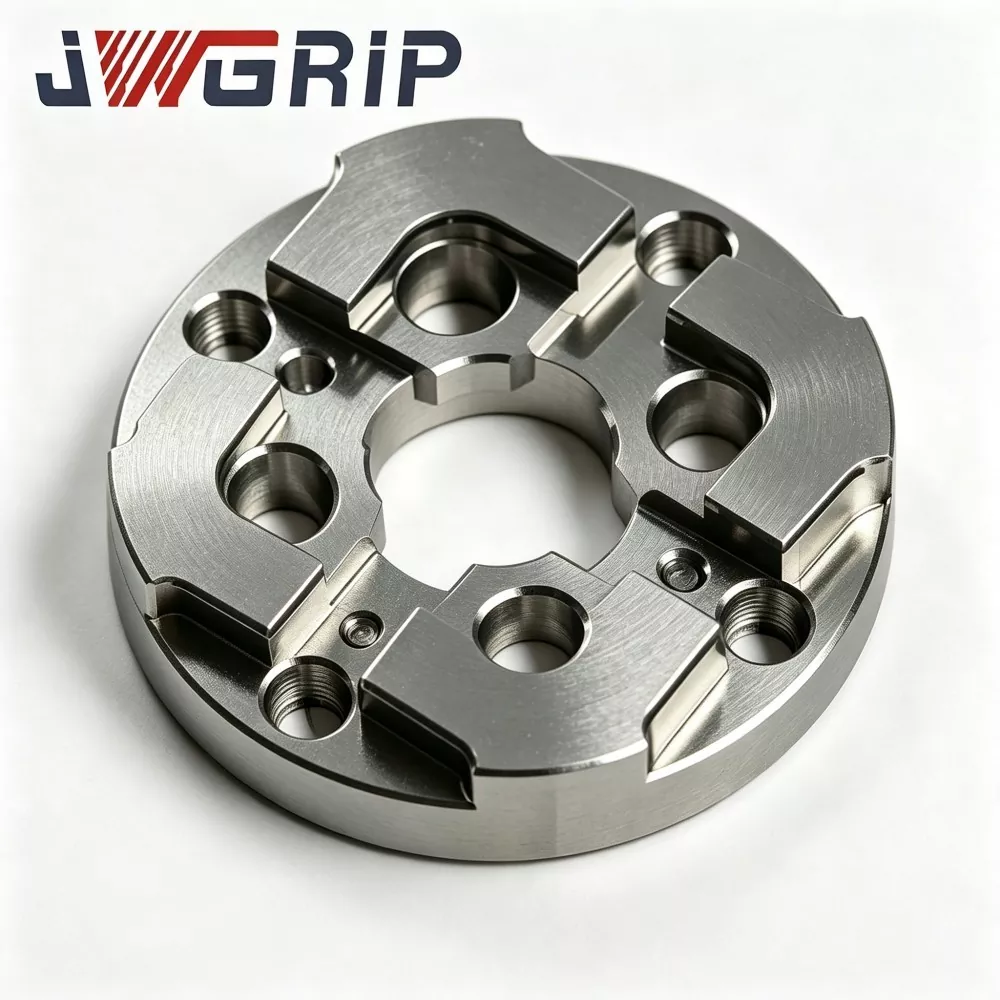
75 mm EDM nullpunkt sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av 75 mm EDM Zero Point Centrering Plate i Kina, og gir fabrikkdirekte forsyning og tilpasset strukturell justering for middels store moldverksteder over hele verden. Det er en høystabil integrert datumposisjoneringsfeste spesielt utviklet for synker EDM nullpunktsfestesystemer. Den integrerer forsterket anti-deformasjonsstruktur og høypresisjon nullpunkts-tilpasning i en enkelt enhet, og realiserer rask datum-gjenoppretting under hyppig utskifting av forminnsats og multi-elektrode batch-bearbeiding.

R-Type 54x54 EDM Sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 54x54 EDM-sentreringsplate i Kina, med standardspesifikasjoner fullt ut på lager og støtter global bulkordre for kompakte EDM-maskin- og presisjonsformverkstedprosjekter. Det er en slitasjebestandig høypresisjon integrert benchmarkarmatur for posisjonering spesielt utviklet for små synker EDM-utstyr, minielektrodejigger og presisjonsformbehandlingsscenarier med flere hulrom. Den integrerer optimert R-type overgangsposisjoneringsskulderstruktur og termisk stabil mekanisk ytelse i en enkelt enhet, og eliminerer defektene med lett ekstruderingsslitasje og hjørneavhugging av tradisjonelle rettvinklede miniatyrsentreringsplater.

R-Type 70x70 EDM Sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 70x70 EDM-sentreringsplate i Kina, og gir fabrikkdirekte levering og tilpasset strukturelle modifikasjoner for å møte ulike krav til EDM-armaturer. Det er en høypresisjon integrert elektrodeposisjoneringsbenchmark-armatur spesielt optimalisert for sinker EDM-formverksteder, med fokus på rask sentrering og repeterende elektrodeposisjoneringsoppgaver. Den integrerer spenningsspredt R-type indre avfasningsovergangsstruktur og ultrastabil benchmark posisjoneringsytelse i en enkelt kompakt enhet, og løser effektivt skarpe kanter og referansedriftsfeil på tradisjonelle flate sentreringsplater.
JWGRIP er en profesjonell R-Type sentreringsplater-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger