Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Profesjonell produsent av R-Type EDM Workholding System for presisjons EDM-applikasjoner
Som en erfaren produsent som spesialiserer seg på R-Type EDM Workholding System,JWGRIPutvikler tilpassede EDM-chucker, elektrodeholdere og sentreringsplater gjennom vårt interne FoU-team. Denne klemplattformen er en hurtigutløsende verktøyløsning spesialbygd for senkende EDM-maskiner, automatiske elektrodevekslere og døgnkontinuerlig formbearbeiding. I mellomtiden leverer vi ogsåNullpunktsposisjoneringssystemog Quick Change Workholding System for dine bredere CNC-automatiseringsbehov. Send gjerne en forespørsel for tilbud og detaljerte spesifikasjoner!
Hvor går elektrodenøyaktigheten egentlig tapt?
Hver formbutikk vet at hulromskvalitet avhenger av elektrodenøyaktighet. Men nøyaktighet skapes ikke ved EDM-maskinen – den skapes, og går ofte tapt, lenge før. De vanlige tapspunktene er: klemmeavvik når elektrodeemnet settes på CNC-maskinen, målefeil under inspeksjon, deformasjon under håndtering og posisjonsavvik hver gang elektroden skiftes på EDM-bordet.
Mange verksteder aksepterer disse tapene som "normal produksjonsvariasjon". I virkeligheten akkumuleres de: en 0,01 mm forskyvning ved fastspenning, ytterligere 0,02 mm ved endring, og snart stemmer ikke hulromsveggen lenger med 3D-modellen - formen går til omarbeiding, og elektroden må kuttes på nytt.
Hvordan forhindrer profesjonelle muggbutikker disse akkumulerte tapene? De er ikke avhengige av operatørferdigheter alene. De er avhengige av et arbeidsholdesystem som holder elektrodedatum identisk fra CNC-elektrodemaskinen helt til EDM-tabellen.
Teknologisk prosess
CNC-elektrodebearbeiding: elektrodeemnet klemmes fast i en R-Type-elektrodeholder. Fordi holderen sentrerer emnet automatisk, er den freste elektroden konsentrisk med nullpunktet fra første kutt. For runde grafitt- eller kobberelektroder holder R-Type ER32-spennhylsen for EDM-elektrodeholder skaftet fast på aksen.
Inspeksjon og kalibrering: den ferdige elektroden flyttes til målestasjonen med holderen fortsatt festet. Ved å bruke R-Type CNC-kalibreringsblokken for EDM-arbeidsholding, verifiserer operatøren datumet raskt, slik at hver elektrode har en kjent og verifisert referanse til neste trinn.
Grovbearbeiding EDM: elektroden er låst inn i chucken på EDM-maskinen. Fordi chucken returnerer hver elektrode til samme referanse, starter grovgnisten nøyaktig der programmet forventer det, syklus etter syklus.
Finishing EDM: Når grovbearbeidingselektroden er oppbrukt, faller etterbehandlingselektroden som er klemt på samme holderstandard ned i samme datum. Ingen ny sondering, ingen ny nullstilling, ingen gjetting. Dette er hvordan hulvegger smelter sammen uten trinn og hvorfor etterbehandlingskvaliteten holder seg jevn selv på sene skift.
Kjernearbeidsprinsipp
Et R-Type EDM Workholding System er en standardisert hurtigskifte-arbeidsholdeplattform for senkende EDM. R-serien dekker chucker, holdere, forlengelsesstenger, spennhylser og sentreringsplater som alle låses til ett universelt datum.
Kjernedesignet skiller fastspenning fra lokalisering: nullpunktet er festet på maskinen, og holderen klemmes eller frigjøres i løpet av sekunder. Fordi hver komponent deler samme referanse, kan elektrodene byttes raskt uten re-probing eller re-nullstilling.
Dette er grunnen til at R-Type-systemet er standardvalget for elektrodearbeid i formbutikker, automatiske elektrodevekslere og robotiske EDM-celler.
Praktiske strategier
Hvordan kutte overgangen fra minutter til sekunder?
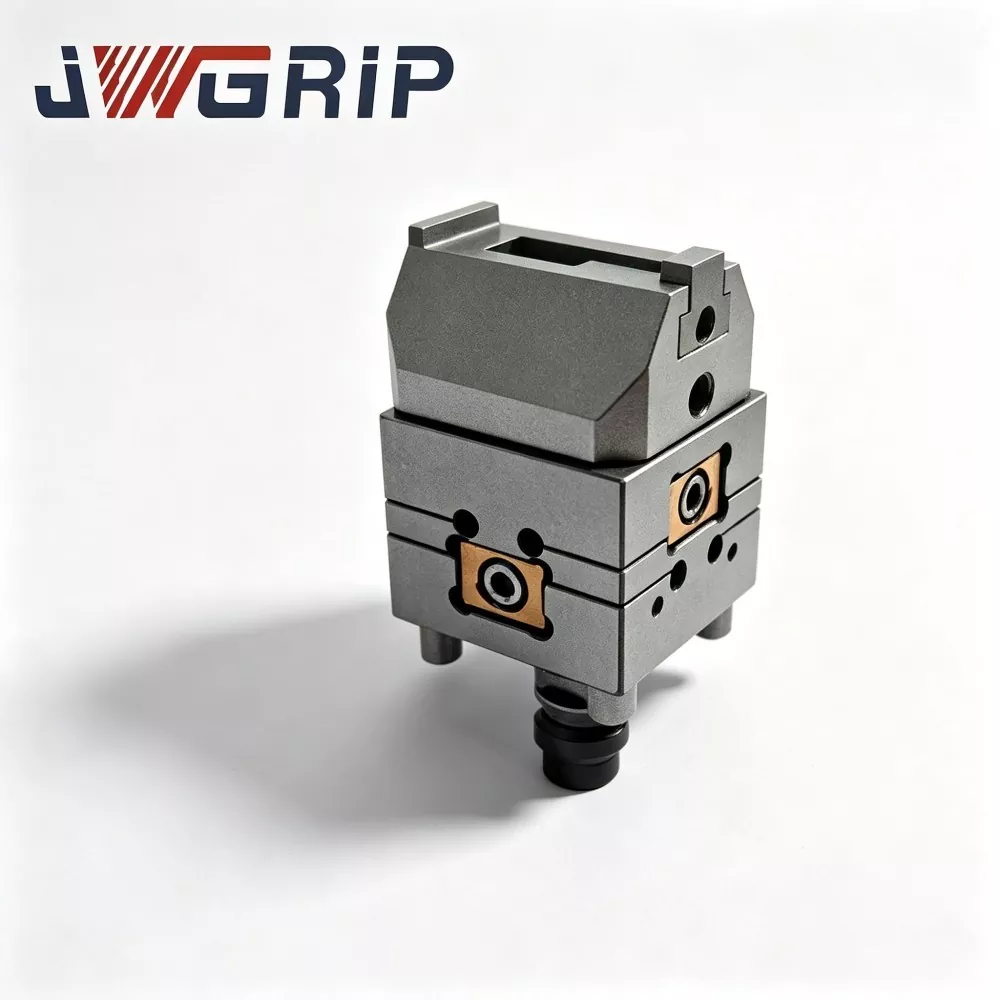
Bruk pneumatiske hurtigchucker for hyppige bytter. R-Type D150 pneumatisk EDM-chuck utløses og låses med ett luftsignal, ideelt for elektroder som skiftes flere ganger per skift.
Hvordan holde EDM-maskinen kutte mens du klargjør neste elektrode?
Formonter elektroder på reserveholdere ved benken, og bytt deretter holderen ved maskinen. R-Type 9-i-1 pneumatisk EDM-chuck lar deg klargjøre flere elektroder i ett oppsett, noe som er en reell tidsbesparelse for arbeid med multi-elektrode hulrom.
Hvordan få systemet til å passe til din eksisterende arbeidsflyt?
Start med én chuck og et sett med holdere for de vanligste elektrodestørrelsene, og utvid deretter holder- og sentreringsplatefamiliene trinn for trinn.
Viktige hensyn
Maskinerer du store eller små elektroder?
D150 og D100 chucker passer mellomstore til store elektroder; kompakte holdere med 54x54 eller 70x70 sentreringsplater passer til mindre høypresisjonselektroder.
Manuell eller pneumatisk?
Manuelle modeller tilbyr pålitelighet og lave kostnader for konvensjonell EDM; pneumatiske modeller forbereder deg på automatisering og robotisk elektrodeskifte.
Planlegger du å automatisere senere?
Velg pneumatiske chucker og nullpunktspaller nå, slik at din fremtidige robot eller pallecelle kan kobles til uten omkonstruksjon.
Hvorfor velge JWGRIP?
JWGRIP er en profesjonell produsent av EDM-arbeidsholdere. Lokaliseringsflatene er presisjonsslipte og hver chuck, holder og sentreringsplate inspiseres for repeterbarhet før forsendelse, slik at komponenter fra forskjellige partier forblir utskiftbare.
Vi leverer komplette R-type sett - chuck, holder, forlengelsesstang, spennhylse og sentreringsplate - fra én kilde, noe som eliminerer problemer med grensesnittmismatch.
Vi støtter tilpassede størrelser og spesielle geometrier, og våre ingeniører hjelper deg med å matche komponenter til din EDM-maskinmodell og elektroderutine.
Typiske bruksscenarier
Sinker EDM-behandling for sprøytestøpeformer, støpeformer og stanseformhulrom.
Multi-elektrode suksessiv erosjonsbehandling som krever datumkonsistens mellom grov- og etterbehandlingsprosedyrer.
Formbehandlingsverksteder forbereder seg på å konstruere halvautomatiske eller helautomatiske EDM-produksjonsceller.
Elektrodeforkalibreringsarbeid utført på CNC-tilleggsutstyr.




- View as

R-Type 156 mm EDM-pall for nullpunktsarbeid
JWGRIP, erfaren leverandør som leverer utprøvde ODM-løsninger for høypresisjon EDM-arbeidsholdemaskinvare, tilbyr stiv konstruksjon R-Type 156 mm EDM-pall for nullpunktsarbeidsholding, en nøkkelinnkjøpskomponent for synke-EDM-kryss-prosessoverføring i middels store støpeformproduksjonsanlegg. Laget av spenningsavlastet forherdet legert stål, gjennomgår den flersyklus termisk stabilisering, R-type overgangsspor-bearbeiding og ultrapresisjonssliping i full overflate. Utstyrt med sponavledningsdreneringsarkitektur for sprutende EDM-tankmiljøer, sprer dets unike R-formede spenningsfrigjøringsspor høy lokal belastning fra gjentatte nullpunkts låse-opplåsingssykluser og undertrykker lokaliseringsdatum-flate-mikrodeformasjon etter langvarig syklisk drift.
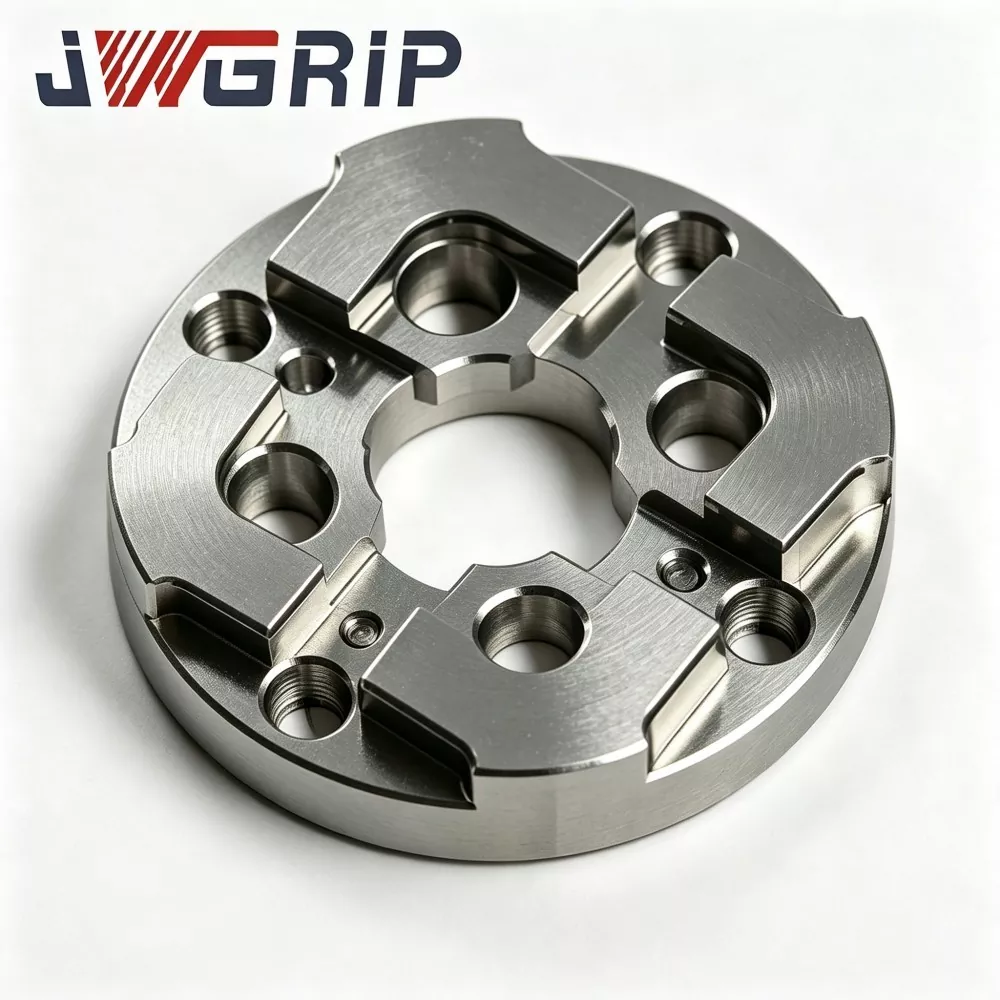
75 mm EDM nullpunkt sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av 75 mm EDM Zero Point Centrering Plate i Kina, og gir fabrikkdirekte forsyning og tilpasset strukturell justering for middels store moldverksteder over hele verden. Det er en høystabil integrert datumposisjoneringsfeste spesielt utviklet for synker EDM nullpunktsfestesystemer. Den integrerer forsterket anti-deformasjonsstruktur og høypresisjon nullpunkts-tilpasning i en enkelt enhet, og realiserer rask datum-gjenoppretting under hyppig utskifting av forminnsats og multi-elektrode batch-bearbeiding.

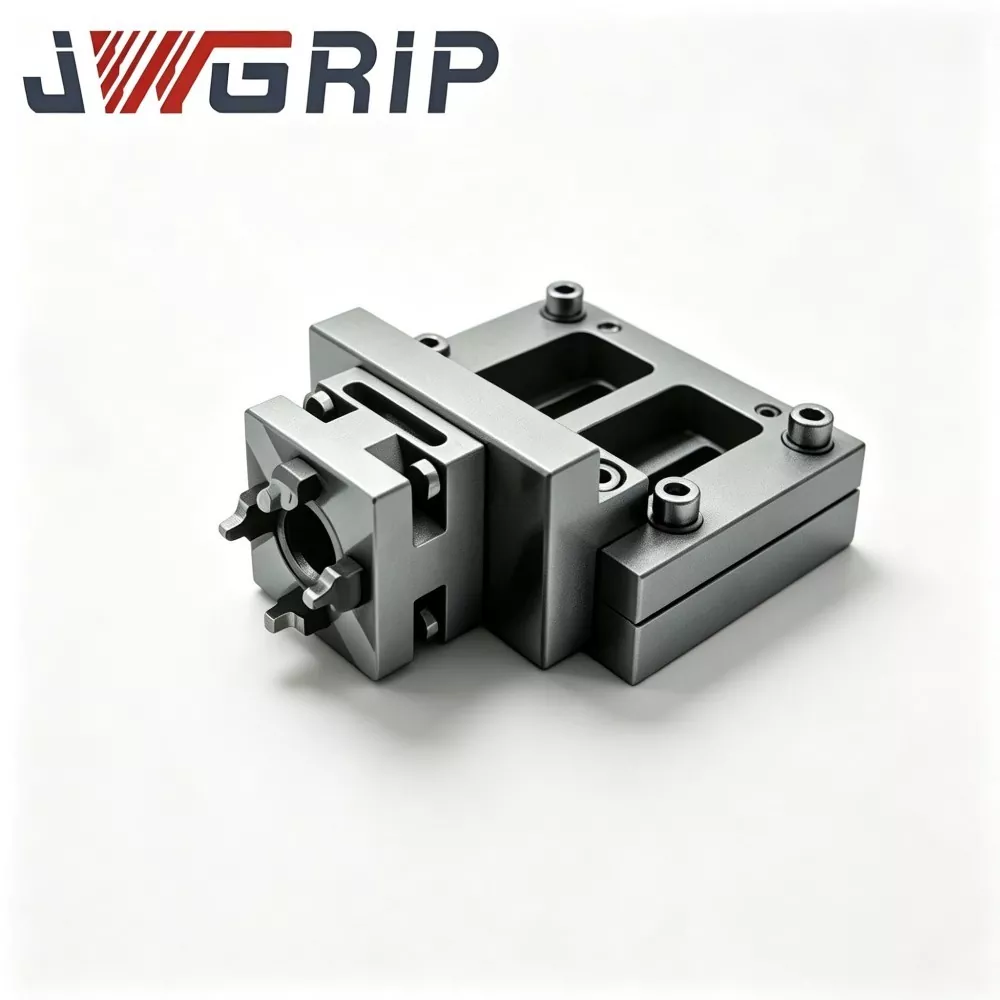
R-Type 54x54 EDM Sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 54x54 EDM-sentreringsplate i Kina, med standardspesifikasjoner fullt ut på lager og støtter global bulkordre for kompakte EDM-maskin- og presisjonsformverkstedprosjekter. Det er en slitasjebestandig høypresisjon integrert benchmarkarmatur for posisjonering spesielt utviklet for små synker EDM-utstyr, minielektrodejigger og presisjonsformbehandlingsscenarier med flere hulrom. Den integrerer optimert R-type overgangsposisjoneringsskulderstruktur og termisk stabil mekanisk ytelse i en enkelt enhet, og eliminerer defektene med lett ekstruderingsslitasje og hjørneavhugging av tradisjonelle rettvinklede miniatyrsentreringsplater.

R-Type 70x70 EDM Sentreringsplate
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 70x70 EDM-sentreringsplate i Kina, og gir fabrikkdirekte levering og tilpasset strukturelle modifikasjoner for å møte ulike krav til EDM-armaturer. Det er en høypresisjon integrert elektrodeposisjoneringsbenchmark-armatur spesielt optimalisert for sinker EDM-formverksteder, med fokus på rask sentrering og repeterende elektrodeposisjoneringsoppgaver. Den integrerer spenningsspredt R-type indre avfasningsovergangsstruktur og ultrastabil benchmark posisjoneringsytelse i en enkelt kompakt enhet, og løser effektivt skarpe kanter og referansedriftsfeil på tradisjonelle flate sentreringsplater.
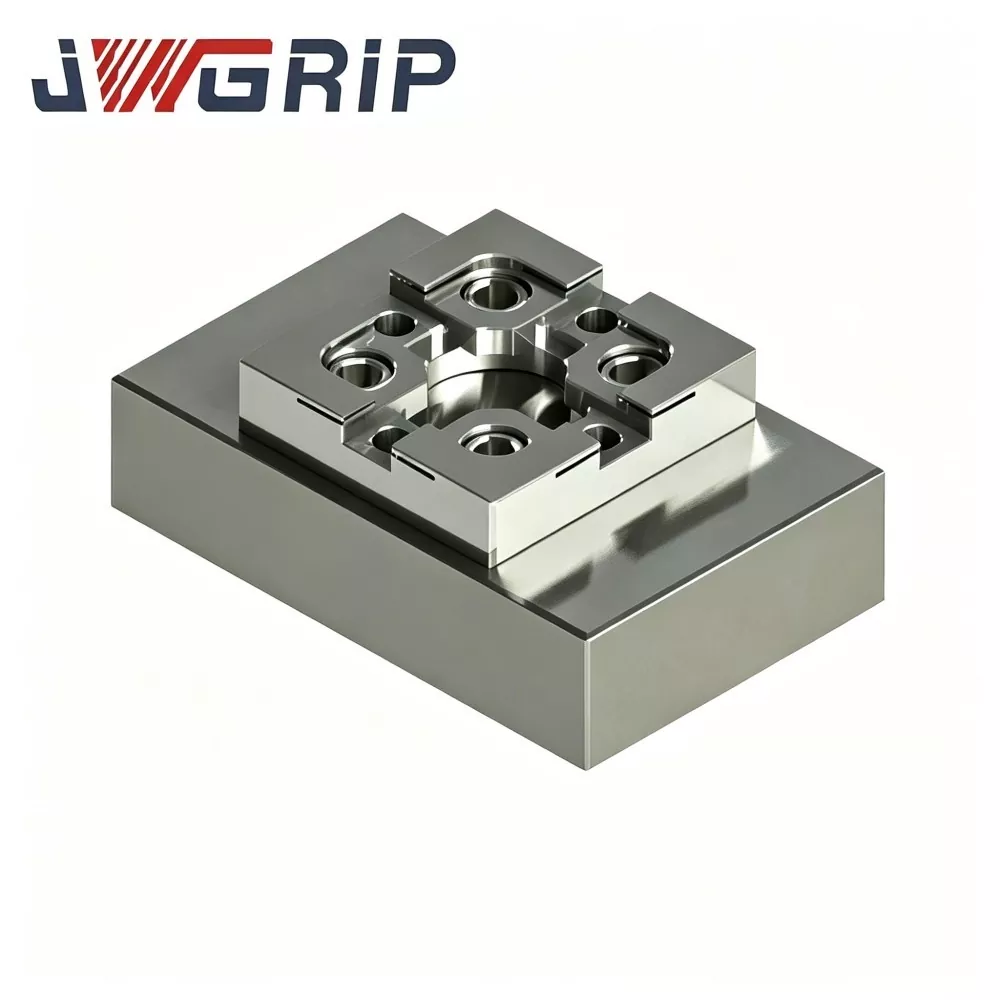
R-Type CNC-kalibreringsblokk for EDM-arbeidsholding
JWGRIP, en pålitelig fabrikkdirekte og profesjonell eksportør av presisjons EDM-arbeidsholdertilbehør, leverer høynøyaktighet R-Type CNC-kalibreringsblokk for EDM-arbeidsholding, bulkordre og tegningsbaserte tilpassede prosjekter. Laget av stabilisert verktøystål med spenningsavlastende aldring, multi-face CNC-fresing og ultrapresisjon overflatesliping, opprettholder denne kalibreringsblokken stabil geometrisk toleranse under hyppige temperatursvingninger og gjentatt sondekontakt. Unikt avrundet referansehjørne av R-type reduserer risikoen for slitasje på skarpe kanter og leverer repeterbare koordinatforskyvningsdata.

R-Type pneumatisk trekkstang for EDM elektrodeholder
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type pneumatisk trekkstang for EDM-elektrodeholder i Kina, med standardspesifikasjoner fullt ut på lager og aksepterer global bulkordre for automatiserte intelligente moldverkstedprosjekter. Det er en høy pålitelig integrert pneumatisk trekkkomponent spesialdesignet for ubemannede automatiserte EDM-produksjonslinjer. Den integrerer optimalisert R-type spenningsbalansert kraftoverføringsstruktur og anti-korrosjonsmekanisk ytelse med høy hardhet i en enkelt enhet, og eliminerer spenningsdempning, lokal spenningskonsentrasjon og enkle slitasjefeil på tradisjonelle trekkstenger med rett kropp.
JWGRIP er en profesjonell R-Type EDM Workholding System-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger