Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Høyytelses H125-serien Heavy Duty selvsentrerende vises for presisjonsarbeid fra profesjonell produsent
Som en tungt kuttorientert OEM-maskinvareutvikler av H125 Series Heavy Duty selvsentrerende skrustikker,JWGRIPleverer skrustikkekropper med høy styrke, forsterkede kjevesett og lastbestandige nullpunktsgrensesnitt for tunge verksteder og ingeniører som behandler voluminøse arbeidsstykker under sterk fresevibrasjon. Masseproduksjon tar i bruk finite-element slaganalyse, med forsterkede bærende komponenter for å tåle store klemmer. Denne robuste maskinvaren yter pålitelig ved fresing med høy materialfjerning der lette skrustikk svikter. JWGRIP tilbyr ogsåZero Point Pall Seriesog selvsentrerende skrustikke med rund base for komplette klemmeoppsett med tung belastning av store emner og flervinklet femakset bearbeiding.
Rigiditetsevaluering og bruksgrenser
Mange maskinverksteder kjøper kompakte skrustikk for generelle formål av kostnadsgrunner, og bruker dem deretter på grovfresing av tykke stålblokker. Under kraftig skjærende støt og sterk tangentiell kraft vil tynne skrustikke-kroppsvegger produsere mikrodeformasjon. En slik subtil deformasjon kan ikke sees med blotte øyne, men den skifter arbeidsstykkets posisjon gradvis under skjæreprosessen.
Hva slags skjult tap vil deformasjon føre til masseproduksjon? Arbeidsstykker vil lide av inkonsekvente mengder, ferdige overflater virker bølgete, og verktøyslitasje akselererer unormalt. I alvorlige situasjoner kan arbeidsstykker skli inn i kjevene og generere skrap i hel del. Mange operatører tilskriver skrap utelukkende verktøyproblemer eller programmeringsfeil, og ignorerer skrustikke-kroppsstivhet som den egentlige årsaken.
Hvordan skiller du om en selvsentrerende skrustikke virkelig passer til tunge scenarier? Nominell klemkraftverdi trykt på kataloger er kun én referanseindeks. Brukere må også evaluere kroppssmiingsmateriale, veggtykkelsen til kraftbærende seksjoner, strukturen til synkrone transmisjonsdeler og anti-sjokkkapasitet under periodisk skjærepåvirkning. Rene høytalls klemkraftparametere kan ikke garantere stabil ytelse under virkelige tunge kuttforhold.
Kan kraftige selvsentrerende skrustikk også brukes for femakset maskinering? Noen brukere tror feilaktig at kraftig maskinvare er for klumpete for multi-akse utstyr. Moderne optimaliserte kraftige strukturer kan balansere stivhet og kroppshøyde, tilpasse seg femakset vippebevegelse samtidig som den beholder kraftige klemmeevne.
Hvilke praktiske funksjonsforskjeller ligger innenfor hver modell av denne kraftige produktserien?
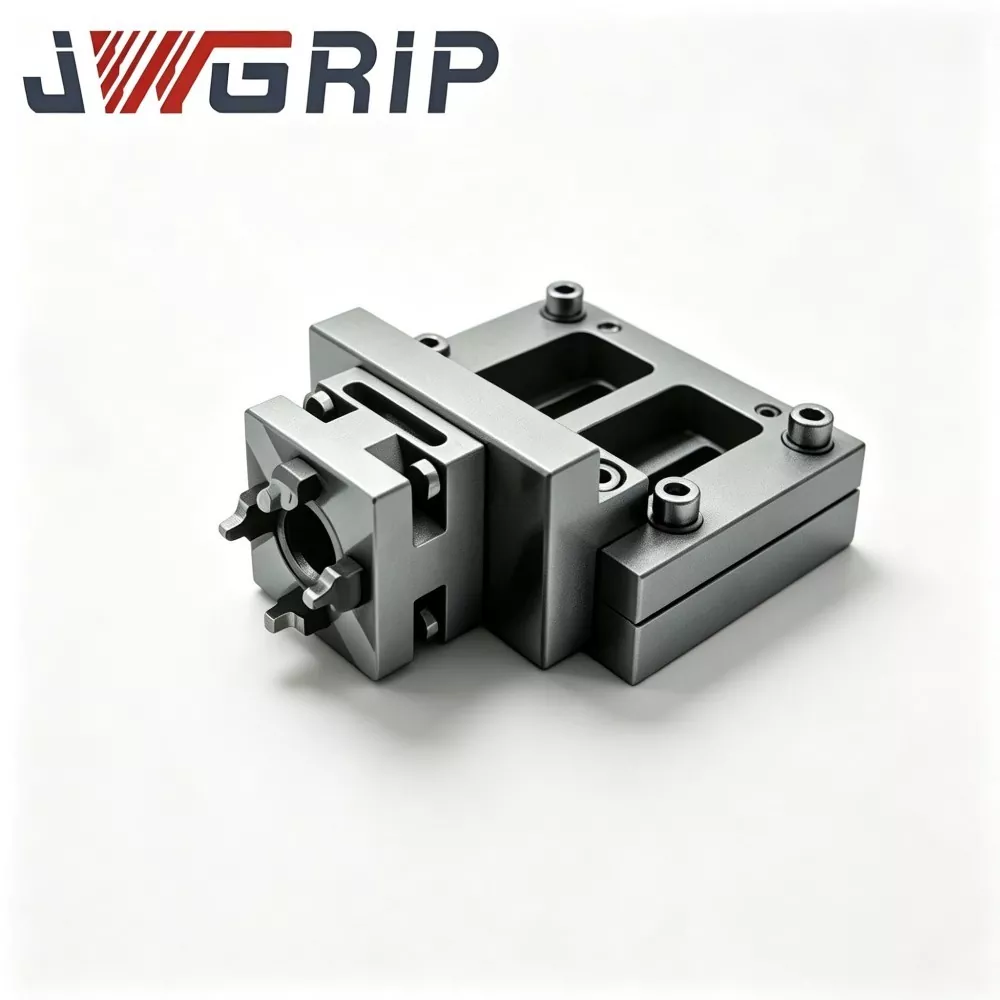
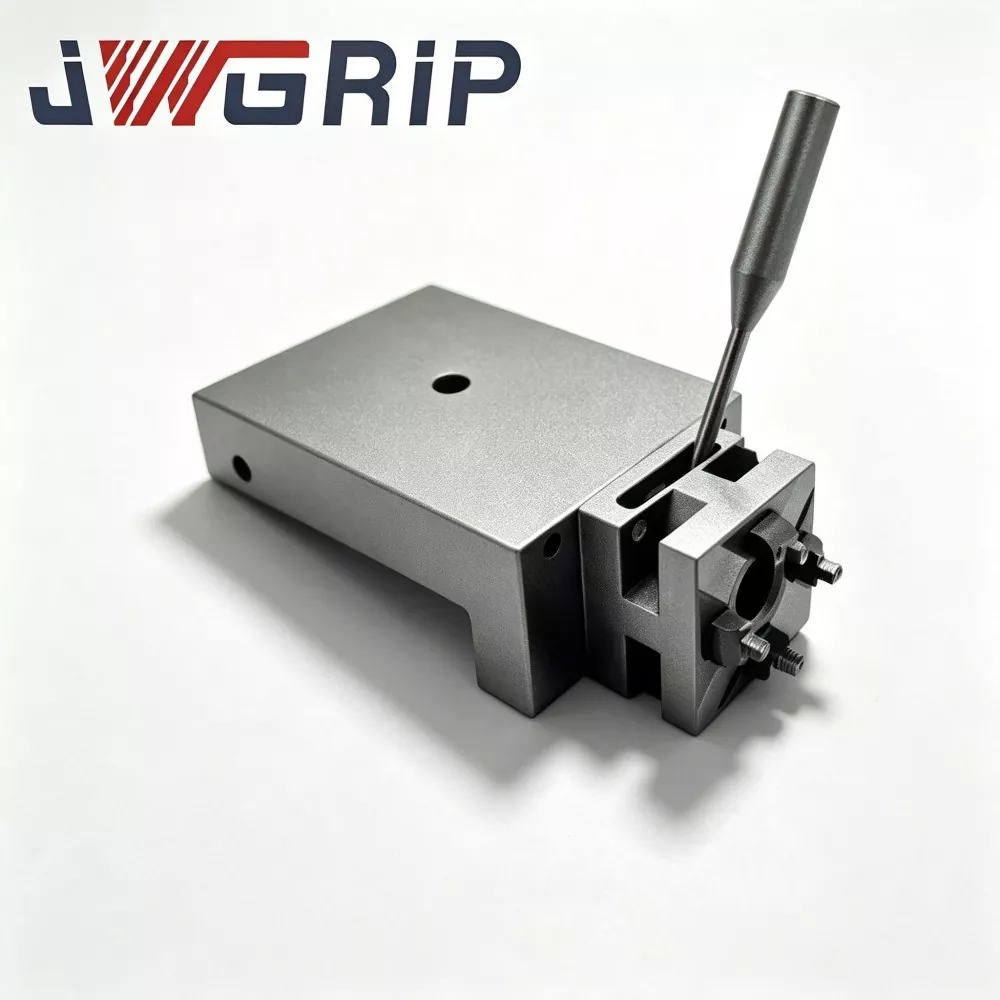
Heavy Duty kompakt selvsentrerende nullpunkt skrustikke for 5-akset CNC-bearbeiding: Denne kompakte, kraftige varianten balanserer høy klemkraft med begrenset totalhøyde. Forsterkede innvendige transmisjonskomponenter motstår skjæresjokk, og dens lavprofilerte kontur reduserer effektivt kollisjonsrisikoen under femaksede roterende bordvippebevegelser.
Middels størrelse Heavy Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing: Optimalisert for mellomstore tykke metallemner i treakset tungfresende arbeidsflyt. Fortykket støpt smidd kropp forbedrer kraftig ytelse mot deformasjon; herdede integrerte harde kjever gir fast bite på stål, legeringer og rustfritt stål råmaterialer.
Utvidet Travel Heavy Duty selvsentrerende nullpunktskrue med harde kjever: Tilbyr utvidet kjeveåpningsområde samtidig som full ytelse ved tung belastning opprettholdes. Den håndterer solide emner med større bredde uten å ofre klemstivhet, og fjerner behovet for å bytte til større separate jigger for tunge deler med variabel bredde.
Stort, tungt, selvsentrerende skrustikke med harde kjever for maskinering av store arbeidsstykker:
Har maksimal kjevevandring inne i denne produktserien, designet spesielt for ekstra store tunge emner. Hver kraftbærende komponent er oppgradert for å tåle vekten av massive arbeidsstykker pluss kraftige fresestøt.
Driftsretningslinjer
Hvordan fordele klemkraften rimelig for tykke tunge emner? Unngå å konsentrere alt klemmetrykk på kun én lokal del av kjevekontaktflaten. Sørg for at emnet får full overflatekontakt mot kjevearbeidsflater. Delvis kontakt vil generere lokal spenningskonsentrasjon og utløse skrue-kroppsvridningsdeformasjon.
Er høyere klemkraft alltid bedre for tunge oppgaver? For overoppblåst klemkraft kan gi negative effekter. For stor kraft kan forårsake kompresjonsdeformasjon av emnet, spesielt på enkelte duktile legeringsmaterialer. Brukere bør matche innspenningsstørrelsen i henhold til arbeidsstykkets materiale, emnetykkelse og faktisk estimering av skjærekraft.
Hvilke kontroller må fullføres før man starter kraftige kuttesykluser? Dobbeltsjekk låsestatus for hver koblingsskrue og nullpunktsgrensesnitt. Løs montering vil oppveie alle fordeler med skrustikke med høy stivhet, selv om skrustikken i seg selv er i perfekt stand.
Applikasjonsretningslinjer for verktøy for blandede scenarier
Hvilke fordeler kommer fra matching med Zero Point Pallet Series?
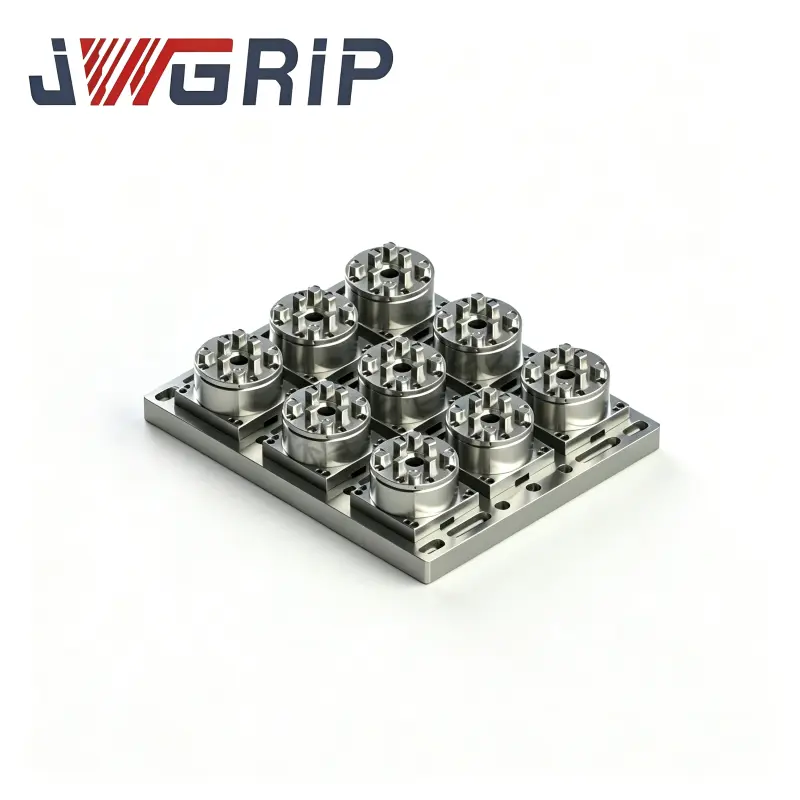
Disse kraftige skruene reserverer standard nullpunkts tilkoblingsgrensesnitt. Operatører kan fullføre forhåndsklemming av arbeidsstykket på kraftige paller utenfor maskinkonvoluttene, og deretter implementere ett-trinns hurtigbytting på maskinsideplassering av chucker. Det reduserer kraftig manuell monteringsarbeid på maskinbord med høy styrke.
I hvilken situasjon ville du valgt kombinert distribusjon sammen med Round Base Self-Centering Vise?
Når produksjonspartier inneholder både store rektangulære tunge emner og deler som krever rotasjonsposisjonering i flere vinkler, tilfredsstiller utplassering av disse to kategoriene ulike klemkrav på samme verksted.
Hvilke risikoer bør du unngå når du installerer kraftige skrustikk på festeholdere?
Beregn total kombinert vekt av skrustikken pluss arbeidsstykket. Bekreft bæreevnen til paller og bunnplater, overskrid aldri den nominelle lasteverdien til bunnbærerens maskinvare. Overbelastning av paller vil skape skjulte sikkerhetsulykker og posisjoneringsavvik.
Materiale og strukturelle fordeler
Hovedskruekroppene bruker integrert smidd legert stål i stedet for vanlige støpeemner. Nøkkelkraftbærende seksjoner bruker fortykket veggdesign. Innvendige synkrone skrue- og girsett mottar karburiserende herdebehandling, forbedrer overflatehardheten og støtbestandig utmattingsmotstand under gjentatte fastspenningssykluser med tung belastning.
Hvert ferdig produkt består statisk høybelastningstesting og intermitterende støtsimuleringsinspeksjon før levering. Kritisk synkron bevegelsesklaring er strengt kontrollert, og forhindrer asynkron forskyvning av kjeve generert under sterke skjærevibrasjoner.
Tilpasset modifikasjonstjeneste inkluderer transmisjonskomponenter med forbedret kraft, spesiell kjevebredde og tilpasset nullpunktsgrensesnittoppsett for spesielle krav til produksjon av tunge kutt.
Daglig vedlikehold
Kraftig maskinvare tåler langt større slagbelastning enn vanlige lett-duty skrustikk. Spon og abrasiv skjærevæske som kommer inn i synkrone transmisjonsmekanismer vil akselerere intern slitasje. Operatører må styrke regelmessige sykluser for rengjøring og smøring. Selv velbygde skrustikk med høy stivhet vil lide av synkron kjevedrift og skjult strukturell skade hvis slipende forurensninger samler seg inne i bevegelige enheter over lange produksjonsserier.





- View as
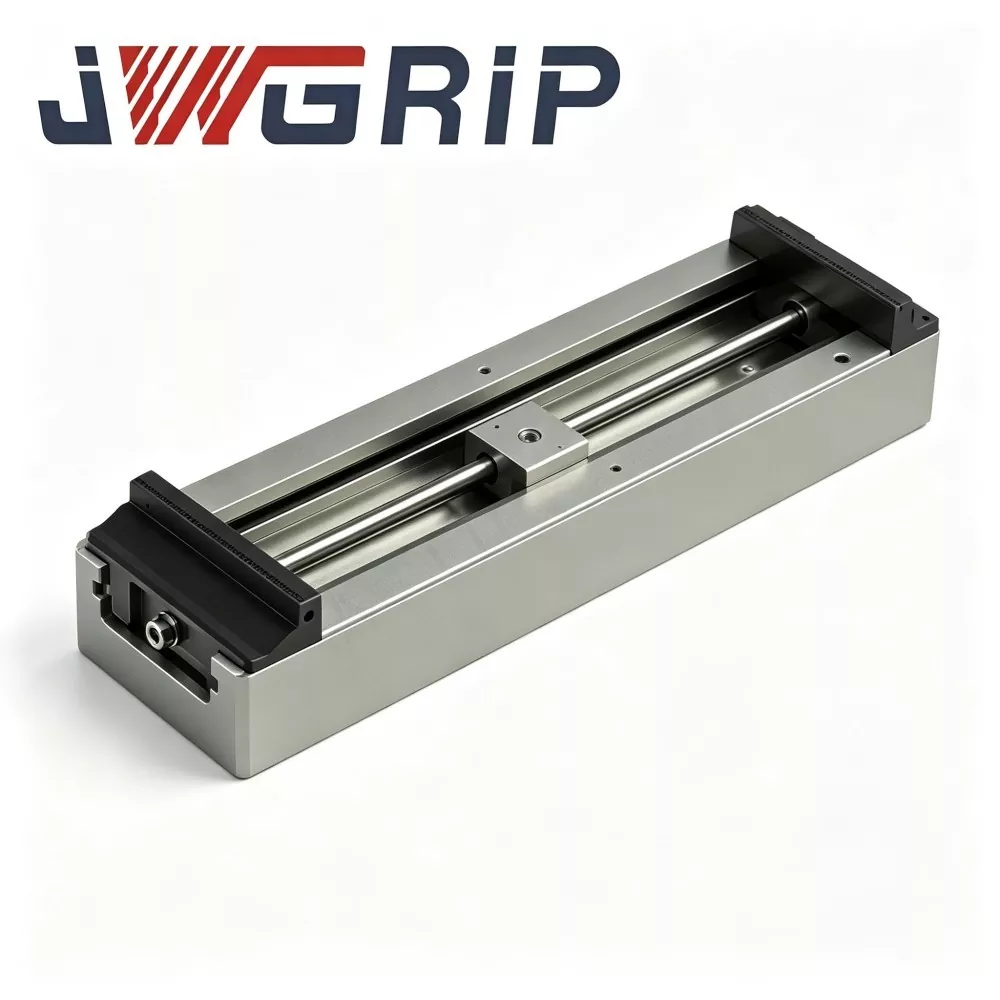
Stort, kraftig selvsentrerende skrustikke med harde kjever for bearbeiding av store arbeidsstykker
JWGRIP er den profesjonelle produsenten og leverandøren av spesialtilpasset selvsentrerende skrustikke for tunge reiser med harde kjever for bearbeiding av store arbeidsstykker i Kina, med standardspesifikasjoner fullt på lager for rettidig prosjektlevering. Det er en spesialbygd integrert presisjonsfestefeste spesialdesignet for overdimensjonerte, langdimensjonerte og store arbeidsstykker i moderne CNC-verksteder. Ved å ta i bruk høykvalitets materialkonfigurasjon og standardisert integrert strukturell design, integrerer den utvidet klemmeslag og lagerstruktur med høy stivhet i én enkelt enhet, og eliminerer behovet for kombinert montering av flere separate inventar og gjentatt datumkalibrering.
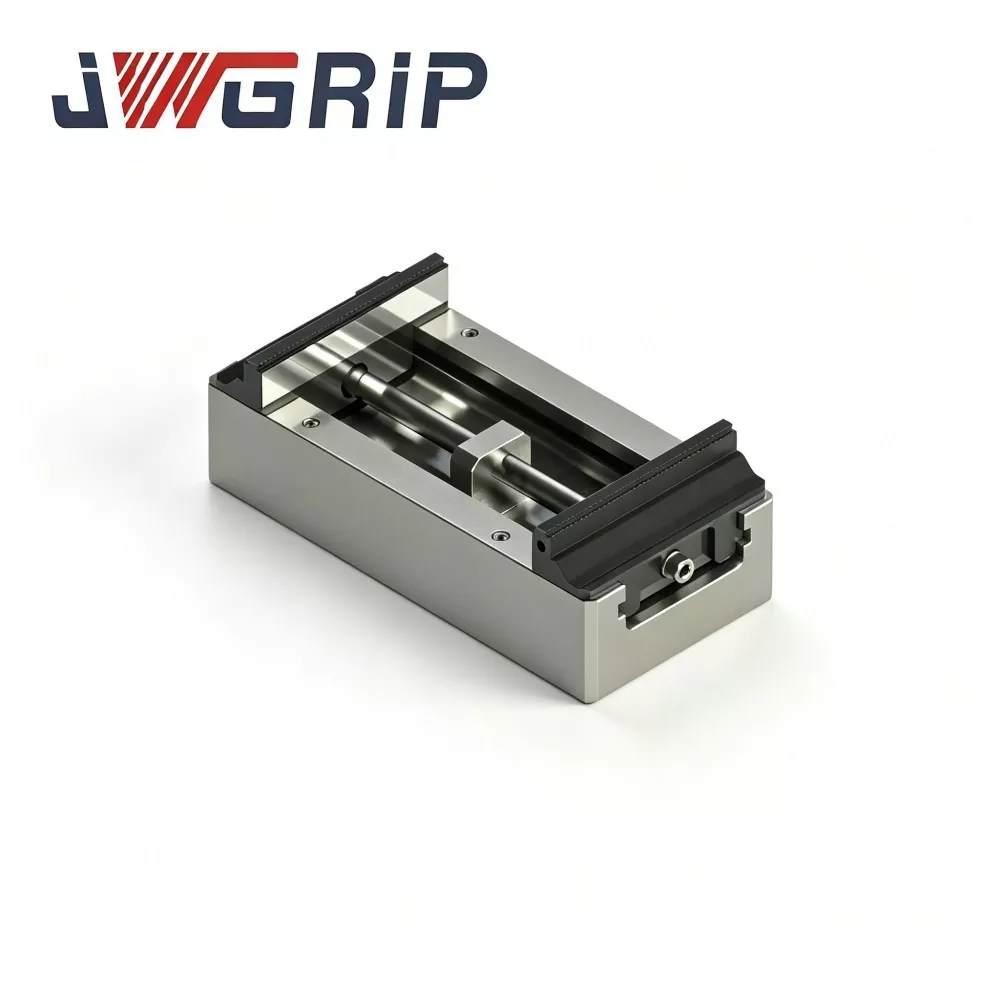
Utvidet reise Heavy-Duty selvsentrerende nullpunkt skrustikke med harde kjever
JWGRIP er den profesjonelle produsenten og leverandøren av Factory Direct Extended Travel Heavy-Duty selvsentrerende nullpunktskrue med harde kjever i Kina, med standardprodukter på lager for rask global levering. Det er en nylig oppgradert integrert nullpunkts posisjoneringsklemmefeste spesialdesignet for vertikale CNC-maskineringssentre, 4-akset og 5-akset koblingsbehandlingsutstyr. Ved å ta i bruk splitter nytt strukturelt håndverk og produsert i strengt samsvar med høykvalitets industrielle standarder, integrerer armaturet en optimalisert langreist overføringsstruktur og standard nullpunkts hurtigutskiftningsdokkingenhet som en komplett integrert enhet.
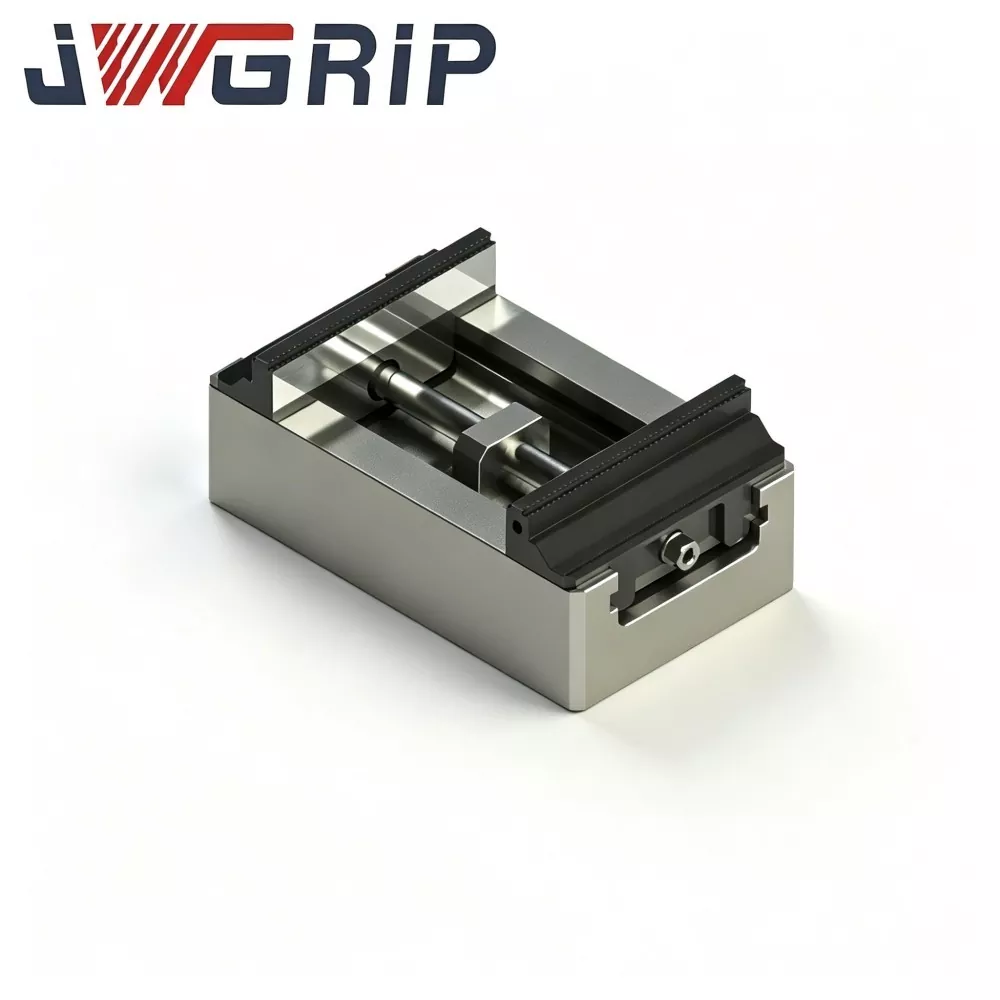
Middels stor, kraftig selvsentrerende nullpunktskrue med harde kjever for CNC-fresing
JWGRIP er den profesjonelle produsenten og leverandøren av Factory Direct & Customized Medium-Size Heavy-Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing i Kina. Det er en nydesignet integrert nullpunktsfestefeste spesielt utviklet for produksjonsscenarier med CNC-fresing. Denne presisjonsarmaturen av høy kvalitet integrerer middels stor, kraftig synkron selvsentrerende transmisjonsstruktur og standard nullpunktsposisjoneringsdokkingenhet som en komplett enkeltenhet, og eliminerer behovet for ekstra matchende tilbehør eller gjentatt kalibrering på stedet.
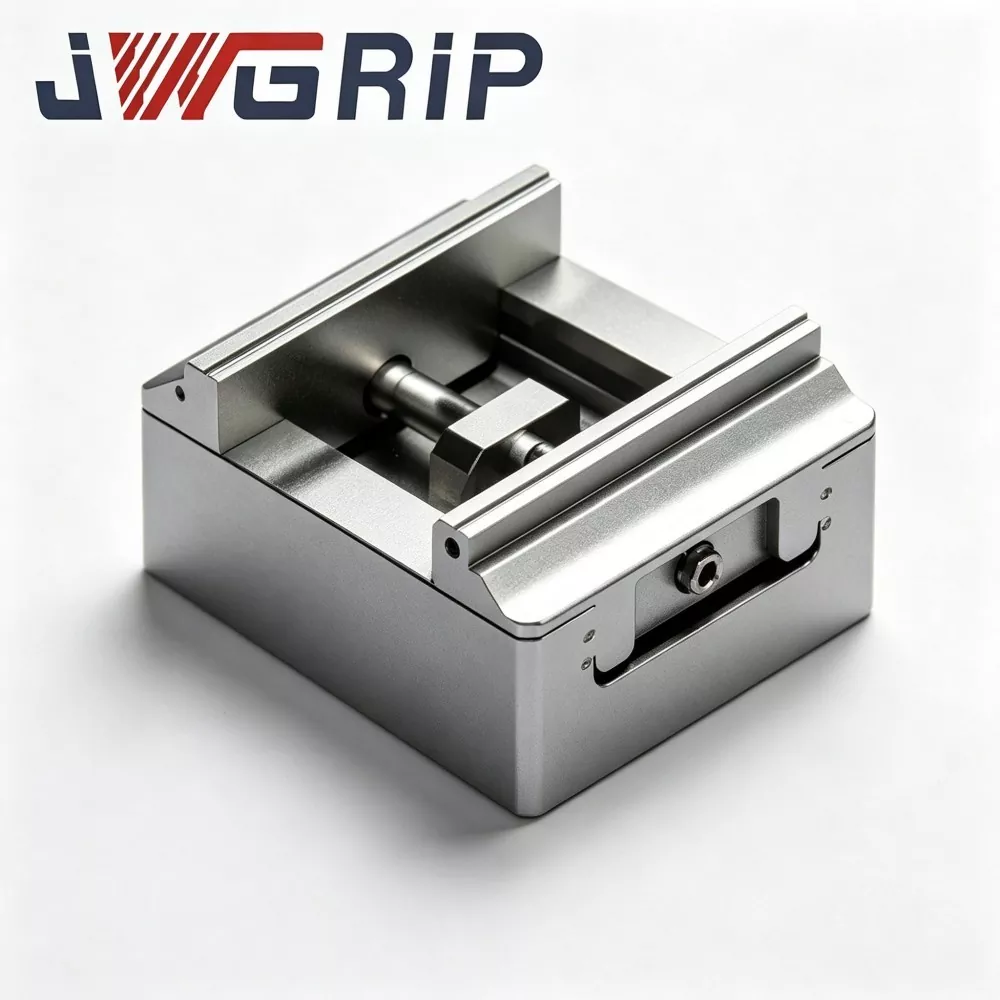
Kraftig kompakt selvsentrerende nullpunkt skrustikke for 5-akset CNC-bearbeiding
JWGRIP er den profesjonelle produsenten og leverandøren av Customized Heavy-Duty Compact Self-Centering Zero Point Vise for 5-akset CNC-bearbeiding i Kina, med standardmodeller fullt på lager for rask global levering. Det er en nydesignet, høystiv integrert nullpunkts hurtigutskiftningsarmatur som er profesjonelt skreddersydd for 5-akse koblings-CNC-maskinering. Den kan installeres direkte og festes på arbeidsbord med 5-akse maskinverktøy, og støtter full OEM-tilpasset prosessering og ikke-standard transformasjon for å tilpasse seg diversifiserte høypresisjonsmaskineringskrav til globale industrielle produksjonslinjer.
JWGRIP er en profesjonell H125-serien Heavy Duty selvsentrerende skrustikker-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger