Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






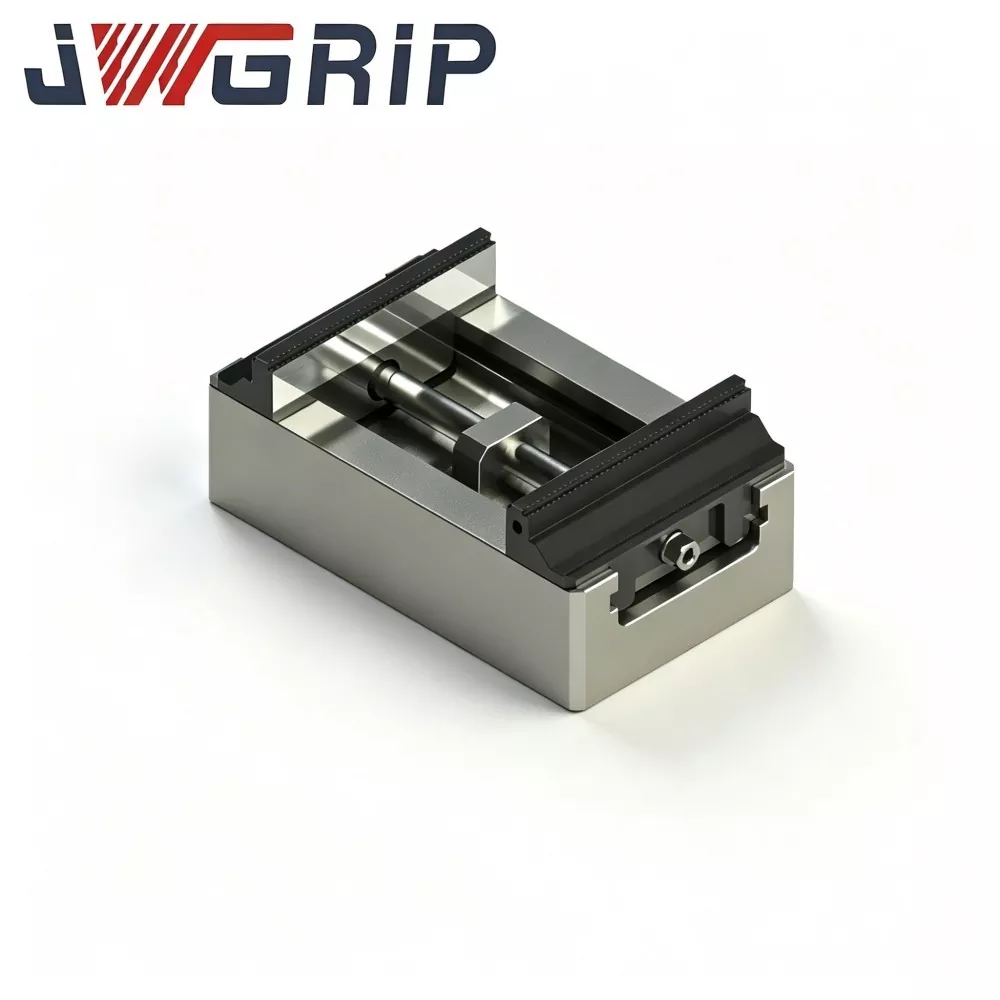
Middels stor, kraftig selvsentrerende nullpunktskrue med harde kjever for CNC-fresing
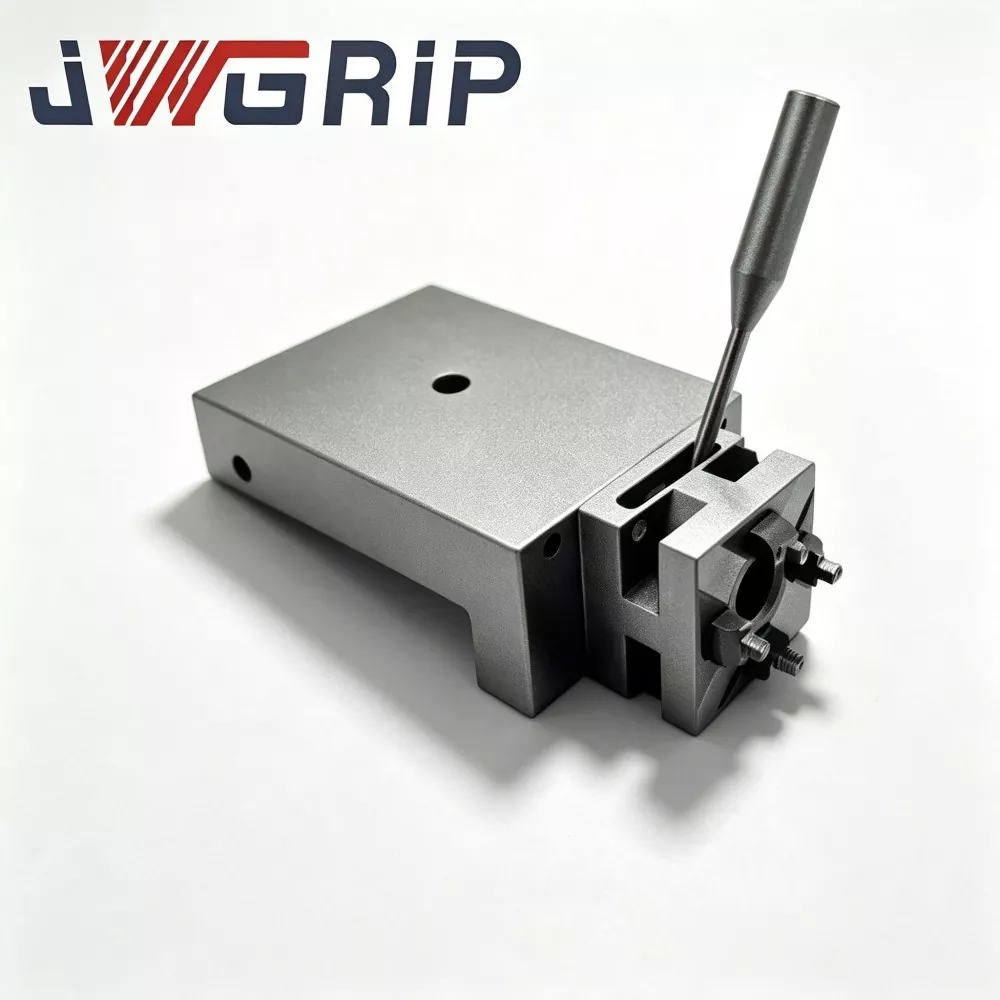
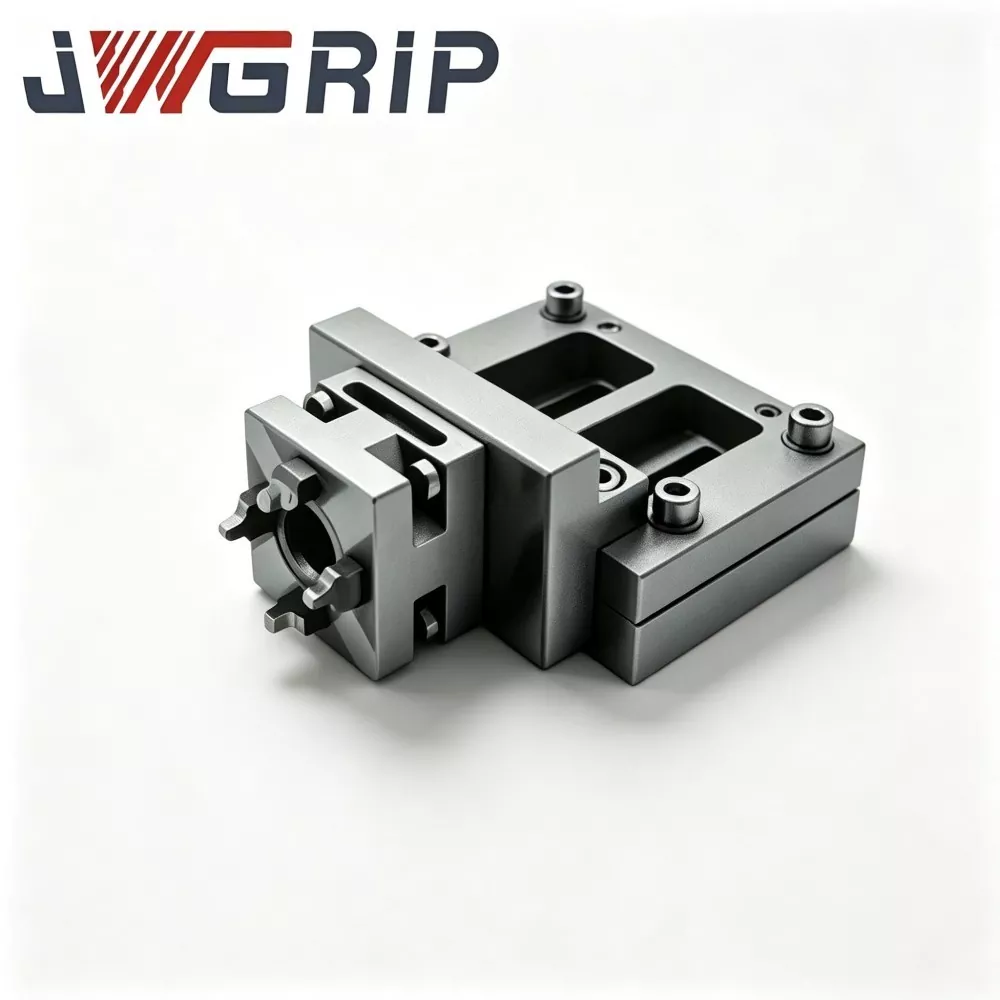
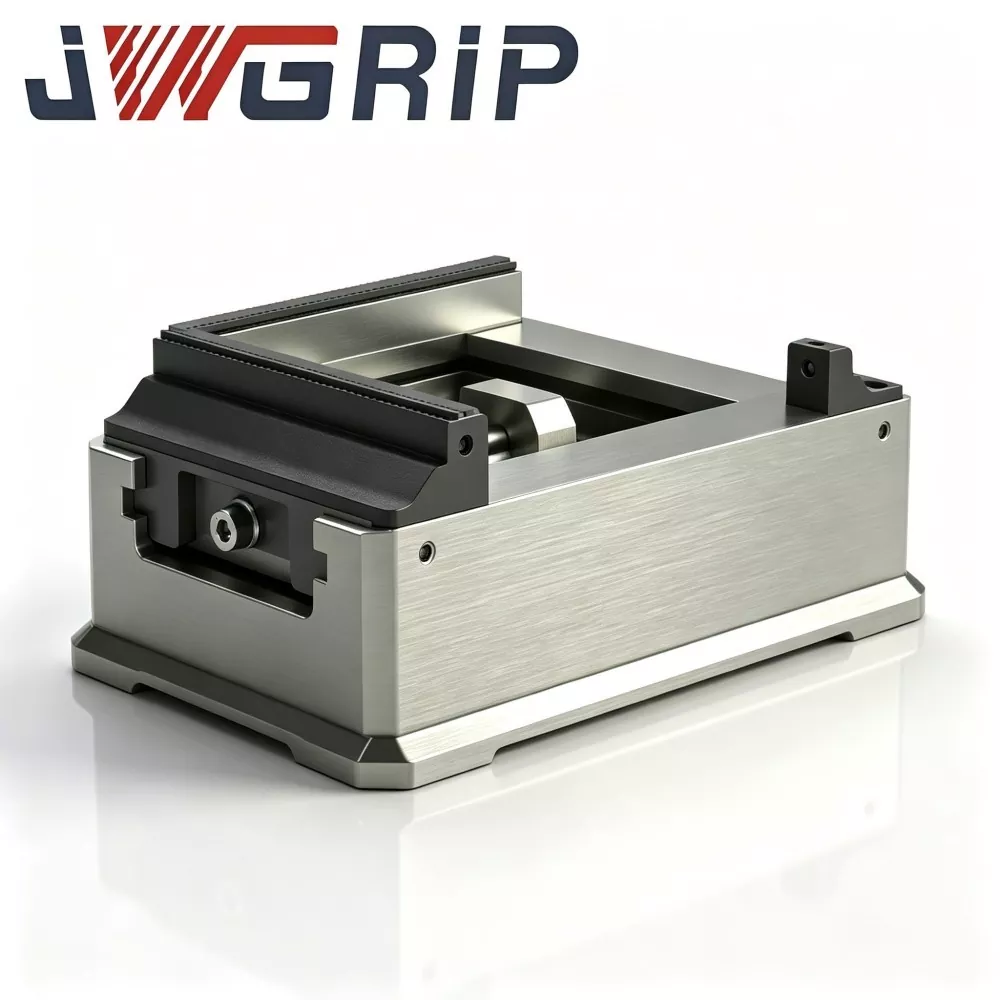
JWGRIP er den profesjonelle produsenten og leverandøren av Factory Direct & Customized Medium-Size Heavy-Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing i Kina. Det er en nydesignet integrert nullpunktsfestefeste spesielt utviklet for produksjonsscenarier med CNC-fresing. Denne presisjonsarmaturen av høy kvalitet integrerer middels stor, kraftig synkron selvsentrerende transmisjonsstruktur og standard nullpunktsposisjoneringsdokkingenhet som en komplett enkeltenhet, og eliminerer behovet for ekstra matchende tilbehør eller gjentatt kalibrering på stedet.
Denne kraftige selvsentrerende nullpunkts skrustikken har høy ytelse, enestående holdbarhet, høy effektivitet og brukervennlig vedlikehold ved å ta i bruk kropp av legert stål med høy styrke og skjølt hardkjeve med høy hardhet. Alle hoveddelene og transmisjonskomponentene gjennomgår streng aldringsbehandling etter grov bearbeiding, mens kritiske flater er ferdig med presisjonssliping for å sikre stabil og nøyaktig synkron sentreringsytelse under langsiktig syklisk fresing med tung belastning.
Bygget med en fullt integrert standard nullpunktsdokkingstruktur, støtter skrustikken offline forhåndsinnstilling av arbeidsstykker og rask fiksturbytte, noe som i stor grad forbedrer effektiviteten av verktøybytte og generell utstyrsutnyttelse. Medium-størrelse Heavy-Duty selvsentrerende nullpunkt skrustikke med harde kjever for CNC-fresing gir utmerket strukturell stivhet og sterk antideformasjonsevne, opprettholder konsistent klemstabilitet og gjentatt posisjoneringsnøyaktighet selv under kraftige, grove fresestøt. Allment anvendelig for CNC-freseprosesser av formkomponenter, bildeler, maskinvarekonstruksjonsdeler og tilbehør til ingeniørmaskiner, gir denne Made-in-China-armaturen pålitelige og standardiserte presisjonsverktøyløsninger for globale industrielle produksjonskunder.
Typiske smertepunkter
1. Utilstrekkelig fastspenningsstivhet og arbeidsstykkeglidning under kraftig fresestøt
2. Nedsatt gjentatt posisjoneringsnøyaktighet etter langvarig grovfresing med tung belastning
3. Tidkrevende manuell kalibrering under armaturbytte
4. Deformasjon av skråkroppen forårsaket av grovfresing
5. Dårlig kompatibilitet med nullpunktsposisjonering
I virkelige freseverksteder viser konvensjonelle mellomstore skruer åpenbare ulemper under grovfresing:
Begrenset strukturell stivhet fører til mindre karosseriforvrengning under sterk fresepåvirkning, noe som gir arbeidsstykket glidning og ustabile dimensjonale utganger.
På grunn av manglende integrerte nullpunktsgrensesnitt, bruker operatører mye tid på manuell justering under utskifting av armatur og lavere total maskineffektivitet.
For denne JWGRIP skrustikken, bruker hoveddelen og transmisjonskomponentene høyfast legert stål og gjennomgår spenningsavlastende aldring etter grov bearbeiding. Kritiske parringsoverflater er presisjonsslipt for å opprettholde stabil synkron sentreringsytelse under langvarige sykluser med tung belastning. Den innebygde standard nullpunktsdokkingstrukturen støtter offline forhåndsinnstilling av arbeidsstykket og raskt bytte av armatur.
Smertepunktgjennomgang
Innenfor faktisk CNC-freseproduksjon bestemmer fiksturstivhet, sentreringspresisjon og nullpunktskompatibilitet direkte delutbytte, maskinutnyttelse og produksjonssyklus. CNC-fresing dekker grovfresing, semi-finish-fresing og finish-fresing. Kraftig grovfresing genererer enorm skjærepåvirkning og belaster inventar kontinuerlig.
Vanlige mangler ved vanlige selvsentrerende skrustikk på markedet:
1.Utilstrekkelig strukturell styrke for kraftig skjæring
Mange skrustikk for generelle formål er designet for lette oppgaver. Under grovfresing med tung belastning, mikrodeformasjon av skrustikkekroppen og forstørret klaring av transmisjonsparet forårsaker arbeidsstykkets mikroslip, dimensjoner utenfor toleranse, overflateskravlemerker og til og med fullstendig skrap av deler.
2.Ingen innebygd nullpunkts hurtigendringsgrensesnitt
Hvert armaturbytte krever manuell justering av måleskiven og gjentatt datumjustering, noe som krever enorm ikke-skjæringstid. Under høy-miks lavvolumsproduksjon øker hyppige overganger feilsøkingskostnadene og skaper hindringer for FMS fleksible automatiseringslinjer.
3. Dårlig slitestyrke for standardkjever
Noen harde kjever er ikke fullstendig slukket. Kontinuerlig fresestøt akselererer kjeveslitasje, skifter sentreringsdatum og tvinger frem hyppig vedlikehold av kjeve-omsliping.
4.Vibrasjonsutløst forskyvning under dynamisk fresing
Flere mellomstore skrustikk er kun optimalisert for statisk fastspenning, og ignorerer vibrasjoner fra dynamisk fresekraft. Mindre arbeidsstykkeforskyvning gjør det umulig å oppfylle krav til geometrisk toleranse etter fresing.
5.Svak tetting mot verkstedforurensninger
Enkel forsegling gjør det mulig for fresing av spon og kjølevæske å trenge inn i de indre transmisjonsenhetene, noe som øker komponentslitasjen og forkorter armaturets levetid. Ytterligere adapterplater kreves for nullpunktsdokking, som introduserer sammenstillingsstablede feil og skader gjentatt posisjoneringsnøyaktighet.
6.Single-tilstand orientert armatur design
JWGRIP Medium-Size Heavy-Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing er spesialoptimert for å løse ovennevnte flaskehalser. Den forsterkede kraftige skrustikkekroppen motstår dynamiske fresestøt. Fullt avkjølte sett med hardkjeve gir enestående slitestyrke for grovfresing. Standard nullpunktsgrensesnitt sørger for rask armaturbytte. Nøyaktig kontrollert innvendig transmisjonsklaring balanserer grovfresestivhet og sentreringsnøyaktighet for ferdigfresing. Helt lukket forsegling forhindrer spon- og kjølevæskeerosjon. Middels størrelse balanserer maskineringsdekning og bordmontert fotavtrykk. Den passer til de fleste vertikale CNC-bearbeidingssentre og fresemaskiner for støpeform, autodeler, maskinvare og prosessering av tekniske komponenter.
Komponentsammensetning
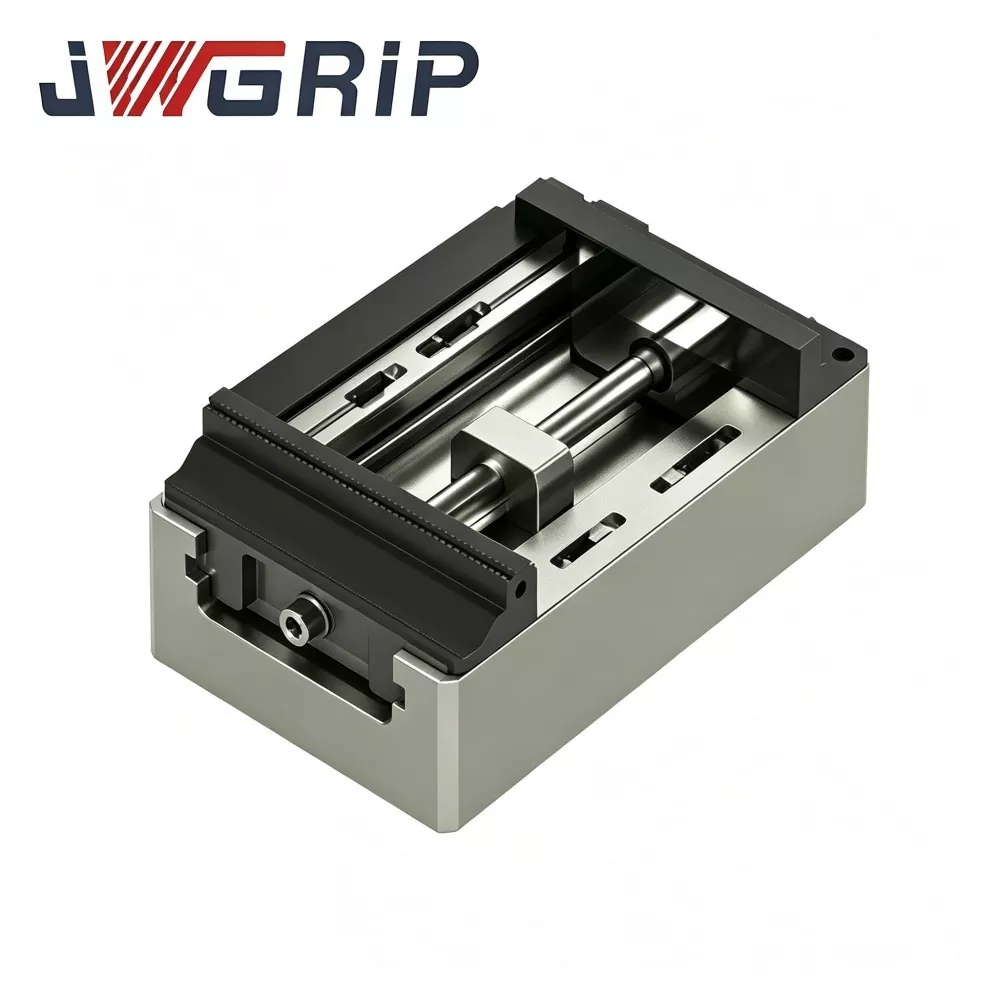
JWGRIP mellomstor, kraftig selvsentrerende nullpunkts skrustikke består av seks kjernefunksjonelle moduler:
Høystyrke smidd, avlastet skrustikkekropp
Kraftig synkron rack-and-pinion overføringsmodul
Slokkede utskiftbare harde kjever
Dedikert nullpunktsposisjonering monteringsbase
Helt lukket sponbestandig og kjølevæskebestandig tetningsenhet
Finjusteringsmekanisme for låsemoment
Skruestikket er integrert smidd med høyfast legert stål og behandlet med multi-pass stress-avlastende behandling for å eliminere smiing og maskinering-indusert restspenning. Den tåler dynamiske belastninger under grovfresing og unngår kroppsdeformasjon.
Kraftige synkrone transmisjonsdeler går gjennom paret presisjonssliping med tett kontrollert klaring, noe som sikrer perfekt synkronisert åpning-lukkebevegelse for to harde kjever.
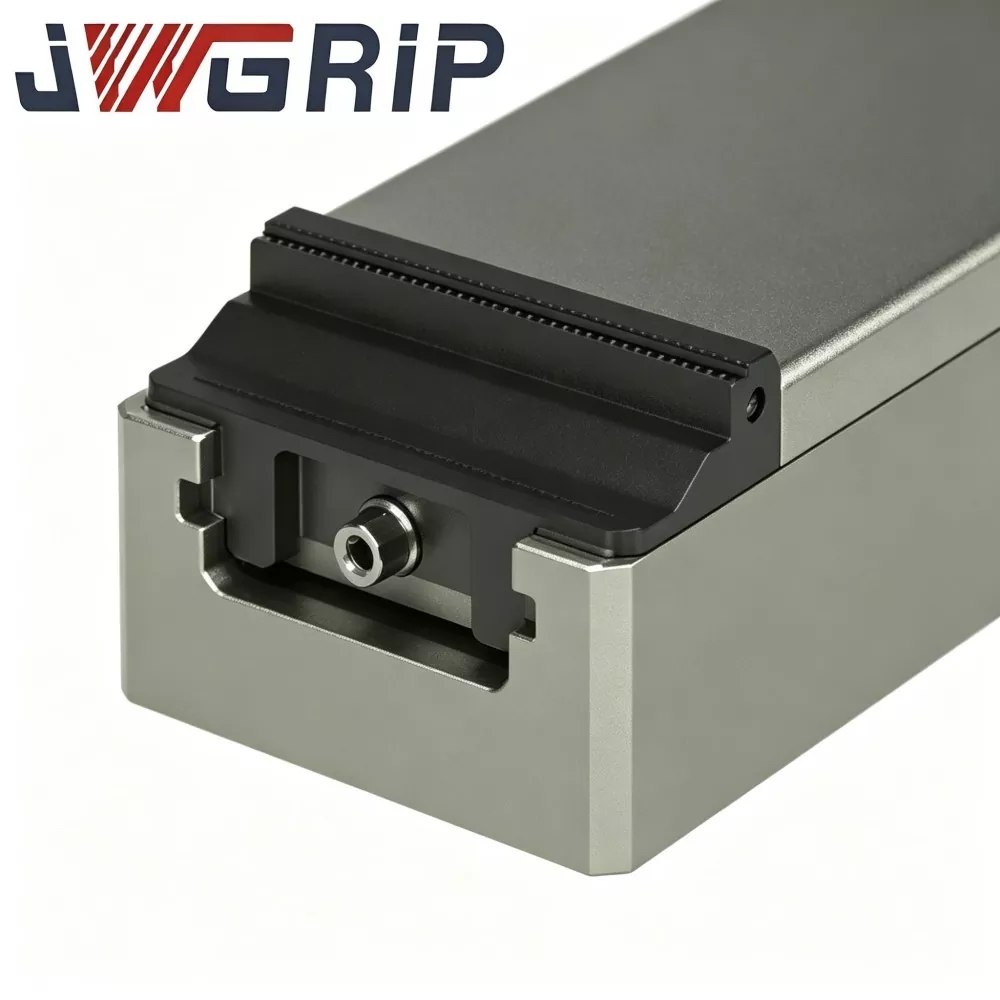
Harde kjever er laget av legert stål med høy hardhet, fullstendig bråkjølt og presisjonsslipt, og gir overlegen slitestyrke og slagfasthet for grovfresing. Harde kjever er uavhengige avtakbare reservedeler; slitte kjever kan skiftes separat uten å bytte hele skrustikkeenheten.
Helt lukkede forseglede hulrom blokkerer freseflis, kjølevæske og metallstøv fra invaderende indre transmisjonsenheter, og tilpasser seg sterkt forurensede høysponomgivelser.
Basen kommer med forhåndsbearbeidede standard nullpunktsposisjoneringsgrensesnitt, direkte kompatibel med mainstream nullpunktsystemer uten ekstra adapterplater.
arbeidsmekanismer
1.Selvsentrerende klemmemekanisme
Den interne kraftige synkrone girkassen driver venstre-høyre harde kjever for symmetrisk bevegelse. Arbeidsstykker realiserer automatisk sentrering uten manuell finjustering, noe som eliminerer oppsett av skiveindikator. Når det er klemt fast, låses emnesenteret for å fjerne menneskeskapte posisjoneringsfeil. Hard-kjever med høy hardhet gir tilstrekkelig klemfriksjon for å motstå fresestøt. Arbeidsstykkets posisjon forblir stabil på tvers av grovfresing, semi-finish-fresing og finish-fresing og garanterer konsistent dimensjonskvalitet for freste overflater.
2.Nullpunktsposisjoneringsmekanisme
Skruestikkbasen følger dimensjonsstandarder for standard nullpunktsystem og kan monteres direkte på nullpunktsbunnplater for rask demontering og montering av armaturet. Stabil datumnøyaktighet opprettholdes etter installasjon. Ingen gjentatt kalibrering av nullpunkt er nødvendig for bytte av arbeidsstykke eller full armatur, noe som forkorter oppsettstimer betraktelig. Denne utformingen støtter tilkobling til FMS fleksible produksjonslinjer og samarbeider med robotlasting og lossing for å oppnå uovervåket kontinuerlig CNC-fresing for deler med flere varianter
Kjernestyrker
1.Medium-size heavy-duty construction against dynamic milling impact
Smidd avspenningsavlastet skrustikke pluss forsterket kraftig transmisjonsenhet motstår stor grovfresende skjærekraft. Deformasjon av skruekroppen og utvidelse av transmisjonsgapet undertrykkes under fresing. En enkelt skrustikke støtter både grovfresing og høypresisjons ferdigfresing og senker trykket på verkstedinnredningen.
2. Fullt avkjølte utskiftbare harde kjever for overlegen slitasje- og støtmotstand
Harde kjever får fullstendig herding og presisjonssliping. Lav slitasjegrad under langtidsfresing reduserer hyppig vedlikeholdsarbeid etter sliping. Uavhengige utskiftbare harde kjever reduserer langsiktige vedlikeholdsutgifter.
3. Standard nullpunktsgrensesnitt for høyhastighets armaturbytte
Basen matcher direkte ordinære nullpunktsposisjoneringssystemer uten tilpassede adapterplater. Akselerer demontering og montering av armaturet kraftig, fjern tidkrevende justering av måleskiven og forbedrer utnyttelsesgraden for CNC-fresemaskinen for FMS automatiserte produksjonslinjer.
4. Høypresisjon synkron selvsentrerende transmisjon stabiliserer fresedimensjonen
Parjord synkron girkasse holder stram klaringskontroll. Doble hardkjever beveger seg synkront. Sentreringsdatum forblir stabilt etter fastspenning og forhindrer at arbeidsstykket glir gjennom grov- og ferdigfresing, og sikrer kvalifiserte geometriske toleranser.
5.Fullkapsling forlenger levetiden på armaturet
CNC-fresing genererer massive spon og kjølevæske. Forseglede hulrom isolerer forurensninger borte fra overføringskamrene for å unngå fastkjøring og presisjonsforfall. Slitesterk og lett vedlikeholdt design reduserer fabrikkens OPEX.
6.Optimalisert fotavtrykk passer til de fleste vertikale CNC-arbeidsbord
Mellomstor kompakt og kraftig layout opptar ikke overdreven bordplass. Kompatibel med de fleste vertikale maskineringssentre, CNC-fresemaskiner og 4-akse roterende bord for roterende freseoppgaver.
7. Fabrikkdirekte forsyning med fleksibel tilpasset modifikasjon
Som en kildeprodusent tilbyr JWGRIP strukturell tilpasning i henhold til kundens maskinmodeller og delfunksjoner: klemme-slagjustering, modifikasjon av basemonteringshull, spesial-profil-kjeve-tilpasset bygging, som tilfredsstiller personlig tilpassede CNC-freseprosesskrav for forskjellige produsenter.
Applikasjonsscenarier i flere sektorer
1. CNC-fresing i formindustrien
Grovfresing, semi-finish-fresing og finish-fresing for forminnsatser og formkjerner. Kraftig struktur tåler fresepåvirkning, mens nullpunktsdokking øker hastigheten på støpeformbytte og forkorter støpetid.
2. Freseproduksjon av bildeler
CNC-fresing for konstruksjonskomponenter for bilmaskinvare, støpejernsbraketter og høyfaste aluminiumslegeringsdeler. Garanterer dimensjonskonsistens for masseproduserte bilkomponenter.
3. Engineering-maskiner tilbehør behandling
Fresing for metallkonstruksjonsdeler og støpejernstilbehør til anleggsmaskiner. Kraftig fastspenning passer til grovfresing med høy materialfjerning.
4.General-hardware mekanisk-del fresing
CNC-fresing for mellomstore stål- og støpejernsdeler, balanserer klemstivhet og maskineringsnøyaktighet.
5.3C maskinvare metall-komponent maskinering
Fresing for strukturelle arbeidsstykker i aluminiumslegering med høy styrke. Stabil sentreringsnøyaktighet sikrer stramme dimensjonstoleranser.
6.FMS fleksible CNC-fresing automatiserte linjer
Arbeid sammen med lasting og lossing av roboter og rotasjon av flere armaturer for å realisere uovervåket kontinuerlig fresing for moderne smarte produksjonsverksteder.
Installasjonsveiledning
1.Før installasjon, rengjør CNC-fresemaskinbordets monteringsflate og skrustikke-base kontaktflaten. Fjern metallspon, kjølevæskerester og oljeflekker. Fremmede rusk på sammenfallende overflater vil vippe armaturet og direkte forårsake fresedimensjonale avvik.
2.Plasser skrustikken på bordet med nålehullsjustering. Trekk til festeboltene i henhold til momentverdiene fra maskinhåndboken. Bekreft fullstendig låsing uten risting og fullfør datumverifisering før du starter formell CNC-fresing.
3. Plasser arbeidsstykket i midtsonen av harde kjever; fin manuell justering er ikke nødvendig. Aktiver låsemekanisme for synkron sentrering og fastspenning. Juster klemkraft basert på arbeidsstykkemateriale og freseprosess:
Påfør høyere klemkraft for grovfresing for å motstå skjærestøt
Bruk moderat klemkraft for ferdigfresing for å unngå ekstruderingsdeformasjon av arbeidsstykket
4.Utfør prøvekutt-validering: Bekreft manuelt at ingen løsne arbeidsstykket etter fastspenning. Kjør maskinens tomgangssyklus som simulerer freseforhold. Start formelt freseprogram kun når null forskyvning eller vibrasjon er observert.
5. Igangkjøring med nullpunktsposisjoneringsbunnplate: Kalibrer lokaliseringspinnens innrettingsnøyaktighet for å garantere gjentatt posisjonering av armaturet. For robotintegrerte automasjonsprosjekter, match robotgripesenteret mot skruestikksentret for å forhindre mekanisk kollisjonsskade.
Vedlikeholdssjekkliste
1.Rengjør fastklemmeflater etter hvert skift. Fjern metallspon og skjærerester for å forhindre klemforskyvning forårsaket av forurensninger.
2. Smør den interne synkrone transmisjonsenheten med spesialfett annenhver uke, for å holde kjevebevegelsen jevn og stoppe utvidelse av transmisjonsgapet forårsaket av langvarig fresestøtbelastning.
3. Unngå voldelig banking mot harde kjever. Slitte harde kjever kan slipes for reparasjon; sterkt skadede harde kjever skal skiftes separat i stedet for å skifte hele skrustikken.
4. Beskytt monteringsflatene på skruestikkbasen mot kollisjon og riper. Påfør antirustbehandling under langvarig tomgangslagring for å bevare monteringsnøyaktigheten.
5. Kjør aldri under overslag eller overbelastningsklemmingsstatus, for å unngå deformasjonsskader på transmisjonskomponenter under dynamisk fresestøt.
Feildiagnose og mottiltak
Feil 1: Arbeidsstykkets dimensjonsavvik og overflateravmerker etter fresing
Årsaker: utilstrekkelig klemkraft; utilstrekkelig transmisjonssmøring; løse basebolter; slitasje med hard kjeve
Løsninger: Øk klemkraften moderat; smøre transmisjonsdeler; stram bunnfesteboltene igjen; slipe eller erstatte slitte harde kjever.
Feil 2: Arbeidsstykkesglidning og forskyvning ved kraftig grovfresing
Årsaker: utilstrekkelig låsemoment; metallflis som sitter fast på overflater med harde kjeve; for stor transmisjonsklaring
Løsninger: Øk låsemomentet; fullstendig rene klemflater med harde kjeve; juster klaringen til girmekanismen for å gjenopprette nøyaktigheten i synkrone bevegelser.
Feil 3: Kjevebevegelse blokkering og kjeveforskyvning under fresebelastninger
Årsaker: Spon og kjølevæske trenger inn i forseglede hulrom; utilstrekkelig tilførsel av fett; slitasje på transmisjonskomponenter
Løsninger: Rengjør indre forurensninger; fyll på smørefett med jevne mellomrom; inspiser og bytt ut sterkt slitte komponenter.
Feil 4: Redusert gjentatt posisjoneringsnøyaktighet etter nullpunkts demontering-montering
Årsaker: Chips på nullpunkts kontaktflater; lokalisering-pin slitasje; utilstrekkelig skrustikke-base tiltrekkingsmoment
Løsninger: Rengjør posisjoneringsflatene grundig; inspiser slitasjestatus for lokaliseringspinnene; ettertrekk baseboltene med standard tiltrekkingsmoment.
Emballasje og forsendelsesordning
① Standardmodeller er på lager for rask oversjøisk bestillingsforsendelse.
② Hver enhet går gjennom fullstendig presisjonsinspeksjon før levering, levert med presisjonstestrapporter og antirustpassiveringsoverflatebehandling.
③ Ordre på én enhet: innpakning i perle-bomull pluss kraftig kartong.
④ Bulkeksportordrer: tykke støtbestandige massivtrekasser med skilleveggpolstring, som beskytter presisjonsoverflater mot hav-fraktkollisjonsskader.
⑤ OEM-merkevarebygging og spesialmodifiserte bestillinger følger forhandlet leveringstid. Spesifikasjonsdokumenter og inspeksjonsrapporter er vedlagt i hver pakke.
Ettersalgsstøttetjenester
1. Ekstern nettbasert teknisk veiledning for installasjon, igangkjøring og feilsøking på stedet.
2. Fullstendig drifts-vedlikeholdsdokumentasjon for hver bestilling.
3. Teknisk konsultasjon for spesialtilpasset prosjekt for modifikasjon av ikke-standard slag, kjeve og grunnstruktur.
4. Bærbare reservedeler inkludert harde kjever kan kjøpes separat for erstatning på stedet.
Innkjøpsvalgreferanse
Kjerneverdien til JWGRIP Medium-Size Heavy-Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing ligger i middels kraftig kraftig anti-fres-støtkonstruksjon, slitesterke slukne hard-kjever, standard nullpunkts hurtigutvekslingsevne, dobbel-modus grovfresing-kompatibilitet og høy herde-senterkompatibilitet for etterbehandling.
Den løser flaskehalser ved CNC-fresing, som for eksempel tunge prosesseringsutfordringer, lav effektivitet for veksling av armaturer og vanskelig nullpunktsdokking.
Påminnelser om valg:
1. Tilpass klemmeslag med maksimal arbeidsstykkedimensjon.
2. Hardkjevekonfigurasjon anbefales for arbeidsstykker av stål, støpejern og høystyrkelegeringer.
3. Standard lagerversjoner garanterer rask levering.
4. Vend deg til vår tilpassede løsningstjeneste for spesielle CNC-maskiner og prosesskrav til spesielle deler.
Fabrikkdirekte fra JWGRIP, slitesterk og lett å vedlikeholde. Ideell for anskaffelse av armaturoppgradering av CNC-freseverksteder og FMS automatiserte linjer. Hjelper produsenter med å øke delutbyttet og maksimere CNC-fresemaskinens gjennomstrømning.
FAQ
Q1: Kan denne skrustikken samarbeide med 4-akse roterende bord?
A: Ja. Basen oppfyller monteringsstandarder for 4-akse roterende bord og støtter roterende fresing. Harde kjever motstår kuttestøt som genereres under roterende freseoperasjoner.
Spørsmål 2: Må jeg bytte hele skrustikken når harde kjever er slitt?
A: Nei. Harde kjever er uavhengige utskiftbare reservedeler, som i stor grad reduserer langsiktige vedlikeholdskostnader.
Spørsmål 3: Vil denne mellomstore kraftige skrustikken ta for mye bordplass?
A: Nei. Den bruker en middels størrelse kompakt og kraftig layout. Den passer til arbeidsbordene til de fleste vertikale CNC-bearbeidingssentre samtidig som den beholder sterk klemkapasitet.
Spørsmål 4: Er Medium-Size Heavy-Duty selvsentrerende nullpunktskrue med harde kjever for CNC-fresing kompatibel med kundenes eksisterende nullpunktsposisjoneringssystemer?
A: Standardversjon passer til vanlige nullpunktsposisjoneringsbaser. Tilpasset modifikasjonstjeneste er tilgjengelig for spesialspesifiserte nullpunktsplater.
Q5: Kan en skrustikke håndtere både grovfresing og finfresing?
A: Ja. Kraftig skrustikke og forsterket transmisjonsstruktur tåler grovfresing. Dens sentrerende repetisjonsnøyaktighet tilfredsstiller krav til toleranse for ferdigfresing. Én skrustikke fullfører arbeidsflytene for grovfresing, semi-finish-fresing og finish-fresing.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Relaterte produkter
Nyhetsanbefalinger