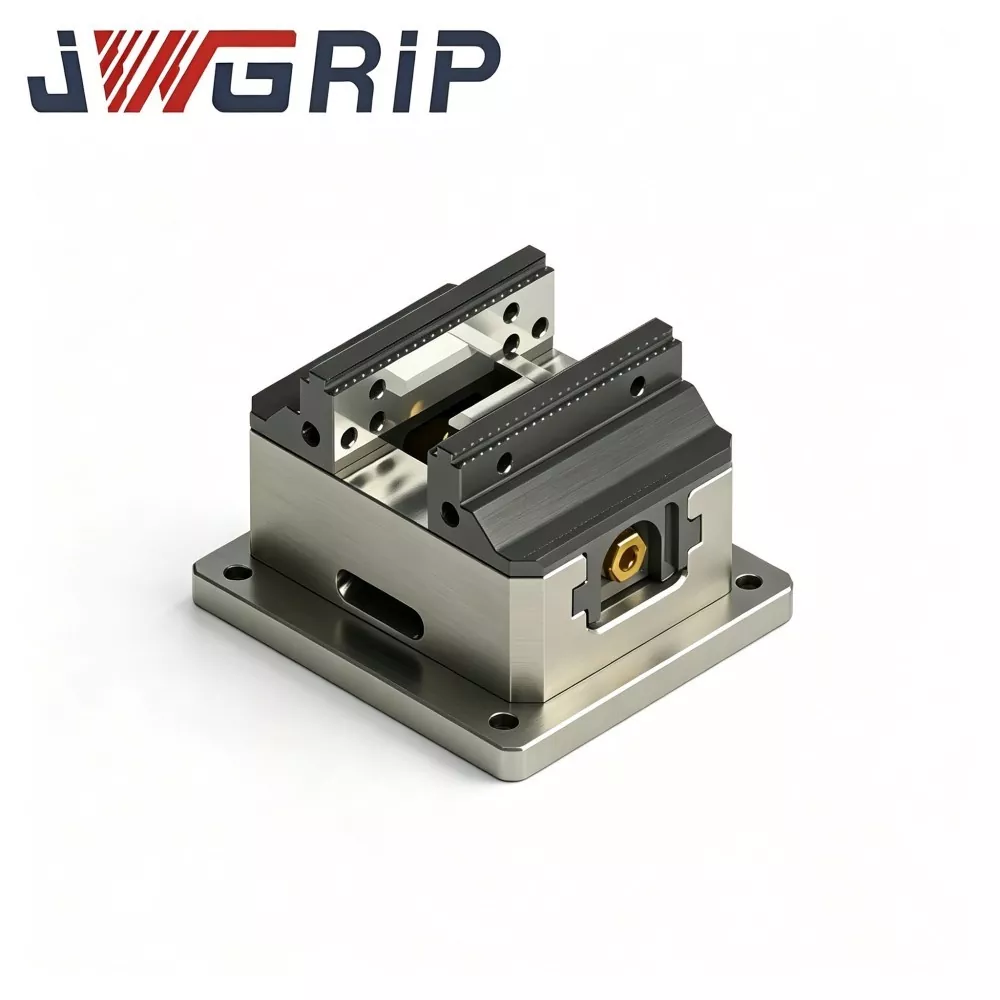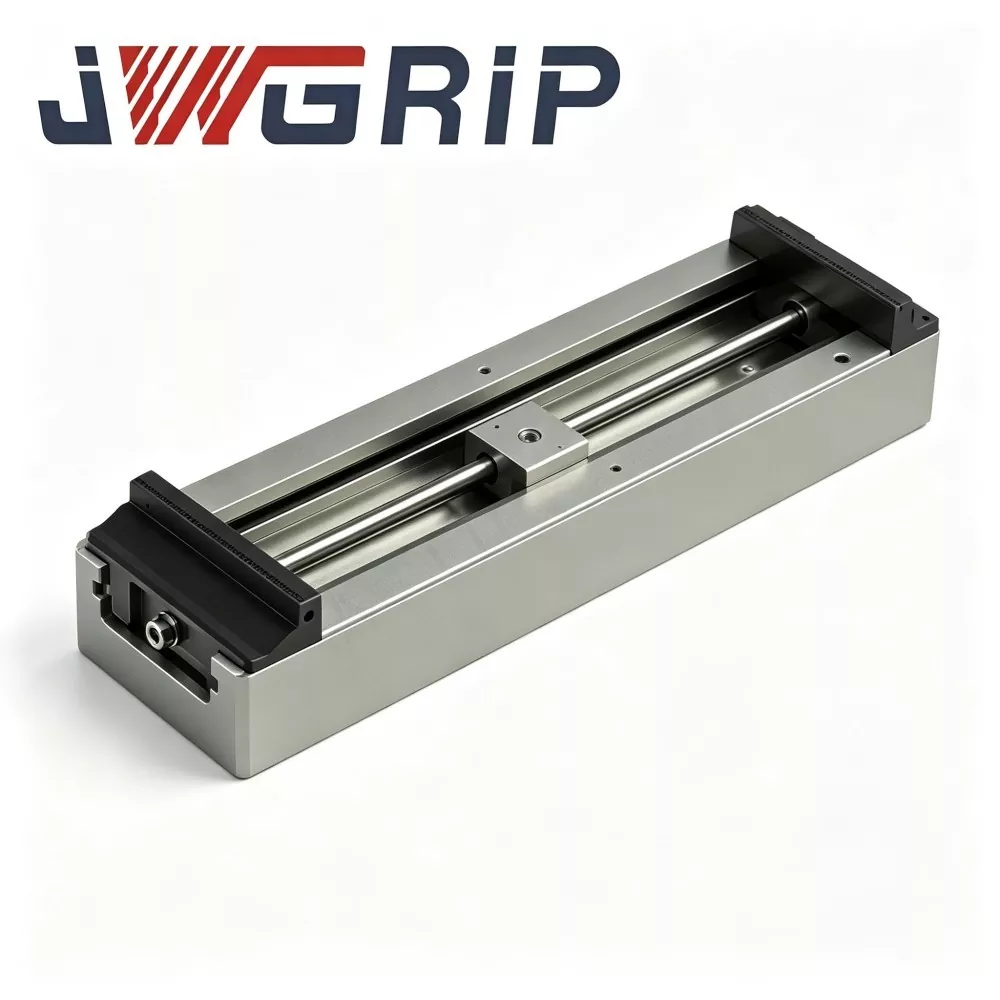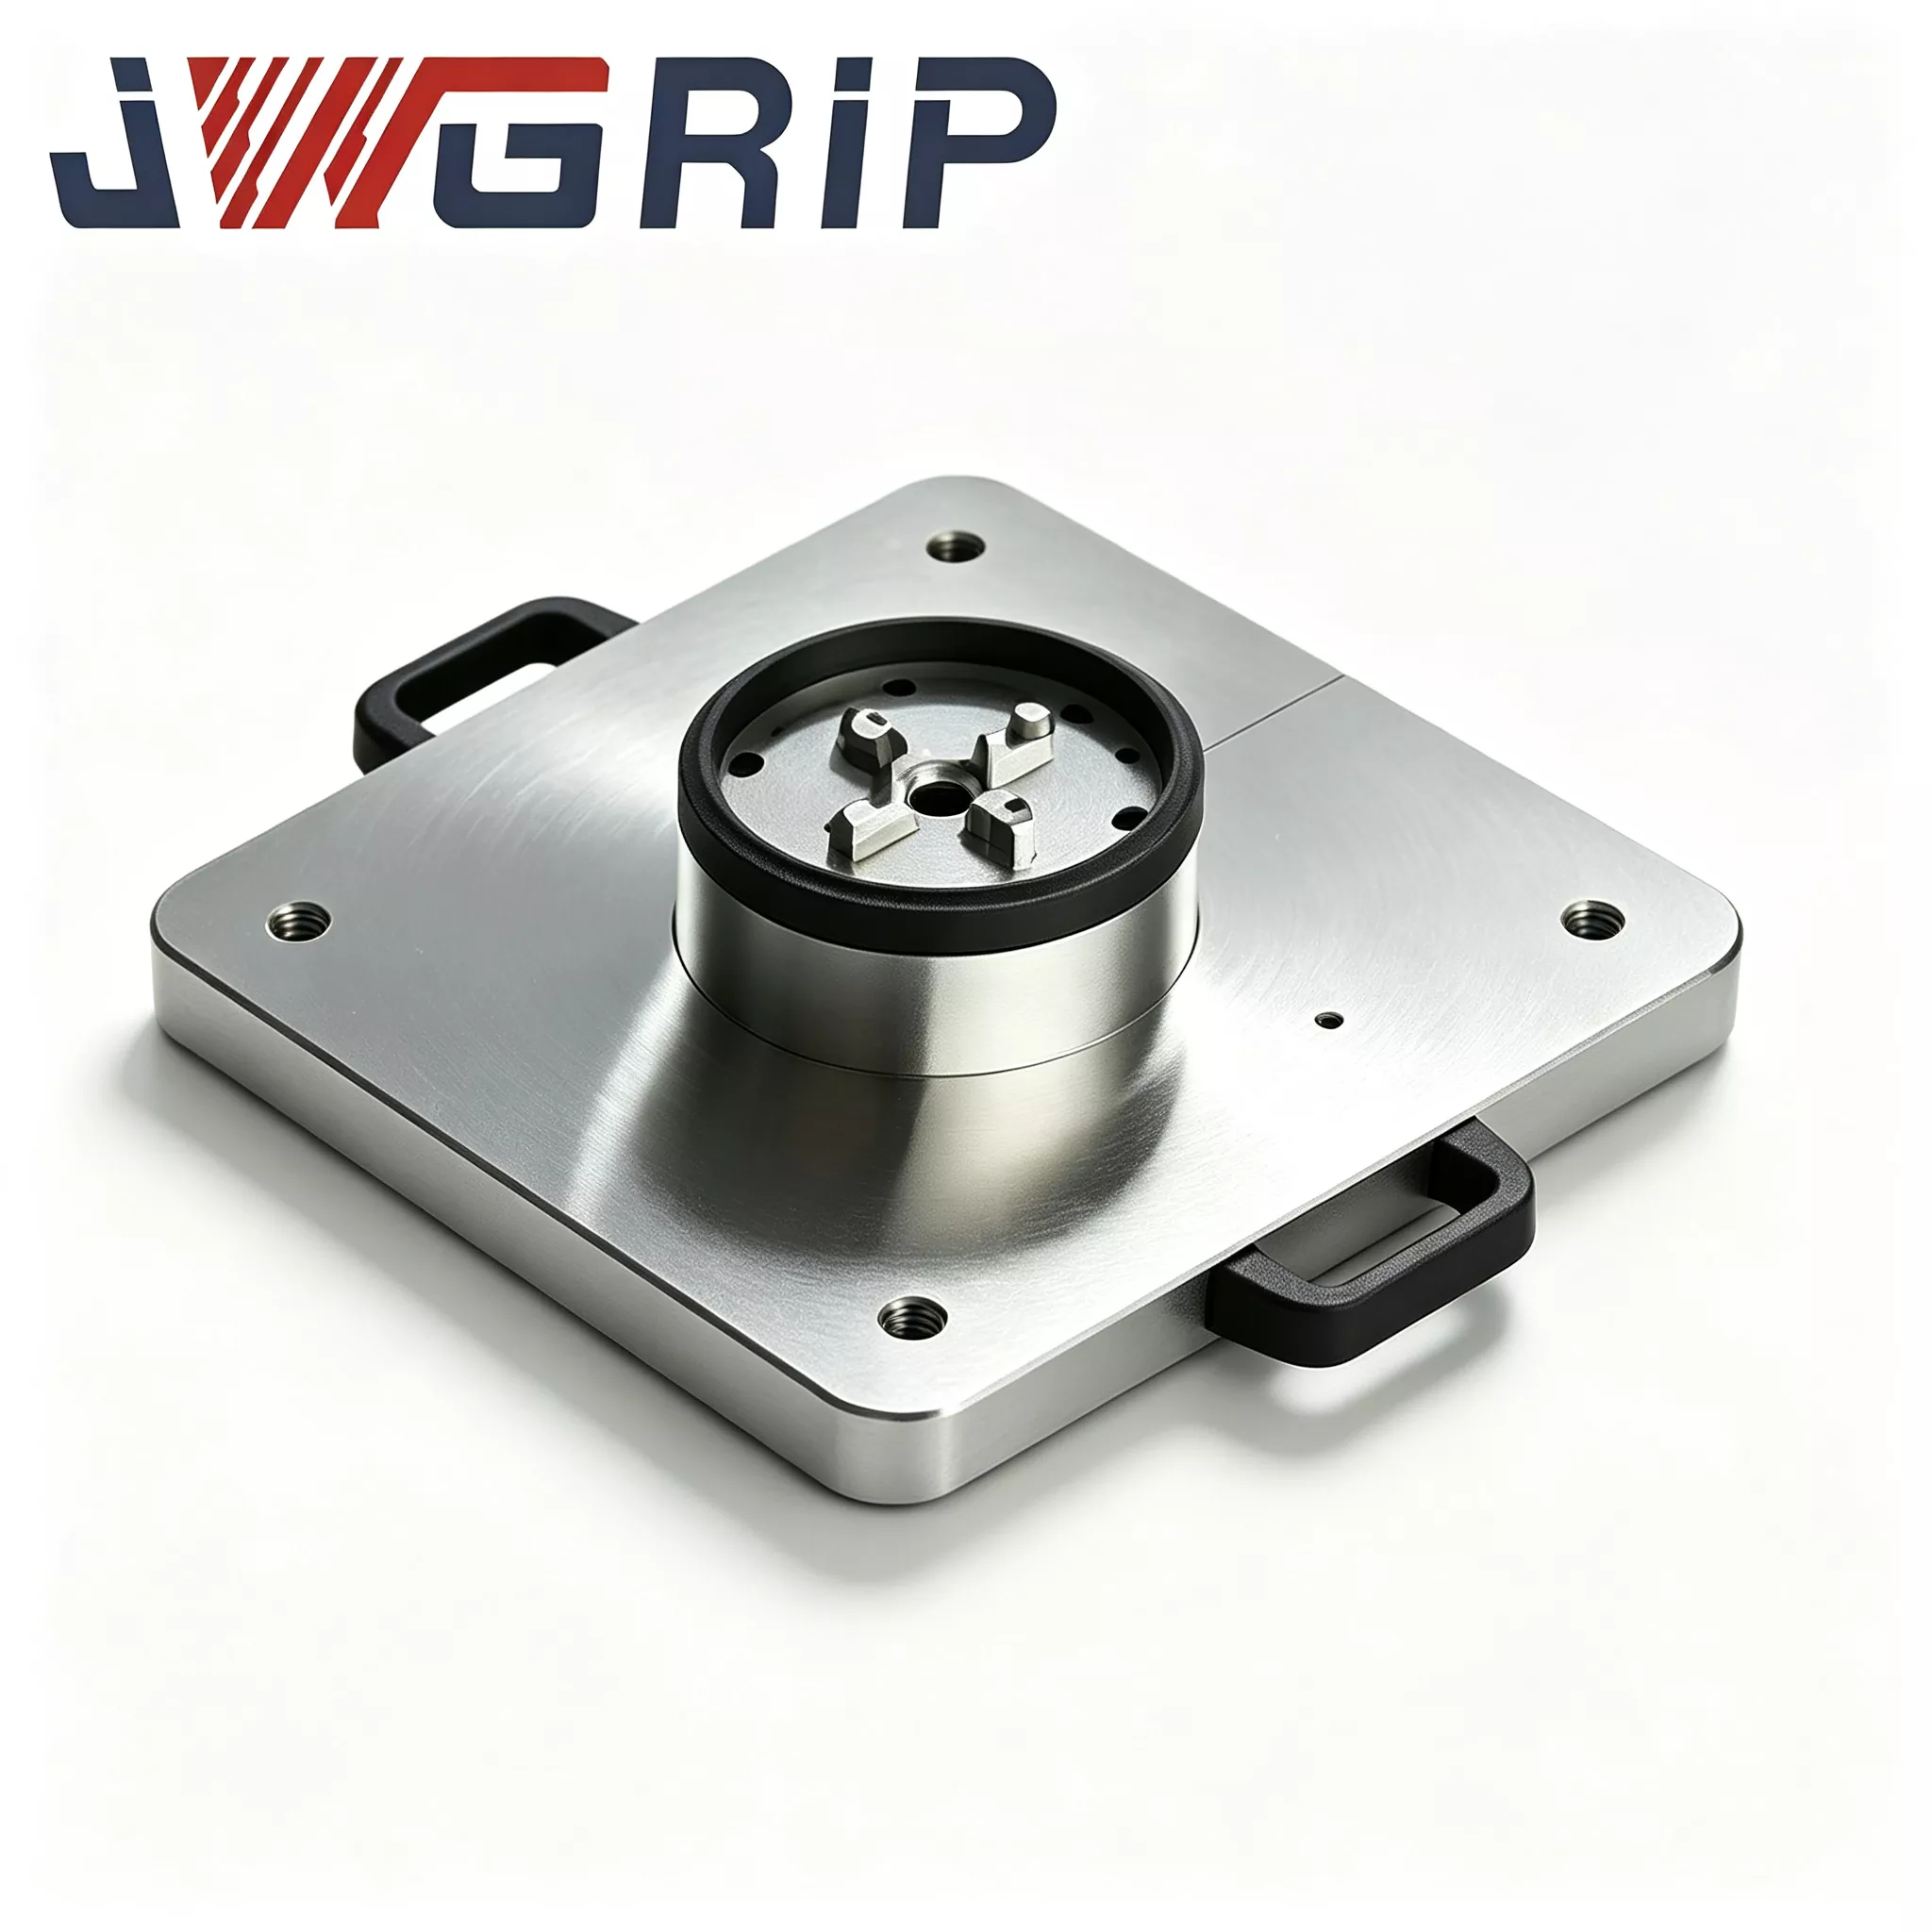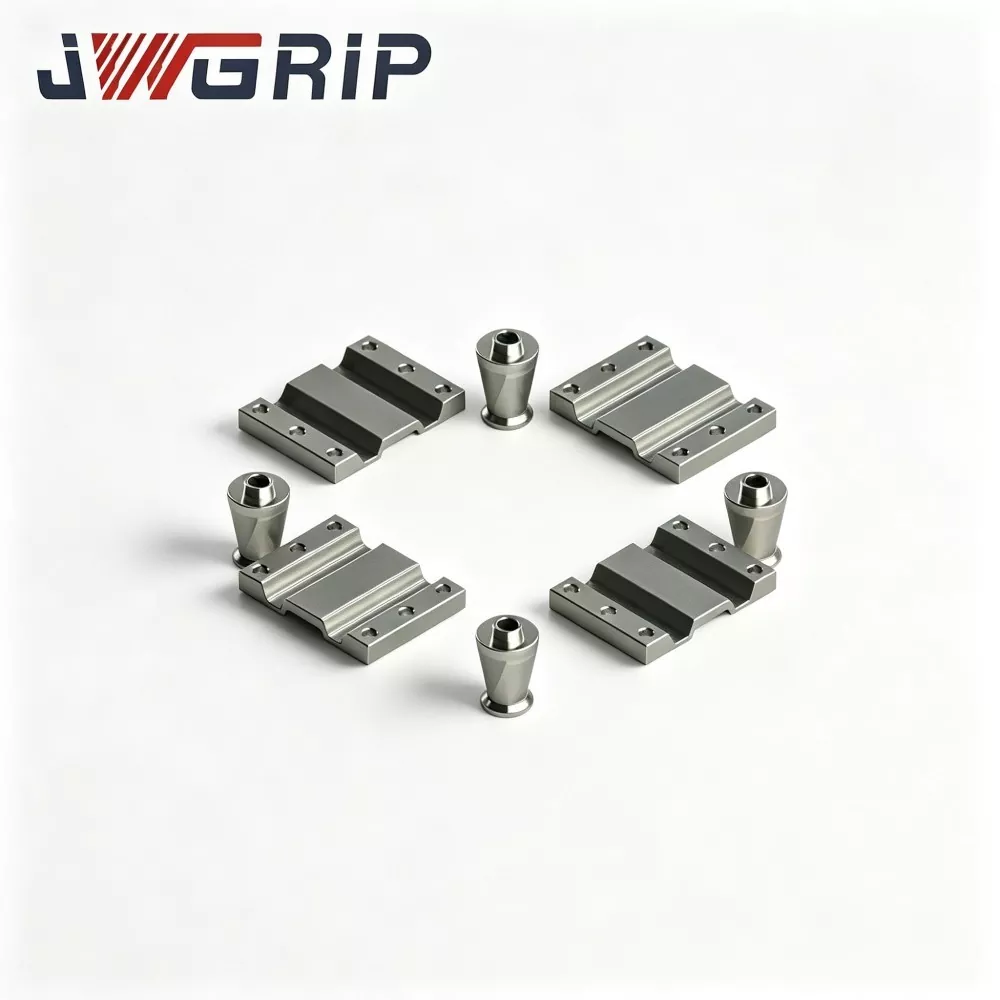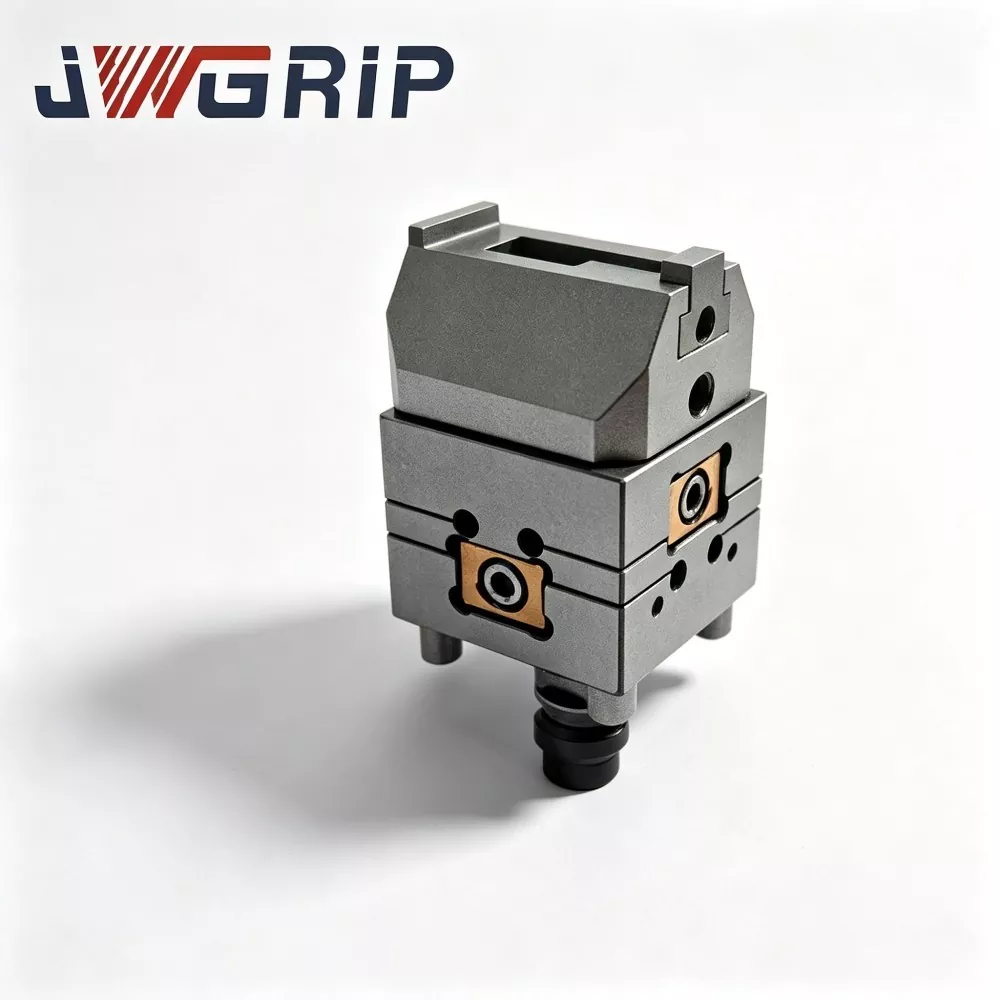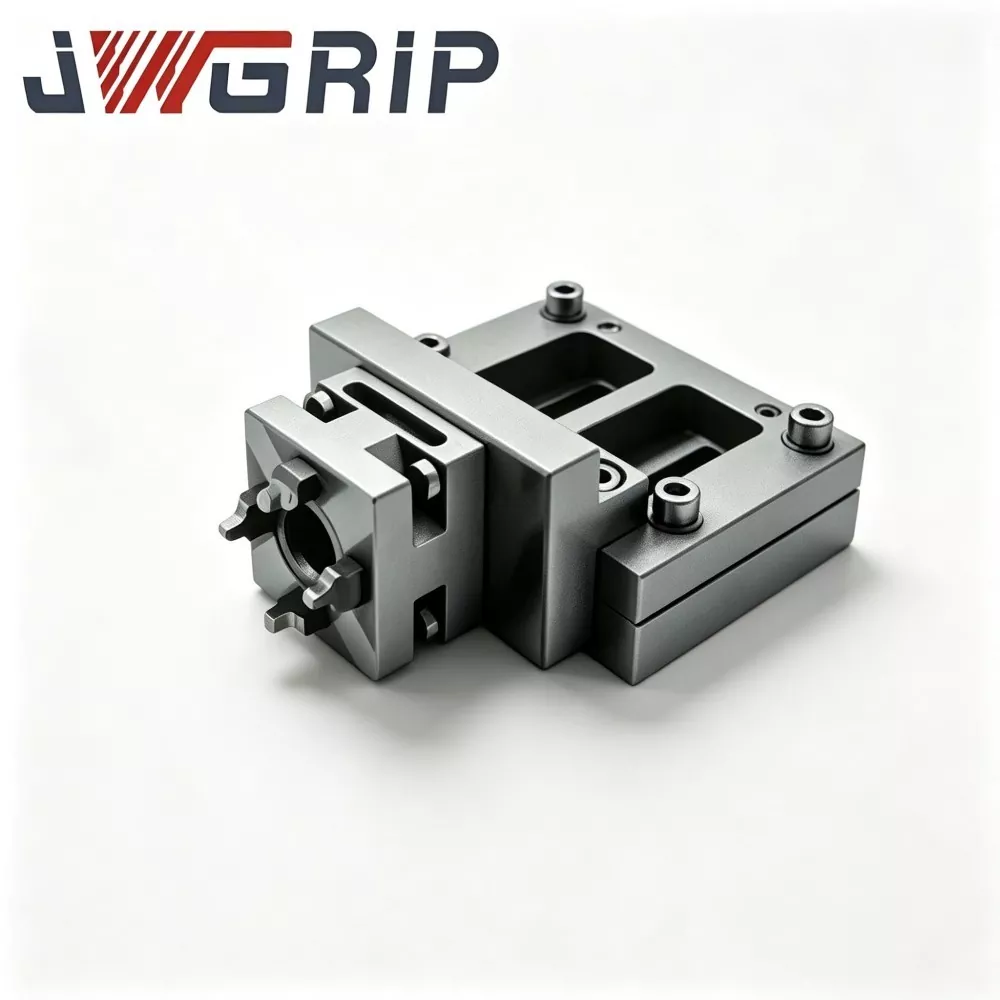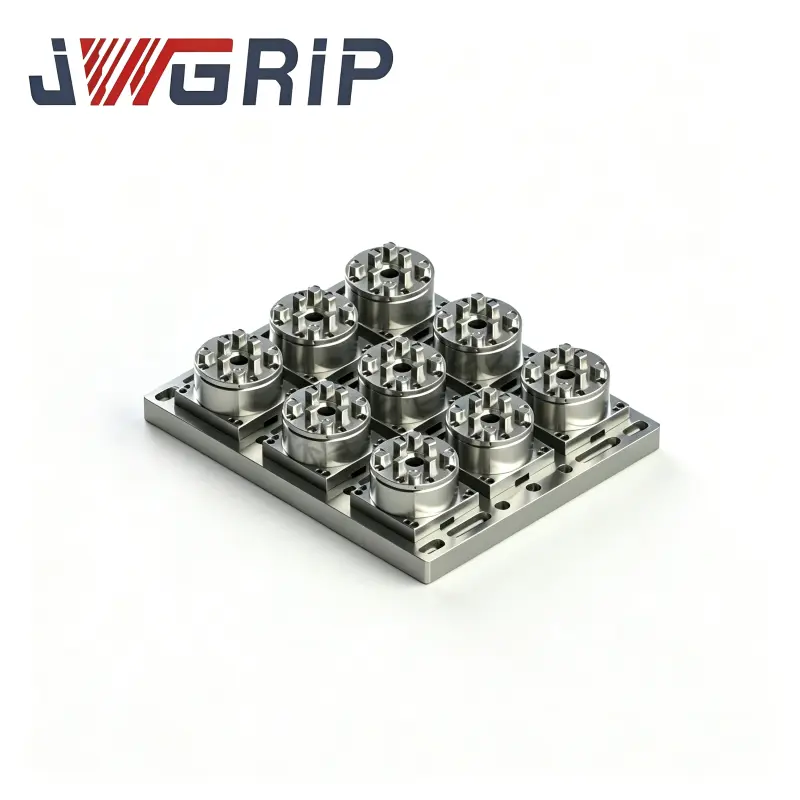
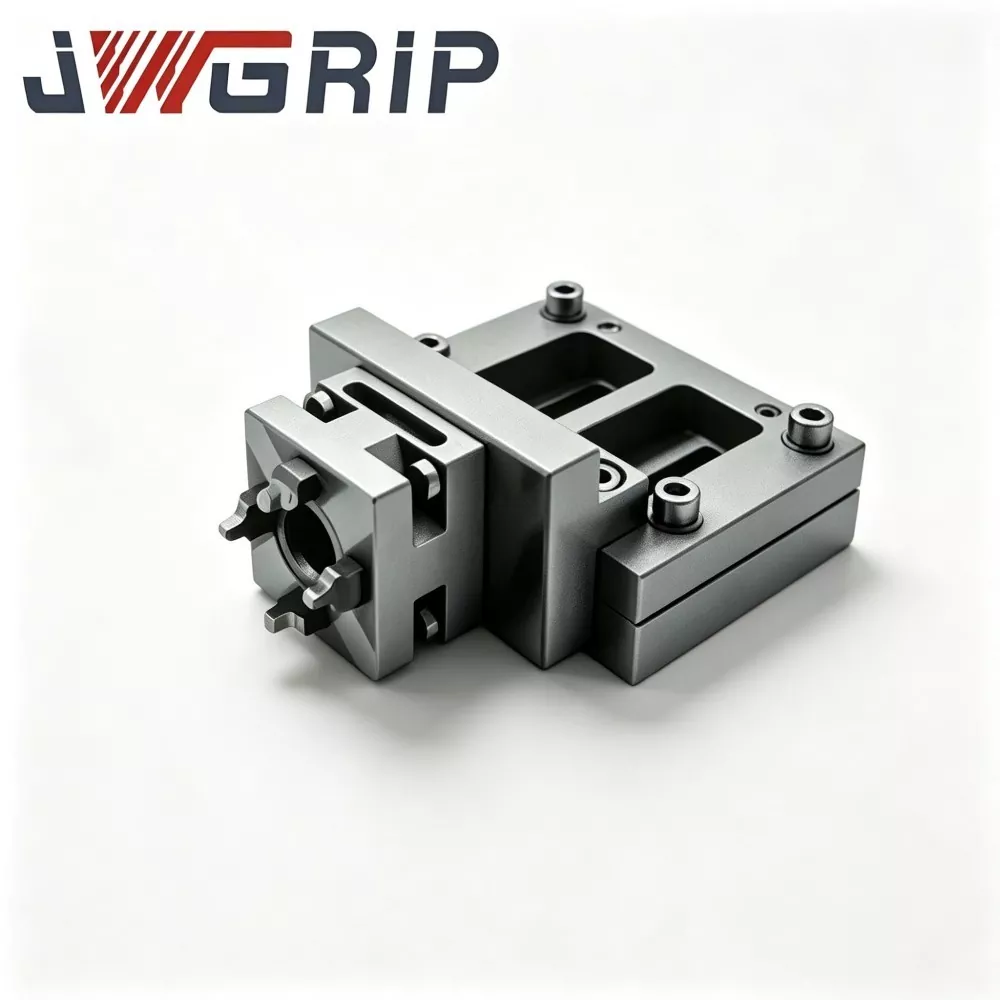
JWGRIPer en Kina produsent og leverandør avWire EDM Chuck for presisjonsarbeid, gir presisjonsløsninger for arbeidsholding for wire EDM-maskinering, formproduksjon, verktøy, målere og andre krevende bruksområder. Løsningen er designet for stabil posisjonering og effektive armaturendringer, og hjelper maskineringsverksteder med å forbedre konsistensen i oppsettet samtidig som den støtter repeterbar presisjon i krevende produksjonsmiljøer.
I moderne wire EDM-produksjon påvirker nøyaktigheten av arbeidsholding direkte kuttekonsistens, oppsetteffektivitet og generell maskinutnyttelse. Konvensjonelle armaturer kan kreve gjentatt fjerning, manuell justering og rekalibrering hver gang en ny jobb kommer i produksjon. En hurtigskifte EDM-arbeidsholdeløsning kan håndtere disse begrensningene ved å skille den faste hovedchucken fra utskiftbare forhåndskalibrerte underjigger. Denne tilnærmingen gjør at datumet på maskinsiden forblir etablert mens forskjellige arbeidsstykker kan endres mer effektivt. En presisjons Wire EDM Chuck for Precision Workholding kan inkludere en stressavlastet kropp av legert stål, herdede lokaliseringsgrensesnitt, korrosjonsbestandig behandling og kontrollert posisjoneringsgeometri for krevende nedsenkede EDM-miljøer. Denne artikkelen forklarer hvordan wire EDM-chucker fungerer, hvilke designfaktorer som påvirker ytelsen, hvordan hurtigendringsarkitektur kan forbedre arbeidsflyteffektiviteten, og hva kjøpere bør vurdere når de velger en presisjonsløsning for arbeidsholding.
Innholdsfortegnelse
- Hvorfor er presisjonsarbeidsholding viktig i Wire EDM?
- Hvilke problemer kan tradisjonelle wire EDM-armaturer skape?
- Hvordan fungerer en Quick-Change EDM Chuck?
- Hvilke funksjoner bør en Precision Wire EDM Chuck gi?
- Wire EDM Chuck Selection Comparison
- Hvor kan Wire EDM Workholding brukes?
- Hvordan kan operatører opprettholde posisjoneringsnøyaktighet?
- Hvordan produseres en Precision EDM Chuck?
- Ofte stilte spørsmål
- Hvordan kan JWGRIP støtte dine behov for tråd-EDM-arbeidshold?
Hvorfor er presisjonsarbeidsholding viktig i Wire EDM?
Wire EDM fjerner materiale gjennom kontrollert elektrisk utladning i stedet for konvensjonell mekanisk kutting. Fordi prosessen avhenger av nøyaktig posisjonering av arbeidsstykket i forhold til wirebanen, må fiksturen etablere en stabil og repeterbar referanse.
Et egnet arbeidsholdesystem bør holde arbeidsstykket sikkert og samtidig minimere posisjoneringsvariasjoner under oppsett og produksjon. Dette blir spesielt viktig når et verksted behandler flere støpeinnsatser, presisjonskomponenter, måledeler eller verktøyemner i relativt små partier.
For høyblandingsproduksjon er ikke arbeidsholdeeffektiviteten begrenset til klemkraft. Det praktiske målet er å skape et repeterbart forhold mellom maskinbordet, chucken, underjiggen og arbeidsstykket. Når dette forholdet er bevart mellom jobbene, kan operatører bruke mindre tid på å bygge om referanser og mer tid på å utføre produktive skjæreoperasjoner.
- Opprettholder en stabil arbeidsstykkereferanse.
- Støtter repeterbar armaturposisjonering.
- Bidrar til å redusere unødvendige konfigureringsoperasjoner.
- Støtter effektiv behandling av ulike arbeidsstykkegeometrier.
- Bidrar til konsistent wire EDM-produksjon.
Hvilke problemer kan tradisjonelle wire EDM-armaturer skape?
Tradisjonelle faste inventar kan være effektive for stabile produksjonsmiljøer, men de kan bli mindre effektive når produksjonsplanene endres ofte. En jobbbutikk som mottar forskjellige kundeordrer, kan møte flere tilbakevendende utfordringer i arbeidslivet.
- Gjentatt fjerning av armaturet:Armaturet må kanskje demonteres og installeres på nytt for forskjellige arbeidsstykkekonfigurasjoner.
- Manuell omjustering:Operatører må kanskje bruke indikatorer eller sonderingsprosedyrer for å etablere en ny referanse.
- Operatøravhengig variasjon:Ulike oppsettmetoder kan introdusere posisjoneringsforskjeller mellom operatører eller produksjonsskift.
- Lengre byttetid:Omfattende oppsettsaktiviteter reduserer andelen maskintid som er tilgjengelig for faktisk trådkapping.
- Begrenset produksjonsfleksibilitet:En armatur designet rundt én jobb støtter kanskje ikke effektivt et annet arbeidsstykke.
En hurtigskiftende arbeidsholdingsarkitektur løser disse utfordringene ved å holde den primære chucken montert på wire EDM-bordet samtidig som det lar forberedte underjigger byttes i henhold til produksjonskravene.
Hvordan fungerer en Quick-Change EDM Chuck?
Grunnkonseptet skiller den permanente maskinsidereferansen fra den utskiftbare armaturet på arbeidsstykket. Hovedchucken forblir montert på wire EDM-bordet, mens individuelle underjigger kan klargjøres og kalibreres bort fra maskinen.
1. Fast hovedchuck
Hovedchucken etablerer det primære monteringsforholdet til maskinbordet. Å holde hovedchucken stasjonær kan bidra til å bevare det etablerte maskindatumet og redusere unødvendig reinstallasjon.
2. Forhåndskalibrerte sub-jigger
Ulike underjigger kan klargjøres for forskjellige emnefamilier. Operatører kan fullføre innledende referanser og inspeksjon borte fra maskinen, slik at klargjøring av armaturet kan skje uavhengig av maskinens skjæretid.
3. Quick-Swap posisjoneringsgrensesnitt
Når en ny produksjonsordre er planlagt, installeres den tilsvarende underjiggen i hovedchucken. Et kontrollert lokaliseringsgrensesnitt overfører det etablerte posisjoneringsforholdet til den nye armaturen.
4. Verifikasjon før skjæring
Hurtigskiftearbeidsholding kan redusere gjentatte justeringsoperasjoner, men det eliminerer ikke behovet for prosessverifisering. Operatører bør fortsatt utføre passende sonderings- eller referansekontroller, spesielt når armaturer har opplevd slitasje, forurensning, støt eller langvarig bruk.
Hvilke funksjoner bør en Precision Wire EDM Chuck gi?
Å velge en presisjonschuck krever mer enn å kontrollere nominell klemkapasitet. Flere designegenskaper er spesielt viktige for wire EDM-applikasjoner.
-
Stabil datumgeometri
En stiv og nøye utformet hoveddel bidrar til å opprettholde forholdet mellom chucken og maskinbordet.
-
Repeterbar posisjonering
Lokaliseringsgrensesnittet skal gi konsistente sitteplasser når sub-jigger byttes.
-
Korrosjonsmotstand
EDM-miljøer kan utsette arbeidsholdekomponenter for dielektrisk væske, fuktighet og finbearbeidingsslam, noe som gjør korrosjonsbestandighet til en viktig faktor.
-
Slitasjebestandige lokaliseringsoverflater
Herdede lokaliseringsområder kan hjelpe til med å motstå gjentatte armaturbytter og opprettholde stabile kontaktforhold.
-
Fleksibel kjevekapasitet
Det tilgjengelige spennområdet skal samsvare med dimensjonene og geometrien til de tiltenkte arbeidsstykkene.
-
OEM-tilpasning
Ikke-standard monteringsfotavtrykk, lokaliseringsoppsett og kjeveslag kan være nødvendig for spesialiserte produksjonsceller.
-
Inspeksjon og sporbarhet
Serienummeridentifikasjons- og inspeksjonsregistreringer kan støtte armaturstyring, vedlikehold og kvalitetskontroll.
For krevende bruksområder fungerer disse faktorene sammen. En sterk klemmemekanisme alene kan ikke kompensere for dårlig lokaliseringsgeometri, forurensning eller inkonsekvent klargjøring av armaturet.
Wire EDM Chuck Selection Comparison
Følgende sammenligning gir et praktisk rammeverk for å evaluere ulike arbeidsholdstilnærminger i henhold til produksjonskrav.
| Utvalgsfaktor | Tradisjonell fast armatur | Quick-Change EDM Chuck | Kjøpers vurdering |
|---|---|---|---|
| Jobbskifte | Krever vanligvis mer manuell oppsett | Designet for raskere armaturbytte | Viktig for høyblandingsproduksjon |
| Maskindatum | Kan kreve reetablering | Hovedchuck kan forbli fast | Bidrar til å bevare etablerte referanser |
| Sub-Jig Forberedelse | Vanligvis begrenset | Kan klargjøres og kalibreres separat | Nyttig for flere arbeidsstykkefamilier |
| EDM miljø | Avhenger av armaturets konstruksjon | Kan inkludere korrosjonsbestandig behandling | Sjekk dielektrisk-væske-kompatibilitet |
| Tilpasning | Ofte armaturspesifikke | Kan støtte tegningsbaserte modifikasjoner | Bekreft monterings- og plasseringsdimensjoner |
| Kvalitet sporbarhet | Avhenger av leverandør | Kan bruke serienumre og inspeksjonsjournaler | Nyttig for gjentatt produksjon |
Hvor kan Wire EDM Workholding brukes?
Et presisjonsarbeidsholdesystem er spesielt nyttig når produksjonen innebærer hyppige arbeidsstykkeskift og stramme posisjoneringskrav. Typiske bruksområder inkluderer:
- Støpe- og dyseinnsatsbearbeiding
- Produksjon av presisjonsmålerkomponenter
- Verktøy og verktøytom behandling
- Små batch wire EDM maskinering
- High-mix underleverandør mold produksjon
- Prototype og produksjon av ingeniørkomponenter
- Fleksible wire EDM produksjonsceller
For produsenter som betjener flere kunder, kan muligheten til å forberede dedikerte underjigger for forskjellige komponentfamilier også forenkle organiseringen av armaturet. I stedet for å gjenoppbygge det komplette oppsettet for hver ordre, kan et verksted etablere en standardisert arbeidsflyt rundt et permanent maskinsidegrensesnitt.
JWGRIP leverer også Wire EDM Chucks og relaterte Wire EDM Vises for kunder som utvikler forskjellige arbeidsholdingskonfigurasjoner.
Hvordan kan operatører opprettholde posisjoneringsnøyaktighet?
Selv et presisjonsarbeidsholdesystem krever disiplinert vedlikehold. Lokaliseringsgrensesnittet bør behandles som en presisjonsreferanse i stedet for en vanlig klemflate.
- Rengjør dielektrisk væskerester og maskineringsslam fra lokaliseringsområdene før installasjon.
- Inspiser lokaliseringsflatene for riper, bulker, korrosjon eller unormal slitasje.
- Hold hver sub-jigg tilknyttet sin egen kalibreringsinformasjon og identifikasjonsnummer.
- Ikke returner en skadet eller sterkt slitt sub-jigg til produksjon uten inspeksjon og rekalibrering.
- Kontroller låseinngrepet før du starter skjæresyklusen.
- Etter en betydelig kollisjon eller sammenstøt, utfør en fullstendig gjentatt posisjoneringsinspeksjon.
- Oppretthold passende rustbeskyttelse under lagring og transport.
Disse fremgangsmåtene er spesielt viktige fordi forurensning eller mekanisk skade kan påvirke repeterbarheten for posisjonering selv når chucken forblir strukturelt intakt.
Hvordan produseres en Precision EDM Chuck?
Presisjonsarbeidsytelsen avhenger sterkt av produksjonskontroll. En typisk produksjonsrute for en EDM-chuck med høy presisjon kan inkludere materialinspeksjon, CNC-maskinering, avspenningsbehandling, presisjonssliping, lokaliseringsgrensesnittbehandling, dimensjonal inspeksjon og gjentatt byttetesting.
JWGRIPs produksjonsprosess kan inkludere råmaterialeinspeksjon, CNC grovbearbeiding, spenningsavlastende termisk aldringsstadier, halvbearbeiding, prosessering av lokaliseringspinne og kjevemekanisme, overflateherding, multi-face presisjonssliping, CMM-inspeksjon, gjentatt sub-jigs-simulering, passivering-simulering, anti-tall-merke, dimensjonal verifisering.
For kvalitetsbevisste kjøpere er inspeksjonsdokumentasjon en annen viktig faktor. JWGRIP opererer under et ISO 9001 kvalitetsstyringssystem og gir inspeksjonsdokumentasjon for aktuelle produkter. OEM-bestillinger kan også inkludere tilleggsmateriell eller testdokumentasjon i henhold til prosjektkrav.
For verksteder som krever en ikke-standard konfigurasjon, kan kjøpere gi tegninger som dekker monteringsfotavtrykket, lokaliseringsoppsett, kjeveslag og relevante toleransekrav. Dette gjør at leverandøren kan vurdere tilverkbarhet før produksjon.
Ofte stilte spørsmål
Eliminerer en hurtigskiftende EDM-chuck all sondering etter utskifting av sub-jiggen?
Nei. En forhåndskalibrert sub-jig kan redusere gjentatt manuell innrettingsarbeid ved å bære dens etablerte koordinatinformasjon, men verifisering er fortsatt nødvendig. Slitasje, forurensning, deformasjon eller feil håndtering av armaturet kan påvirke posisjoneringsnøyaktigheten.
Kan et verksted lage sine egne kompatible underjigger?
Ja, forutsatt at underjiggene følger de nødvendige dimensjonene og toleransene for lokaliseringsgrensesnittet. Hver selvlagde underjigg bør uavhengig kalibreres, inspiseres og identifiseres på riktig måte før de legges til produksjonsarmaturbassenget.
Kan JWGRIP tilpasse chucken for en spesiell maskin eller arbeidsstykke?
Ja. JWGRIP støtter tegningsbaserte OEM-modifikasjoner som involverer monteringsfotavtrykk, lokaliseringspinneoppsett, kjevearbeidsslag og andre applikasjonsspesifikke krav. Komplette tekniske tegninger og toleranseinformasjon bør gis for teknisk evaluering.
Hva bør sjekkes hvis repeterbarheten for posisjonering blir ustabil?
Operatører bør først inspisere lokaliseringssetet, lokaliseringsflatene for underjiggene, låsemekanismen og kalibreringsregistrene for armaturet. Slamakkumulering, riper, slitasje, utilstrekkelig låseinngrep eller feil kalibreringsdata kan bidra til posisjoneringsproblemer.
Hvordan skal chucken beskyttes under langtidslagring?
Chucken bør rengjøres grundig og tørkes før påføring av passende rustbeskyttelse. Presisjonslokaliseringsoverflater bør beskyttes mot støt, fuktighet, forurensning og unødvendig kontakt under lagring.
Hvordan kan JWGRIP støtte dine behov for tråd-EDM-arbeidshold?
For high-mix wire EDM-verksteder er arbeidshold ikke bare et spørsmål om å holde en komponent sikkert. Det er en del av hele produksjonsarbeidsflyten. En hurtigendringsarkitektur kan bidra til å redusere gjentatte nedskjæringer av armaturet, bevare maskinsidereferanser, organisere flere underjigs og skape en mer konsistent oppsettprosess.
JWGRIP kombinerer presisjonsmaskinering, kontrollert lokaliseringsgeometri, korrosjonsbestandig behandling, inspeksjonsprosedyrer og OEM-tilpasning for å støtte ulike produksjonskrav for wire EDM. Hvis du vurderer en nyWire EDM Chuck for presisjonsarbeidfor støpeinnsatser, verktøy, målere, prototyper eller fleksibel underleverandørproduksjon, se Wire EDM Chuck-produktdetaljene ogkontakt ossmed maskingrensesnittet ditt, arbeidsstykkedimensjoner, monteringskrav eller tekniske tegninger. JWGRIP kan hjelpe deg med å evaluere en passende arbeidsholdingskonfigurasjon for produksjonsarbeidsflyten din.