Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







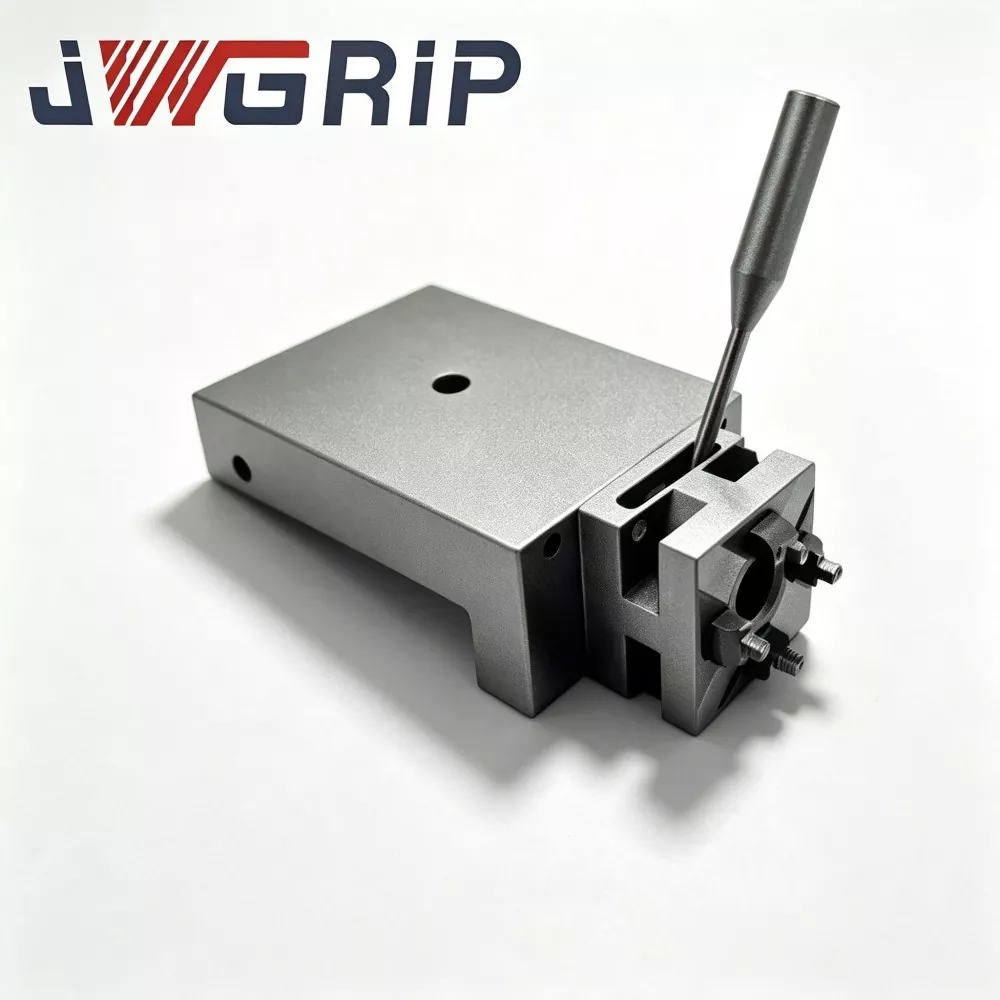
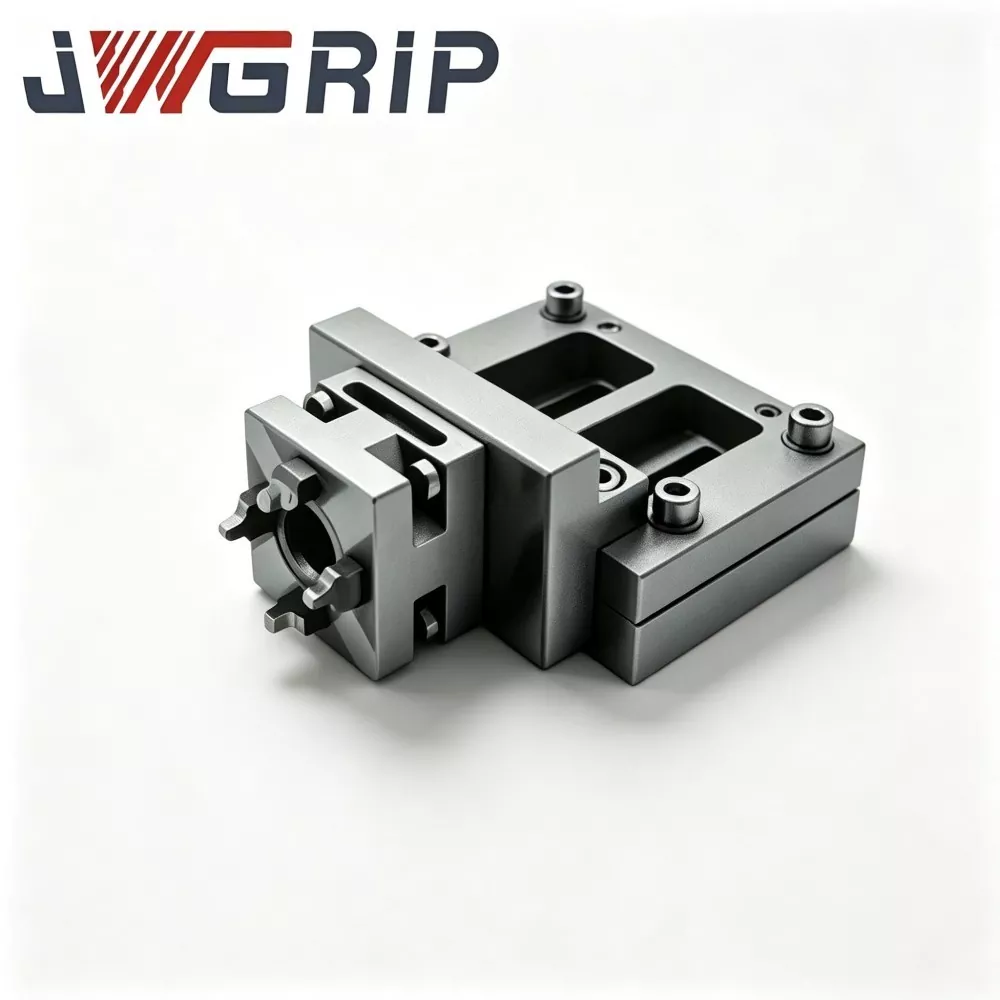
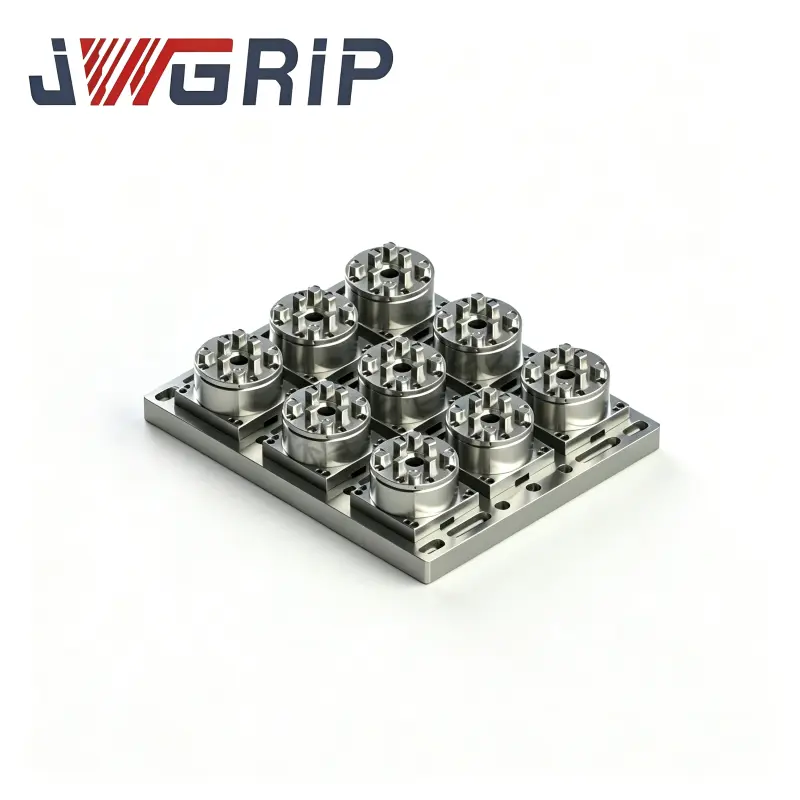
Automatisert nullpunktspall med kraftchuck
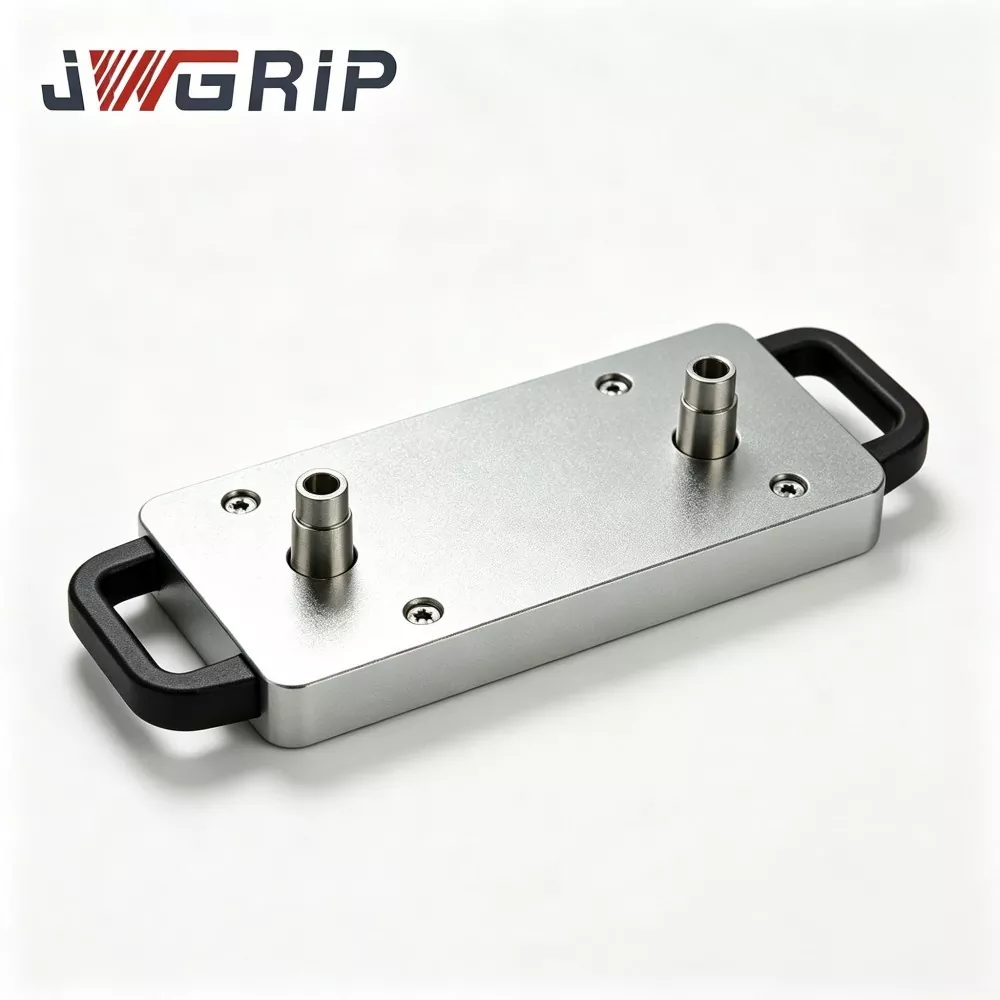
JWGRIP er produsent og leverandør av Professional Automated Zero Point Pallet with Power Chuck i Kina. Det er en integrert nullpunktsposisjoneringsarmatur spesielt designet for fleksible ubemannede CNC-produksjonslinjer. Den integrerer nullpunktsposisjoneringsreferansekomponenten og den elektriske pneumatiske chucklåseenheten i en enkelt enhet, og eliminerer behovet for å kjøpe flere flerlags adapterplater eller separate chuckfester. Den kan installeres og festes direkte på maskinverktøyets arbeidsbord og kobles til industrielle robotgripere.
Den automatiske nullpunktpallen med Power Chuck kan oppnå automatisk posisjonering, automatisk fastspenning og automatisk frigjøring etter at arbeidsstykket er klemt. Den har blitt mye brukt i behandlingen av støpte deler av aluminiumslegering for biler, storskala produksjon av metallkonstruksjonskomponenter for 3C forbrukerelektronikk og automatiske grafittelektrodebehandlingsenheter i formverksteder.
Produktsammensetning og arbeidsflyt
Den automatiske nullpunktpallen med kraftchuck tilhører nullpunktpallen-serien. Den er hovedsakelig sammensatt av fire kjernekomponenter: pallens basiskropp, den høypresisjons nullpunktsposisjoneringshylsemonteringen, den pneumatiske drivmodulen og den synkrone kraftchuckfesten.
Den komplette arbeidsflyten er som følger: Industriroboten plukker opp fiksturbasen til det belastede arbeidsstykket og plasserer det på pallens referanseplan. Nullpunktsposisjoneringshylsen fullfører den første posisjoneringen. Når den innebygde sensoren registrerer posisjonen nøyaktig, sender den et signal til PLS-kontrollsystemet.
PLS-en starter den pneumatiske kretsen, og den innebygde pneumatiske enheten driver kraftchuck-festet til å bevege seg synkront innover, og oppnår jevn radiell fastspenning av fixturbasen.
Etter at klemmen er fullført, sendes et elektrisk bekreftelsessignal til CNC-maskinverktøyet, og skjæreprosesseringssyklusen begynner.
Når behandlingsprogrammet avsluttes, sender maskinverktøyet et fullføringssignal, og den pneumatiske kretsen frigjør trykket. Chuckfestet åpnes synkront, og roboten tar ut det ferdige arbeidsstykket sammen med fiksturen, og forbereder seg på neste lastesyklus.
Hele prosessen krever ikke manuell tiltrekking av bolter eller manuell indikasjon og justering.


Prosess fordeler
Basisplateemnet er laget av smidd legert stål og gjennomgår to komplette spenningsavlastende varmebehandlingsprosesser for å eliminere den interne restspenningen som genereres under CNC-bearbeidingsprosessen.
Mange lavpriskonkurrenter vil utelate dette avgjørende trinnet. Hvis den indre restspenningen i grunnmaterialet er betydelig, kan gjentatte klemmeoperasjoner i verkstedet og endringer i temperaturen på grunn av dag-natt-sykluser forårsake mikroskopiske deformasjoner som er usynlige for det blotte øye på referanseplanet.
Dette vil føre til kontinuerlige størrelsesavvik i de maskinerte arbeidsstykkene og resultere i store mengder avfallstap.
Hvert stykke råmateriale i vår fabrikk fullfører strengt tatt hele utglødningsprosessen. Denne standarden er avledet fra over ti års praktisk ingeniørerfaring og betjener en rekke CNC-automatiserte armaturprosjekter. Posisjoneringsbøssingen er laget av høyslitasjebestandig lagerstål, gjennomgår bråkjølings- og herdingsbehandling, og er kombinert med innvendig hullfinsliping og ultrafin bearbeiding for å minimere gapet mellom posisjoneringsflatene og sikre stabil posisjoneringsytelse selv etter utallige utskiftingssykluser.
Kjernefordeler
1. Integrert strukturell design i ett stykke
Den integrerte utformingen i ett stykke sparer plass på verktøymaskinens arbeidsbord og eliminerer akkumulerte monteringsfeil forårsaket av flerlags adapterplater. Tradisjonelle løsninger av delt type krever stabling av nullpunktspaller, adapterbunnplater og uavhengige chucker, der stabling av 2–3 plater kan generere 3–5 μm ekstra akkumulert posisjoneringsavvik. Vår monolitiske integrerte design unngår disse feilkildene, reduserer antall kjøpt tilbehør og reduserer kostnadene for administrasjon av reservedeler for sluttkunder.
2. Gjenta posisjoneringsnøyaktighet
Pallen leverer stabil gjentatt posisjoneringsnøyaktighet på ±2μm. Innvendige boringer av posisjoneringsbøsninger behandles via honing super-finishing. Hver pall gjennomgår 100 % nøyaktighetsinspeksjon før levering, og hver enhet sendes med en original inspeksjonsrapport på papir som kan leveres for verifisering på forespørsel fra utenlandske kjøpere.
3. Native Automation Integration
Standardiserte pneumatiske porter og NPN elektriske signalutgangsgrensesnitt er reservert, noe som gjør pallen kompatibel med flere vanlige industrirobotmerker på markedet. Den støtter virkelig produksjon av uovervåket nattskift. I henhold til reelle ettermonteringsdata fra en sluttbruker av bildeler, falt syklustiden for bytte av armatur fra den originale håndboken 12–15 minutter ned til innen 45 sekunder etter utplassering av pallene våre, uten at operatøren var påkrevd å være på stedet under nattskift.
4. Høy klemkraftutgang
Den innebygde kraftpneumatiske chuckenheten leverer en maksimal klemkraft på opptil 45kN, som er i stand til å motstå skjærepåvirkninger generert av tungmatingsmaskinering av arbeidsstykker av formstål og støpt aluminium, og reduserer effektivt risikoen for at fiksturen forskyves og løsner under kutteoperasjoner.
5. Praktisk vedlikehold og kontrollerbare reservedelskostnader
Chuck-kjevemontasjer kan demonteres og erstattes individuelt uten å fjerne hele pallen fra maskinverktøyets arbeidsbord. Når kjevene lider av slitasje eller skade, trenger kundene bare å kjøpe tilsvarende reservedeler i stedet for å erstatte hele pallesettet, noe som effektivt reduserer langsiktige investeringer i vedlikehold av utstyr.


Ekte kundesaker
Den automatiserte nullpunktspallen med kraftchuck brukes for det meste i tre kategorier av produksjonslinjer: ubemannede CNC-produksjonslinjer for bilkomponenter, masseproduksjonslinjer for 3C-metallkonstruksjonsdeler og fleksible automatiserte grafitt-elektrodebearbeidingsceller inne i formfabrikker.
Sak 1:En storstilt innenlandsk produsent av bildeler ettermonterte to fleksible CNC-automatiserte produksjonslinjer med totalt 16 sett med automatisert nullpunktspall med kraftchuck for pressstøping i aluminium. Før ettermontering trengte operatører manuell indikering og justering for hver armaturbytte, noe som forbrukte omtrent 13 minutter per batch. Etter utplassering av våre nullpunkts automatiserte paller, fullfører roboten alt lasting, lossing, posisjonering og klemmearbeid. Enkel overgangssyklus forkortes til 42-50 sekunder. Ubetjent nattskift er realisert. I følge tre måneders kontinuerlig produksjonsstatistikk øker produksjonskapasiteten på månedlig verkstednivå med 22 prosent. Dimensjonskonsistensen på tvers av arbeidsstykkepartier forbedres åpenbart, og avvisnings-skrothastigheten synker betydelig.
Sak 2:En storskala støpefremstillingsbedrift lokalisert i Pearl River Delta installerer flere sett av denne automatiserte pallen inne i grafitt-elektrode automatiserte maskineringsceller. Alle elektrodebaser har enhetlige standarddimensjoner. Operatører gjentar ikke lenger manuell indikering for hver elektrodebearbeidingsoppgave. Dimensjonskonsistensen til ferdige elektroder forbedres betraktelig og repeterende arbeidsintensitet for moldbutikkpersonalet reduseres. Foreslåtte bildeplasseringer: bilder på stedet tatt inne i vårt eget prosesseringsverksted, virkelige bilder av automatiseringsarbeidsstasjon på kundestedet, detaljbilder med eksplodert visning av pallkropp, bilder tatt under fabrikkutsalgsnøyaktighet-QC-inspeksjon.
Produksjonsprosess
Alle automatiserte paller går gjennom full-flow produksjon inkludert smiing, CNC maskinering, varmebehandling, sliping og montering i vårt interne CNC-festeverksted. Ingen komplett OEM-outsourcing er vedtatt.
Komplett produksjonsarbeidsflyt:
smiing av legert stål → grovbearbeiding → første aldringsavlastning → halvbearbeiding → sekundær aldringsavlastning → superpresisjonssliping → bøssingpresspasning → generell montering → flerelements nøyaktighet- og ytelsesinspeksjon → lufttetthet rustbeskyttelsestrykktesting → anti-grade beskyttelsespakning.
Kvalitetskontroll og sertifiseringer
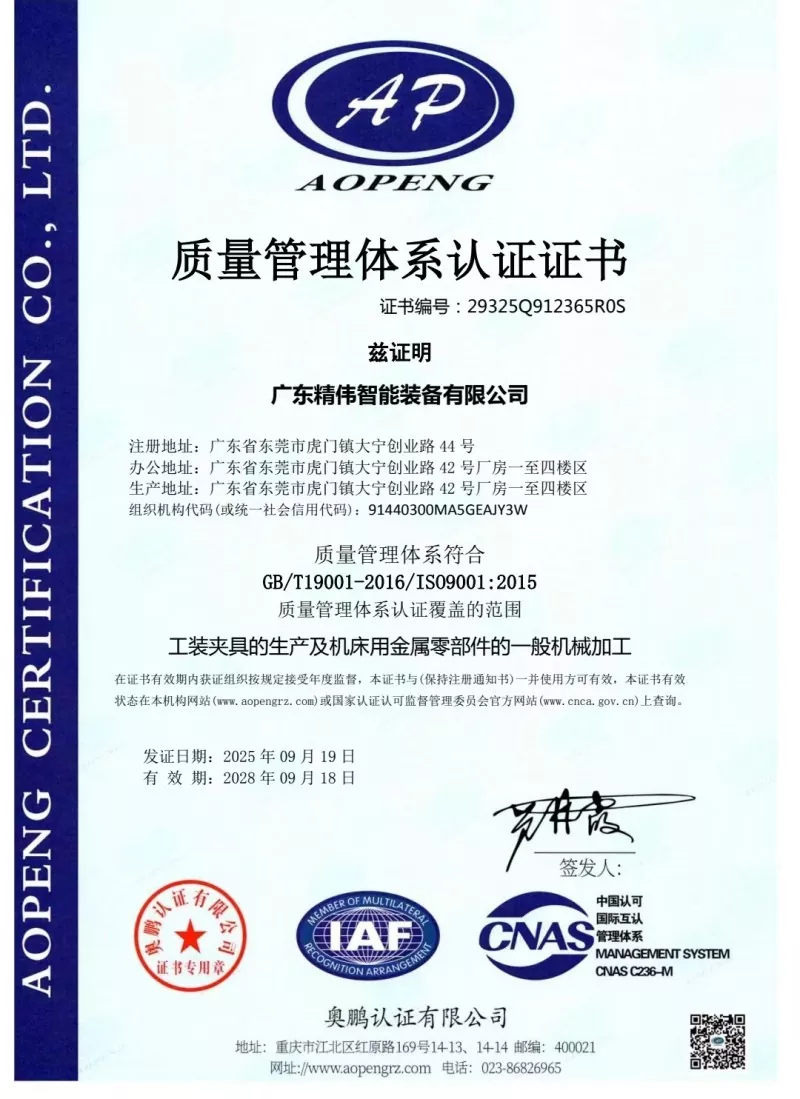
Obligatoriske inspeksjonselementer før levering for hver enhet: gjentatt posisjoneringsnøyaktighetstest, faktisk måling av chuck-klemmekraft, lufttetthetstrykkholdetest (maks. tillatt trykkfall ≤0,02 MPa innen 5-minutters holdevarighet), elektrisk-signal-logisk integritetstest. Hver enhet leveres med unikt fabrikkinspeksjonsdatablad. Vår fabrikk har ISO9001 kvalitetsstyringssystemsertifisering. Materialsertifikater er tilgjengelige for nøkkelmetallkomponenter. Tredjeparts laboratorieinspeksjon utpekt av kundene er akseptabelt.
Valgguide
Bekreft først den faktiske ytre dimensjonen til festeholderen på kundestedet for å samsvare med spesifikasjonen for pallespenningsområdet.
For det andre, sjekk verkstedets luftkildetilstand. Trykklufttrykket må holde seg stabilt innenfor 0,5-0,7MPa. Hvis luftkildetrykket svinger kraftig, anbefales det på det sterkeste å montere trippelt trykkregulerende filter.
For det tredje, for anskaffelse av automasjonsprosjekter, klargjør IO-kommunikasjonsprotokollen mellom robot og PLS-kontrollsystem. Vi leverer komplett elektrisk-grensesnitt-dokumentasjon gratis.
For det fjerde, gi maksimal vekt på arbeidsstykket hvis tunge arbeidsstykker behandles. Vårt tekniske personale vil foreta vurdering og vurdere om det er nødvendig med forsterket, tilpasset versjon av paller.
Merknader om installasjon, igangkjøring og drift
Mens du monterer pallen på verktøymaskinens arbeidsbord, fest boltene strengt etter momentverdiene spesifisert i håndboken. Voldsom overmomentstramming er forbudt for å unngå deformasjon av pallekroppen. Olje-vannfilter må installeres foran på trykkluftinntaket for å forhindre at fuktighet og metallrester kommer inn i chucken og forårsaker rust på innsiden av komponentene eller kjeft. Hver 80.-100. kumulative arbeidstime, spray tørrsmøremiddelspray på glidende friksjonsoverflater inne i chucken.
Flytende motorolje er forbudt, siden flytende olje tiltrekker seg massive aluminiums- og jernspon og utløser kjevestopp. Unngå kraftig sponakkumulering på pallens referansedatumplan under produksjon. Operatører må blåse og rengjøre lokaliseringshull og datumplan med trykkluft ved hvert skiftskifte. Kjør aldri enheten som overskrider maksimal klemkraft som er oppført på spesifikasjonsarket. Overbelastningsdrift forårsaker permanent plastisk deformasjon av chuckkjever og ødelegger varig palleposisjoneringsnøyaktighet.
Pakking, ledetid og ettersalgsservice
Støtsikre pakkbokser i massivtre med tykt skum innvendig bufferbeskyttelse av eksportkvalitet er tatt i bruk for å sikre presise datumoverflater mot kollisjonsskader under langdistansetransport. Standard leveringstid: 12-18 virkedager. Enkelte standardvarer holdes på lager for kortere levering.
12-måneders full-enhetsgaranti dekker produksjonsfeil som ikke er indusert av menneskelig feilbetjening; gratis reparasjon eller erstatning av reservedeler tilbys. Ekstern online teknisk veiledning for installasjon og igangkjøring er tilgjengelig. Betalt idriftsettelsestjeneste på stedet kan tilbys for bulkordreprosjekter.
Tilpasset modifikasjonstjeneste støttes, inkludert justering av klemområde, endring av pneumatisk kretsoppsett og endring av signalutgangsform. Gratis prøve er tilgjengelig for kundeevalueringstest; fraktkostnader for prøver skal dekkes av kjøpere.
FAQ
Spørsmål 1: Kan automatisert nullpunktspall med Power Chuck være kompatibel med nullpunktsarmaturer fra andre tredjepartsmerker?
A: Datumdimensjonen til standardversjonen samsvarer med vårt opprinnelige nullpunktsystem. Hvis kompatibilitet med andre merker nullpunktsarmaturer er nødvendig for prosjektet ditt, gi beskjed om tekniske krav før bestilling, tilpasset datum-dimensjon maskinering kan realiseres.
Spørsmål 2: Vil ustabilt lufttrykk påvirke klemsikkerheten og påliteligheten?
A: Det vil gi direkte innvirkning. Utilstrekkelig trykk i luftkilden reduserer den faktiske klemkraften for chucken og skaper risiko for at arbeidsstykket løsner under kutting. Trykkregulerende filterenhet anbefales sterkt for å stabilisere trykket innenfor 0,5-0,7 MPa.
Spørsmål 3: Hva er hovedårsakene til forringet gjentatt posisjoneringsnøyaktighet etter langvarig drift?
A: Tre hyppige grunnårsaker: For det første akkumulerte flisforurensninger på referanselokaliseringsoverflater; andre, normal slitasje av interne glidende komponenter; for det tredje, deformasjon av pallekroppen forårsaket av ekstern kraftig påvirkning. Prioriter rengjøring og vedlikehold. Utslitte komponenter kan erstattes med separate reservedeler i stedet for fornying av full pall.
Q4: Kan denne pallen brukes på 5-akset CNC-maskinverktøy?
A: Den er kompatibel med 5-akse maskiner. Total montert festehøyde må beregnes for å forhindre kollisjon under 5-akset spindeltilting. Lever verktøymaskinmodell i valgfasen, og vi vil vurdere interferensrisiko for deg.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger