Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Høyytelses H77-serien CNC selvsentrerende skrustikker for presisjonsarbeid
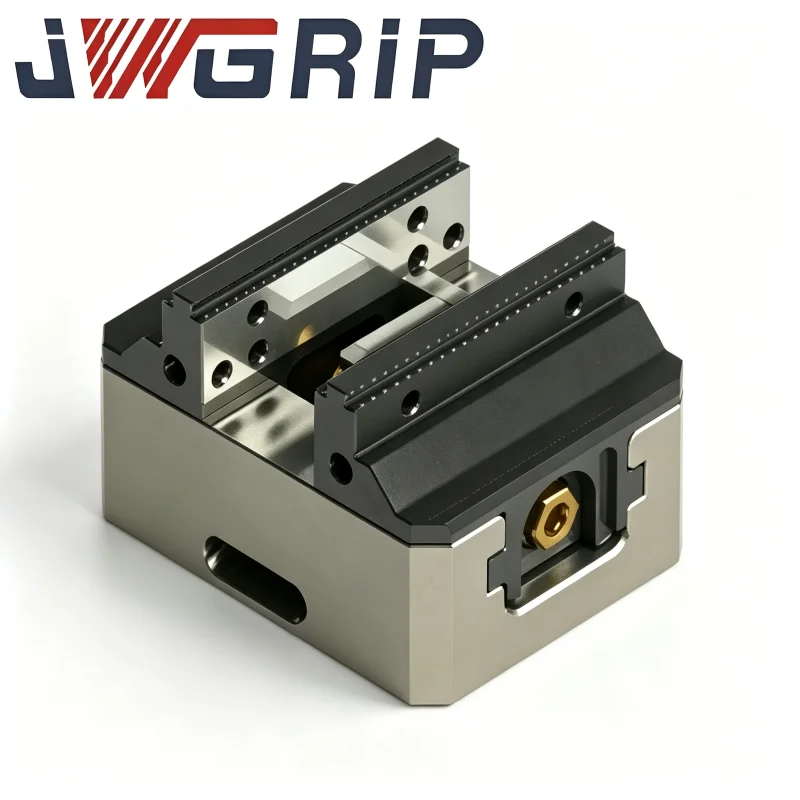
Som en applikasjonsorientert volumprodusent av H77 Series CNC Self-Centering Vises,JWGRIPleverer kompakte selvsentrerende skrustikkekropper, bytteklare hardkjevesett og gjenbearbeidbare myke kjeveemner for små og mellomstore maskineringsverksteder og teknikere som behandler emner i variabel størrelse med begrenset CNC-bordplass. Finite-element strukturell analyse og standardisert masseproduksjon sikrer stabil kjeveåpningsrekkevidde og sentreringsnøyaktighet. Denne plassbesparende klemmemaskinvaren leverer effektivt festeoppsett for blandet produksjon med høy varians. JWGRIP tilbyr ogsåZero Point Pall Seriesog Quick Change Fixture Disc Series for integrerte arbeidsholdeløsninger med rask armaturomsetning.
Vanlige smertepunkter
Mange verksteder med små partier bytter stadig mellom ulike emnebredder. Tradisjonelle enkeltskruer krever gjentatt manuell forskyvningsjustering hver gang delens dimensjoner endres. Operatører bruker mye tid på å måle, justere kjevespalter og resentrere arbeidsstykker før hver ny batch kan begynne å kutte.
Hva skjer hvis operatørene bare stoler på visuell vurdering under manuell justering?
Sentreringsavvik vil dukke opp. Selv mindre sentreringsfeil vil skape ujevn materialtilførsel, forårsake ujevn verktøyslitasje og inkonsekvente dimensjonsresultater for ferdige deler over hele partiet.
Hvordan kan du frigjøre verdifull bordplass på 3-akse og fem-akse maskiner?
Standard skrustikk i stor størrelse opptar for stort monteringsareal, noe som begrenser hvor mange armaturer du kan ordne for samtidig maskinering i flere deler. Mange maskineiere overser at kompakt skrustikke-maskinvare kan låse opp ekstra tilgjengelig bordeiendom uten å kjøpe nytt maskinutstyr.
Er selvsentrerende klemme kun egnet for symmetriske deler?
En utbredt misforståelse blant maskinister. Med riktig modifiserte myke kjever kan disse skrustikkeenhetene pålitelig gripe asymmetriske emner, støpte deler og råmateriale med uregelmessig form for freseoperasjoner.
Produktfunksjonelle forskjeller
Kompakt selvsentrerende nullpunktskrue med høy presisjon med harde kjever:
Bygget med herdede integrerte harde kjever. Denne varianten utmerker seg ved gjentatt fastspenning av standarddimensjonerte massive emner. Dens lille ytre omriss hjelper til med å spare plass på maskinbord for oppsett med flere armaturer. Harde kjeveoverflater motstår slitasje etter langvarig kontinuerlig batchproduksjon.
Utvidet reiseselvsentrerende nullpunktskrue med myke kjever:
Har forstørret kjeveåpningsslag og bruker utskiftbare bearbeidbare myke kjeveemner. Operatører kan frese tilpassede profiler på mykkjevekropper for å matche spesielle ytre konturer av arbeidsstykker, noe som fjerner behovet for dedikerte spesialbygde jigger for hver ny delvariant.
Stort selvsentrerende nullpunkt skrustikke med myke kjever for CNC-fresing:
Leverer ytterligere utvidet kjevevandringsområde, godt tilpasset for mellomstore boksformede emner i generelle 3-akse freseoppgaver. Den opprettholder stabil sentreringsytelse under moderat intense freseskjærekrefter.
Stort selvsentrerende skrustikke med myke kjever for 5-akset CNC-bearbeiding:
Optimalisert konstruksjonshøyde og slanke sideprofiler for femakset bearbeiding. Redusert totalhøyde reduserer risikoen for kollisjon mellom spindel og verktøy under komplekse vinklede bevegelser av femaksede maskinbord.
Utvalgsveiledning
Når bør du velge hardkjeve-oppsett?
Harde kjever er det foretrukne valget for masse-gjentatt fastspenning av vanlig formede stål-, aluminium- og legeringsemner. Herdede kontaktflater motstår riper og deformasjoner under gjentatte klemsykluser. Harde kjever krever lite vedlikehold og kan kjøre stabilt i lange produksjonssykluser.
Hvilke forhold krever bearbeidbare myke kjever?
Når du håndterer uregelmessige støpegods, smiing, profilerte profiler eller engangsemner, blir bearbeidbare myke kjever det praktiske alternativet. Operatører kan bearbeide indre konturer som matcher arbeidsstykkets ytre geometri direkte på myke kjevekropper inne i verkstedet ditt.
Hvilke praktiske fallgruver bør du unngå når du bruker myke kjever?
Etter gjentatt bearbeidingsmodifisering vil tykkelsen på mykkjevemateriale reduseres. For tynne kjever vil miste stivhet og innføre klemmefleks. Brukere må spore gjenværende kjevetykkelse og erstatte myke kjeveemner når tykkelsen faller under den sikre terskelen.
Driftstips
1.Hvilke fordeler kommer ved å pare disse skrustikkeenhetene med Zero Point Pallet Series?
Skruestikkene kan forhåndsbelastes med arbeidsstykker på paller vekk fra maskinen. Komplette forhåndsmonterte sammenstillinger kan byttes til chucker på maskinsiden i løpet av sekunder, noe som reduserer oppsetttiden på maskinen betraktelig.
2. Hvilke kompatibilitetspunkter fortjener oppmerksomhet ved matching med Quick Change Fixture Disc Series?
Bekreft avstanden mellom monteringshull før installasjon. Riktig montering garanterer at selvsentrerende skrustikk kan flyttes over forskjellige festeskiver uten sekundær innrettingskorreksjon.
3.Hvilke driftsvaner bør justeres etter å ha tatt i bruk nullpunktskompatible selvsentrerende skrustikk?
Ikke behandle skrustikken i seg selv som det primære datumet. Det enhetlige datumet kommer fra den underliggende pallen eller fiksturskiven. Alle innstillinger for arbeidsstykkeforskyvning bør referere til nullpunktsbasen i stedet for skrustikke-kroppen.
Materialdesign og produksjonsegenskaper
Hovedskrudekroppen er smidd legert stål og gjennomgår full herding og herding. Kritiske glidende styreflater får presisjonssliping for å redusere friksjonen og sikre jevn synkron kjevebevegelse. Synkrone skrue-girkomponenter er strengt inspisert for å forhindre asynkron drift av kjeven etter tusenvis av klemsykluser.
Hver ferdig skrustikke går gjennom testing av sentreringsavvik, verifisering av klemkraft og deteksjon av kjeveslag før forsendelse. Grensesnitt reservert for nullpunktstilkobling følger konsistente dimensjonelle standarder for interoperabilitet på tvers av maskinvare.
Tilpasset service dekker modifiserte kjeveåpningsgrenser, spesialhøydekropper og ikke-standard monteringshulloppsett for å passe unike festekrav fra forskjellige produksjonsverksteder.
Vedlikeholdsmerknader
Selvsentrerende ytelse vil gradvis forringes hvis spon og skjærevæskerester samler seg inne i den innvendige skruen og glideføringshulen. Regelmessig rengjøring av glidemekanismer pluss riktig smøring er avgjørende for å bevare den opprinnelige sentreringsnøyaktigheten. Selv skrustikke av høy kvalitet kan ikke opprettholde jevn presisjon hvis spon og etsende kjølevæske forblir fanget inne i bevegelige hulrom i lengre produksjonsperioder.





- View as
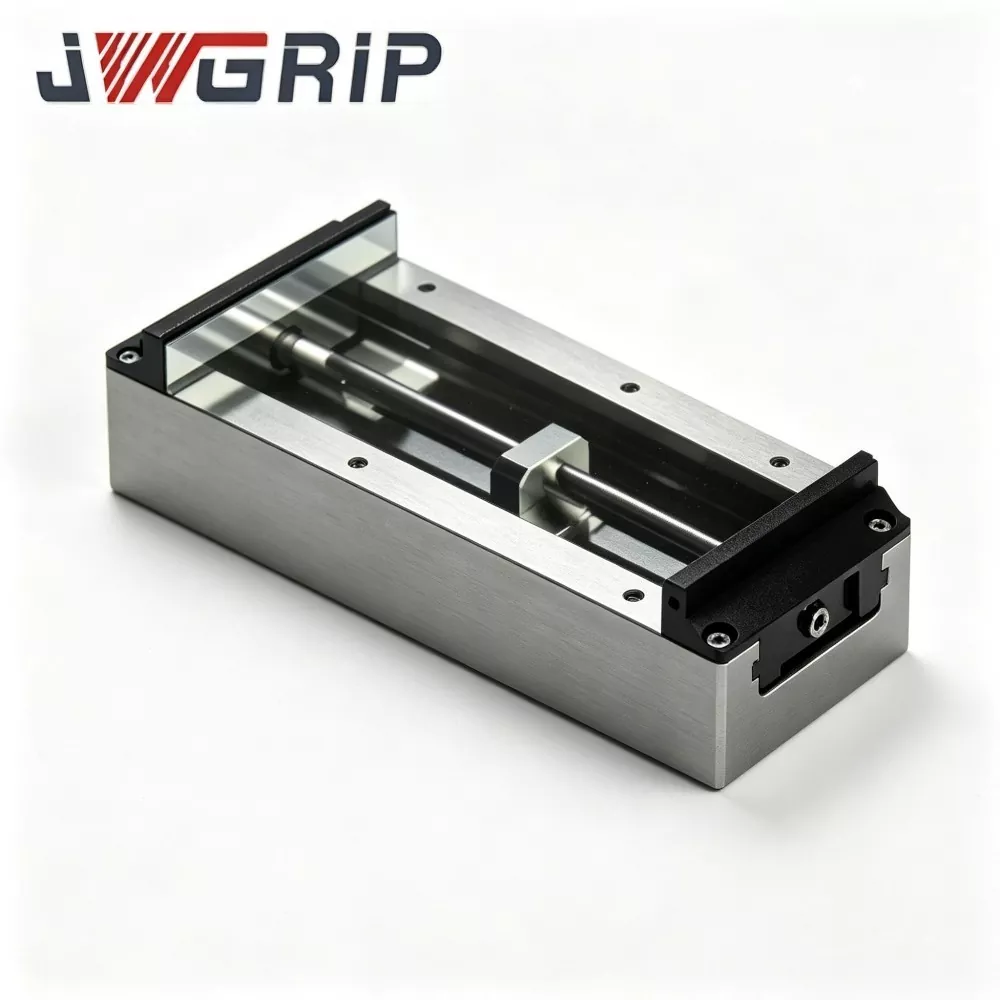
Stor selvsentrerende skrustikke med myke kjever for 5-akset CNC-bearbeiding
JWGRIP er den profesjonelle produsenten og leverandøren av high-end selvsentrerende skrustikke med myke kjever for 5-akset CNC-bearbeiding i Kina, og tilbyr fabrikkdirekte salgstjenester med standardprodukter på lager for rask global levering. Det er en nydesignet, høyytelses integrert klemmearmatur eksklusivt optimalisert for 5-akset CNC-maskinarbeidsforhold. Ved å ta i bruk klemstruktur med stor vandring og bearbeidbar fleksibel, myk kjevedesign, integrerer den adaptiv multi-vinkel posisjonering og anti-interferens strukturelle fordeler i en enkelt enhet, og krever ingen ekstra hjelpeverktøy.
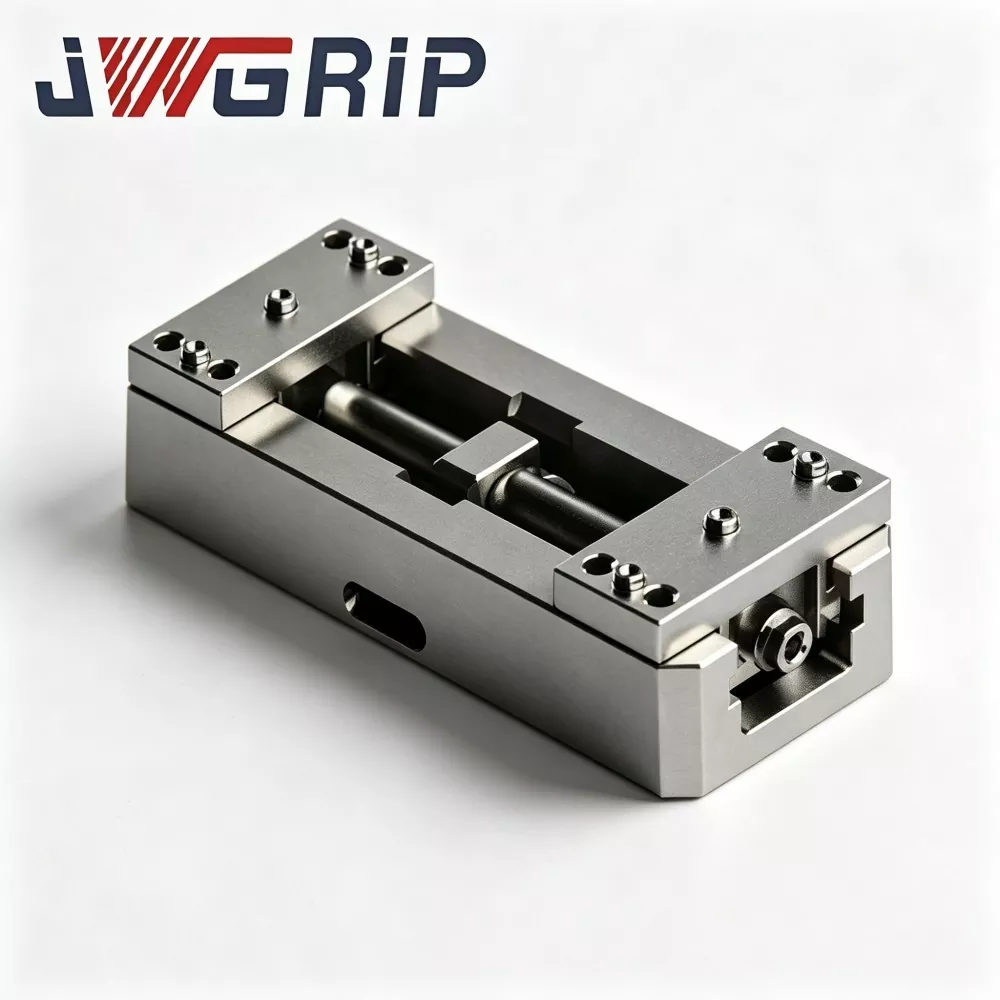
Stor selvsentrerende nullpunktskrue med myke kjever for CNC-fresing
JWGRIP er den profesjonelle produsenten og leverandøren av Factory Direct & OEM Large Travel Self-Centering Zero Point Vise med myke kjever for CNC-fresing i Kina. Det er en nydesignet, høyytelses integrert nullpunkts hurtigutskiftningsfeste som er spesielt utviklet for produksjonsscenarier for CNC-fresing. Den integrerer klemstruktur med stor vandring, modifiserbar fleksibel myk kjevekonfigurasjon og universell nullpunktsposisjoneringsdatum i en enkelt enhet, og eliminerer behovet for ekstra hjelpefiksturblokker og gjentatt manuell justering.

Utvidet reise selvsentrerende nullpunkt skrustikke med myke kjever
JWGRIP er den profesjonelle produsenten og leverandøren av Customized Extended Travel Self-Centering Zero Point Vise med myke kjever i Kina, med alle standardmodeller fullt på lager for rask global levering. Det er en høytgående integrert nullpunkts hurtigutskiftningsfeste som er spesielt utviklet for tynnveggede, spesialformede og store presisjonsarbeidsstykker. Ved å ta i bruk utvidet slagstruktur og fleksibel mykkjeve-konfigurasjon, integrerer den automatisk selvsentrerende funksjon og nullpunktsposisjoneringsreferanse i en enkelt enhet, og krever ingen tilleggsfestetilpasning.
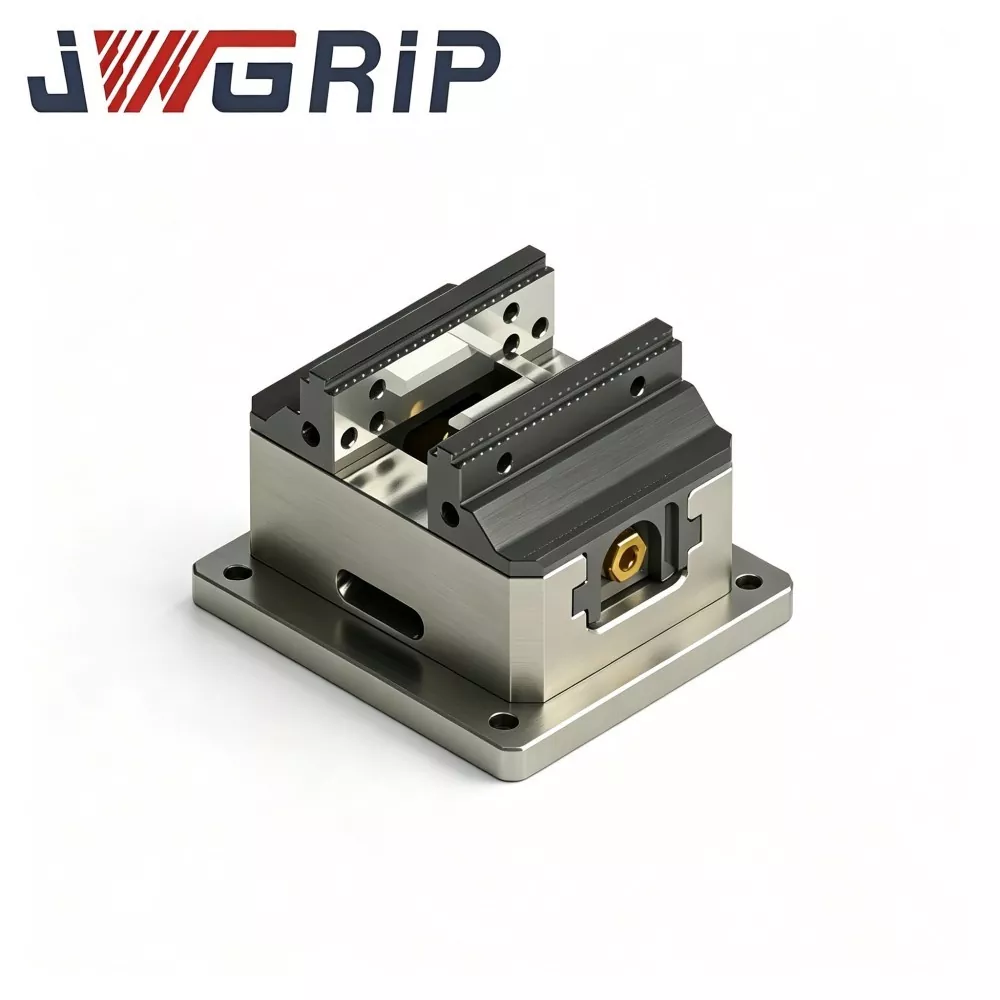
Kompakt selvsentrerende nullpunktskrue med høy presisjon med harde kjever
JWGRIP er den profesjonelle produsenten og eksportøren av den kompakte, selvsentrerende nullpunktskrukken med høy presisjon med harde kjever i Kina, og tilbyr direkte salgstjeneste med standardspesifikasjoner på lager. Det er en integrert nullpunkts hurtigutskiftningsfeste som er profesjonelt optimalisert for presisjonsbearbeiding av små symmetriske komponenter. Ved å kombinere integrert nullpunktslåsestruktur og automatisk selvsentrerende mekanisme til en kompakt enhet, krever den ingen ekstra adapterplater eller kalibrering på stedet, og kan installeres direkte på CNC-maskinverktøys arbeidsbord for å tilpasse seg fleksible manuelle og ubemannede produksjonslinjer.
JWGRIP er en profesjonell H77-serien CNC selvsentrerende skrustikker-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger