Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-type elektrodeholdere fra en pålitelig produsent for pålitelige sveiseoperasjoner
Som en spesialisert leverandør av R-Type elektrodeholdere,JWGRIPproduserer høystabile forlengelsesstenger, spennhylseenheter og pneumatiske trekkstangenheter for støpeformprodusenter, EDM-prosessingeniører og innkjøpskjøpere som sliter med elektrodeavgang og vibrasjon under gnisterosjon i dype hulrom. Hver nøkkelkomponent går gjennom stressavlastende behandling og presisjonssliping for å minimere konsentrisitetsfeil ved montering av forskjellige grafitt- og kobberelektroder. Dette monteringstilbehøret reduserer slingring under dyp senking, og forbedrer overflatekvaliteten til intrikate formdetaljer. Bortsett fra elektrodemonteringsenheter, leverer JWGRIP ogsåR-type EDM-chuckerog EROWA-kompatible elektrodechucker for å bygge en komplett verktøykjede som dekker chuckbasen til elektrodespissen.
Mange støpefabrikker fokuserer kun på ytelsen til EDM-chucker og gnistmaskinparametere, og ignorerer hvordan elektrodemonteringskomponenter direkte påvirker endelige maskineringsresultater. Selv høykvalitets kobber-grafittelektroder vil generere tydelig utløp hvis de matches med holdere av lav kvalitet. Når du behandler dype, smale formhulrom, vil svak vibrasjon som overføres fra monteringsposisjonen gi krusede sidevegger, uskarpe hjørneradier og inkonsekvente gnistgap. Omarbeiding av defekte hulrom sløser med elektroder, bruker maskinens kjøretid og forsinker levering av ordre. Mange hyllemonteringsdeler for generelle formål kan ikke motstå påvirkningen fra dielektrisk væskesprut og temperatursvingninger inne i EDM-arbeidstanken, noe som fører til gradvis nøyaktighetsdrift etter gjentatte elektrodeskift.
Ytelsesforskjeller
Generiske verktøyholdere er designet for høyhastighetsfresing i stedet for gnisterosjonsmiljøer. De vurderer sjelden dielektrisk væskemotstand, varmesvingninger og de spesielle klemkravene til skjøre grafittelektroder.
Til sammenligning er R-Type elektrodeholdere fullt optimalisert for sinker EDM operasjonsegenskaper. R-Type forlengelsesstang for EDM-elektrodeholder utvider rekkevidden for bearbeiding av dype hulrom uten å forsterke vibrasjonen. R-Type ER32-spennhylsen for EDM-elektrodeholder leverer jevn gripekraft i omkretsen, og forhindrer at sprø grafittelektroder sprekker under klemtrykk. R-Type pneumatisk trekkstang for EDM-elektrodeholder muliggjør ekstern automatisert låsing og opplåsing, som passer til høyfrekvente arbeidsflyter for elektrodebytte. R-Type CNC-kalibreringsblokken for EDM Workholding støtter rask offsetverifisering, noe som forkorter måletiden før gnistbehandling starter. Rimelig tilpasset monteringsutstyr holder elektrodekonsentrisiteten stabil selv når du arbeider langt unna chuckdatumet, og unngår vibrasjonsforårsakede overflatedefekter på formhulrom.
Reduserer elektrodeavfall
Grafitt- og kobberelektroder representerer store variable kostnader for formverksteder. Dårlig holderkonsentrisitet og ustabil klemkraft skader ofte dyre elektroder før gnistbearbeiding i det hele tatt begynner. Standardiserte elektrodeholdere av R-type lar operatører fullføre forhåndsinnstilling av elektrode, trimming og offsetmåling utenfor EDM-maskintanken. Operatører monterer elektroder på forlengelsesstenger eller spennhylseenheter på eksterne målebenker; etter kalibrering kan hele enheten raskt installeres på R-Type EDM Chucks.
Det pneumatiske draget fjerner manuelle skiftenøkkeloperasjoner, og reduserer risikoen for overstramming som sprekker grafittmaterialer. Når man bygger mixed-mode produksjonslinjer som kombinerer manuell drift og semi-automatisering, kan brukere kombinere disse holderne med lokaliseringsmoduler fra Quick Change Workholding System, og realisere enhetlig datumoverføring mellom forhåndsstasjonerte målebenker og EDM-maskinbord. Denne arbeidsflyten reduserer elektrodeavfallshastigheter og reduserer tid brukt ved gjentatt korrigering på maskinen.
Kjerneproduktfordeler
Presisjonsslipte overflater garanterer utmerket konsentrisitet, som effektivt undertrykker elektrodeutløp under gnisterosjon i dype hulrom.
Diversifiserte strukturelle former, inkludert forlengelsesstang, ER32-hylse og pneumatisk trekkstang tilpasser seg korte elektroder, lang rekkevidde, dype hulromsoppgaver og automatiserte produksjonskrav.
Overflate anti-korrosjonsbehandling motstår dielektrisk væskeerosjon, og bremser rust og forurensningsakkumulering inne i EDM-arbeidstanken.
Kompatibel med vanlig R-Type lokaliseringstilbehør, støtter raskt samarbeid med kalibreringsblokker og flere stiler av EDM-chucker.
Produktmodulintroduksjon
JWGRIPs elektrodemonteringsenheter dekker flere funksjonelle moduler for å håndtere ulike elektrodelengder, materialer og automasjonsnivåer.
R-Type forlengelsesstang for EDM-elektrodeholder løser maskineringshindringen for dype og innesluttede formhulrom; den forlenger elektrodearbeidsavstanden mens den kontrollerer vibrasjonsforsterkning innenfor akseptable grenser. R-Type ER32-spennhylse for EDM-elektrodeholder tilbyr jevn klemkraft rundt omkring, og beskytter skjøre grafittelektroder mot lokal knusingsdeformasjon. R-Type pneumatisk trekkstang for EDM-elektrodeholder støtter ekstern pneumatisk låsing, egnet for verksteder som streber etter høyere automatiseringsgrader. R-Type CNC-kalibreringsblokk for EDM Workholding fungerer som hjelpemåleverktøy for offset-sjekking, og reduserer prøving og feiling under elektrodeoppsett. Alle disse modulene tilhører R-Type EDM Workholding System-økosystemet. Hvis verksteder trenger å behandle standardelektroder i store partier, kan de velge samsvarende enheter fra EROWA-kompatible elektrodechucker, og oppnå fleksibel fiksturbytte på tvers av forskjellige verktøystandarder.
Hovedapplikasjonsscenarier
Disse elektrodemonteringskomponentene er mye brukt i produksjon av forbrukerelektronikkstøpeformer, prosessering av interiørdeler i biler, produksjon av presisjonsstøpeform for medisinsk utstyr og komposittbearbeidingsoppgaver med flere elektroder. De passer til synke EDM-utstyr for bearbeiding av dype hulrom, utskjæring med små detaljer og kompleks teksturetsing. Enten du oppgraderer gammelt EDM-utstyr eller konstruerer nye støpeceller, stabiliserer riktig utvalgte holdere elektrodedriftsstatus og reduserer unødvendig elektrodeforbruk. De er allment tatt i bruk av skreddersydde støpeformfabrikker, presisjonsverktøyverksteder og bedrifter som påtar seg høykompleksitets-outsourcingsordrer.
Praktisk veiledning
Avklar først din typiske maskineringsdybde: dype, smale hulrom krever vibrasjonsdempede forlengelsesstangstrukturer, mens grunne formfunksjoner kan bruke korte direktemonterte konfigurasjoner.
Bekreft elektrodemateriale for det andre: Grafittelektroder trenger holdere i hylsestil med jevnt fordelt klemkraft for å unngå sprekkdannelser.
Evaluer produksjonsautomatiseringsnivået ditt: Verksteder med hyppig elektrodebytte kan prioritere det pneumatiske draget for rask fjernlåsing. Manuelle verksteder med små partier kan velge kombinasjoner av forlengerstang og spennhylse for kostnadseffektiv utplassering.
Før du kjøper, kontroller kompatibiliteten med dine eksisterende R-Type EDM-chucker og kalibreringstilbehør. Hvis du møter forvirring om lengdevalg eller kombinasjonsskjemaer, kan du se dimensjonsspesifikasjonsarkene utgitt av JWGRIP for å filtrere passende delenumre i henhold til elektrodediameter og krav til overheng.
Vedlikeholdstips
Dielektriske væskerester, karbonstøv og fint grafittpulver vil samle seg på sammenfallende overflater etter langvarig EDM-produksjon. Regelmessig rengjøring av hylseboringer, stangavsmalninger og trekkstangforbindelsesflater er avgjørende for å beholde den opprinnelige posisjoneringsnøyaktigheten. Unngå overdreven mekanisk støt under elektrodeinstallasjon; kraftig banking vil deformere presisjonsslipte koniske overflater og forårsake permanent tap av konsentrisitet. Påfør anti-korrosjonsbeskyttende olje etter rengjøring, spesielt for enheter som står stille over lengre perioder. Utskifting av slitte spennhylser etter planen forhindrer ujevn klemkraft som skader dyre elektroder. Standardiserte daglige vedlikeholdsvaner vil bevare den langsiktige lokaliseringsytelsen til disse høypresisjonsmonteringsenhetene og holde sinker EDM-utgangen stabil over tusenvis av produksjonssykluser.




- View as
R-Type CNC-kalibreringsblokk for EDM-arbeidsholding
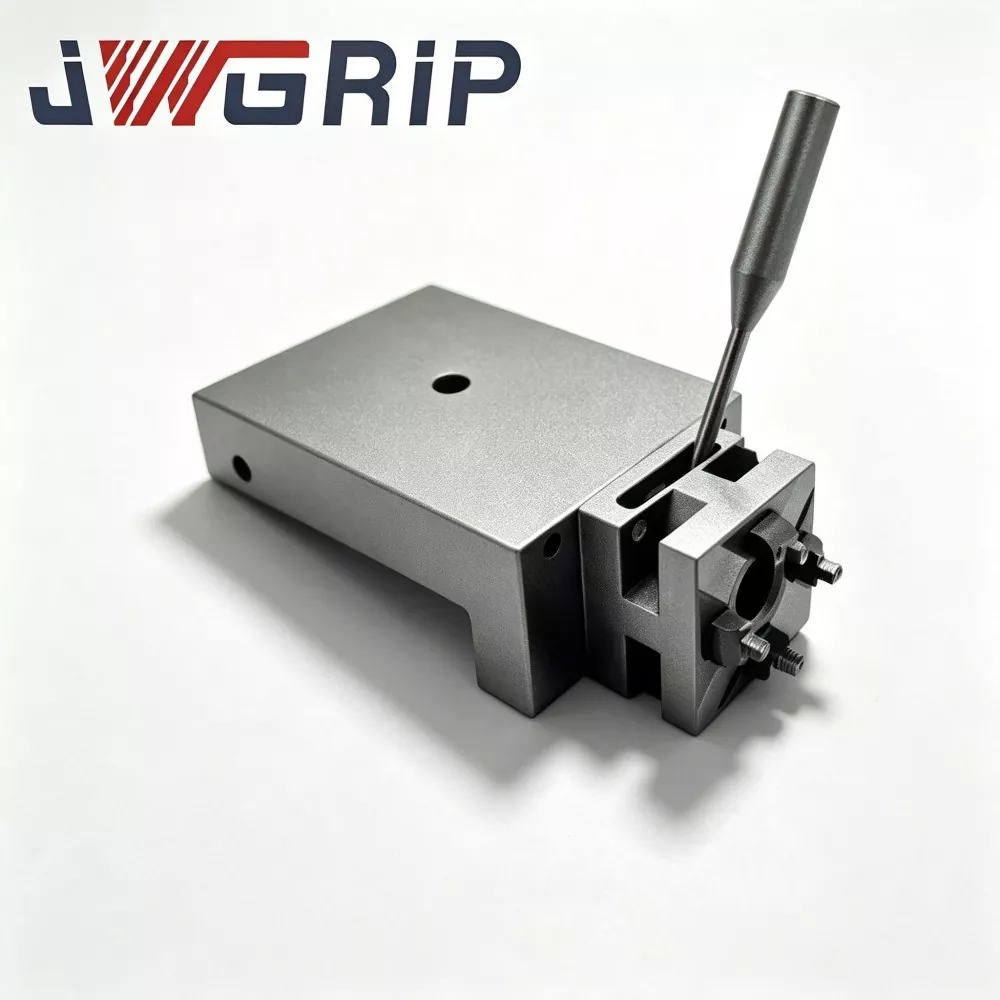
JWGRIP, en pålitelig fabrikkdirekte og profesjonell eksportør av presisjons EDM-arbeidsholdertilbehør, leverer høynøyaktighet R-Type CNC-kalibreringsblokk for EDM-arbeidsholding, bulkordre og tegningsbaserte tilpassede prosjekter. Laget av stabilisert verktøystål med spenningsavlastende aldring, multi-face CNC-fresing og ultrapresisjon overflatesliping, opprettholder denne kalibreringsblokken stabil geometrisk toleranse under hyppige temperatursvingninger og gjentatt sondekontakt. Unikt avrundet referansehjørne av R-type reduserer risikoen for slitasje på skarpe kanter og leverer repeterbare koordinatforskyvningsdata.

R-Type pneumatisk trekkstang for EDM elektrodeholder
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type pneumatisk trekkstang for EDM-elektrodeholder i Kina, med standardspesifikasjoner fullt ut på lager og aksepterer global bulkordre for automatiserte intelligente moldverkstedprosjekter. Det er en høy pålitelig integrert pneumatisk trekkkomponent spesialdesignet for ubemannede automatiserte EDM-produksjonslinjer. Den integrerer optimalisert R-type spenningsbalansert kraftoverføringsstruktur og anti-korrosjonsmekanisk ytelse med høy hardhet i en enkelt enhet, og eliminerer spenningsdempning, lokal spenningskonsentrasjon og enkle slitasjefeil på tradisjonelle trekkstenger med rett kropp.
R-Type ER32 Hylse for EDM-elektrodeholder
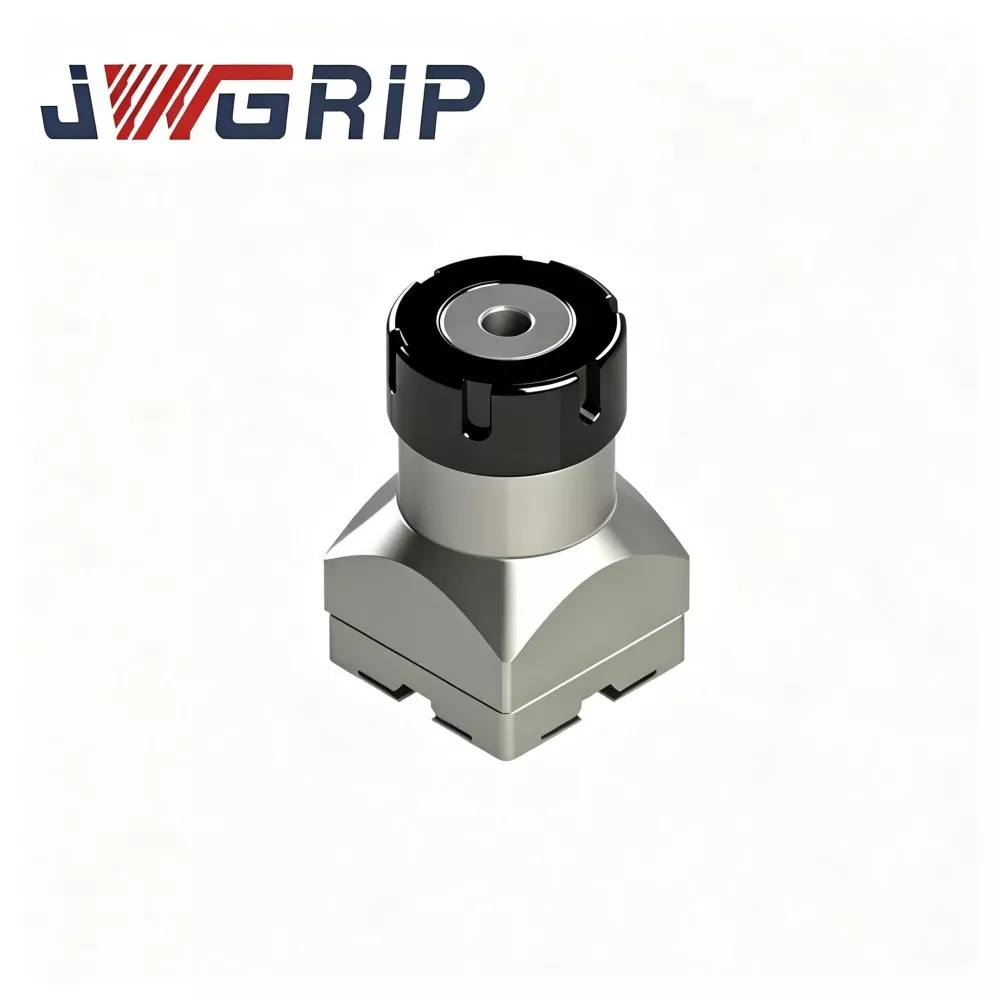
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type ER32-spennhylse for EDM-elektrodeholder i Kina, og leverer Factory Direct-forsyning og moden OEM-modifikasjonstjeneste for globale synker-EDM-støpeforetak. Det er et høyytelses EDM-spesifikt elastisk klemmetilbehør spesielt optimalisert for arbeidsforhold ved gnisterosjonsmaskinering. Ved å integrere optimert R-type kraftbalansestruktur og høypresisjon elastisk klemmeytelse i en enkelt enhet, løser den de vanlige defektene til vanlige universalhylser som ujevn spenning og enkel presisjonsdempning.

R-Type forlengelsesstang for EDM-elektrodeholder
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type Extension Rod for EDM-elektrodeholder i Kina, og tilbyr tilpasset dimensjonsmodifikasjonstjeneste med flere standardspesifikasjoner på lager. Det er en profesjonell høypresisjon EDM-verktøyforlengelseskomponent spesialdesignet for komplekse formstøpe-synkemaskinering i dype hulromsbehandlingsscenarier. Den integrerer strukturell design med høy stivhet og ultrapresisjon koaksial posisjoneringsytelse i et enkelt integrert stanglegeme, og løser perfekt problemet med utilstrekkelig arbeidsslag for standardelektroder ved bearbeiding av dype hulrom.
JWGRIP er en profesjonell R-type elektrodeholdere-produsent og leverandør i Kina. Vi ønsker deg hjertelig velkommen til engrosprodukter av høy kvalitet til konkurransedyktig pris fra fabrikken vår.
Nyhetsanbefalinger