Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-Type ER32 Hylse for EDM-elektrodeholder
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type ER32-spennhylse for EDM-elektrodeholder i Kina, og leverer Factory Direct-forsyning og moden OEM-modifikasjonstjeneste for globale synker-EDM-støpeforetak. Det er et høyytelses EDM-spesifikt elastisk klemmetilbehør spesielt optimalisert for arbeidsforhold ved gnisterosjonsmaskinering. Ved å integrere optimert R-type kraftbalansestruktur og høypresisjon elastisk klemmeytelse i en enkelt enhet, løser den de vanlige defektene til vanlige universalhylser som ujevn spenning og enkel presisjonsdempning.
Denne avanserte R-Type ER32-spennhylsen er laget av førsteklasses høykvalitets fjærstålmateriale, behandlet gjennom flere presisjonsdreininger, intern hullsliping og komplett syklisk avspennende varmebehandling. Den har stabil fastholdelse av klemkraft, utmerket rundhetsnøyaktighet og pålitelig elastisk tretthetsmotstand under langvarig kontinuerlig EDM-pulsutladningssjokk. Den optimaliserte strukturelle profilen av R-typen realiserer jevn kraftoverføring på den indre hulloverflaten, og minimerer effektivt elektrodeavløpsfeil under fastspenning. Den er universelt anvendelig på kobber-, grafitt- og kobber-wolframelektroder, perfekt tilpasset langsiktige scenarier for presisjonsmaskinering av formhulrom.
Forskjellig fra vanlige spennhylser som er utsatt for avrundingsforvrengning og klemkraftdempning etter gjentatte åpnings- og lukkesykluser, unngår R-Type ER32 spennhylse for EDM-elektrodeholderen elektrodemikroglidning, ubalanse i gnistgapet og dimensjonsavvik i formhulrommet. Støtter standard punktforsyning og tilpasset modifikasjon av indre boringstoleranse, sporparametere og overflatebehandling, og gir stabile, høypresisjons og holdbare klemløsninger for moderne presisjonsform-EDM-behandlingsverksteder.
Produksjonssmertepunkter
I daglig produksjon av synker-EDM-støpeformer skaper vanlige hyllehylster flere vanlige produksjonshodepine:
Forenklede arbeidsflyter for råmateriale og skjærende varmebehandling fører til rundhetsforvrengning og klemkraftdempning etter hyppige elastiske åpne-lukke sykluser.
Under kontinuerlig pulsutladningspåvirkning produserer elektrodene mikroslip og utløpsdrift. Gnistgapet blir ujevnt, noe som gir inkonsistent hulromstekstur, dimensjonsavvik og skrotrisiko for høyverdige muggelektroder.
JWGRIP optimerer R-Type ER32 Collet rettet mot ovennevnte smertepunkter:
1. Råmateriale av høykvalitets fjærstål pluss avspenningsavlastende varmebehandling i flere runder eliminerer intern restspenning som genereres ved dreiing og honing, og forhindrer permanent deformasjon i langsiktig elastisk syklisk arbeid.
2. Optimalisert konturdesign av R-typen fordeler klemkraften jevnt over hele overflaten av det indre hull. Den fungerer stabilt for myk kobber, sprø grafitt og kobber-wolfram-elektroder med høy tetthet.
3. Samsvarer med eksisterende vanlige ER32-elektrodeholdere, og unngår overdreven investeringer i fornyelse av armaturet.
4. Standardspesifikasjoner er på lager; OEM-modifikasjon for toleranse for indre boring, sporstruktur og overflatebehandling er tilgjengelig for elektroder med spesialdiameter og tøffe arbeidsforhold.
5. Reduserer effektivt risikoen for elektrodeglidning og utløp, stabiliserer gnistgap-status under langtidsbearbeidingsoppgaver i hulrom.
Strukturelle egenskaper
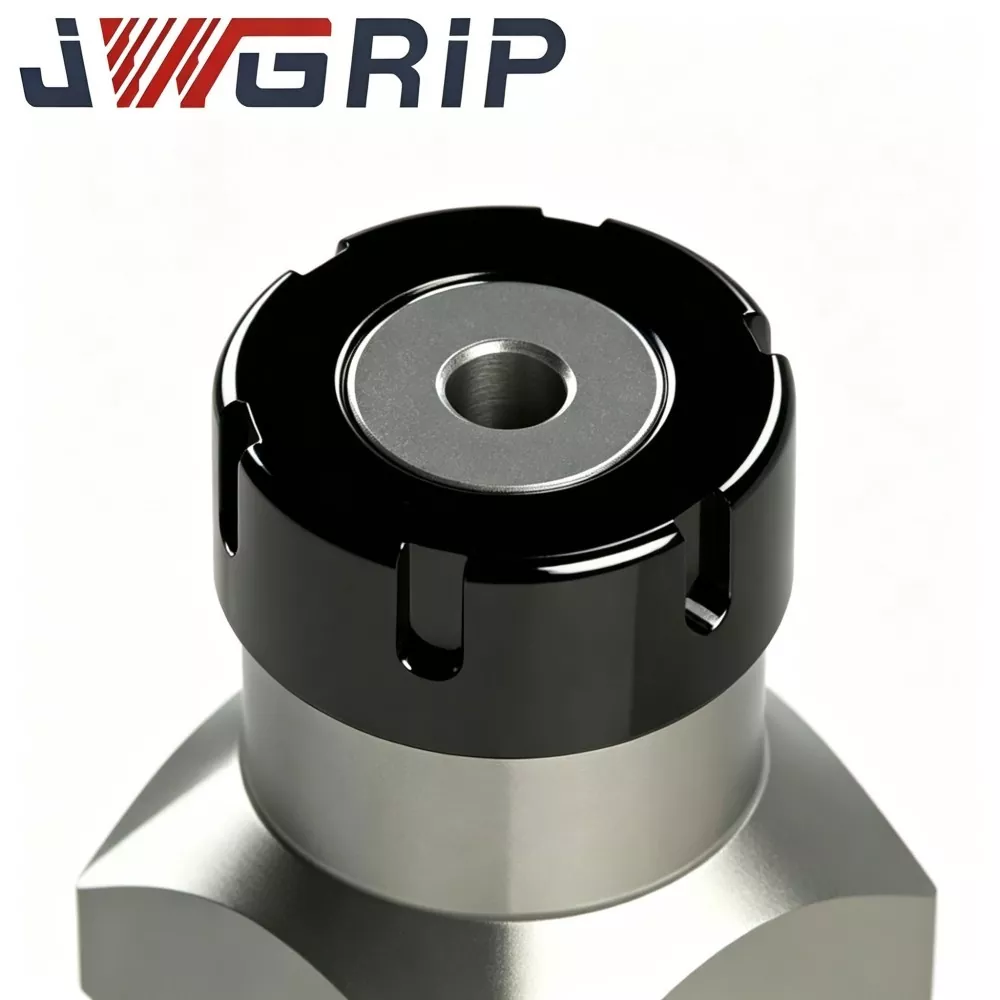
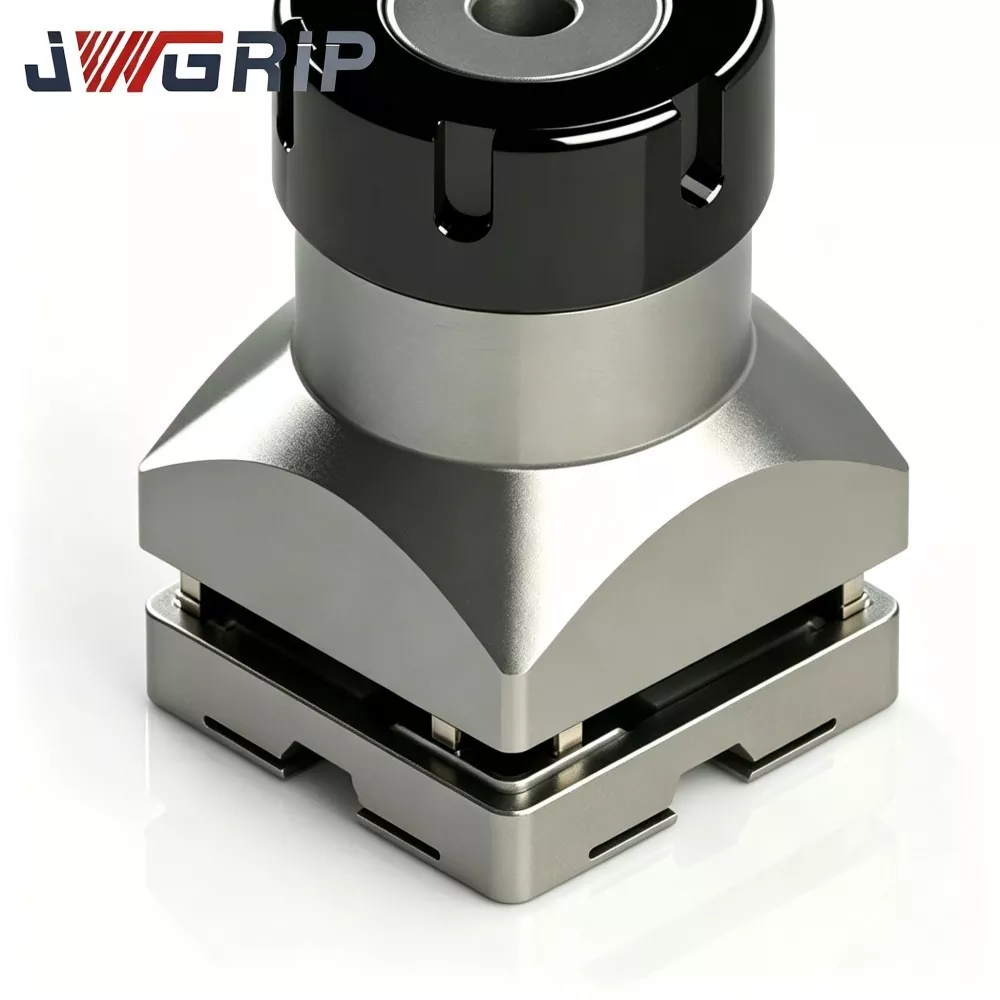
JWGRIP R-Type ER32-spennhylse for EDM-elektrodeholder er en høypresisjons elastisk klemmekomponent eksklusivt konstruert for synker-EDM-elektrodeholdersammenstillinger:
1. Installert inne i ER32-holdermutteren og holderens hoveddel. Når holdermutteren strammes, leverer den jevn periferisk klemkraft for å låse elektrodene med rund skaft i forhåndsinnstilt posisjon.
2. Konvensjonelle universelle ER32-spennhylser er opprinnelig designet for CNC-fresespindler; de er ikke optimalisert for EDM-spesifikke forhold: kontinuerlig pulsvibrasjon, dielektrisk væskesprut og hyppig elektrodebytte.
3. Forbedret spaltespor-utforming av R-type fordeler elastisk belastning over spennhylsen, reduserer lokal spenningskonsentrasjon og forbedrer ytelsen for elastisk gjenoppretting etter gjentatte åpne-lukke sykluser, og opprettholder lav utløp under kontinuerlig EDM-drift.
Anvendelsesomfang: Det er et kjerneforbruksmateriale for verksteder for plast-injeksjonsstøpeform, støpestøpeform, presisjonsstempling, medisinsk delstøpeform og optiske komponenter. Den klemmer rundskaftet kobber, grafitt og kobber-wolfram EDM-elektroder. Direkte drop-in installasjon uten ekstra mekanisk endring. OEM-tegningsbasert modifikasjon støttes for ikke-standardiserte elektrodeskaftdimensjoner.
Viktige tekniske ytelser
1. Optimalisert R-type spaltesporfordelingsstruktur Sammenlignet med vanlige ER32 spennhylser, balanserer omorganisert R-type spaltespor-utforming fordelingen av elastisk spenning. Under elektrode-skaft-klemming genererer hver seksjon homogen klemkraft, unngår lokal elektrode-skaft-deformasjon og undertrykker total utløp av elektrodeklemmeenheten.
2. Nøye valgt fjærstål Råmateriale Bruker spesielt fjærstål i stedet for vanlig karbonstål. Etter presis bråkjøling, temperering og flertrinns stressavlastende termiske sykluser, holder den stabil elastisitet etter hundrevis av klem-frigjøringssykluser og motstår permanent plastisk deformasjon.
3. Høypresisjon indre hull Honing Craft Inner klemmeboring går gjennom fin honing. Utmerket rundhet i indre hull og glatt overflate reduserer slitasjemerker på elektrodeskaftene ved gjentatt bytte, og forhindrer akkumulering av mikropartikler som vil forverre posisjoneringsavvik.
4. God korrosjonsbestandighet for dielektrisk væske. Spesiell anti-korrosjonsbehandling på overflaten bremser kjemisk erosjon fra langvarig kontakt med EDM dielektrisk væske. Det reduserer rustrisiko i fuktig EDM-tankmiljø og forlenger levetiden.
5. Bred kompatibilitet med standard ER32 EDM-holdere Følger grunnleggende ER32-standarder for ytre dimensjoner, passer til de fleste kommersielle ER32-formede EDM-elektrodeholdere og klemmuttere. Sluttbrukere trenger ikke erstatte eksisterende holdermaskinvare.
6. Fleksibel fabrikkdirekte og OEM-tilpasning Standard spesifikasjoner for klemdiameter dekker vanlige elektrodeskaftstørrelser. OEM kan justere innerboringstoleranse, spaltespordybde, ytre dimensjons finjustering og overflatebehandling i henhold til kundetegninger eller fysiske prøver.
7. Pålitelig batch-til-batch-konsistens Hvert produksjonsparti har prøvetakingsinspeksjon med flere elementer. Nøkkeldimensjon, utløp av klemme og hardhet registreres i batch-inspeksjonsfiler, noe som garanterer stabil ytelse for foretak som produserer voluminnkjøp.
Komplett produksjonsarbeidsflyt
Hver batch av JWGRIP R-Type ER32-spennhylse følger strengt kontrollert full-trinns produksjonsarbeidsflyt:
① Råmateriale innkommende inspeksjon
② CNC presisjonsdreiing for ytre kontur
③ spalte-sporfresing
④ forbearbeiding av indre hull med høy presisjon
⑤ flertrinns varmebehandling (slokking, temperering, stressavlastning)
⑥ fin honing i indre hull
⑦ grading og kantbehandling
⑧ overflate anti-korrosjonsbehandling
⑨ flerdimensjonal ytelsestesting
⑩ batchsortering og ferdigvarelager.
Kvalitetskontroll spesifikasjoner
Produksjonen utføres under ISO 9001 kvalitetsstyringssystemstandarder.
Kjernetestelementer: dimensjonsmåling, hardhetsverifisering, deteksjon av utløp av klemme, simuleringstest av elastisk tretthet.
Alle måleverktøy får periodisk metrologisk kalibrering for å sikre testresultatets autentisitet og repeterbarhet.
Batch-inspeksjonsrapporter arkiveres for hvert parti; materialsertifikater og delvis tredjeparts testposter kan leveres på klientforespørsel.
Drifts- og lagringsforslag:
Oppbevar spennhylser i adskilte rom for antikollisjonsverktøykasse. Hold unna fuktighet, metallspon og harde riper før installasjon. Rengjør den indre boringen grundig før hver montering. Spon eller dielektrisk væskerester inne i boringen vil alvorlig forringe klempresisjonen.
Hvorfor velge JWGRIP
1. EDM-spesialiserte verktøy for forskning og utvikling Bakgrunnsingeniørteam samler rik erfaring med utvikling av synker-EDM klemmetilbehør. Vi kopierer ikke bare spennhylsedesign; produktoptimaliseringer stammer fra massive tilbakemeldinger fra moldteknikere i frontlinjen.
2. Full-batch ytelsesscreening før forsendelse Mange konkurrenter utfører kun stikkprøveinspeksjon. Hver ferdige JWGRIP R-Type ER32-spennhylse passerer deteksjon av klemme-utløp før levering til filterenheter som ikke er i samsvar.
3. Stabil fabrikkdirekte forsyning og moden OEM-prosess Standardspesifiserte varer opprettholder stabil levering. For bestillinger med dimensjonsmodifiserte eller spesielle overflatekrav, gjennomgår ingeniørteamet OEM-tegninger innen 12 virkedager og gir tilbakemelding om gjennomførbarhet. Standard leveringstid: 10-15 virkedager; OEM ledetid bekreftes i henhold til tegningskompleksiteten.
4. Applikasjonsorientert profesjonell teknisk support Når kunder opplever unormal klemming, overdreven utløp og andre monteringsproblemer på stedet, gir teknisk supportteam praktisk installasjonsveiledning og feilsøking basert på ekte EDM-verkstederfaring.
5. Fullstendig batchsporbarhetsmekanisme Hvert produksjonsparti har uavhengig batchmerking. Hvis det oppstår uventede maskineringsrelaterte problemer, kan originale produksjonsparametere og inspeksjonsposter raskt hentes frem for teknisk analyse av rotårsaken.
FAQ
Q1: Kan JWGRIP R-Type ER32 Collet realisere null utløp etter installasjon?
A1: Null utløp kan ikke oppnås med noen elastisk hylse. Under standard testtilstand med tilpasset holder og kvalifisert teststang, er montert utløp kontrollert ≤0,003 mm. Faktisk maskinmontert total utløp påvirkes også av elektrodeskaftets rundhet, overflatetilstand, mutterstrammingsmoment og slitasje på holderen. Hold sammenkoblingskomponenter i god stand for best mulig klemnøyaktighet.
Spørsmål 2: Er denne hylsen egnet for tungvekts grafittelektroder med stor diameter?
A2: R-Type ER32-spennhylse for EDM-elektrodeholder støtter grafitt-elektrodeklemming. For tunge grafittelektroder i stor størrelse, evaluer spindelbelastningen og tiltrekkingsmomentet. Overdreven vekt eller overstramming akselererer elastikk-tretthet og forkorter levetiden. Match elektrodevekt med spennhylsekapasitet i produksjon i den virkelige verden.
Q3: Kan du lage OEM når du klemmer innvendig diameter eller spaltespor-parametere avvike fra standard ER32?
A3: Ja. Vennligst oppgi komplette tekniske tegninger eller fysiske prøver, merk dimensjoner for klemhull, toleranse, spesifikasjoner for spaltespor, hardhetsmål og krav til overflatebehandling. Ingeniøravdelingen vil evaluere tilverkbarheten og gi et formelt tilbud.
Q4: Hvilke varer dekkes av garantien?
A4: Dette er forbruksverktøy med høy presisjon. Garantien gjelder for produksjonsdefekter, for eksempel utløp av spesifikasjoner ved forsendelse. Skader forårsaket av riper, overbelastningsklemming, feil dreiemoment, sponblokkering og langvarig tretthetsslitasje fra produksjonsbruk er ekskludert fra garantien.
Samleutvalgsveiledning og daglige verksteddriftstips
1. Velg den nominelle klemdiameteren så nær den reelle elektrodeskaftdimensjonen som mulig. Ikke bruk én spennhylse for et overdrevent bredt størrelsesområde; stort dimensjonsgap skaper ujevnt klemtrykk og høyere utløpsverdi.
2. Før formell formproduksjon, rengjør spennhylsens indre boring, holdermutterhulrommet og elektrodeskaftoverflaten fullstendig for å fjerne metallspon og dielektriske væskerester.
3. Etter montering, utfør utløpsinspeksjon med måleur før gnisterosjonsbehandling. Denne forhåndskontrollen reduserer risikoen for skrap av støpeform forårsaket av klemkomponentavvik.
4. For støpeformbutikker med flere maskiner, klargjør flere spennhylser som tilsvarer ofte brukte elektrodeskaftstørrelser. Kast tungt slitte spennhylser. Skift umiddelbart hvis elastisk svekkelse, permanent deformasjon eller overflatesprekker observeres under rutinemessig inspeksjon, selv om teoretisk levetid ikke er nådd.
5. Implementer klassifisert lagring og regelmessig tilstandssjekk for spennhylselager for å opprettholde stabil EDM-maskinkonsistens for langsiktige serieproduksjonsprosjekter.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger