Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







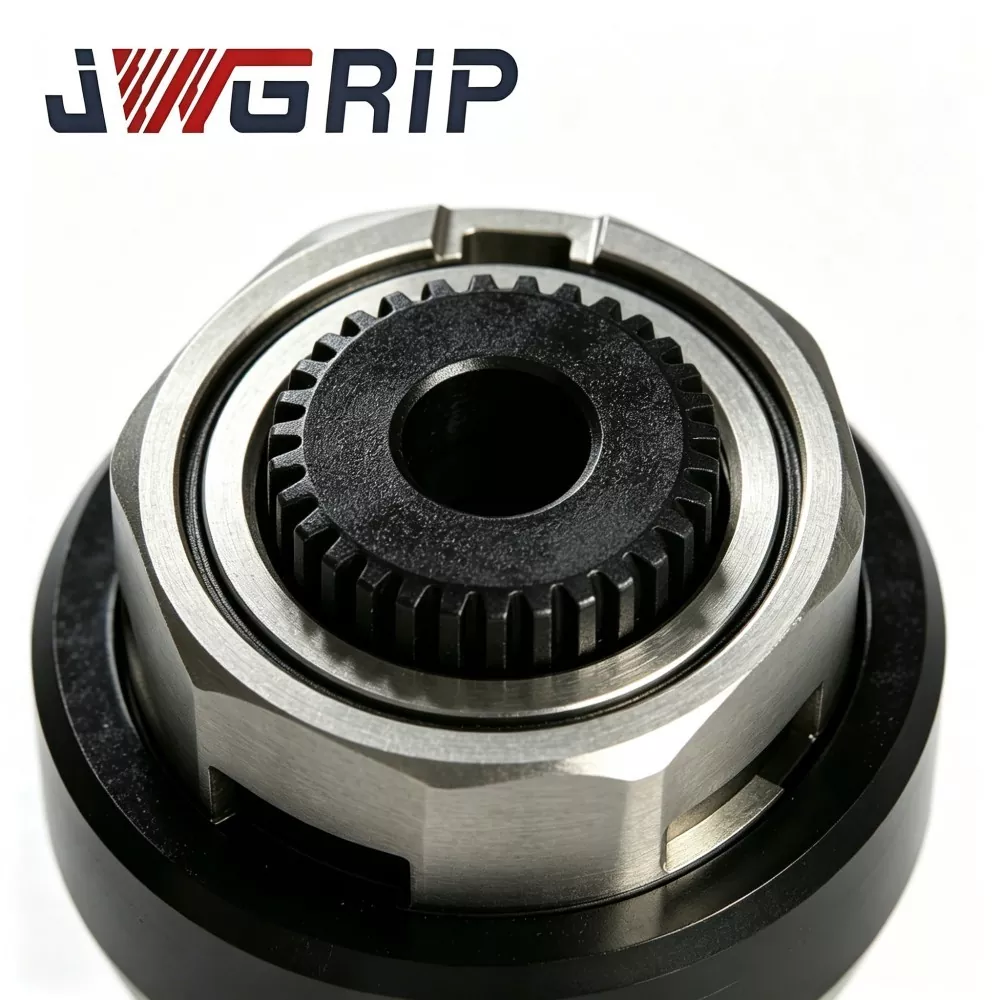
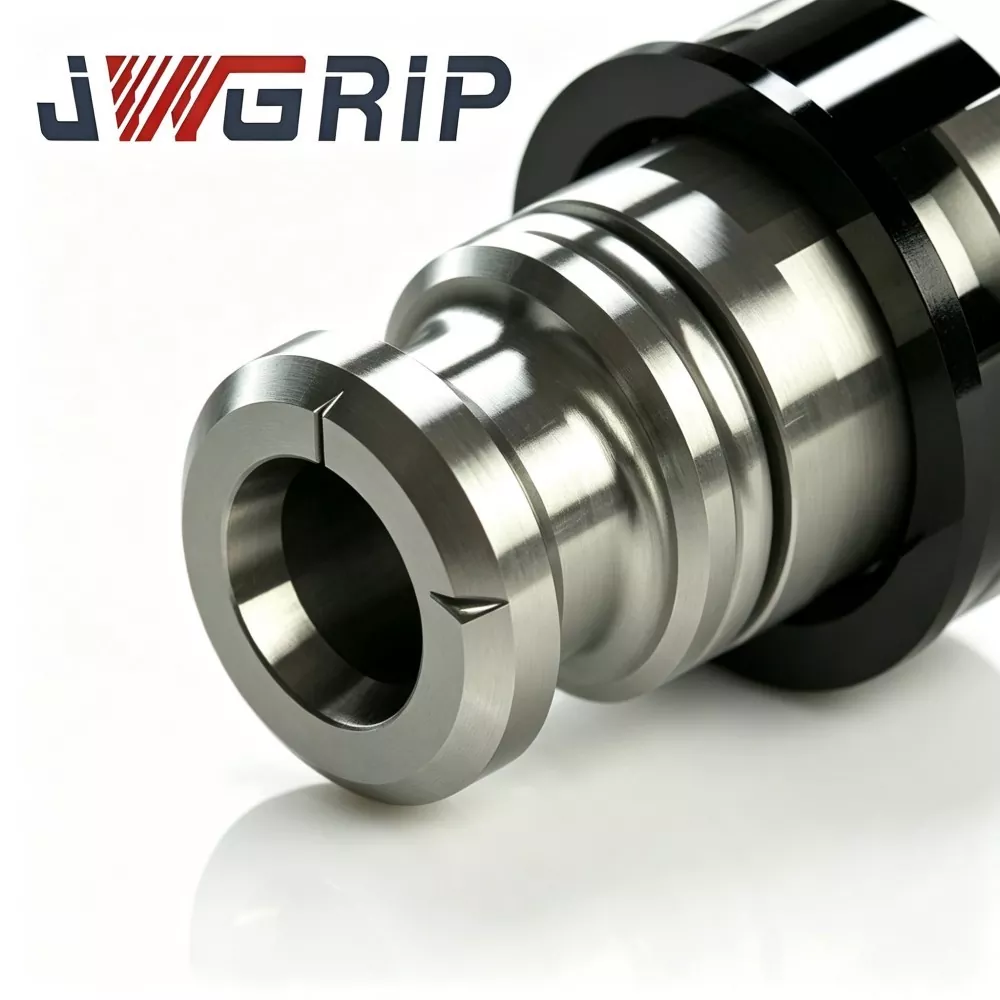
R-Type pneumatisk trekkstang for EDM elektrodeholder
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type pneumatisk trekkstang for EDM-elektrodeholder i Kina, med standardspesifikasjoner fullt ut på lager og aksepterer global bulkordre for automatiserte intelligente moldverkstedprosjekter. Det er en høy pålitelig integrert pneumatisk trekkkomponent spesialdesignet for ubemannede automatiserte EDM-produksjonslinjer. Den integrerer optimalisert R-type spenningsbalansert kraftoverføringsstruktur og anti-korrosjonsmekanisk ytelse med høy hardhet i en enkelt enhet, og eliminerer spenningsdempning, lokal spenningskonsentrasjon og enkle slitasjefeil på tradisjonelle trekkstenger med rett kropp.
Denne avanserte R-Type pneumatiske trekkstangen er konstruert av høyfast legert stål, behandlet gjennom ultrapresisjonssliping og profesjonell nitrogenherdende overflatebehandling, med utmerket overflatehardhet, slitestyrke og dielektrisk væskeerosjonsmotstand. Den oppgraderte kraftoverføringsstrukturen av R-type oppnår jevn spenningsfordeling under gjentatte klem- og frigjøringssykluser, reduserer effektivt slitasje på interne komponenter og unngår trekkkraftdrift forårsaket av langvarig høyfrekvent pneumatisk drift og EDM-pulsvibrasjoner.
R-Type pneumatisk trekkstang for EDM-elektrodeholder opprettholder stabil og konsistent trekkspenning gjennom ubemannet masseproduksjon, minimerer elektrodemikroforskyvning og gnistgapavvik, og forbedrer bearbeidingskonsistensen i formhulromsoverflaten betydelig. Det forkorter effektivt syklustiden for elektrodebytte, reduserer manuell intervensjon og nedetid for utstyrskalibrering.
Utbredt anvendelig for EDM-produksjonsverksteder med intelligent lys, støtter standard batchforsyning og tilpasset OEM-modifisering av trekkkraftparametere, gjengedimensjoner og monteringsgrensesnitt, og gir stabile og høyeffektive kjernekoblingsløsninger for automatiserte EDM-produksjonsceller.
Produksjon Pain-points
Moderne verksteder for å lage støpeformer med lys ut, møter typiske flaskehalser forårsaket av vanlige pneumatiske trekk:
Etter tusenvis av automatiske sykluser, driver trekkkraften og skaper en skjult risiko for å løsne elektrodene. For tidlig slitasje på de indre delene tvinger hyppig produksjonsstans for vedlikehold.
Dårlig anti-korrosjonsytelse på overflaten fører til fastklemming av komponenter etter langvarig nedsenking i EDM dielektrisk væske. Uventede stopp avbryter uovervåket maskinering og forårsaker skrot på arbeidsstykker med komplekse hulrom.
JWGRIP optimerer R-Type pneumatisk trekkstang for disse virkelige utfordringene:
1. Kroppen i legert stål med høy styrke får presisjonssliping og gassnitreringsherding, noe som forbedrer overflatehardhet, slitestyrke og korrosjonsbestandighet for dielektrisk væske.
2. Raffinert R-type kraftoverføring overgangsskulder omfordeler mekanisk stress under gjentatte klemme-frigjøringsslag, reduserer tretthet i indre komponenter og forlenger levetiden.
3. Opprettholder jevn trekkspenning over kontinuerlige automatiske sykluser, minimerer elektrodeposisjoneringsdrift og sikrer konsistente gnisterosjonsresultater.
4. Godt matchet med vanlige automatiske EDM-elektrodeholderenheter, forenkler arbeidsflyten for elektrodebytte og reduserer manuell intervensjon.
5. Tegningsbasert OEM-modifikasjon for spenningsparametere, gjengedimensjoner og monteringsstrukturer støtter personlig tilpassede automatiserte cellekrav.
Arbeidsmekanisme
JWGRIP R-Type pneumatisk trekkstang kobles mellom den pneumatiske drivsylinderen og den indre låsemekanismen til EDM-elektrodeholderen, og konverterer sylinderens lineære skyvekraft til aksial trekkspenning for elektrodeklemming:
1. Forover trykkluftinngang → trekkslag: R-type avrundet skulder overfører jevnt aksialkraft til holderens interne låsekomponenter, komprimerer spennhylsen og spenner fast elektrodeskaft.
2. Ventilasjon i omvendt retning → bevegelse bakover: Forspenningsspenningen frigjøres, spennhylsefjærene åpnes for fjerning av elektrode.
Kjerne R-type strukturell forbedring:
Konvensjonelle trekkstenger med rett skulder produserer skarpe spenningstopper under syklisk påvirkning; mikrodeformasjon akkumuleres og endrer utgangstrekkkraften.
R-type avrundet overgangsskulder sprer stress over større kontaktflate, og bremser utmattelsesdeformasjon av trekkstangkroppen og gjengeskjøter. Stabil aksial spenning kan opprettholdes selv etter hundrevis av tusenvis av klemme-frigjøringssykluser under delvis dielektrisk væske nedsenket miljø.
Tekniske ytelser
1. Spenningsdispersjon av R-type Transitional-skulderkonstruksjon Spesielt avrundet skulderprofil unngår spenningskonsentrasjon i skarpe vinkler. Ved lik lufttrykktilførsel reduseres lokal spenningsverdi med ca. 27 % sammenlignet med konvensjonelle dragstenger med rett skulder. Risiko for gjengesprekk og mulighet for mikrodeformasjon av kroppen er betydelig redusert.
2. Gassnitrering Overflateherdende behandling Høylegert stålsubstrat gjennomgår en nøyaktig gassnitreringsprosess; overflatehardheten når HV 850-950. Utmerket slitestyrke og dielektrisk væske-korrosjonsmotstand passer til langvarig delvis nedsenking i EDM-arbeidstanken.
3. Nøyaktig kalibrert Stabil trekkkraftutgang Hver ferdig enhet er individuelt kalibrert. Innenfor det nominelle lufttrykkområdet kontrolleres trekkkraftfluktuasjonen innenfor ±5 %. Pålitelig spenning forhindrer at elektrode løsner under høyenergipulsutladning for bearbeiding i dype hulrom.
4. Høypresisjon gjenger og monteringsdatum Gjengeseksjonen og monteringsreferanseoverflaten er presisjonsslipt. Koaksialitet mellom gjenger og trekkstangens hoveddel ≤0,004 mm. Eksentrisk belastning under frem- og tilbakegående bevegelse blir eliminert, og reduserer ekstra slitasje på tilpassede holderens indre komponenter.
5. Bred kompatibilitet med automatiske EDM-holdere Passer til de fleste kommersielt tilgjengelige automatiske EDM-elektrodeholdere. Kun mindre mekanisk justering er nødvendig under ettermontering; fullt utskifting av holdersett er ikke obligatorisk.
6. Fleksibel OEM tilpasset modifikasjonskapasitet For spesialettermonteringsprosjekter støtter OEM-tjenesten justering av gjengespesifikasjoner, total lengde, R-skulderdimensjon og nominell trekkkraftterskel i henhold til kundetegninger eller fysiske prøver.
7. Validert langsyklus tretthetsmotstand Hvert produksjonsparti kjører akselerert tretthetstest som simulerer automatiske elektrodebyttesykluser. Kvalifiserte prøver fullfører ikke mindre enn 300 000 pull-release-sykluser uten åpenbar ytelsesforringelse.
Driftsspesifikasjoner
Selv høykvalitets JWGRIP R-Type pneumatisk trekkstang for EDM-elektrodeholder vil eldes raskt uten skikkelig verkstedvedlikehold. Praktiske gjør-og-ikke-regler er oppsummert fra massive ettersalgsposter.
Riktig daglige vedlikeholdsrutiner
1. Hold trykkluftkilden tørr og ren; installer luftfilter-regulatorenhet for å blokkere vanndamp og oljeslam som kommer inn i bevegelige klaringer.
2. Visuell inspeksjon hver 7.–10. arbeidsdag: sjekk gjengeoverflaten og R-skulderen for riper, korrosjon eller mikrosprekker.
3. Under periodisk overhaling av holderen, påfør spesielt anti-korrosjonsfett med EDM-verktøy på glidepasningssoner; vanlig smøremiddel for generell bruk kan løses opp i dielektrisk væske og skal ikke brukes.
4. Hvis maskinen stanser produksjonen i løpet av en uke, trekk trekkstangen ut av nedsenket sone og utfør anti-rustbeskyttelse.
Operasjoner bør strengt tatt unngås
1. Overskrid det nominelle lufttrykket: Langsiktig inngangstrykk over 0,7 MPa gir overbelastningsspenning og forårsaker permanent deformasjon på R-skulder- og gjengeseksjoner.
2. Kjør uten luftkildefiltrering: fuktighets- og urenhetspartikler sliter på parringsklaringer og utløser fastkjøring av dragstangen.
3. Tving montering med hammer eller slagverktøy: slagstøt ødelegger koaksial nøyaktighet; usynlige mikrosprekker utvider seg under syklisk belastning og bringer plutselig sammenbrudd.
4. Fortsett å løpe etter å ha oppdaget unormal trekkkraft; kan føre til at elektrodene faller ned og at støpeformen krasjer, noe som resulterer i kostbart skrot av arbeidsstykket.
Kjerne konkurransestyrker
De fleste konkurrerende pneumatiske trekkstengene tar i bruk enkel struktur med rett skulder uten spenningsoptimalisert R-overgang og utfører kun grunnleggende dimensjonskontroll i stedet for uavhengig prøvetaking av utmattelsessyklus.
1. Strukturelt gap: Konkurrentens trekkstenger med rett skulder konsentrerer stress i skarpe hjørner; tretthetssvikt oppstår etter 80 000-150 000 sykluser. JWGRIP R-type avrundet overgang sprer stress; kvalifiserte prøver passerer ≥300 000 pull-release-sykluser.
2. Overflatebehandlingsgap: Mange produsenter bruker kun konvensjonell bråkjøling uten nitrering; deler korroderer raskt under dielektrisk-væskekontakt. Vårt gassnitreringssjikt forbedrer slitestyrken og anti-korrosjon betydelig under forhold med delvis nedsenking.
3. Teststandardgap: Mange leverandører sjekker bare dimensjoner. JWGRIP implementerer stykke for stykke trekkkraftkalibrering pluss prøvetakingsakselerert tretthetstest for å skjerme skjulte defekter før forsendelse.
4. Tilpasset servicegap: Mange fabrikker leverer kun faste standardstørrelser. Støttet av eksportorientert produksjonskapasitet, realiserer JWGRIP OEM-tjeneste ikke-standard grensesnittredesign for spesialmerkede EDM-maskin ettermonteringsprosjekter.
Emballasjespesifikasjoner
● Enkeltenhetspakning: Hver kvalifisert JWGRIP R-Type pneumatisk trekkstang er grundig rengjort, sprayet med antirustolje og forseglet på innsiden av støtbestandig individuell plastverktøykasse, og forhindrer riper og gjenger under transport.
● Bulkbestillingspakking: skumfylt kartong ytre pakke for sjøfrakt eller luftfrakt.
Logistikkalternativer
● Logistikk: samarbeid med profesjonelle internasjonale speditører.
● Vedlagte dokumenter: kopier av pakkeliste og batch-inspeksjonsrapporter kan legges ved last eller leveres som digitale filer.
FAQ
Spørsmål 1: Kan JWGRIP R-Type pneumatisk trekkstang for EDM-elektrodeholder eliminere alle risikoer for å løsne elektrodene ved automatisk EDM-produksjon?
A1: Denne trekkstangen stabiliserer kraftig aksial trekkkraft, men elektrodeløsing kan stamme fra andre faktorer: utilstrekkelig/fluktuerende luftkildetrykk, sterkt slitt spennhylse, deformert elektrodeskaft, kontaminerte flater. Når skli skjer, inspiser hele holderen systematisk i stedet for å bare bytte ut draget.
Q2: Kan jeg heve lufttrykket over nominell verdi for større klemkraft?
A2: Anbefales ikke. For høyt lufttrykk gir overbelastningsspenning og forårsaker permanent mikrodeformasjon på R-skulder og gjenger. Selv om klemkraften øker midlertidig, synker levetiden kraftig og bruddrisikoen øker. Velg en modell med høyere vurdering eller kontakt oss for OEM-løsning hvis høyere trekkkraft er nødvendig.
Q3: Støtter du OEM hvis tråddimensjon eller total lengde avviker fra standard?
A3: Ja. Send inn komplette tegninger eller fysiske prøver med klare spesifikasjoner for gjenger, total lengde, R-skulder dimensjon, nominell trekkkraft og overflatebehandling. Ingeniørteamet avslutter tilverkbarhetsvurderingen innen 12 virkedager og gir et formelt tilbud.
Q4: Hva dekkes av garantien?
A4: Dette er presisjonsflytende forbruksverktøy. Garantien gjelder for produksjons-forårsakede defekter, inkludert koaksialitet uten spesifikasjoner, ikke-overensstemmende nitreringslag og trekkkraftavvik på leveringstidspunktet. Skader forårsaket av overtrykksdrift, hammerslagsmontering, forurenset luftkilde og langvarig produksjonsutmattingsslitasje er ekskludert fra garantien.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Nyhetsanbefalinger