Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan kan en tråd-EDM-chuck for presisjonsarbeid forbedre nøyaktigheten og redusere oppsetttiden
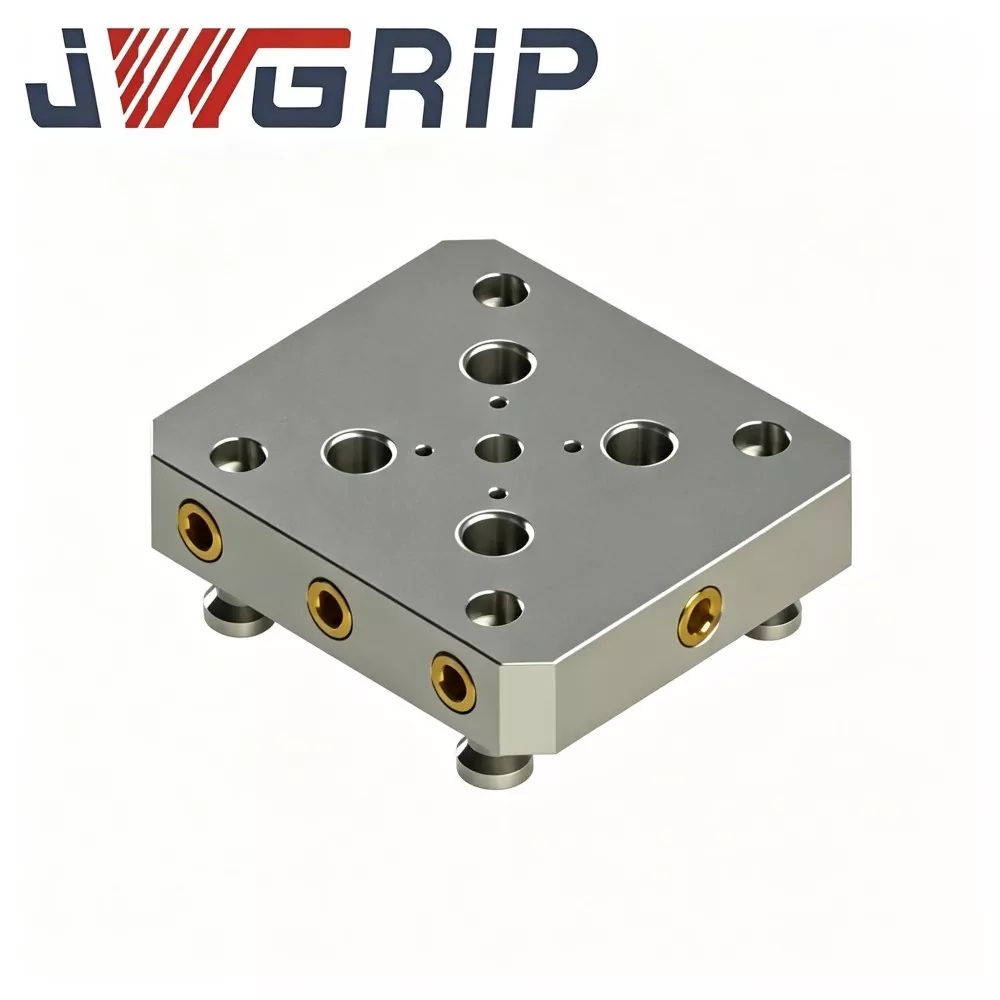
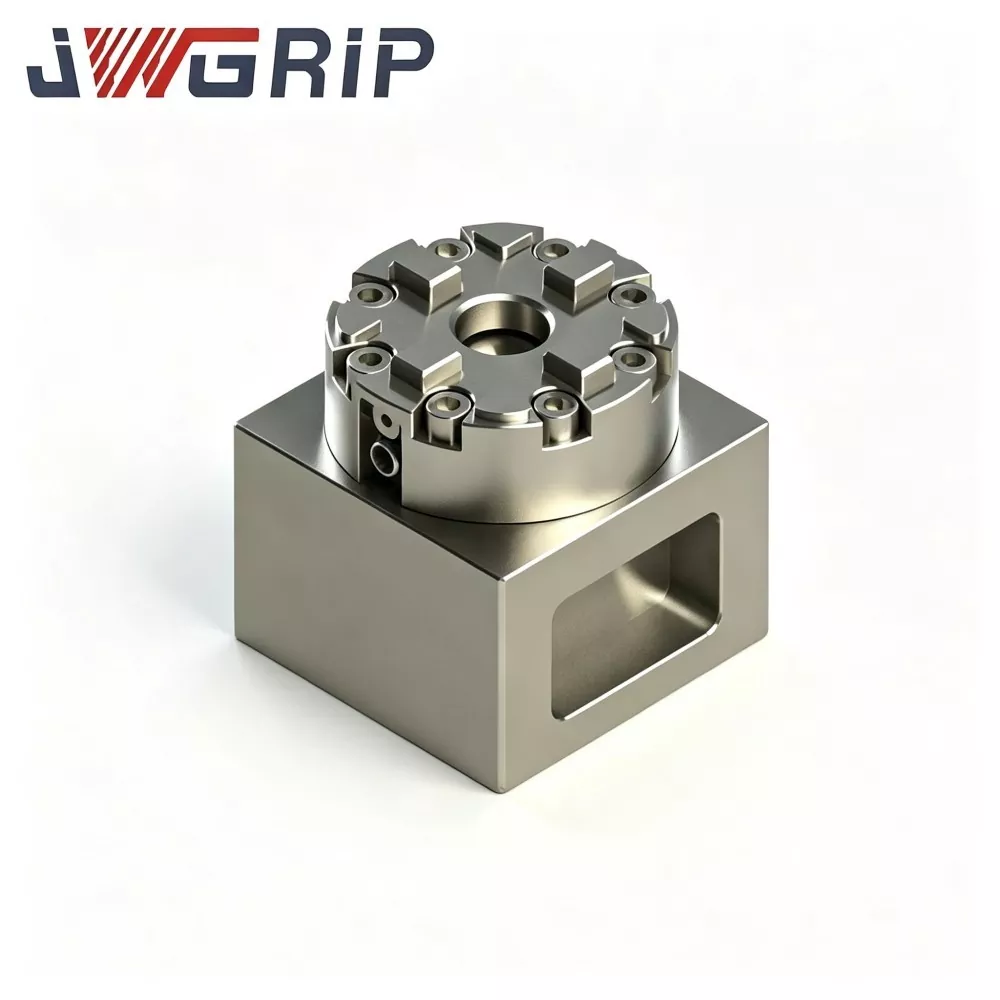
JWGRIPgirWire EDM Chuck for presisjonsarbeid, en hurtigskiftende klemmeløsning designet for høyblandings-, lavvolumsformproduksjon og wire-cut EDM-verksteder. Dens utskiftbare subjig-arkitektur bidrar til å redusere repeterende opprettingsarbeid, opprettholde posisjoneringskonsistens og forbedre maskinutnyttelsen i krevende produksjonsmiljøer.
Presisjonsbearbeiding av elektrisk utladning av tråder (Wire EDM) krever mer enn en kapabel maskin og en nøye programmert skjærebane. Pålitelig arbeidsholding er like viktig for å opprettholde koordinert konsistens, redusere oppsetttiden og oppnå repeterbare resultater på tvers av forskjellige jobber. Tradisjonelle armaturer krever ofte at operatører demonterer hele klemmearrangementet og gjentar innrettingsprosedyrer når produksjonsordrene endres. En hurtigutskiftbar Wire EDM Chuck for Precision Workholding løser denne utfordringen ved å skille den faste hovedchucken fra utskiftbare, forhåndskalibrerte sub-jigger. JWGRIPs løsning er designet for hyppige jobbbytter, fuktige verkstedforhold og kravene til presisjonsformunderleverandører. Denne veiledningen forklarer dets arbeidsprinsipp, kjernefunksjoner, utvalgskriterier, vedlikeholdskrav og praktiske fordeler for moderne wire EDM-produksjon.

Innholdsfortegnelse
- Hva er en Wire EDM Chuck for presisjonsarbeid?
- Hvorfor tradisjonell arbeidsholding skaper produksjonsflaskehalser
- Hvordan fungerer Quick-Change Design?
- Hva er hovedtrekkene til JWGRIPs Wire EDM Chuck?
- Quick-Change Chuck vs. tradisjonell armatur
- Hvilke applikasjoner drar mest nytte av Precision Workholding?
- Hvordan bør du velge riktig Wire EDM Chuck?
- Hvordan kan operatører opprettholde posisjoneringsnøyaktighet?
- Hvilke kvalitetskontroller betyr noe før levering?
- Ofte stilte spørsmål
- Konklusjon: Forbedre Wire EDM Workflow Effektivitet
Hva er en Wire EDM Chuck for presisjonsarbeid?
En Wire EDM Chuck for presisjonsarbeidsholding er en spesialisert armatur som sikkert lokaliserer og holder arbeidsstykker under maskinering av elektrisk utladning av ledninger. I motsetning til konvensjonelle freseoperasjoner, fjerner Wire EDM ledende materiale gjennom kontrollerte elektriske utladninger mellom en bevegelig trådelektrode og arbeidsstykket. Nøyaktig posisjonering og stabil støtte er avgjørende ved bearbeiding av intrikate konturer, smale spor, presisjonshulrom og komplekse formkomponenter.
I høyblandingsproduksjon må arbeidsholding også imøtekomme hyppige endringer i arbeidsstykkets geometri og produksjonskrav. En hurtigchuck hjelper til med å forenkle denne prosessen ved å gi en stabil maskinmontert referanse og utskiftbare arbeidsholdeenheter.
JWGRIP utvikler sin chuck for formunderleverandører og fleksible produksjonsverksteder som trenger å håndtere varierte bestillinger uten å gjenta hele armaturets oppsett for hver ny komponent.
Utforsk relaterte Wire EDM-arbeidsholdeløsninger fra JWGRIP for å forstå produktets design- og tilpasningsalternativer.
Hvorfor tradisjonell arbeidsholding skaper produksjonsflaskehalser
Tradisjonelle faste armaturer kan gi pålitelig klemme, men hyppige jobbbytter gir ekstra utfordringer. Når en armatur må fjernes og installeres på nytt for hver ny bestilling, kan det hende at operatører må gjenta tidkrevende justering, koordinere referanser og verifiseringsprosedyrer.
Disse aktivitetene blir spesielt kostbare i verksteder som håndterer små partier med støpeinnsatser, presisjonskomponenter og verktøyemner.
Vanlige produksjonsproblemer
- Utvidet oppsettstid:Gjentatt fjerning av fikstur og manuell justering reduserer tiden som er tilgjengelig for faktisk kutting.
- Plasseringsinkonsekvens:Forskjeller i operatørteknikk kan introdusere uønskede koordinatavvik etter reinstallasjon.
- Begrenset produksjonsfleksibilitet:Dedikerte armaturer kan være upraktiske når et verksted behandler mange arbeidsstykkestørrelser og -former.
- Miljømessig slitasje:Kjølevæskesprut, dielektrisk væske og finbearbeidingsslam kan påvirke lokaliseringsgrensesnittene hvis beskyttelse og rengjøring er utilstrekkelig.
- Høyere driftskostnader:Gjentatte oppsettaktiviteter og unngåelig omarbeid krever arbeidskraft og maskinkapasitet.
Et hurtigskifte-arrangement hjelper til med å løse disse problemene ved å holde hovedchucken installert samtidig som det lar seg bytte ut kompatible underjigger etter hvert som produksjonskravene endres.
Hvordan fungerer Quick-Change Design?
JWGRIPs design skiller den faste hovedchucken fra utskiftbare underjigger. Hoveddelen forblir montert på maskinbordet, mens individuelle underjigger kan klargjøres og kalibreres utenfor maskinen. Når neste produksjonsordre kommer, bytter operatøren ut den aktuelle underjiggen i stedet for å demontere hele fiksturarrangementet.
Arbeidsflyten i fire trinn
- Installer hovedchucken:Fest chucken til maskinbordet og opprett det nødvendige referanseforholdet.
- Forbered utskiftbare underjigger:Konfigurer passende arbeidsholdeenhet for hvert arbeidsstykke eller jobbfamilie.
- Kalibrer offline:Etabler og registrer hver sub-jigs koordinatforhold før den går inn i produksjonspoolen.
- Bytt og bekreft:Installer den nødvendige underjiggen, bekreft riktig plassering og låsing, og utfør den foreskrevne posisjoneringsverifiseringen før skjæring.
Denne metoden reduserer behovet for å gjenta fullstendige prosedyrer for justering på maskinsiden. Den støtter også bedre organisering av inventar og kalibreringsposter på tvers av skift.
Viktigere, rask endring av posisjonering eliminerer ikke alle inspeksjonskrav. Operatører må fortsatt verifisere riktig installasjon og bekrefte at lokaliseringsflatene forblir rene, uskadet og innenfor de nødvendige toleransene.
Hva er hovedtrekkene til JWGRIPs Wire EDM Chuck?
1. Arkitektur for rask endring av delt kropp
Den faste hoveddelen og de utskiftbare underjiggene skiller maskinreferansen fra hyppige arbeidsstykkeskift. I følge JWGRIPs publiserte produktinformasjon indikerer sammenlignende swap-cycle testing at forhåndskalibrerte sub-jigger kan redusere fixturbyttetiden med ca. 58 % sammenlignet med tradisjonelle fulle rive- og remonteringsarbeidsflyter. Faktiske resultater avhenger av den opprinnelige oppsettmetoden, operatørens praksis og produksjonsforholdene.
2. Stress-avlastet legert-stål konstruksjon
Hoveddelen bruker stressavlastet, forhåndsherdet legert stål. Produktspesifikasjonen rapporterer variasjon i datum-planet flathet på ikke mer enn 0,0027 mm innenfor et verkstedtemperaturområde på 16–31°C. Denne egenskapen hjelper til med å kontrollere dimensjonsendringer som ellers kan påvirke referanseforholdet mellom armaturet og maskinen.
3. Korrosjonsbestandige lokaliseringsgrensesnitt
Lokaliseringspinne-tilpassede overflater får lokal overflateherding og en passiveringsbasert antirustfinish. Disse behandlingene er ment å forbedre motstanden mot gjentatt kontakt, fuktige verkstedforhold, dielektrisk-væskesprut og finbearbeidingsforurensning.
4. Repeterbar posisjonering
JWGRIP spesifiserer gjentatt posisjoneringsnøyaktighet for sub-jiggmontering på ikke mer enn 0,003 mm under de angitte testforholdene. Dette støtter overføring av etablerte koordinatforskyvninger mellom kompatible, riktig kalibrerte underjigger. Det skal ikke tolkes som en garanti for nøyaktighet av ferdige deler under enhver maskin, materiale eller skjæretilstand.
5. Fleksibel konfigurasjon og OEM-tilpasning
Chucken støtter kompatible utskiftbare underjigger og tegningsbasert tilpasning. Avhengig av applikasjonen, kan kundene diskutere monteringsfotavtrykk, lokaliseringspinneoppsett, kjevearbeidsslag og andre grensesnittdimensjoner med JWGRIPs ingeniørteam.
6. Sporbare kvalitetsposter
Hver hovedchuck har et laser-etset serienummer. JWGRIP rapporterer at inspeksjonsdata som dekker parametere som datumflathet, posisjoneringsrepeterbarhet og lokaliseringsgrensesnitthardhet arkiveres for sporbarhet.
Quick-Change Chuck vs. tradisjonell armatur
Det viktigste skillet mellom disse to tilnærmingene er hvordan de håndterer produksjonsskifter. Tabellen nedenfor oppsummerer deres typiske arbeidsflytforskjeller.
| Sammenligningsfaktor | Tradisjonell fast armatur | JWGRIP Quick-Change Chuck |
|---|---|---|
| Byttemetode | Kan kreve fjerning av armaturet og fullstendig reinstallasjon | Bytter ut kompatible underjigger mens hovedchucken forblir montert |
| Koordinere referanser | Krever ofte gjentatt maskinsidejustering | Støtter gjenbruk av registrerte forskyvninger fra forhåndskalibrerte sub-jigger |
| Produksjonsfleksibilitet | Avhenger av armaturets design og klargjøring | Designet for hyppige jobbbytter og varierte små batchordrer |
| Reduksjon av oppsettstid | Avhenger av original feste og oppsettsprosedyre | Omtrent 58 % kortere overgangstid i JWGRIPs oppgitte komparative byttesyklustesting |
| Repeterbarhet for posisjonering | Avhenger av armaturets tilstand og gjeninstallasjonsnøyaktighet | Spesifisert repeterbarhet for sub-jiggmontering på ≤0,003 mm under angitte forhold |
| Vedlikeholdsprioriteringer | Innretting, klemmetilstand og festeslitasje | Renhet på lokaliseringsoverflaten, låseinngrep, slitasjeinspeksjon og kalibreringsregistreringer |
Disse sammenligningene beskriver arbeidsflytegenskaper i stedet for universelle ytelsesgarantier. Før de velger en armatur, bør produsentene verifisere de nødvendige toleransene, monteringsgrensesnittet, arbeidsstykkets dimensjoner og inspeksjonsprosedyre for sitt eget utstyr.
Hvilke applikasjoner drar mest nytte av Precision Workholding?
En hurtigchuck er spesielt nyttig når et wire EDM-verksted håndterer flere jobber med ulike arbeidsstykkegeometrier og korte produksjonsserier.
- Produksjon av form og form:Støtter effektive endringer mellom forminnsatser, hulromskomponenter og andre presisjonsverktøydeler.
- Presisjonsverktøyfremstilling:Hjelper med å standardisere arbeidsstykkereferanser på tvers av forskjellige verktøyemner og maskineringsoppgaver.
- High-mix underleverandørbearbeiding:Reduserer gjentatt oppsettsarbeid når kundeordrer varierer i dimensjoner og mengder.
- Små batch komponentproduksjon:Gjør det mulig å organisere forberedte sub-jigger for tilbakevendende jobber og fremtidige produksjonskjøringer.
- Flerskiftsverksteder:Hjelper operatører å følge en konsekvent oppsettsprosess for armaturet ved å bruke dokumenterte kalibreringsdata.
For eksempel kan en formunderleverandør motta flere bestillinger som krever forskjellige innsatser i løpet av samme skift. Med konvensjonelle armaturer kan hver endring innebære å fjerne det eksisterende oppsettet og reetablere maskinreferansen. Med et forberedt hurtigskiftesystem kan operatøren velge den tilsvarende kalibrerte underjiggen, installere den, verifisere sitteplasser og posisjonering og fortsette i henhold til butikkens inspeksjonsprosedyre.
Dette eksemplet illustrerer en potensiell forbedring av arbeidsflyten i stedet for en målt kundecase. Faktiske produktivitetsgevinster avhenger av bestillingsfrekvens, oppsettskompleksitet, maskinutnyttelse og operatørerfaring.
Hvordan bør du velge riktig Wire EDM Chuck?
Å velge en chuck krever at arbeidsholdesystemet tilpasses maskinen, produksjonsarbeidsflyten og dimensjonskravene. Klemkomfort alene er ikke nok.
Nøkkelvalgskriterier
- Maskinbordkompatibilitet:Bekreft monteringsfotavtrykket, boltemønsteret, tilgjengelig plass og nødvendig arbeidshøyde.
- Plasseringskrav:Identifiser nødvendig repeterbarhet og datumtoleranser, og bestem hvordan de skal verifiseres.
- Arbeidsstykkets geometri:Gjennomgå deldimensjoner, klemflater, tilgangskrav og potensiell interferens med skjærebanen.
- Sub-jig konfigurasjon:Bestem hvor mange utskiftbare armaturer som trengs og om standard eller tilpasset design er passende.
- Miljøforhold:Vurder eksponering for dielektrisk væske, fuktighet, slamakkumulering, rengjøringsmetoder og korrosjonsbeskyttelse.
- Produksjonsfrekvens:Estimer hvor ofte inventar endres og om klargjøring uten nett kan redusere maskinens nedetid.
- Dokumentasjon og støtte:Be om måltegninger, inspeksjonsinformasjon, vedlikeholdsveiledning og grensesnittspesifikasjoner før du kjøper.
Kjøpere som sammenligner en presisjons Wire EDM-chuck bør oppgi disse detaljene tidlig i tilbudsprosessen. Fullstendig teknisk informasjon gjør det lettere å evaluere kompatibilitet og identifisere nødvendige modifikasjoner før produksjonen starter.
Hvordan kan operatører opprettholde posisjoneringsnøyaktighet?
Selv en presisjonsarmatur trenger regelmessig vedlikehold. Kontaminering, støtskader, slitasje og feil kalibreringsregistreringer kan kompromittere lokaliseringsforholdet mellom hovedchucken og utskiftbare underjigger.
Anbefalt driftssjekkliste
- Rengjør lokaliseringssetet og sammenkoblingsflatene før hver montering av underjigg.
- Inspiser lokaliseringsstifter og kontaktflater for riper, bulker, korrosjon og unormal slitasje.
- Bekreft at låsemekanismen går helt inn og fungerer jevnt.
- Match hver sub-jigg til dets korrekte serienummer og kalibreringsfil.
- Bekreft plassering etter en omstilling i henhold til verkstedets inspeksjonsprosedyre.
- Kalibrer en sub-jigg på nytt hvis den har blitt reparert, skadet eller funnet utenfor spesifisert toleranse.
- Utfør en fullstendig gjentatt posisjonskontroll etter en betydelig kollisjon eller mistenkt skade på hovedchucken.
- Følg produsentens instruksjoner for rengjøring, lagring og korrosjonsbeskyttelse.
Kalibreringsposter bør behandles som kontrollerte produksjonsdokumenter. En sub-jig med feil eller manglende kalibreringsfil skal ikke returneres til produksjonspoolen før identiteten og posisjoneringsdataene er verifisert.
Hvilke kvalitetskontroller betyr noe før levering?
Produksjons- og inspeksjonsprosesser hjelper til med å fastslå om en chuck oppfyller spesifiserte dimensjoner og funksjonskrav. I henhold til JWGRIPs publiserte produktinformasjon inkluderer produksjonsarbeidsflyten materialinspeksjon, CNC-maskinering, avspenningsbehandling, presisjonssliping, grensesnittherding, koordinatmålemaskininspeksjon, gjentatt testing av sub-jiggbytte, serienummermerking og endelige dimensjonskontroller.
Viktige akseptkriterier inkluderer:
- Datum flathet:Bekrefter at kritiske referanseflater oppfyller spesifisert geometrisk toleranse.
- Repeterbarhet for posisjonering:Sjekker om gjentatte underjiginstallasjoner gjengir forventet lokaliseringsforhold.
- Grensesnitthardhet:Verifiserer de relevante herdede lokaliseringsfunksjonene mot deres spesifiserte krav.
- Låsefunksjon:Bekrefter jevnt inngrep og sikker oppbevaring av den utskiftbare armaturen.
- Sporbarhet:Kobler det fysiske produktet med dets serienummer og inspeksjonsdokumentasjon.
JWGRIP opplyser at deres kvalitetsstyringssystem følger ISO 9001-standarder og at ferdige hovedchucker leveres med uavhengige inspeksjonsrapporter. Kjøpere bør be om gjeldende dokumenter og bekrefte at de rapporterte resultatene samsvarer med bestillingens spesifikasjoner. Eventuelle materialsertifikater eller tredjeparts testposter bør bekreftes som en del av tilbudet og bestillingsavtalen.
Ofte stilte spørsmål
1. Eliminerer en hurtigskiftende Wire EDM-chuck behovet for justering etter hver omstilling?
Nei. Et hurtigskiftsystem kan redusere repeterende manuell justering ved å gjenbruke de registrerte koordinatforskyvningene til forhåndskalibrerte underjigger. Operatører bør fortsatt utføre den foreskrevne verifiseringen etter installasjonen. Forurensning, slitasje, feil plassering eller deformasjon kan påvirke plasseringen.
2. Kan et verksted produsere sine egne utskiftbare underjigger?
Ja, forutsatt at underjiggene følger JWGRIPs gjeldende tegninger for lokaliseringsgrensesnitt og dimensjonskrav. Hver skreddersydde sub-jigg bør kalibreres uavhengig og identifiseres med et unikt serienummer før den brukes i produksjon. Kompatibilitet bør bekreftes før fabrikasjon.
3. Støtter JWGRIP tilpassede monteringsdimensjoner?
JWGRIPs produktinformasjon beskriver OEM-tilpasning basert på kundetegninger. Kjøpere kan diskutere monteringsfotavtrykk, lokaliseringspinneoppsett, kjevearbeidsslag og andre grensesnittkrav. Send inn komplette tegninger, dimensjonstoleranser og maskingrensesnittdetaljer slik at ingeniørteamet kan vurdere gjennomførbarheten og gi et tilbud.
4. Hva er den spesifiserte repeterbarheten for posisjonering av denne chucken?
JWGRIP publiserer en spesifikasjon for repetisjonsposisjoneringsnøyaktighet for sub-jiggmontering på ≤0,003 mm under de angitte forholdene. Denne figuren beskriver lokaliseringssystemets spesifiserte repeterbarhet, ikke en universell garanti for nøyaktighet av ferdige deler. Maskinens tilstand, arbeidsstykkeoppsett, skjæreparametere og verifiseringsmetoder påvirker også maskineringsresultatene.
5. Hvordan skal operatører reagere hvis lokaliseringsflaten til en sub-jigg er skadet?
Ta den berørte underjiggen ut av drift og inspiser skaden. Ikke stol på tidligere registrerte kalibreringsdata før lokaliseringsgrensesnittet er kontrollert og sub-jiggen er rekalibrert der det er nødvendig. Hvis hovedchucken har fått en betydelig påvirkning, utfør den nødvendige gjentatte posisjoneringsinspeksjonen før produksjonen startes på nytt.
6. Hvilke dokumenter bør kjøpere be om før de legger inn en bestilling?
Be om produkttegning, dimensjoner for monteringsgrensesnitt, gjeldende toleransespesifikasjoner, inspeksjonsrapport, vedlikeholdsinstruksjoner og bekreftelse av eventuelle tilpasningskrav. For OEM-ordrer, avklar tilgjengeligheten av materialsertifikater og ytterligere testposter før produksjonen starter.
Konklusjon: Forbedre Wire EDM Workflow Effektivitet
Å velge riktig Wire EDM Chuck for presisjonsarbeid kan hjelpe produsenter med å redusere repeterende oppsettoppgaver, opprettholde en konsistent lokaliseringsreferanse og organisere høyblandingsproduksjon mer effektivt. En fast hovedchuck kombinert med utskiftbare, forhåndskalibrerte underjigger er spesielt verdifull for formunderleverandører og verksteder som ofte bytter mellom små batch-ordrer.
JWGRIP kombinerer en hurtigskiftearkitektur med stressavlastet konstruksjon av legert stål, korrosjonsbestandige lokaliseringsgrensesnitt, spesifisert gjentatt posisjoneringsytelse og tegningsbasert OEM-tilpasning. For å finne ut om denne løsningen passer til maskin- og produksjonskravene dine, evaluer monteringsgrensesnittet, arbeidsstykkeområdet, nødvendige toleranser og inspeksjonsprosedyre før du kjøper.
Hvis du planlegger å oppgradere wire EDM-arbeidsholdingsprosessen, kan du utforske JWGRIPs Wire EDM Chuck for Precision Workholding ogkontakt ossmed maskinspesifikasjoner, tekniske tegninger og applikasjonskrav. Teamet vårt kan hjelpe med å vurdere armaturets kompatibilitet, diskutere tilpassede konfigurasjoner og gi et tilbud på en arbeidsløsning skreddersydd for dine produksjonsbehov.
Relaterte nyheter
- Hvorfor bør du velge en kompatibel EROWA Uniholder 72 ER-035211 for høypresisjonsarbeid
- Hvorfor foretrekker 5-akse jobbbutikker kompakt selvsentrerende nullpunktskrue med høy presisjon med harde kjever
- Hvordan kan en 0-100 mm roterbar wire EDM skrustikke forbedre presisjonen og maskineringseffektiviteten
- Er TP UnoSet Vee Vise for Wire EDM den ultimate arbeidsfestefiksen for produksjon av batch sylindriske akseldeler
- Hvorfor velger mange formfabrikker R-type 9-i-1 pneumatisk chuck i EDM-behandling
- Hvorfor er UnoSet-adapteren med RSM 50 pallesett en spillveksler for moderne Wire EDM Precision Manufacturing i 2026
Legg igjen en melding
Nye Produkter


Nyhetsanbefalinger