Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






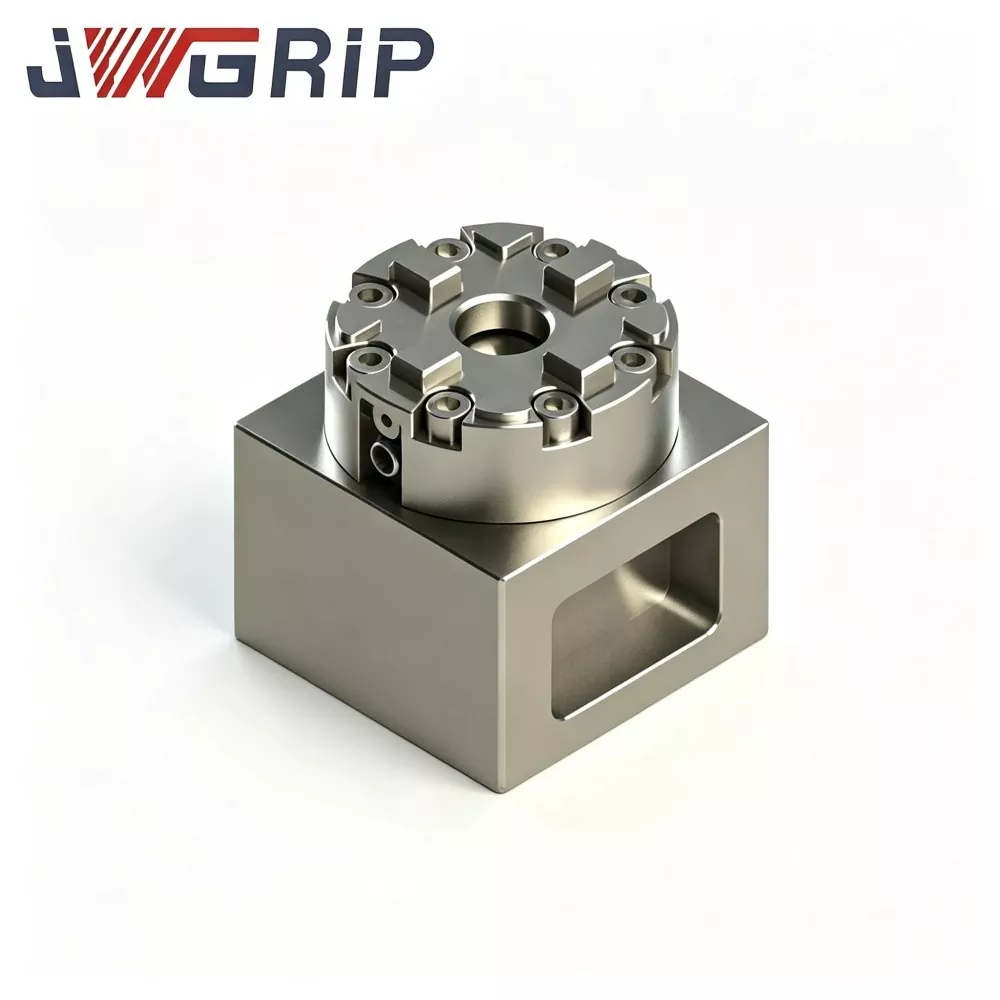
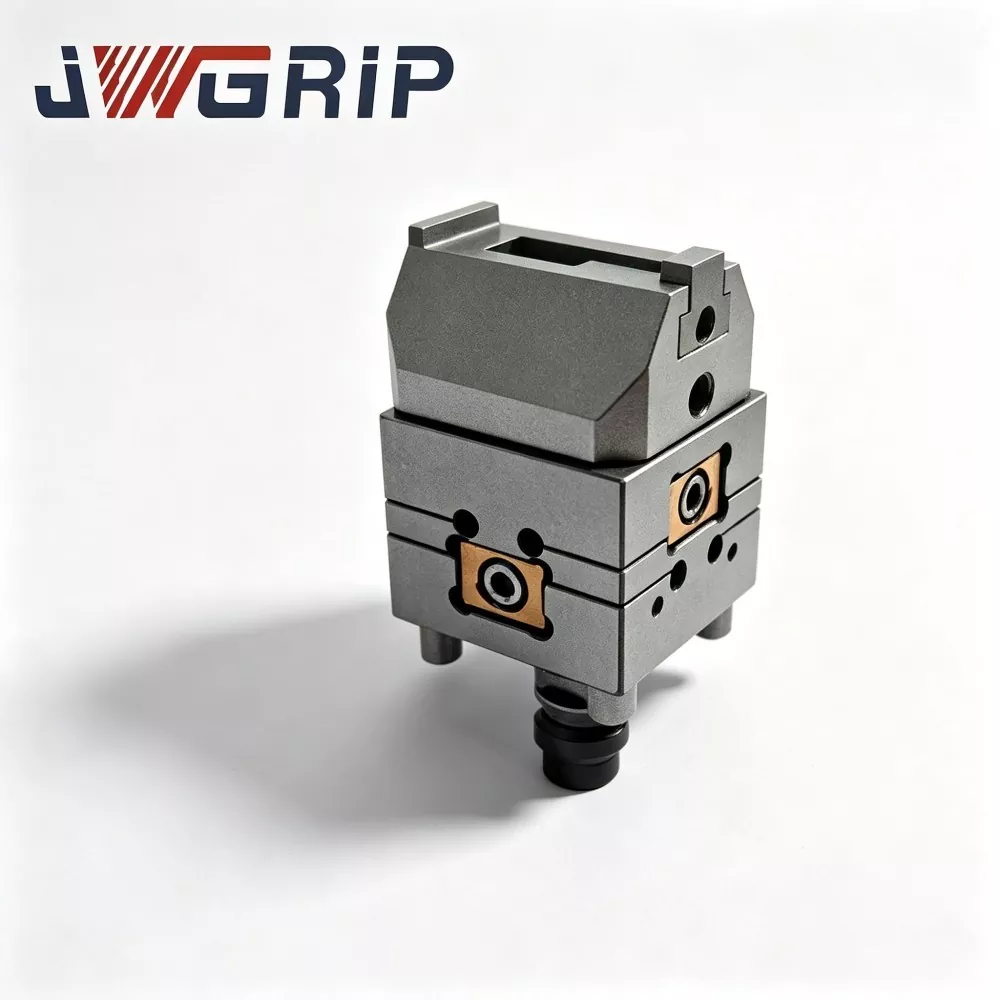
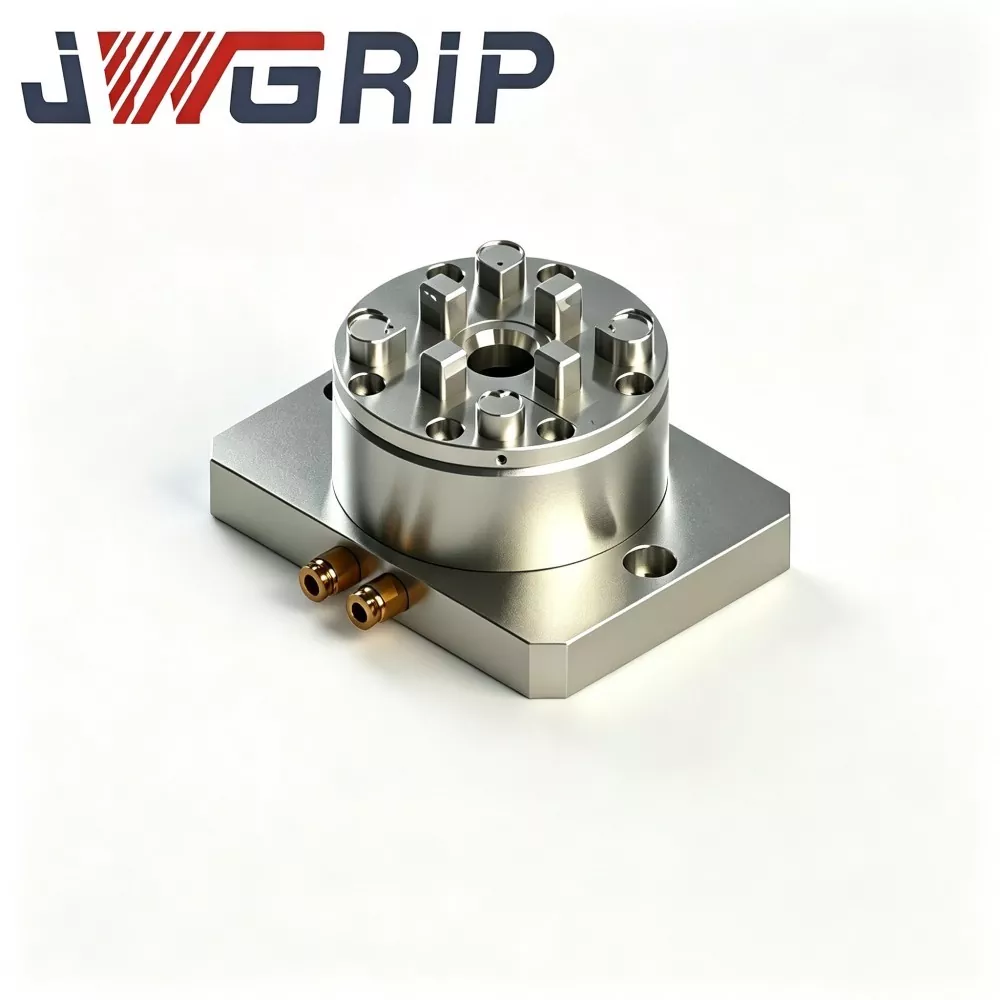
R-Type D75 MacroStd CNC Manuell EDM Chuck
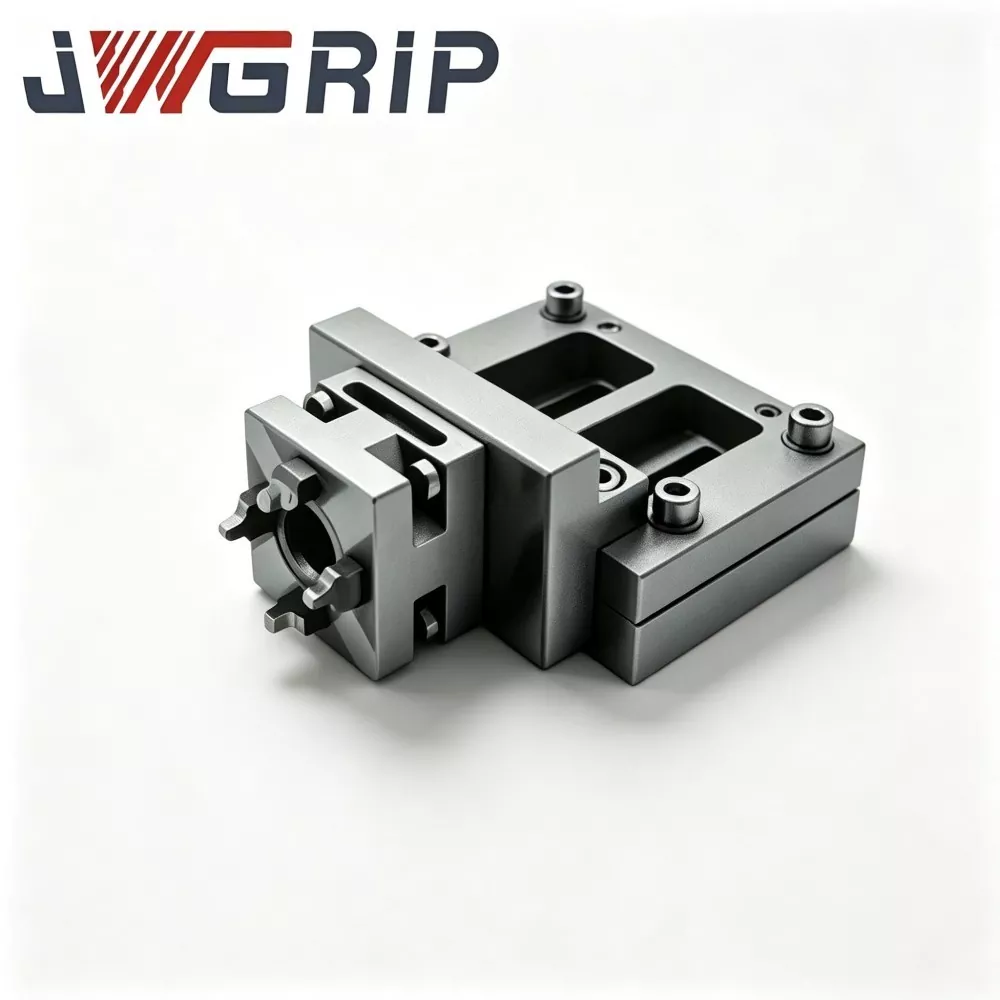
JWGRIP er den profesjonelle produsenten og leverandøren av Customized R-Type D75 MacroStd CNC Manual EDM Chuck i Kina, og tilbyr Factory Direct-forsyning for å støtte globale volumbudprosjekter og spotforsendelsesvirksomhet. Det er en høypresisjon integrert manuell klemmearmatur som samsvarer med MacroStd dimensjonsstandarder, spesielt utviklet for synker EDM, wire-cut EDM og profesjonelle verksteder for produksjon av støpeelektroder. Ved å integrere anti-korrosjonsherdet stålstruktur og enhetlig presisjonsposisjoneringsreferanse i en enkelt kompakt enhet, eliminerer den kjedelig gjentatt kalibrering av måleklokken og kumulative posisjoneringsfeil for tradisjonelle klemmeverktøy.
Denne høyytelses R-Type D75 MacroStd CNC manuelle EDM-chuck bruker fullt herdet anti-korrosjonslegert stålmateriale, med stabil mekanisk klemkraft, ultralavt konsentrisitetsavvik og utmerket langsiktig slitestyrke under hyppige manuelle låsesykluser. Alle viktige klemmereferanseflater behandles av ultrapresisjonsmaskineringsteknologi for å sikre konsistent posisjoneringsnøyaktighet i langsiktige sykliske klemoperasjoner.
Forskjellig fra vanlige manuelle chucker med enkel presisjonsdempning, unngår den effektivt elektrodeforskyvning og ujevnhet i formhuletekstur forårsaket av nøyaktighetsdrift. Det reduserer ikke-prosesserende hjelpekalibreringstid, optimerer effektiviteten av elektrodebytte og stabiliserer den generelle produksjonsrytmen til formverksteder. Med pålitelig og repeterbar spennytelse er den allment anvendelig for små og mellomstore støpeformbehandlinger, og gir stabile og høypresisjons manuelle spennløsninger for globale støpeformprodusenter, EDM-underleverandører og maskinverktøysystemintegratorer.
Adressering av smertepunktene
Tradisjonell skruetype manuell fastspenning gir flere hodepine for støpeelektrodeverksteder:
· Enkle skruebaserte klemmeløsninger tvinger operatører til å bruke enorm tid på å justere skrumomentet og korrigere datum hver gang elektroder byttes.
· Manuell betjening avhenger sterkt av operatørens ferdigheter. Ujevnt tiltrekkingsmoment kan utløse elektrodeglidning, konsentrisitetsdrift og ustabil repetisjonsnøyaktighet, spesielt for små-batch-elektrodebestillinger av blandede varianter.
· Vanlige billige manuelle chucker på markedet kan ikke opprettholde stabil konsentrisitet etter langvarig syklisk fastspenning. Mindre elektrodeforskyvning fører til ujevn form-hulrom-tekstur og avvisning av ferdige deler.
JWGRIP optimerer R-Type D75 MacroStd manuell chuck mot ovennevnte smertepunkter:
1. Strenge MacroStd standard lokaliseringsdatum-struktur er tatt i bruk. Etter engangsdatumkalibrering på EDM-maskinplattformen, kan elektrodeholderlåsing og frigjøring fullføres med manuell momentnøkkel, uten gjentatt justering av måleuret.
2. Datumoverføring på tvers av maskin realiseres for elektroder og støpeinnsatser, noe som effektivt reduserer ikke-behandlingshjelpetiden for EDM-utstyr.
3. Fullherdet anti-korrosjons-legering-stål-hoveddel pluss ultrapresisjonsmaskinerte klemmereferanseflater eliminerer kumulative posisjoneringsfeil forårsaket av gjentatt manuell oppsett. Stabil repeterbar fastspenningsnøyaktighet er garantert for langtidsbehandling av små og mellomstore partier.


Arbeidslogikk
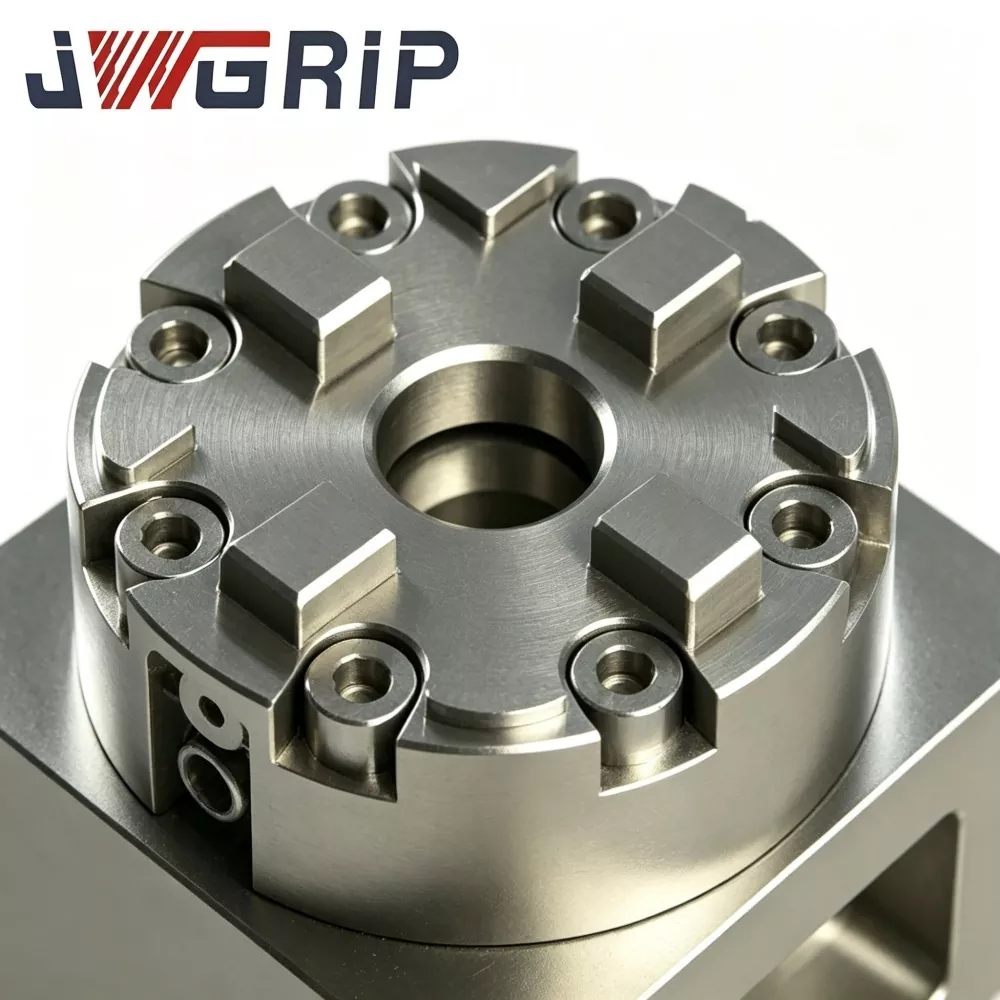
JWGRIP R-Type D75 MacroStd CNC Manuell EDM Chuck bruker multi-jaw sentrering klemmearkitektur som samsvarer med MacroStd spesifikasjoner:
1. Nullpunkt for bunnmontering følger strengt D75-standarden for ytre dimensjoner; den kan monteres direkte på EDM arbeidsbord eller pares med overgangsadapterplater.
2. Bevegelige klembakker drives av et internt mekanisk girkassesett med kilekam. Operatører bruker standardisert dreiemoment gjennom ekstern manuell momentnøkkel. Kilekamkomponenter skyver kjevene radialt mot sentralt lokaliseringshull for sentrering av klemme av elektrodeskaft eller MacroStd-standardholdere.
3. Reversering av skiftenøkkelen frigjør kile-kammens forhåndsbelastning; klemkjever åpnes slik at armaturer eller elektroder kan demonteres.
Viktige strukturelle designhøydepunkter:
· Alle referanseplan for kjernelokalisering er ferdig med én-klemme multi-pass presisjonssliping, som senker sammensetningen forårsaket akkumulert toleranse.
· Forsterkede ribber i det indre skallet fordeler klemspenningen jevnt over chuckskallet, og unngår spenningskonsentrasjon ved delvis kjevemonterte posisjoner og forbedrer ytelsen mot deformasjon under langsiktig syklisk manuell låsing. Designet opprettholder stabil konsentrisitet og gjentatt posisjoneringsytelse både for produksjonssteder med volumbudgivning og sluttbrukerformverksteder for punktforsendelser.
· Kjevebevegelige kontaktflater får spesiell antislitasjeoverflatebehandling for å redusere slitasje indusert av karbonsedimentforurensning fra arbeidsmiljø med gnisterosjon i oljebad.
Kjerne teknisk ytelse
1. Plitelig sentrerings- og gjentaksposisjoneringsevne Funksjonelle flater for nøkkellokalisering gjennomgår gjentatt presisjonssliping. Konsentrisitet ≤0,004 mm og gjentatt posisjoneringsnøyaktighet ≤0,003 mm. Ingen posisjoneringsavvik akkumuleres selv etter tusenvis av manuelle låse-opplåsingssykluser, og tilfredsstiller strenge toleransekrav for produksjon av støpeformelektroder med flere hulrom.
2. Høystyrke, slitesterkt legering-stål Hovedkropp Hovedkropp bruker førsteklasses 41Cr4 legert stål med integrert herding- og tempereringsvarmebehandling, overflatehardheten når HRC 53-57. Den gir utmerket slagmotstand, anti-deformasjon og dielektrisk-olje-korrosjonsmotstand, og tilpasser seg langvarig syklisk manuell fastspenning i EDM-olje-nedsenket forhold. Godt akseptert blant kostnadsbevisste high-end mold-fremstillingsbedrifter.
3. Momentregulert stabil manuell klemmeopplevelse Operatørlås med standard momentnøkkel, anbefalt tiltrekkingsmoment: 5-7 Nm. Drift med konstant dreiemoment forhindrer varierende klemkraft forårsaket av inkonsekvent håndpåført kraft. Etter engangskalibrering av maskin-tabelldatum, faller arbeidsbelastningen for ny tramming under elektrodebytte kraftig. Effektiv utnyttelse av EDM-maskinen øker for små-batch-formbestillinger med hyppige varianter og repeterende elektrodebehandlingsoppdrag.
4. MacroStd-kompatibel bred kompatibilitet D75 ytre dimensjon og indre plasseringsdimensjoner følger fullt ut MacroStd industristandard. Kompatibel med de fleste vanlige elektrodeholdere i MacroStd-serien, lokaliseringspaller og fiksturadaptere på det globale verktøymarkedet. Tegningsbaserte strukturelle modifikasjoner er tilgjengelige for spesielle høydebehov, reserverte unngåelsesutskjæringer og ikke-standard monteringshulloppsett for å tilfredsstille personlige tekniske krav fra volumbudprosjekter.
5. Autorisert industriell samsvar og batchinspeksjon Hvert produksjonsparti utfører dimensjonsinspeksjon, hardhetstesting, syklisk slitasjesimulering og konsentrisitet-stabilitetstest. CE- og ISO9001-inspeksjonsrapportdokumenter kan leveres for bedriftskunder som fullfører formelle prosedyrer for volumbudgivning.
Sjekkliste for evaluering
1. Mål tilgjengelige installasjonsdimensjoner for EDM-maskinens arbeidsplattform. Bekreft vertikal og horisontal reservert klaring; forhindre mekanisk interferens mellom chuckskall og maskinverktøysspindel eller bevegelige akser.
2. Klargjør matchet standard momentnøkkel for manuell låsing. For høyt dreiemoment vil føre til permanent kjevedeformasjon; utilstrekkelig dreiemoment skaper risiko for elektrodeglidning under gnistererosjonsskjæring.
3. Sjekk dimensjonsstandarden til eksisterende elektrodeholdere. Bekreft om gjeldende verktøy følger MacroStd benchmark. Ikke-standard modifiserte holdere krever ekstra overgangsadapterkomponenter.
4. Hold passende avstand mellom hovedmonteringsskruene og væskenivået for dielektrisk olje for å redusere sedimentakkumulering på gjengede deler.
5. For kunder med volumbudgivning for bedrifter eller forhandlere av spot-sendinger, send inn fullstendige miljøparametere og ytelseskrav på stedet på forhånd for å oppnå nøyaktig samsvar med produktkonfigurasjonen.
Vedlikeholdspunkter
Mens du bruker JWGRIP R-Type D75 MacroStd CNC Manuell EDM Chuck, vær oppmerksom på farer for feil bruk og retningslinjer for rutinemessig vedlikehold nedenfor:
1. Følg det anbefalte strammemomentområdet på 5–7 Nm. Overdreven skiftenøkkelkraft vil forårsake permanent kjevedeformasjon. Utilstrekkelig dreiemoment skaper risiko for elektrodeglidning ved gnisterosjonsbehandling.
2. Unngå karbon-sedimentakkumulering inne i kjeveføringssporene. Karbonpartikkelforurensninger sliter på bevegelige flater og reduserer posisjoneringsnøyaktigheten. Etabler fast arbeidsflyt for periodisk rengjøring for operatører på stedet.
3. Beskytt sentrale lokaliseringshull og arbeidsflater med klemkjeve mot kraftig mekanisk kollisjon. Hard støt skader datumpresisjonen og forringer direkte konsentrisitetsytelsen.
4. Inspiser gjengestatusen for monteringsskruehullet regelmessig; klar rust og oljesediment. Påfør en liten mengde antirustfett for langvarig ikke-fungerende lagring.
5. For kunder med volumbudgivning av anbudsprosjekter, forene krav til konfigurasjon av driftsverktøy på stedet for forskjellige avdelingsverksteder under teknisk kommunikasjon i tidlig fase.
6. For spot-forhandlere, implementer regelmessig gjensidig lagertelling for å synkronisere bilaterale lagermengdedata.
FAQ
Q1: Er du produsent eller handelsleverandør for R-Type D75 MacroStd CNC Manual EDM Chuck?
A1: JWGRIP er en ekte armaturprodusent lokalisert i Kina. Alle produksjonsprosedyrer fullføres internt. Vi tilbyr tegningsdrevet modifikasjonsstøtte, volumbudgivningstjeneste for matching av anbudsdokumenter og spot-forsendelsessamarbeid i stedet for å jobbe som enkel mellommann.
Spørsmål 2: Kan denne manuelle chucken opprettholde stabil ytelse under langvarig EDM-dielektrisk-olje-nedsenking?
A2: Standardversjons bevegelige-matchende-overflater mottar anti-slitasje overflatebehandling tilpasset EDM oljebad miljø. Vennligst utfør periodisk vedlikehold av karbon-sedimentrengjøring for å forlenge den totale levetiden.
Spørsmål 3: Hva er konsentrisitet og gjentatt posisjoneringsnøyaktighet for standardspesifikasjoner for R-Type D75 MacroStd CNC Manuell EDM Chuck?
A3: Standardproduktkonsentrisitet ≤0,004 mm, gjentatt posisjoneringsnøyaktighet ≤0,003 mm. Varianter med høyere presisjon kan realiseres ved tegningsdrevet teknisk modifikasjon.
Q4: Hvilke skader er ekskludert fra garantidekningen?
A4: To års garanti dekker produksjonsdefekter under nominelt dreiemoment og korrekt installasjonsforhold. Skader forårsaket av overmomentdrift, hard mekanisk kollisjon, slitasje på slipende partikler og feil manuelt vedlikehold dekkes ikke. Klemkjever tilhører forbruksslitedeler.
Spørsmål 5: Kan jeg få formelle kommersielle tilbudsdokumenter for anbudsbruk?
A5: Ja. Ta kontakt med salgsavdelingen hos JWGRIP. Vi utarbeider formelle kommersielle tilbudsdokumenter basert på produktkonfigurasjon, ordreskala og spesifikk forretningsmodus, inkludert volumbudgivning anbudsprosjekt eller spot-forsendelsessamarbeid.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger