Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







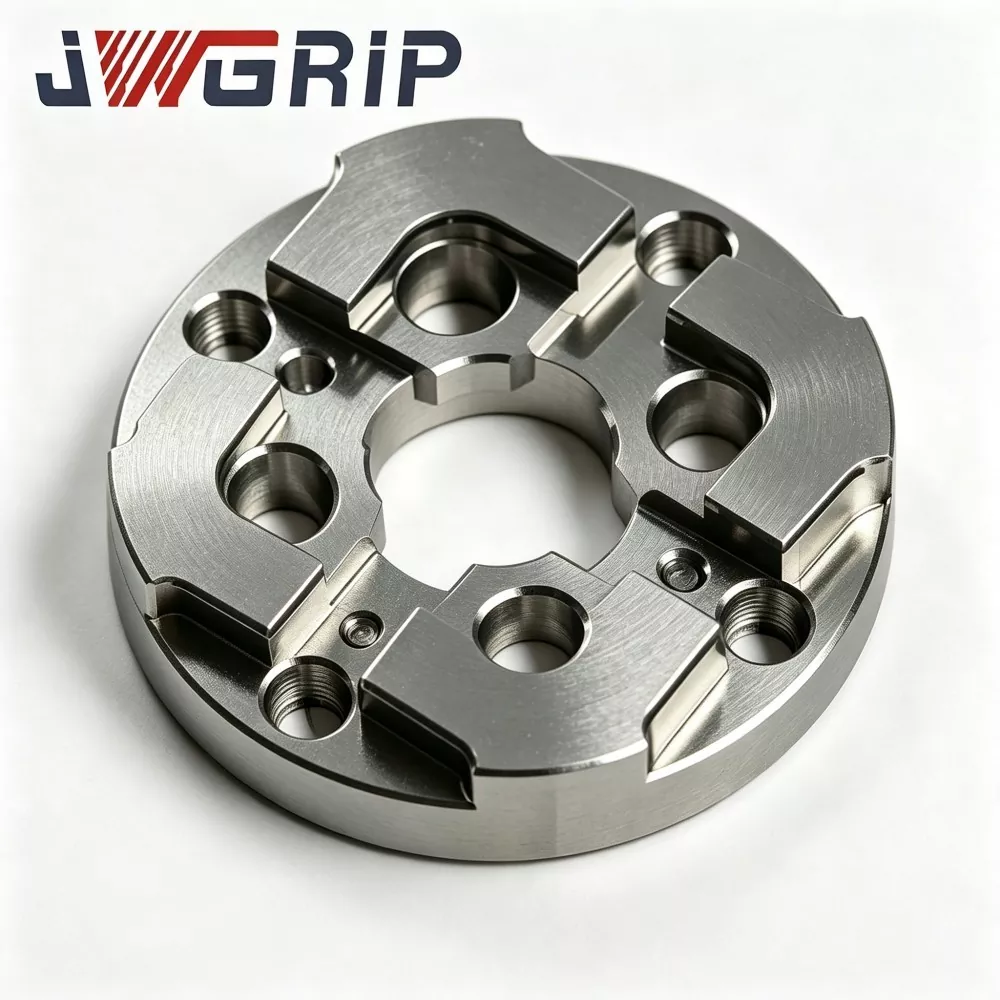
R-Type 54x54 EDM Sentreringsplate
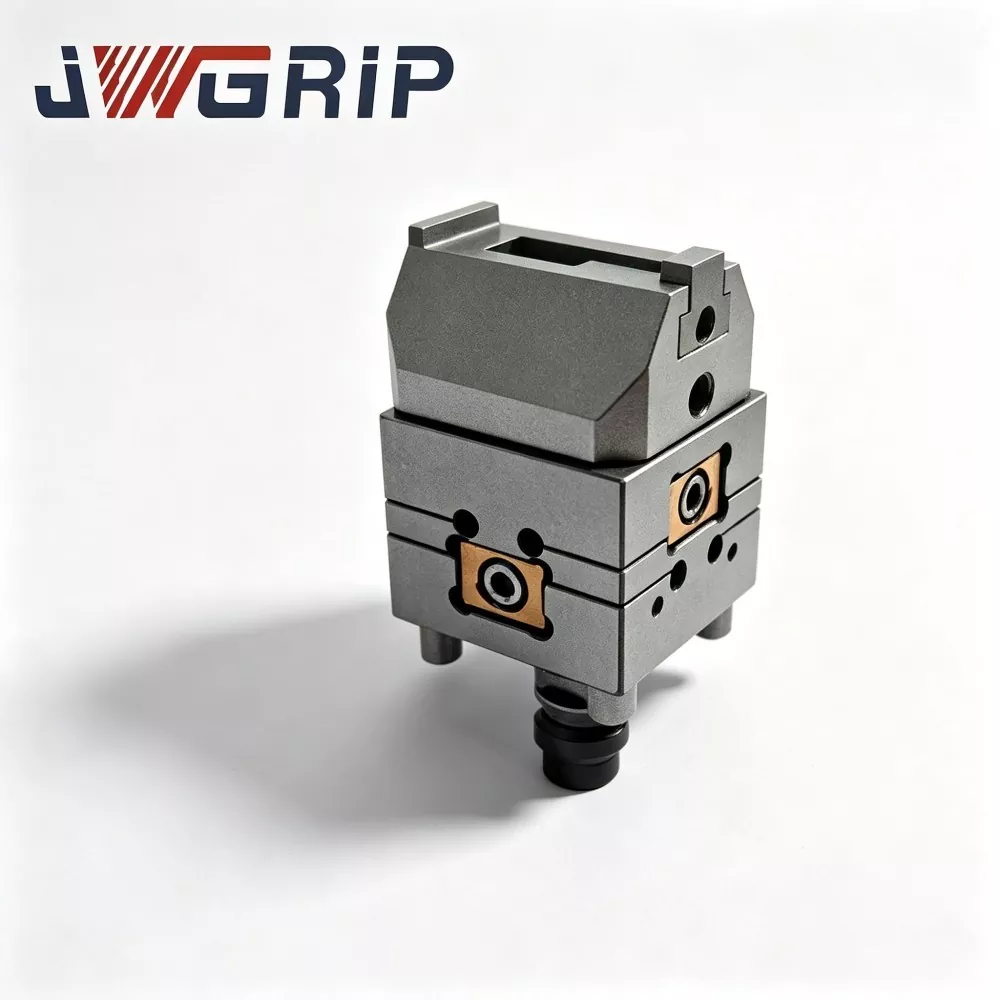
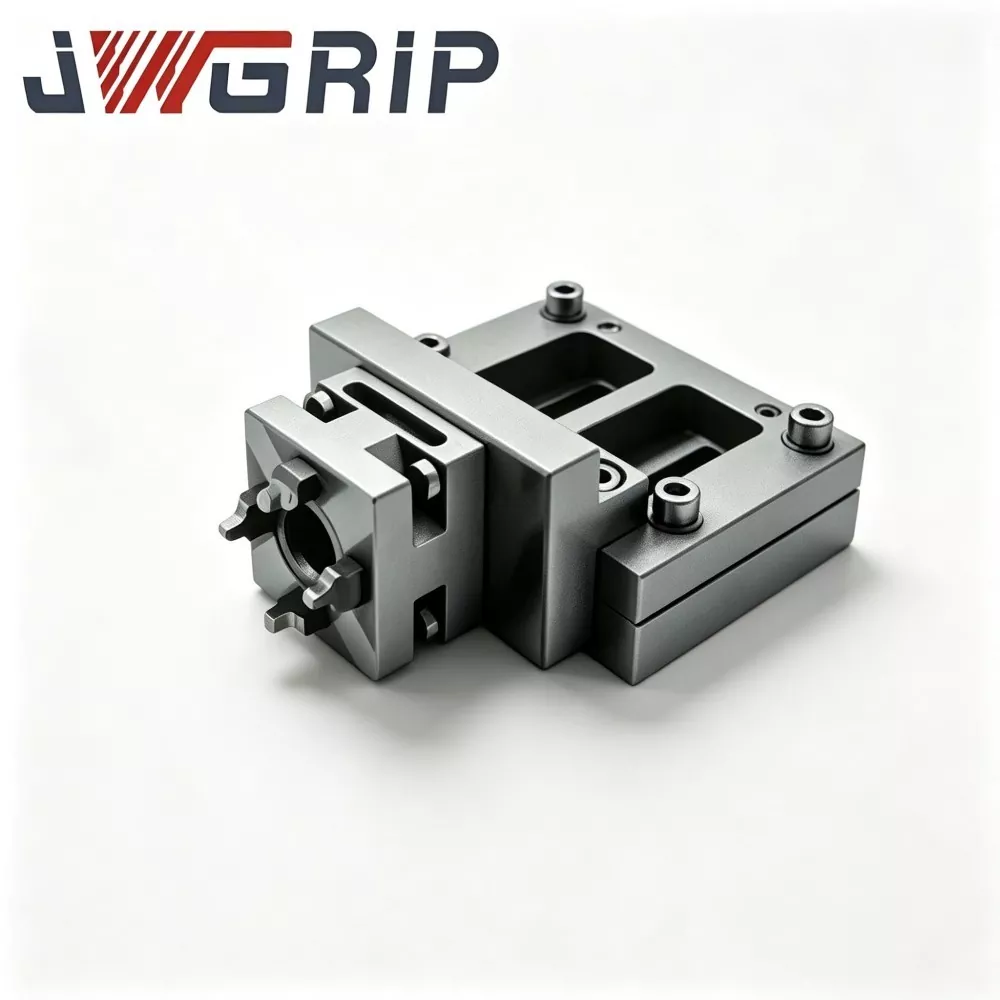
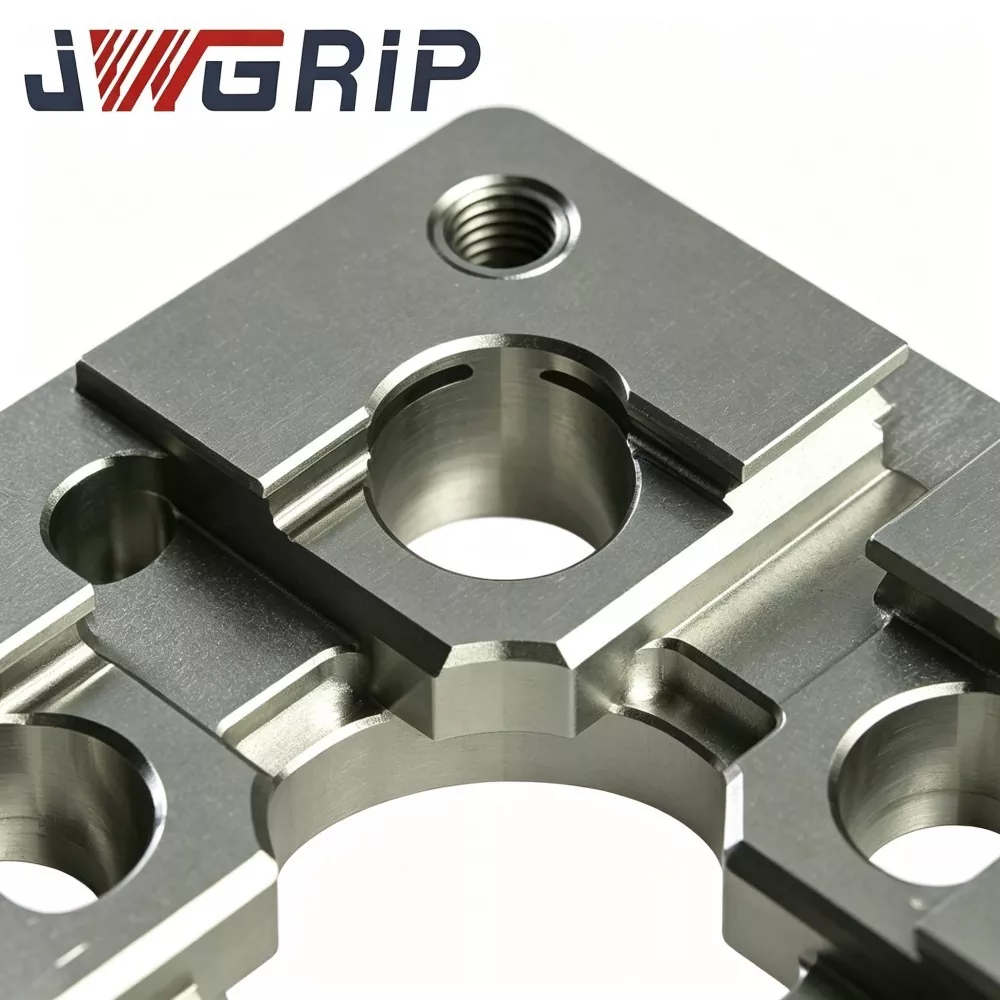
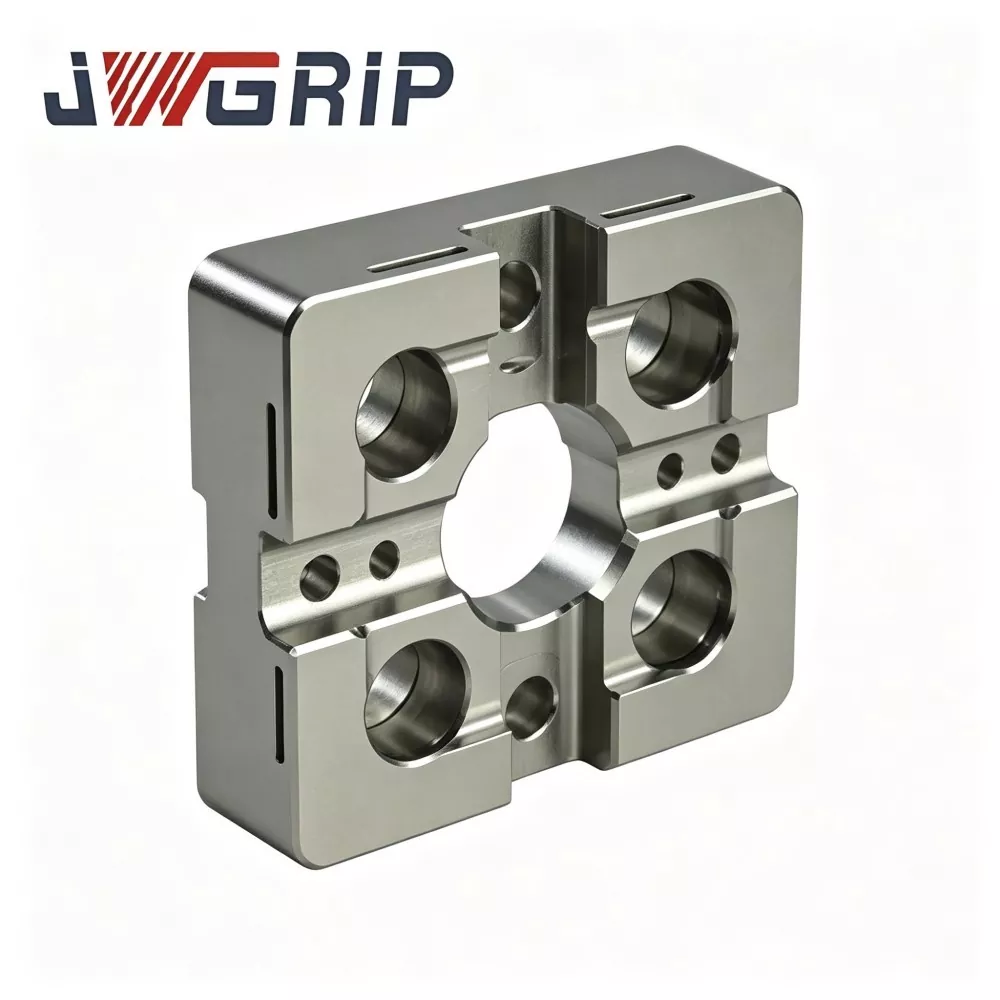
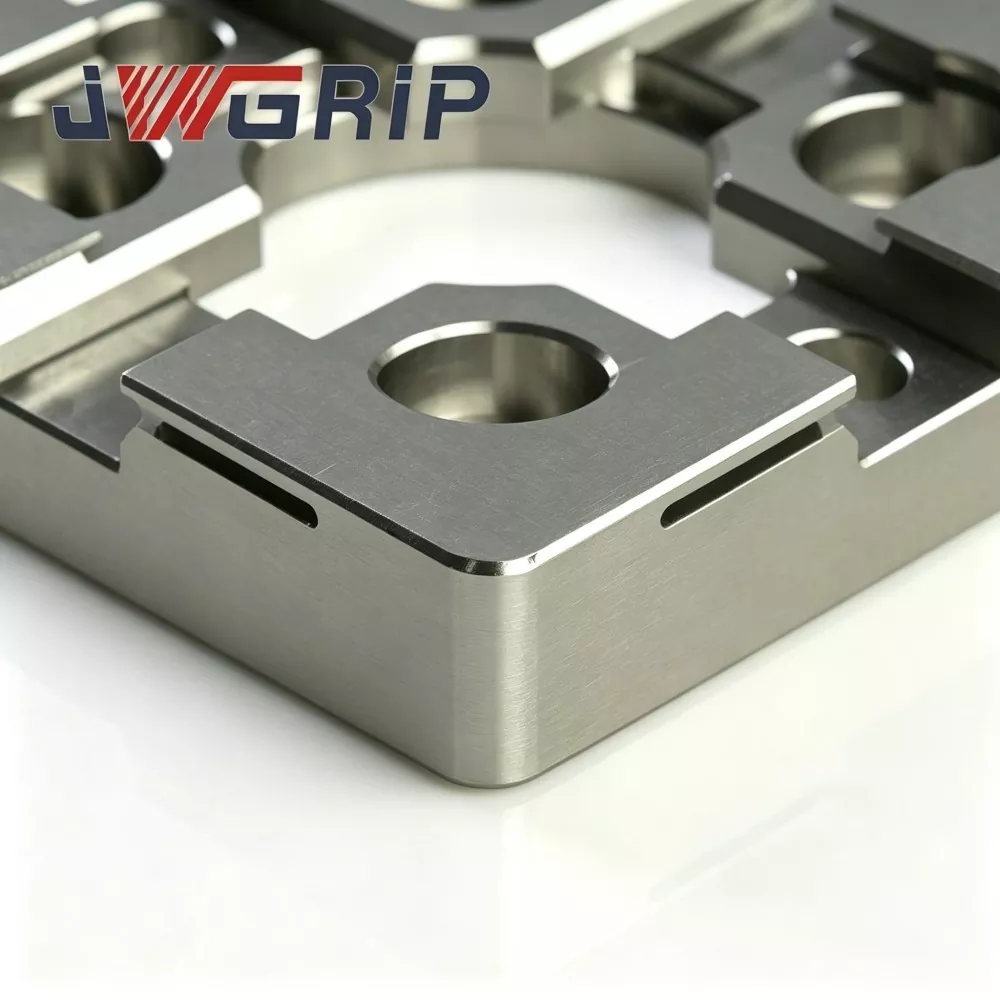
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 54x54 EDM-sentreringsplate i Kina, med standardspesifikasjoner fullt ut på lager og støtter global bulkordre for kompakte EDM-maskin- og presisjonsformverkstedprosjekter. Det er en slitasjebestandig høypresisjon integrert benchmarkarmatur for posisjonering spesielt utviklet for små synker EDM-utstyr, minielektrodejigger og presisjonsformbehandlingsscenarier med flere hulrom. Den integrerer optimert R-type overgangsposisjoneringsskulderstruktur og termisk stabil mekanisk ytelse i en enkelt enhet, og eliminerer defektene med lett ekstruderingsslitasje og hjørneavhugging av tradisjonelle rettvinklede miniatyrsentreringsplater.
Denne høystabile R-Type 54x54 EDM-sentreringsplaten tar i bruk førsteklasses termisk stabilisert legert verktøystål som råmateriale, behandlet gjennom multi-syklus stressavlastende aldringsbehandling, lokal overflateherding og ultrapresisjon dobbeltsideslipeteknologi. Den oppgraderte overgangsskulderstrukturen av R-type sprer effektivt konsentrert kontaktspenning under gjentatt elektrode-jigg-dokking og hyppige lasting-lossingssykluser, reduserer kraftig skade på fordypninger og hjørneslitasje, og beholder permanent stabil sentreringsnøyaktighet. Den termisk stabiliserte stålkroppen unngår effektivt strukturell deformasjon og dimensjonsavvik forårsaket av temperatursvingninger i verkstedet, og sikrer utmerket flathet og langsiktig dimensjonskonsistens i høyfrekvent batchproduksjon.
Den tilpasser seg perfekt til posisjoneringskravene til små kobber-, grafitt- og kobber-wolframelektroder, forkorter manuell forhåndssentreringstid betraktelig, eliminerer akkumulerte manuelle kalibreringsfeil og løser industriens smertepunkter med ustabilt gnistgap og defekte små hulromsdetaljer forårsaket av slitt benchmark. Den støtter standard lagerforsyning og OEM-modifisering av monteringshullslayout og posisjoneringsbossprofiler, og gir pålitelige og repeterbare høypresisjonsposisjoneringsløsninger for EDM-batchbehandling av miniatyrinnsatser og multi-hulrom.
Praktiske smertepunkter
Kompakte sinker-EDM-verksteder som behandler mikrokoblinger og medisinske miniatyrformer møter iboende ulemper fra konvensjonelle sentreringsplater i småformat:
Vanlige små sentreringsplater bruker skarpvinklede indre skuldre. Dokkingstøt konsentrerer belastningen på trange hjørnesoner. Usynlige mikroinnrykk genereres gradvis, som ikke kan oppdages ved rutinemessig visuell inspeksjon.
Sentreringsreferansen driver stille under kontinuerlig produksjon, noe som resulterer i inkonsekvent gnistgap, ujevn hulroms sideveggerosjon og skrotrisiko for høyverdige miniatyrforminnsatser.
JWGRIP optimerer R-Type 54x54 EDM-sentreringsplate for ovennevnte smertepunkter:
1. Glatt overgangsposisjoneringsskulder av R-type omfordeler dokkingkontaktspenning og reduserer risikoen for mikroinnrykk og hjørneavhugging under hyppige sykluser for lasting og lossing av elektroder.
2. Termisk stabilisert legering-verktøy-stål-substrat pluss flertrinns aldring begrenser benchmark-forvrengning utløst av skapsvingninger i omgivelsestemperaturen til kompakte EDM-maskiner.
3. Ultrapresisjonssliping med dobbel flate garanterer pålitelig flathet og parallellitet for stabilt mekanisk sentreringsdatum.
4. Forenkler arbeidsflyten for manuell forhåndssentrering og reduserer kumulativ posisjoneringsfeil for små intrikate forminnsatser, og forbedrer gjentakelsesnøyaktigheten for batchmikroform-EDM-oppgaver.
5. Kompakt 54×54 fotavtrykk tilpasser begrenset bordplass; OEM tilpasset modifikasjon for hullmønster og posisjoneringsboss er tilgjengelig for spesielle kompakte automatiserte EDM-celleprosjekter.
Driftslogikk
JWGRIP R-Type 54x54 EDM Centrering Plate er en kompakt mekanisk referansefeste dedikert for forhåndsposisjonering og konsentrisitetsjustering av små EDM-elektrodejigger:
1. Den installeres mellom kompakt-EDM-arbeidsbord / miniarmaturbase og elektrodeholdende jigg. Den leverer repeterbar mekanisk sentreringsdatum under hyppig utskifting av miniatyr-kobber-, grafitt- eller kobber-wolfram-elektrodejigger.
2. Konvensjonelle sentreringsplater i lite format har skarpe 90° indre skuldre. Docking-impact stress konsentrerer seg om smale kantlinjer, og produserer lokal plastmikroinnrykk etter gjentatte pressesykluser.
3. Strukturell forbedring av kjernen: kontinuerlig jevn overgangsprofil av R-typen på indre posisjoneringsskuldre forstørrer effektivt kontaktområde, sprer kontaktspenning over bredere overflater i stedet for skarpe hjørnelinjer. Dette bremser akkumulering av innrykk og forsinker referanse-datum-drift.
Viktig funksjonell grensepåminnelse:
Denne enheten gir kun mekanisk forhåndssentrering og kan ikke erstatte sondebasert finkoordinatkalibrering. Etter mekanisk dokking trenger operatører fortsatt sondemåling og koordinert kompensasjon i samsvar med standard EDM-prosessspesifikasjoner.
Hovedapplikasjonsscenarier:
mikrokoblingsform, medisinsk miniatyrdel, presisjons-gir-innsatsform og EDM-bearbeiding av små støping-innsatser. Den kan monteres på kompakte nullpunktchucker, miniarmaturbaser eller små synke-EDM arbeidsbord.
Teknisk ytelse
1. Kompakt-optimalisert R-type Skulder Anti-slitasjestruktur Sammenlignende laboratorieholdbarhetstest viser, under lik dokkingfrekvens og kontaktkraft, JWGRIP R-Type 54×54 EDM sentreringsplate kutter topp lokal kontaktstress med ca. 32 % sammenlignet med tradisjonelle, skarpe hjørner, små sentreringsplater med stor innvendig sentrering og innvendig sentrering med høy risiko batch-sykluser.
2. Dual-round termisk stabilisering aldringsbehandling Legering-verktøy-stål-emne gjennomgår to-trinns høytemperatur-aldring etter grovbearbeiding for å eliminere de fleste interne restspenninger. Innenfor verksted omgivelsestemperatur 16-30 ℃, flathetsvariasjon i ferdig plate ≤0,0025 mm, forhindrer benchmark-forvrengning forårsaket av skaptemperaturdrift av kompakt EDM-utstyr.
3. Dobbeltsidig ultrapresisjonssliping Topparbeidsreferanseflate og bunnmonteringsdatum er begge ultrapresisjonsslipte. Overflateflathet ≤0,002 mm; parallellitet mellom øvre-nedre datum ≤0,003 mm. God parallellitet støtter reversibel installasjon for alternativ overflatebruk under plassbegrenset kompakt maskintilstand.
4. Selektiv lokal overflateherdende behandling Bare indre R-type posisjoneringsskuldersoner mottar lokal herding med høy energi, overflatehardhet HRC 57-61. Sterk ripebestandighet mot karbonpulver og fine metallrester; ikke-spenningskritiske basissoner beholder substratets seighet for å unngå sprø brudd på hele platen ved utilsiktet støt.
5. Dielektrisk-væskebestandig passivering Anti-korrosjon Finish Hel ytre overflate passivering anti-rust behandling. Motstår kjemisk korrosjon fra sprutende dielektrisk væske og atmosfære med høy luftfuktighet inne i kompakt EDM-maskinskap, og forsinker generering av punktrust ved langvarig verksteddrift.
6. Plassbesparende 54×54-omriss med forhåndsbehandlede monteringsfunksjoner Prefabrikkerte hull for lokaliseringsstifter og forsenkede skruehull samsvarer med ordinære kompakte nullpunktsfestegrensesnitt. Direkte installasjon uten sekundær bearbeiding for de fleste mini EDM-festebaser.
7. Sporbart kvalitetsarkiv på batchnivå Hver ferdig plate har laser-etset eksklusivt serienummer. Komplette inspeksjonsdatasett som dekker flathet, parallellitet og R-profiltoleranse arkiveres, og støtter sporbar kvalitetsstyring for masseproduksjonsbedrifter med mikroform.
Arbeidsflyt for produksjon
Råmateriale innkommende sammensetning og hardhet verifisering → CNC grovfresing → første trinn høytemperatur spenningsavlastende aldring → semi-finish maskinering → indre R-skulder konturforming → sekundær termisk stabilisering aldring → selektiv lokal overflateherding → dobbel-side ultra-presisjonsmaling stift-sliping-i → CMM multi-element geometrisk inspeksjon → laser serienummer merking → anti-rust passivering → endelig visuell og dimensjonell re-sjekk → ferdigvarelager.
Produksjonen er i samsvar med ISO 9001 kvalitetsstyringssystem spesifikasjoner.
Kjernemetrologiske instrumenter: CMM, flathetsinterferometer, Rockwell hardhetstester, alle går gjennom periodisk offisiell metrologisk kalibrering.
Hver ferdig enhet utstedes uavhengig inspeksjonsrapport; Materialsertifikatdokumenter kan leveres på kjøpers forespørsel.
Regler for daglig vedlikehold
1. Før montering, rengjør armaturet-base-tilpasningsplanet, plasseringsstifthullene og platens bunnnullpunkt fullstendig. fjerne karbonpulver, metallbrikker og dielektriske væskerester. Innestengte fremmede partikler vil utløse skjult tiltavvik.
2. Stram forsenkede monteringsskruer strengt i henhold til spesifisert moment. Overmoment skaper plate lokal deformasjon; utilstrekkelig dreiemoment medfører risiko for plateforskyvning under dokkingstøt.
3. Kontroller elektrode-jigg bevegelig slag; forby voldelig kollisjon på R-type posisjoneringsskuldre; myk-kontakt docking-modus skal brukes for mekanisk forhåndssentrering.
4. Etter mekanisk forhåndssentrering, fullfør sondebasert koordinatkompensasjon etter EDM-prosessspesifikasjoner. Behandle aldri mekanisk forsentreringsresultat som endelig maskineringsdatum.
5. Hver 6.–9. arbeidsdag, inspiser indre R-skuldersoner under forstørrelsesglass; skift sentreringsplaten umiddelbart hvis det oppdages fordypninger, riper eller hakk.
Feilutsatte operasjoner å unngå
1. Installering uten grundig rengjøring av sammenkoblende overflater, spon innebygd for å generere skjulte tiltfeil.
2. Hammerdrevet dokking, som produserer usynlig mikroinnrykk på posisjoneringsskuldrene.
3. Skru overmomentfeste, induserer permanent geometrisk forvrengning.
4. Hopp over sondefinkalibrering og kun avhengig av mekanisk forhåndssentrering for EDM-bearbeiding i mikrohulrom.
Feilkontrolltabell
|
Feilfenomen |
Sannsynlig rotårsak |
Foreslått oppløsning |
|
Gjentatt sentrerings-avlesningsfluktuasjon |
Skitten parringsoverflate;løs monteringsskrue;deformert elektrodejigg |
Demonter og rengjør kontaktflater; stram skruene igjen; inspiser eller bytt ut defekt jigg |
|
Gradvis konsentrisitetsforskyvning etter kontinuerlig kjøring |
R-skulder lider av slitasje eller mikrochips |
Sjekk skulderstatus under forstørrelsesinstrument; skift ut enheten når slitasjemerker vises |
|
Dårlig parallellitet for dokkingutgang |
Overmomentfeste; rusk fanget under platebunnen |
Installer på nytt følgende dreiemomentspesifikasjoner; helt rent bunn-sete-grensesnitt |
Sammenligning av ytelse og prosess
De fleste kommersielle EDM-sentreringsplater i småformat bruker skarpvinklede indre skuldre uten spenningsspredende R-overgang. Mange konkurrenter kansellerer sekundær termisk stabiliseringsaldring og lokal selektiv herding for å redusere produksjonskostnadene.
1. Anti-slitasjeevne: Konkurrentens skarpe skulderplater produserer enkelt mikroinnrykk etter 350–650 dokkingsykluser. JWGRIP R-type glatt overgangsstruktur forbedrer kraftig ytelse mot innrykk under gjentatt jiggdokking.
2. Intern stresshåndtering: Mange konkurrerende produkter utelater sekundær aldring. Reststress etter sliping frigjøres sakte ved endringer i omgivelsestemperaturen og utløser flathetsdrift. Vår to-trinns aldring fjerner det meste av gjenværende stress for å sikre langsiktig geometrisk stabilitet.
3. Inspeksjonsstandard: Mange leverandører utfører kun prøvetaking-inspeksjon med delvis dimensjon. Hver JWGRIP-plate gjennomgår CMM geometrisk skanning med uavhengig serienummer for fullstendig sporbarhet.
4. Tilpasset prosjektkompetanse: Mange fabrikker leverer kun faste standardstørrelser. Støttet av moden OEM-arbeidsflyt implementerer JWGRIP hull-layout og posisjoneringsboss-modifikasjon for spesielle kompakte EDM-armaturer.
FAQ
Q1: Kan JWGRIP R-Type 54x54 EDM-sentreringsplate realisere null-slitasjeytelse for langsiktig masseproduksjon?
A1: Optimalisert R-overgang reduserer risikoen for innrykk og flisdannelse betydelig, men absolutt null-slitasje kan likevel ikke oppnås etter massive dokkingsykluser. Forstørrerstøttet periodisk inspeksjon for indre R-skuldre er fortsatt obligatorisk. Skift ut platen umiddelbart når riper, fordypninger eller hakk oppdages.
Spørsmål 2: Kan denne kompakte sentreringsplaten brukes til tungvekts grafittelektrode-jigger i stor størrelse?
A2: Denne enheten er designet for små elektrodejigger i miniatyr av kompakte EDM-maskiner. Det anbefales ikke for kraftige store grafittenheter. Overdreven belastning akselererer skulderslitasje og kan medføre permanent deformasjonsrisiko.
Q3: Støtter du OEM for ikke-standard hullmønster og tilpasset posisjoneringsbossgeometri?
A3: Ja. Send inn komplette tekniske tegninger med klare spesifikasjoner for hull-arrangement, posisjonering-boss-profil, flathet og parallellitetstoleranse. Ingeniørteamet fullfører tilverkbarhetsvurdering innen 12 virkedager og gir et formelt tilbud.
Q4: Hvilke feiltilstander er ekskludert fra garantiomfanget?
A4: Dette tilhører høypresisjonsposisjoneringsarbeidsholdekomponenten. Garantien dekker produksjonsdefekter som eksisterer ved levering: flathet uten spesifikasjoner, parallellitet og hardhet. Skader forårsaket av kollisjon, overmomentinstallasjon, sponslitasje og normal syklisk bruksslitasje er utenfor garantien.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.


Nyhetsanbefalinger