Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






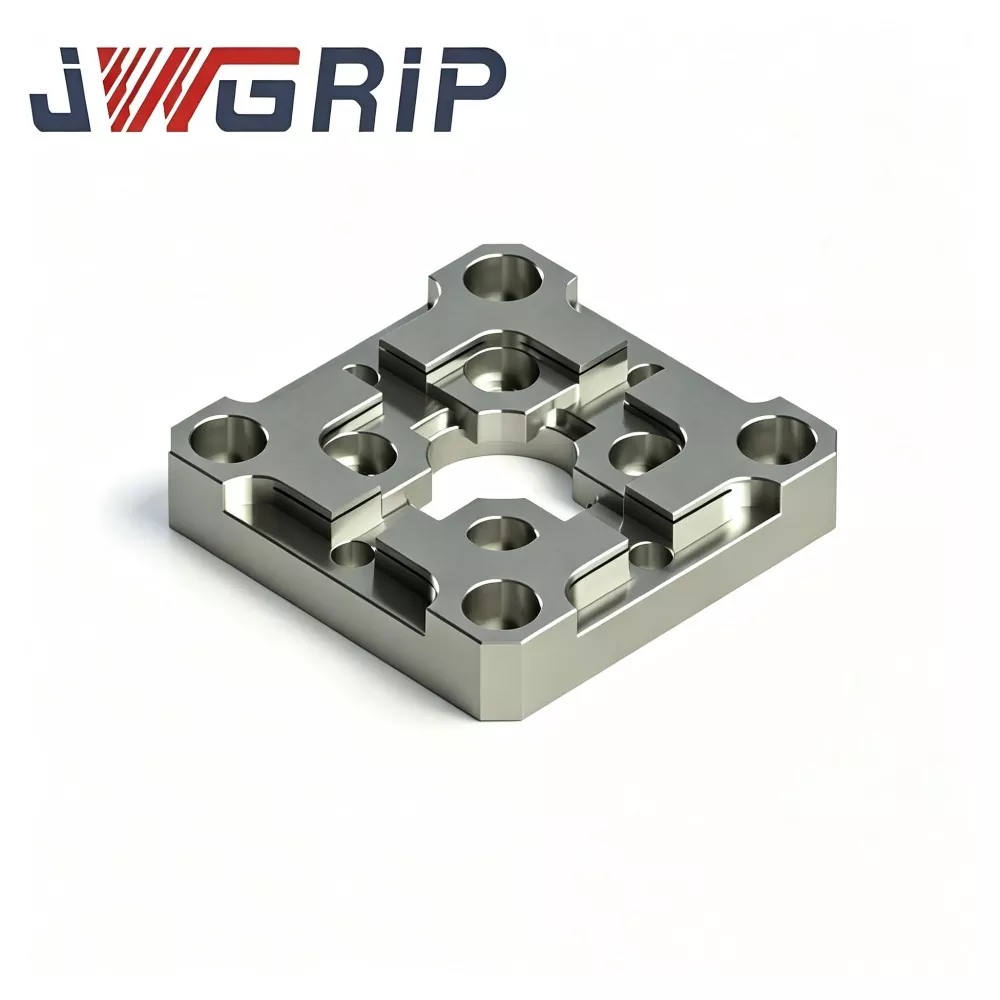
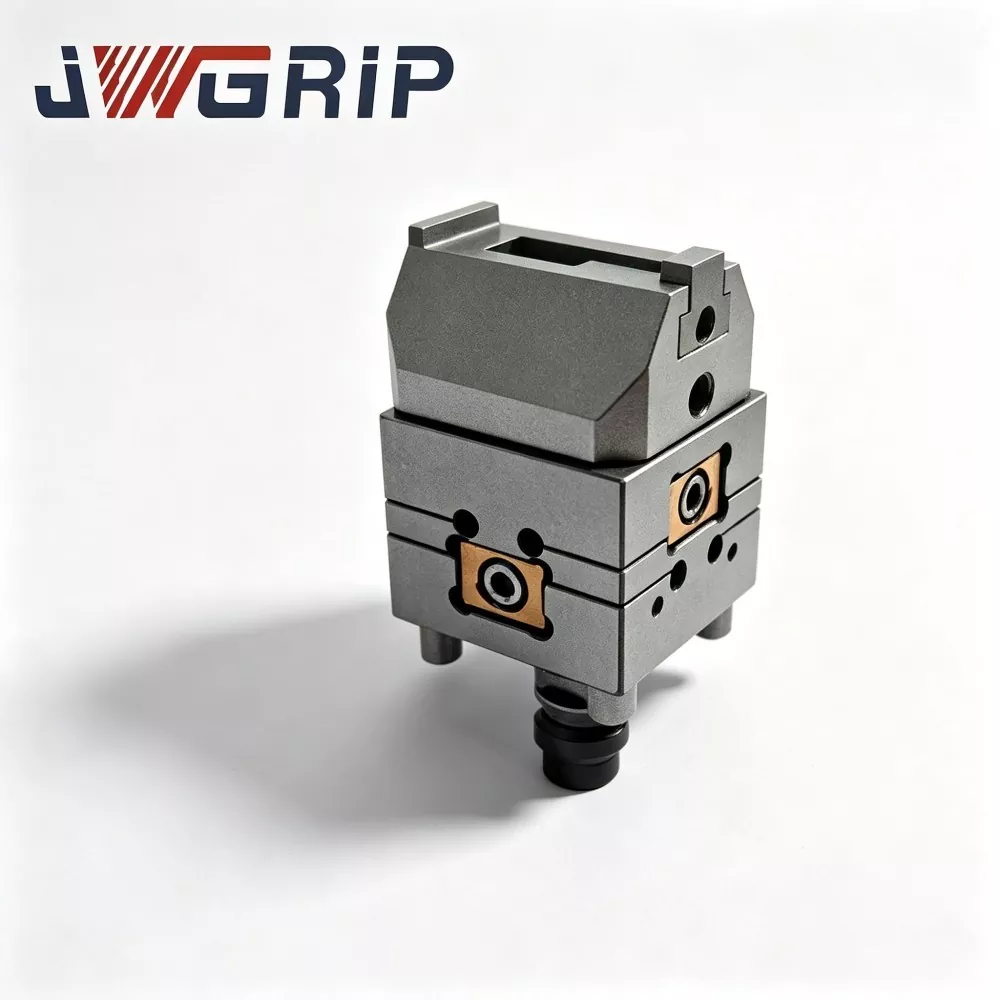
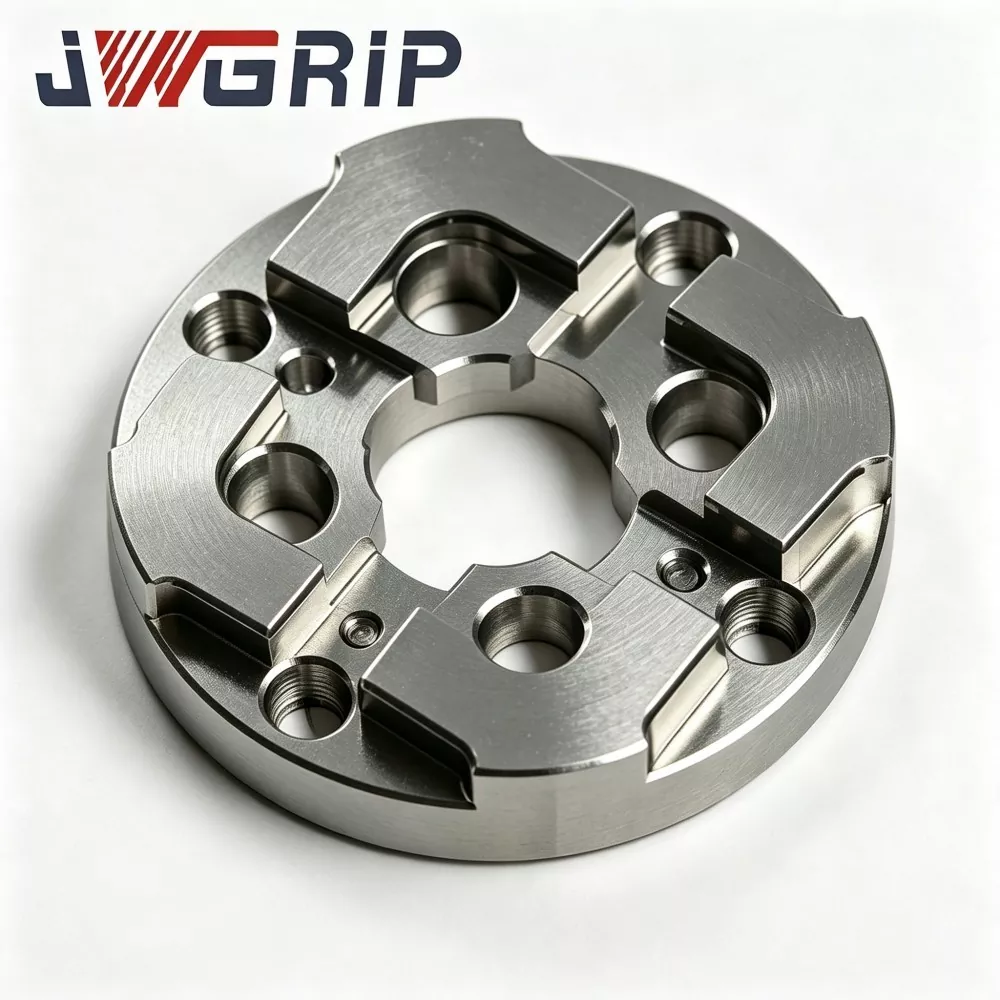
R-Type 70x70 EDM Sentreringsplate
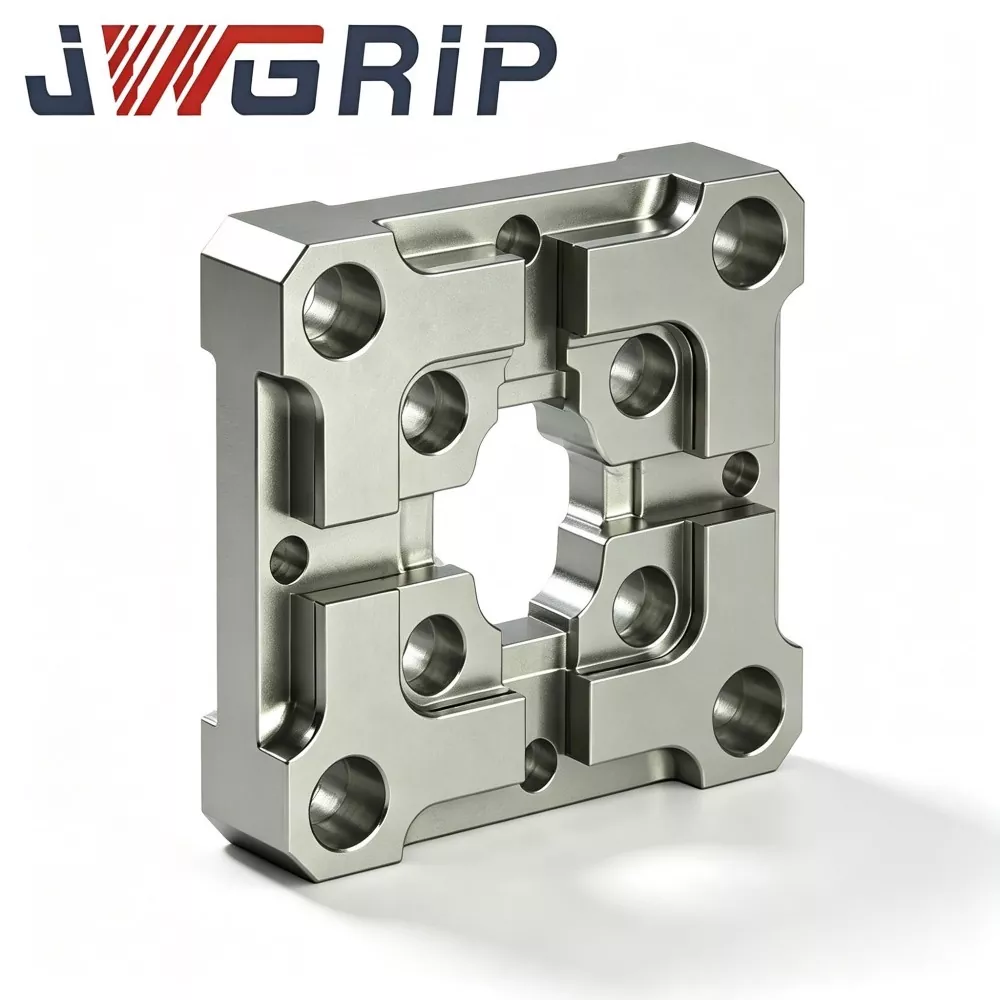
JWGRIP er den profesjonelle produsenten og leverandøren av R-Type 70x70 EDM-sentreringsplate i Kina, og gir fabrikkdirekte levering og tilpasset strukturelle modifikasjoner for å møte ulike krav til EDM-armaturer. Det er en høypresisjon integrert elektrodeposisjoneringsbenchmark-armatur spesielt optimalisert for sinker EDM-formverksteder, med fokus på rask sentrering og repeterende elektrodeposisjoneringsoppgaver. Den integrerer spenningsspredt R-type indre avfasningsovergangsstruktur og ultrastabil benchmark posisjoneringsytelse i en enkelt kompakt enhet, og løser effektivt skarpe kanter og referansedriftsfeil på tradisjonelle flate sentreringsplater.
Denne EDM-sentreringsplaten med høy repetisjonsnøyaktighet er produsert av forhåndsstabilisert legert stål, ved å ta i bruk flertrinns avspenningsbehandling, profesjonell overflateherding og ultrapresisjon dobbeltsideslipeteknologi for å sikre utmerket flathet og parallellitet. Den oppgraderte avfasningsovergangsstrukturen av R-type sprer lokal kontaktspenning under gjentatte feste- og lasting-lossingssykluser, og begrenser effektivt slitasje på posisjoneringskantene og langsiktig referansedeformasjon. Den eliminerer kumulative posisjoneringsfeil forårsaket av hyppig manuell kalibrering og temperatursvingninger på verksted, og opprettholder konsistent elektrodekonsentrisitet og stabilt gnistgap i batch-formbehandling med flere hulrom.
R-Type 70x70 EDM-sentreringsplate forenkler innstillingsprosedyrer for elektrodeverktøy i stor grad, forkorter manuell sentreringstid, reduserer menneskeindusert posisjoneringsavvik for kobber- og grafittelektroder, og senker omarbeidingshastigheter for form. Støtter standard direkte forsyning fra fabrikken og tegningsbasert tilpasning av hulllayout og posisjoneringsbossstørrelse, og gir svært pålitelig standardgaranti for høyeffektiv og presisjonsproduksjon av EDM-støpeform med høy konsistens.
Prioriteringsordning
Verksteder for produksjon av støpeformer som kjører store volum multi-elektrode synker-EDM-jobber står overfor skjulte kvalitetsrisikoer forårsaket av konvensjonelle firkantede skuldersentreringsplater:
Etter hundrevis av elektrode-jigg-dokkingssykluser produserer skarpe indre hjørner fordypninger og delvis slitasje. Subtil slitasje kan ikke oppdages ved rutinemessig visuell inspeksjon, men konsentrisk referanse driver lydløst.
Avvik akkumuleres gradvis. Innen problemer oppdages, har flere formhulrom allerede blitt maskinert, noe som resulterer i høyverdig forminnsatsskrot, dårlig gnistgap-ensartethet og ujevn hulroms sideveggerosjon.
JWGRIP optimerer R-Type 70x70 EDM-sentreringsplate for disse praktiske smertepunktene:
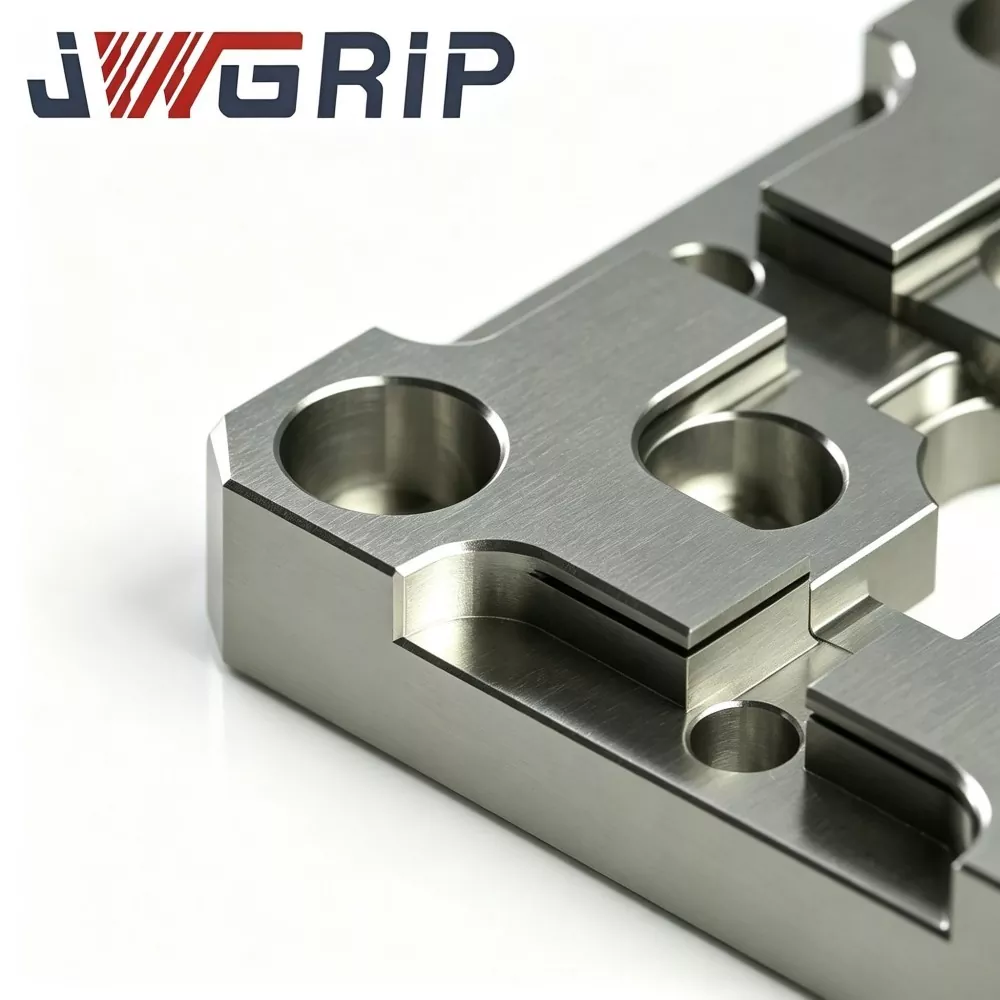
1. R-type glatt indre avfasning sprer dokkingkontaktspenning og reduserer slitasjerisiko på posisjonering av skuldre.
2. Forhåndsstabilisert legert stålsubstrat med multi-rund høytemperaturaldring eliminerer i stor grad intern restspenning og motstår benchmark-forvrengning forårsaket av temperatursvingninger og kontinuerlig klemmepåvirkning.
3. Ultrapresisjonssliping med dobbel flate garanterer overlegen flathet og parallellitet for en stabil benchmark for mekanisk sentrering.
4. Forenkler manuelle sentreringsprosedyrer, reduserer omarbeidingshastigheten og forbedrer den generelle dimensjonskonsistensen for presisjonsformede EDM-produksjon.
5. Kompakt ytre dimensjon på 70×70 passer til vanlig EDM-armaturplass; tegningsdrevet tilpasset hullmønster og posisjoneringsboss-modifikasjon er tilgjengelig for EDM-celleprosjekter med automatisk elektrodebytte.
Arbeidsprinsipp
JWGRIP R-Type 70×70 EDM Centering Plate er en dedikert referansekomponent for sinker-EDM-elektrode forhåndsposisjonering og konsentrisitetskalibrering:
1. Montert mellom EDM-arbeidsbord og elektrodeholderjigg. Den gir repeterbar mekanisk sentreringsreferanse når du bytter kobber-, grafitt- eller kobber-wolframelektrodejigger.
2. Konvensjonelle sentreringsplater bruker skarpvinklede indre skuldre. Hvert dokkingstøt konsentrerer stress på små hjørnesoner og genererer lokale plastinnrykk etter gjentatt pressing.
3. Strukturell oppgradering av kjernen: glatt R-type indre avfasning utvider det effektive kontaktområdet under jiggdokking, sprer pressekraften over større flater i stedet for smale skarpe hjørner, reduserer slitasjen på fordypningene og bevarer den opprinnelige konsentriske målestokken for lengre servicesykluser.
Viktig brukspåminnelse: Denne platen leverer kun mekanisk forhåndssentrering, og kan ikke erstatte den endelige sondebaserte koordinatfinkalibreringen. Etter mekanisk dokking mot denne sentreringsplaten, må operatører fortsatt kjøre sondekompensasjon i henhold til standard EDM-prosessspesifikasjoner. Det er mye brukt for sprøytestøpeform, støpestøpeform og presisjonsstempling-innsats EDM-behandling, spesielt egnet for batchproduksjonsverksteder med hyppig elektrodebytte. Den kan installeres på EDM-arbeidsbord, nullpunkts-chuckbase eller tilpasset festeplate.
Nøkkeltekniske ytelsesegenskaper
1. Optimalisert R-type indre avfasning Anti-slitasjekonstruksjon Sammenlignende holdbarhetstesting viser under identisk dokking-støtfrekvens, JWGRIP R-Type 70×70 EDM sentreringsplate reduserer lokal kontaktspenning med ca. 29 % sammenlignet med konvensjonelle sentreringsplater med skarpe skuldre, noe som reduserer risikoen for gjentatt innrykk og ikke pressing i hjørner.
2. Flersyklus Stress-relief Stabilization Legert stålsubstrat mottar to-runders høytemperatur-aldring etter grovbearbeiding for å fjerne mesteparten av gjenværende indre spenninger. Innenfor verksted omgivelsestemperatur 17-29 ℃, flathetsvariasjon i ferdig plate ≤0,0025 mm, forhindrer benchmark-forvrengning indusert av temperaturdrift.
3. Dobbeltsidig ultrapresisjonssliping Toppreferanseoverflate og bunnmonteringsdatum er begge ultrapresisjonsslipte. Flathet ≤0,002 mm; parallellitet mellom topp-bunn datum ≤0,003 mm. Høy parallellitet støtter bruk av alternativ overflate ved å snu platen.
4. Lokalisert overflateherdende behandling Nøkkelposisjonering-skuldersoner oppnår spesiell overflateherding, overflatehardhet når HRC 58-62. Sterk anti-sliteevne motstår partikkelriper og støtmerker ved docking; ikke-arbeidende soner beholder riktig substratseighet for å unngå sprø brudd på hele platen.
5. Dielektrisk-væskebestandig anti-korrosjonsfinish. Passivering av hele ytre overflaten anti-rust behandling. Motstår langvarig sprutende EDM dielektrisk-væske og fuktig verkstedatmosfære, bremser oksidasjon og forekomst av flekkrust.
6. Standardstørrelse med forhåndsbehandlede monteringsfunksjoner Kompakt 70×70 ytre fotavtrykk, prefabrikkerte hull for lokaliseringsstifter og forsenkede skruehull. Direkte installasjon passer til de fleste vanlige nullpunktsfestegrensesnitt uten sekundær maskinering.
7. Sporbar fullstendig metrologisk inspeksjon Hver ferdig enhet har lasergravert unikt serienummer. Fullstendige inspeksjonsposter som dekker flathet, parallellitet og R-avfasingsdimensjoner arkiveres, og støtter sporbar kvalitetskontroll for foretak som produserer store mengder støpeformer.
Komplett produksjonsarbeidsflyt
Hver batch av JWGRIP R-Type 70x70 EDM-sentreringsplate følger strengt produksjonsarbeidsflyten i full sekvens:
Råmateriale innkommende kjemisk sammensetning og hardhetsinspeksjon → CNC grovfresing → første runde høytemperatur spenningsavlastende aldring → halvbearbeiding → R-type innvendig avfasing → sekundær spenningsavlastende aldring → lokal overflateherding → dobbel flate presisjonssliping → pink C-em-it. inspeksjon → laser-serienummermerking → antirustpassivering → siste visuell rekontroll → ferdigvarelager.
Produksjonen oppfyller kravene til ISO 9001 kvalitetsstyringssystem.
Kjernemåleenheter: koordinat-måle-maskin, overflate-flathet interferometer, hardhet-tester; alle mottar periodisk offisiell metrologisk kalibrering.
Hvert ferdige stykke er festet med uavhengig inspeksjonsrapport; materialtestsertifikater kan leveres etter kundeforespørsel.
Praktisk tips til oppbevaring: Oppbevar sentreringsplaten i en dedikert støtsikker måleboks. Unngå støt med tunge gjenstander og riper i metallbrikker. Selv usynlig mikroinnrykk vil skade posisjoneringsnøyaktigheten. Etter hver påføring på maskinen, tørk posisjoneringsskuldre og referanseoverflater helt med en lofri myk klut før oppbevaring.
Riktig arbeidsflyt for montering og drift
1. Før installasjon, rengjør monteringsplanet på armaturets base, plasseringsstifthull og bunnnullpunkt for sentreringsplaten. fjern metallspon, karbonpulver og dielektriske væskerester. Innestengte fremmede partikler vil vippe platen og forvrenge sentreringsreferansen.
2. Skru fast forsenkede skruer i henhold til anbefalt tiltrekkingsmoment. Overmoment skaper lokal platedeformasjon og ødelegger flatheten; utilstrekkelig dreiemoment forårsaker plateforskyvning under forankringsstøt.
3. Forhindre kraftig krasj mellom elektrode-jigg og R-type posisjoneringsskuldre; ta i bruk myk-kontakt docking-modus for mekanisk forhåndssentrering.
4. Etter mekanisk forhåndssentrering, fullfør sondekoordinatkompensasjon i henhold til EDM-prosessspesifikasjoner. Hopp aldri over finsondering og stol kun på det mekaniske sentreringsresultatet for den endelige bearbeidingen.
5. Inspiser posisjoneringsskuldrene under forstørrelsesglass hver 7.–10. virkedag; skift ut platen umiddelbart etter at det er fordypning, riper eller hakk.
Feil operasjoner som må unngås
1. Montering uten å rengjøre sammenfallende overflater: flis som er lagt i klem produserer skjulte tiltavvik.
2. Voldelig hammerstøttet dokking: kraftig støt genererer usynlig mikroinnrykk på posisjoneringsskuldrene.
3. Skruefesting med overmoment: induserer indre spenninger og permanent geometrisk forvrengning av platekroppen.
4. Hopp over sondefinkalibrering og ta utdata for mekanisk sentrering som endelig referansemål for maskinering.
Hvorfor velge JWGRIP
1. Praktisk EDM-arbeidsholdende FoU-erfaring Vårt ingeniørteam samler rikelig tilbakemelding på stedet fra formteknikere. Produktiterasjoner er optimalisert for flaskehalser i virkelige butikker i stedet for bare teoretiske tegningsparametere.
2. Streng full-enhet inspeksjon før forsendelse Mange konkurrenter bruker bare prøvetaking av dimensjonskontroll. Hver JWGRIP R-Type 70×70 EDM-sentreringsplate fullfører CMM-helelements geometrisk inspeksjon for å skjerme deler som ikke samsvarer før levering.
3. Stabil leveringstid for standard- og tilpassede bestillinger Standardspesifikasjoner på 70×70-produkter opprettholder produksjonsbeholdning. For krav til tilpasset posisjoneringsboss eller hulloppsett, fullfører ingeniørteamet tegningsgjennomgangen innen 12 virkedager og bekrefter gjennomførbar tidsplan. Standard bestillingstid: 10-15 virkedager.
4. Applikasjonsorientert teknisk støtte Når kunder møter sammenstillingsforvirring eller unormal sentreringsytelse, gir teknisk støtteteam praktiske forslag til feilsøking basert på ekte EDM-verkstedopplevelse.
5. Fullfør batchsporbarhetsadministrasjon Hver plate har et eksklusivt serienummer. Så snart posisjoneringsrelaterte uventede problemer oppstår, kan originale produksjonsparametere og inspeksjonsarkiver raskt hentes for teknisk analyse av rotårsaken.
FAQ
Q1: Kan JWGRIP R-Type 70x70 EDM-sentreringsplate eliminere alle sentreringsavvik?
A1: Den leverer stabil mekanisk pre-sentrering benchmark og kan ikke fjerne alle kilder til avvik. Endelig sondebasert koordinatkompensasjon forblir obligatorisk. Plasseringsfeil kan også stamme fra slitt elektrodejigg, løs festemontering eller deformasjon av elektrodeskaft. Operatører skal inspisere hele jiggenheten med jevne mellomrom.
Spørsmål 2: Passer denne sentreringsplaten for hyppig dokking av tungvekts grafitt-elektrodejigger i stor størrelse?
A2: Den støtter grafitt-elektrode-jigg-sentreringsarbeid. For ekstra tunge sammenstillinger, kontroller dokkingkontaktkraften strengt og forby voldelig påvirkning. Selv med R-avfasingsoptimalisering, forårsaker overdreven støtbelastning fortsatt fordypningsskader på posisjoneringsskuldrene.
Q3: Kan du tilpasse ikke-standard hullmønster eller spesiell posisjoneringsbossdimensjon?
A3: Ja. Send inn komplette tekniske tegninger med klare krav til hulloppsett, posisjoneringsbossgeometri, flathet og parallellitetstoleranse. Ingeniøravdelingen evaluerer tilverkbarheten innen 12 virkedager og gir et formelt tilbud.
Q4: Hvilke skadeforhold er ekskludert fra garantien?
A4: Dette tilhører høypresisjonsposisjoneringsarbeidsholdekomponenten. Garantien dekker produksjonsdefekter ved levering, slik som flathet uten spesifikasjoner, parallellitet og hardhet. Skader forårsaket av kollisjon, feil installering av dreiemoment, partikkelriper og normal serviceslitasje er utenfor garantidekning.
Relatert kategori
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger