Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Fire-senter nullpunktspall for CNC-armatur
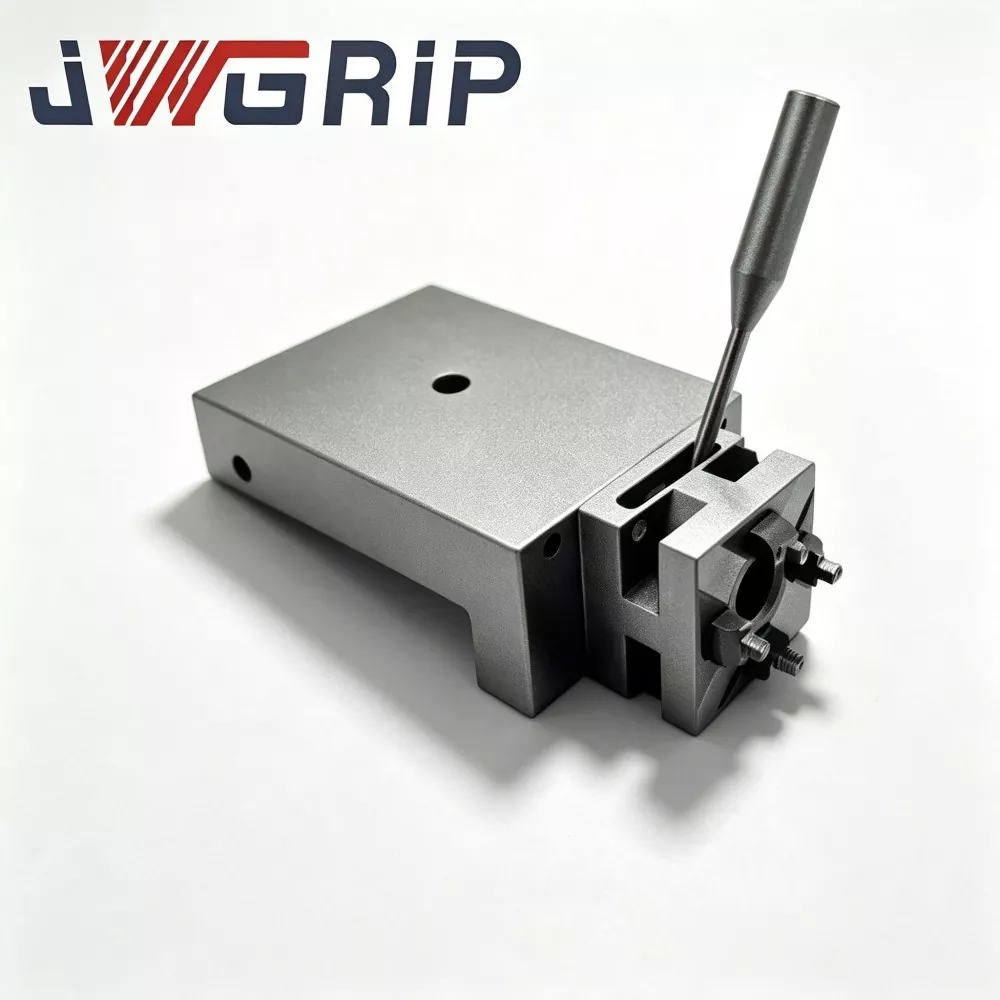
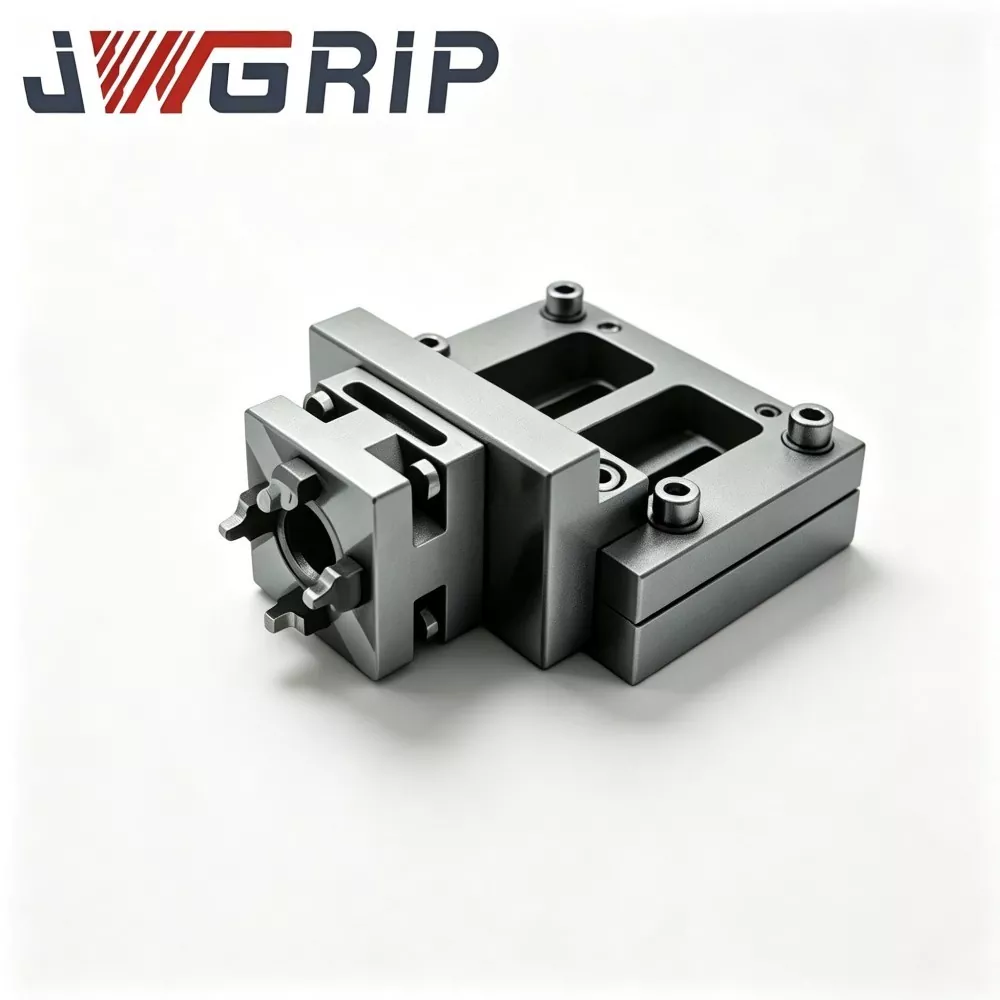
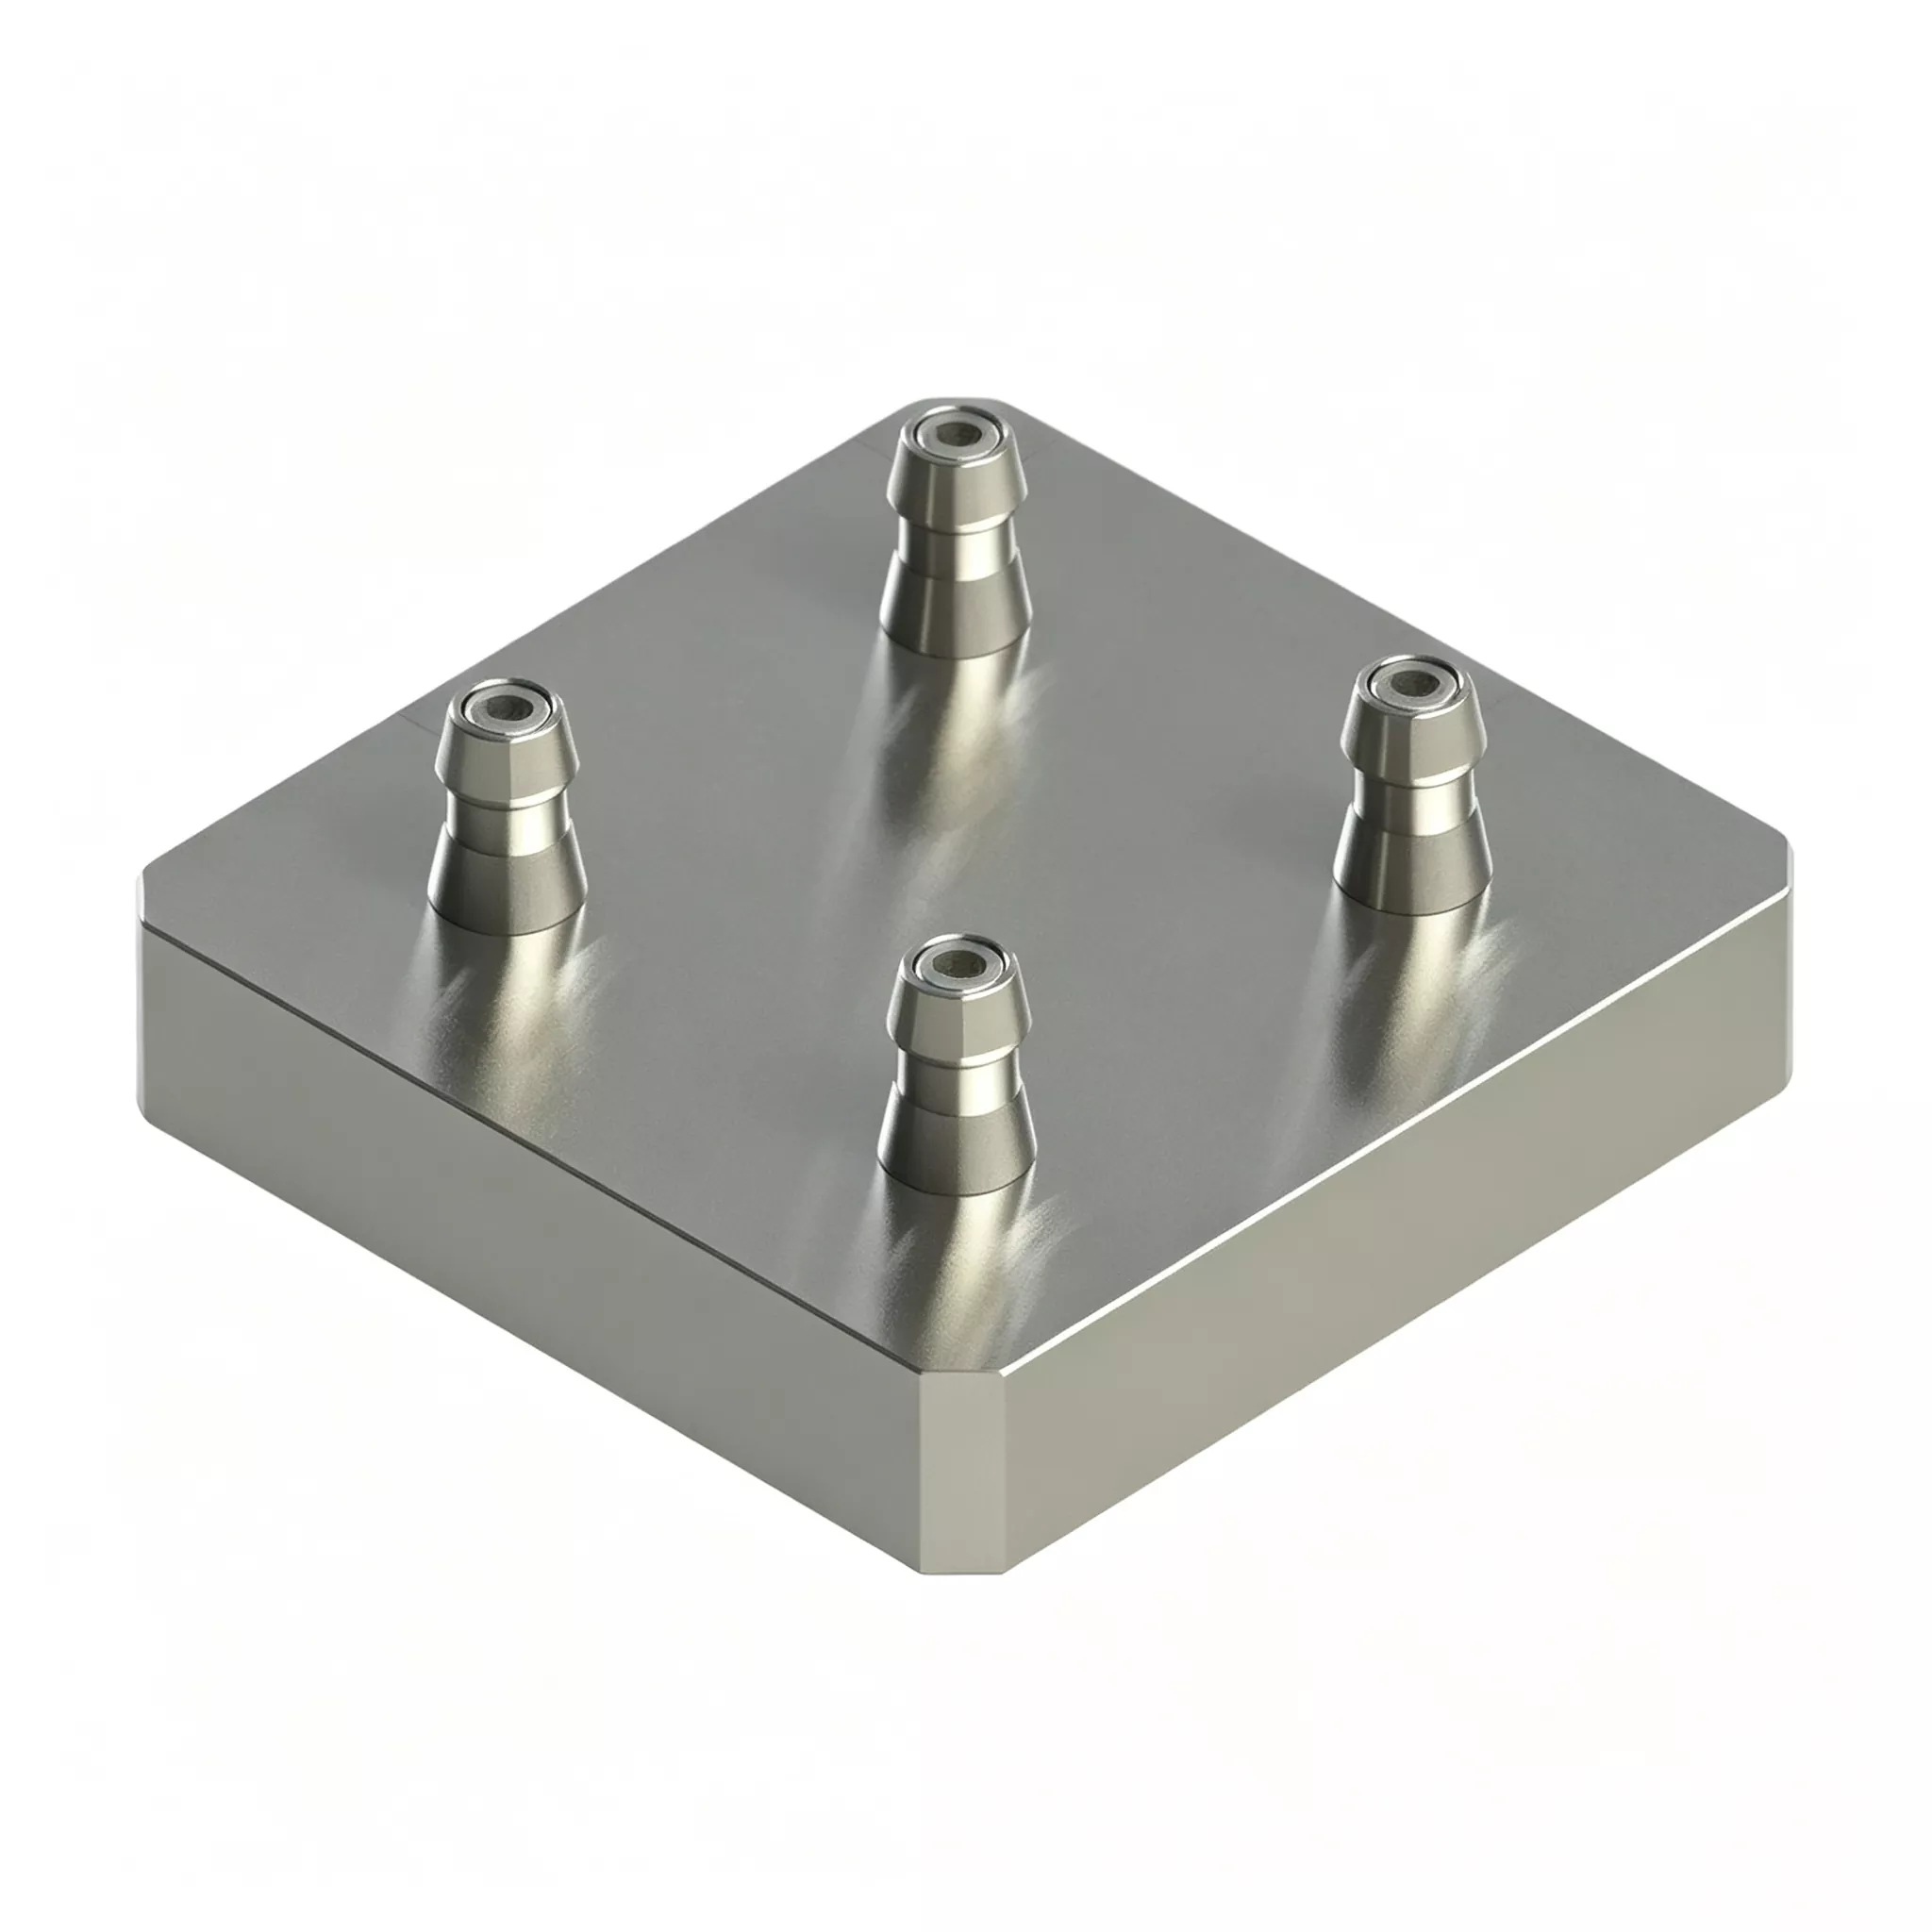
JWGRIP er produsent og leverandør av Professional Four-Center Zero Point Pallet for CNC Fixture i Kina. Four Center Zero Point Pallet tilhører Zero Point Pallet Series, er utviklet for de utbredte high-mix-low-volum mixed-mode produksjonsscenariene som er rådende i moderne maskineringsindustri. Velkommen til å spørre!
Denne fire-senter nullpunktpallen for CNC-armatur kan effektivt løse problemene med fleksibel produksjon. De fire komplette nullpunktsposisjoneringsenhetene er integrert i en kompakt totalbase, og de fire arbeidsstasjonene er helt uavhengige. Brukere kan samtidig klemme fire identiske arbeidsstykker, eller installere fire forskjellige armaturer for blandet linjebehandling. Det er ikke behov for montering av flere brett på stedet. Posisjonene og høydene til alle arbeidsstasjoner er kalibrert før de forlater fabrikken for å sikre konsistens.
Kjernemaskinvaresammensetning
JWGRIP Four-Center Zero-Point Pall 120×120 inkluderer følgende sammenstillinger:
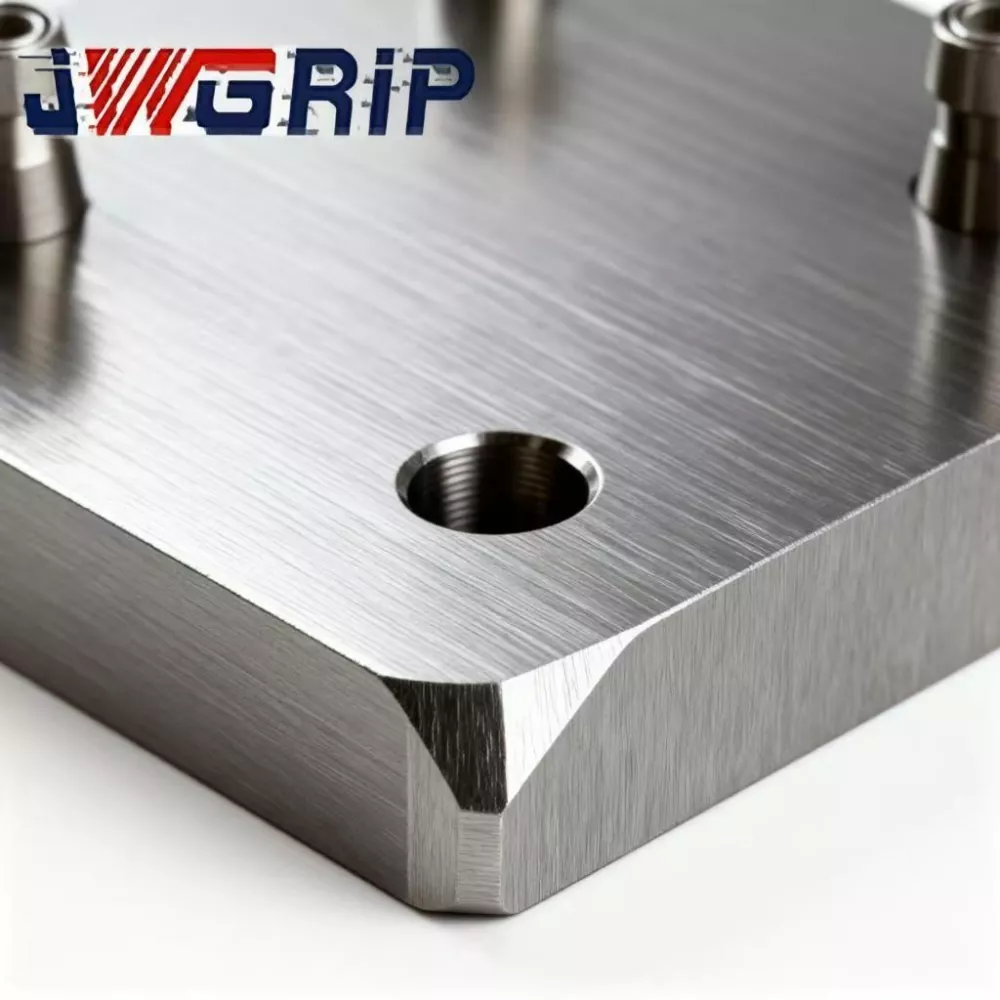
· Monolittisk smidd og herdet pallebunn i legert stål
· Fire uavhengige nullpunktsbøssingslåseenheter i matriseoppsett
· Innebygd synkron pneumatisk distribusjonsmodul
· Individuelle sponavledningsspor for hver lokaliseringsstasjon
· Komprimert luft-serviceport
· Beskyttende dekkplater for å dekke ledige stasjoner
Dens viktigste differensiator i forhold til vanlige multistasjonsarmaturer: Fire stasjoner fungerer fullstendig uavhengig av hverandre.
To praktiske produksjonsmoduser
Modus 1: Firestasjons masseproduksjon for identiske arbeidsstykker
1. Plasser fire armaturbaser utstyrt med trekkstifter på alle fire stasjonene.
2. Tilfør 0,5-0,7 MPa trykkluft; den synkrone pneumatiske modulen låser alle fire bøssingsenhetene samtidig.
3. Lås-bekreftelsessignal går tilbake til CNC-systemet, og maskinen utfører skjæresykluser.
4. Når maskineringen er fullført, slipper du lufttrykket for å låse opp. Fire ferdige deler fjernes i én syklus for å øke gjennomstrømningen per time.
Modus 2: Fleksibel bearbeiding med blandede linjer for forskjellige deler
1. Last armaturer som tilsvarer fire forskjellige arbeidsstykker på separate stasjoner.
2. Påfør trykkluft for å låse alle stasjoner. CNC kjører dedikerte maskineringsprogrammer sekvensielt for hver stasjon.
3. Når én-orders produksjon er ferdig, må du bare bytte ut armaturet på den aktuelle målstasjonen. Resterende stasjoner forblir fastklemt uten full riving.
4. Kutter nedetiden betydelig ved hyppige produktbytte.
Ingeniørdesign
· Balen av legert stål gjennomgår to-runders avspenningsavlastende aldring: første aldring etter grovbearbeiding, sekundær aldring etter halvbearbeiding. Gjentatte klemspenninger, svingninger i omgivelsestemperaturen og kontinuerlig kuttevibrasjon er vanlig i verksteder med blandet modus. Utilstrekkelig spenningsfrigjøring forårsaker usynlig mikrodeformasjon og ødelegger multistasjons posisjonsnøyaktighet. JWGRIP dual-aging maksimerer intern stressfrigjøring for langsiktig stabil geometri.
· Plasseringsbøsninger bruker høyslitasjebestandig lagerstål. Indre boringer mottar quenching pluss honing super-finishing for å garantere pålitelig uavhengig lokaliseringsytelse for hver stasjon.
· Posisjonstoleranse og høydeforskjell fra stasjon til stasjon er strengt kontrollert for å tilfredsstille stabilitetskravene til produksjon av blandede linjer.
Kjernefordeler
1. Minimer nedetid forårsaket av hyppige ordrebytte
Det er ikke nødvendig å demontere hver armatur under produktbytte. Bare stasjoner som krever nybestillingsarmaturer blir byttet; andre stasjoner fortsetter å kjøre. Maskinens inaktive tid synker kraftig for bestillingsmiljøer med høy blanding og lavt volum.
2. Eliminer menneskeskapte monteringsfeil fra flere diskrete paller
Manuell stabling og montering av separate nullpunktspaller kan skape posisjonsavvik på 7-8 μm. JWGRIP fullfører full multistasjonskalibrering internt: posisjonstoleranse ≤±0,004 mm, stasjon-til-stasjon høydeforskjell ≤0,0025 mm. Det sparer timer med montering og innstillingsarbeid på stedet.
3. Én maskinvare dekker både massevolum- og høymiks-lavvolumoppgaver
Kjør fire-up identisk maskinering for maksimal gjennomstrømning under store batch-ordrer. Bytt til blandet linjemodus for fragmenterte bestillinger. Du trenger ikke å kjøpe separat inventar for to produksjonsscenarier, noe som reduserer investeringene i anleggsmidler.
4. Maksimer gjenbruk av eksisterende armaturelementer med standard D20 nullpunkts-trekkstiftkompatibilitet
Verkstedeksisterende nullpunktsfestebaser i liten størrelse kan gjenbrukes direkte etter ettermontering av standard D20-trekkbolter. Unngå fullstendig reprodusering av armaturet og bevar tidligere armaturinvesteringer.
5. Per-stasjon uavhengig sponavledningsspordesign
Jern- og aluminiumsspon flyter bort gjennom dedikerte spor for hver stasjon. Sponinnfanging inne i posisjonerings-bøssingsåpningene er sterkt redusert. Under hyppige forhold med blandet utstyr som byttes ut, går rengjøringsfrekvensen ned og risikoen for chiputløst posisjoneringsfeil reduseres.
Virkelige tilfeller
Tilfelle 1: Medisinsk-enhet-tilbehør-prosessor
Denne kunden mottar typiske bestillinger med høy blanding og lavt volum, og bytter mellom 3-5 varianter av miniatyrdeler hver arbeidsdag.
· Før oppgradering: enkeltstasjons nullpunktspaller ble brukt. Hver omstilling krevde fjerning av armaturet, rengjøring, gjenklemming og visering, og tok 40-60 minutter. Store mengder maskintimer ble kastet bort på oppsettarbeid.
· Etter å ha distribuert flere JWGRIP fire-senter nullpunkts-paller og tatt i bruk blandet-linjebearbeidingsmodus: Det er ikke lenger nødvendig å rive ned armaturet. Bare målstasjonsarmaturer blir erstattet. Gjennomsnittlig omstillingstid faller til 8-15 minutter.
· Halvårs produksjonsstatistikk viser at bruken av maskinverktøy økte med 24 %. Fabrikken kan godta mer fragmenterte kundeordrer uten å kjøpe ekstra CNC-maskiner.
Sak 2: 3C-komponent underleverandør i Pearl River Delta
Dette verkstedet håndterer både store masseordrer og prøvejobber i små partier på de samme CNC-maskinene.
· I løpet av massebestillingsperioder: fire stasjoner behandler identiske deler for høy gjennomstrømning.
· Når prøveoppgaver med små grupper kommer: okkuper én eller to stasjoner for prøveproduksjon mens andre stasjoner fortsetter masseproduksjonen.
· Prøvebehandling avbryter ikke lenger masseproduksjonsrytmen, og prøveleveringstiden forkortes betydelig.
Komplett produksjonsarbeidsflyt
① Em smiing og herding av legert stål
② Grovbearbeiding
③ Første stresslindrende aldring
④ Halvbearbeiding
⑤ Sekundær stressavlastende aldring
⑥ 5-akset sliper: slip alle bøsningsmonteringshull under engangs klemmeoppsett
⑦ Bøsing press-fitting
⑧ Tetningsenhet for luftkretser
⑨ Test for trykkholding av lufttetthet
⑩ Fullstasjon CMM dimensjonal inspeksjon
⑪ Anti-rust beskyttelsesbehandling
⑫ Eksportklar støtsikker pakking
Sjekkliste for inspeksjon
1. Uavhengig test for gjentatt posisjonering-nøyaktighet for hver enkelt stasjon
2. CMM-måling for firestasjons posisjonstoleranse, høydeforskjell og parallellitet
3. 5-minutters lufttetthetstest; maksimalt tillatt trykkfall ≤0,02 MPa
4. Syklisk synkron låsing-opplåsing funksjonstest på tvers av fire stasjoner
Valgguide
· Analyser ordrestrukturen din: For dominerende enkeltvariant masseproduksjon, kjør firestasjons maskinering med identiske deler. Hvis bestillinger med høy miks og lavt volum utgjør en stor andel, må du nøye vurdere risikoen for fysisk interferens fra armatur til armatur på fire stasjoner for å unngå kollisjon.
· Bekreft spesifikasjonene for nullpunktstrekkstenderne på stedet. Standardversjon matcher D20 trekkbolter. Tilpassede bøssinger kan utvikles for alternative trekkboltstørrelser.
· For automatisert produksjonslinjeintegrasjon: garanterer stabilt verkstedslufttrykk innenfor 0,5-0,7 MPa og reserve IO-signalpunkter for PLS-kontrollsystem.
· Beregn total stablehøyde for arbeidsstykket pluss fikstur. Simuler verktøyets bevegelsesbane for å forhindre kollisjon mellom verktøy og pall under skjæring. Send arbeidsstykketegninger til JWGRIPs tekniske team for interferensvurdering hvis du har usikkerhet.
Praktisk drift
1. Monter pallen på verktøymaskinens arbeidsbord, og stram boltene strengt i henhold til kravene til momentverdi i JWGRIP brukerhåndbok. Overmomentfesting er forbudt, da deformasjon av basiskroppen vil ødelegge multistasjons relative nøyaktighet.
2. Installer olje-vann-filteret ved trykkluftinntaket foran. Fuktighet og urenheter som kommer inn i bøssinger vil utløse rust, slitasje og forringelse av nøyaktigheten.
3. Spray tørrsmøremiddelaerosol inne i nullpunktsbøssinger etter hver akkumulerte 100 arbeidstime. Flytende motorolje er strengt forbudt, siden olje tiltrekker seg metallspon og fører til feil i bøssingen.
4. Blæs rene lokaliseringshull og sponavledningsspor på hver stasjon med trykkluft etter armaturbytte eller ved hvert skiftskifte. La aldri metallspon ligge på lokaliserende datumoverflater.
5. Plasser beskyttelsesdekselplater på tomgangsstasjoner for å blokkere jernspon og skjærevæske fra inntrengende bøssingsenheter.
6. Unngå støt med tunge gjenstander på pallens nullpunktflater. Kollisjons-forårsaket basedeformasjon kan vanligvis ikke repareres på stedet og ødelegger permanent multistasjons posisjonsytelse.
Ettersalgsstøtte
1. Garanti: 12 måneders full enhetsgaranti dekker produksjonsfeil, unntatt menneskelig feilbetjening. Kvalifiserte krav nyter gratis reparasjon eller erstatning av reservedeler.
2. Tekniske ressurser: Nettbaserte driftsdokumenter og videoveiledninger tilbys. Betalt ekstern teknisk støtte er tilgjengelig for bulkvolumbestillingsprosjekter.
3. Tjeneste for tilpasset modifikasjon: Ytre dimensjonsjustering, utskifting av trekkbolter og omorganisering av stasjonsoppsett støttes.
4. Eksempelevaluering: Evalueringsprøve kan arrangeres; kjøper påtar seg prøvefraktkostnad.
FAQ
Spørsmål 1: Vil blandet bearbeiding av arbeidsstykker med forskjellige deler på fire stasjoner forstyrre gjensidig nøyaktighet?
A: Fire foringsenheter er fysisk fullstendig uavhengige; låsehandlinger forstyrrer ikke hverandre. Lokaliseringsnøyaktigheten forblir stabil så lenge inventar unngår fysisk kollisjon. Regelmessig trykkluftrengjøring for hver stasjon anbefales fortsatt for å forhindre at spon spruter på andre stasjoners datumoverflater.
Spørsmål 2: Er fire-senter nullpunktspall for CNC-armatur nødvendig hvis små batch-bytte skjer sjelden?
A: Dens omstillingseffektivitetsfordel skiller seg ut bare under hyppige variantbytte hver uke. Hvis produksjonen for det meste er enkeltvariant masseorientert, gir enkeltstasjons- eller dualstasjons nullpunktspaller bedre kostnadsytelse.
Spørsmål 3: Kan mine eksisterende gamle armaturer gjenbrukes på denne pallen?
A: Armaturbaser utstyrt med standard D20 nullpunktstrekkbolter kan fungere direkte. Skreddersydde bøssingsenheter kreves for andre trekkboltspesifikasjoner.
Q4: Kan JWGRIP Four-Center Zero-Point Pallet 120×120 distribueres på 5-akse CNC-maskiner?
A: Den er kompatibel med 5-akset utstyr. Beregn totalhøyden på arbeidsstykket pluss fikstur for å evaluere kollisjonsrisikoen for spindelvipping. Arbeidsstykketegninger kan sendes inn for JWGRIP teknisk vurdering i valgfasen.
Anskaffelsesreferansenotat
Mange fabrikker vurderer å kjøpe store mengder spesialtilpassede armaturer for fleksibel oppgradering. Dette gir høye kapitalutgifter pluss risikoen for at inventar blir inaktive når ordrene endres.
Kjerneverdien til JWGRIP Four-Center Zero Point Pallet for CNC Fixture ligger i å støtte både massevolumproduksjon og høyblandings-blandingsproduksjon innenfor én enkelt maskinvareenhet. Det maksimerer gjenbruk av kundenes eksisterende armaturbaser, kontrollerer produksjons- og ettermonteringskostnader og lindrer smertepunkter for endring av effektivitet forårsaket av fragmenterte bestillinger. Den er godt egnet for fleksible oppgraderingsprosjekter for mellomstore og små komponentprosesseringsprodusenter.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Nyhetsanbefalinger