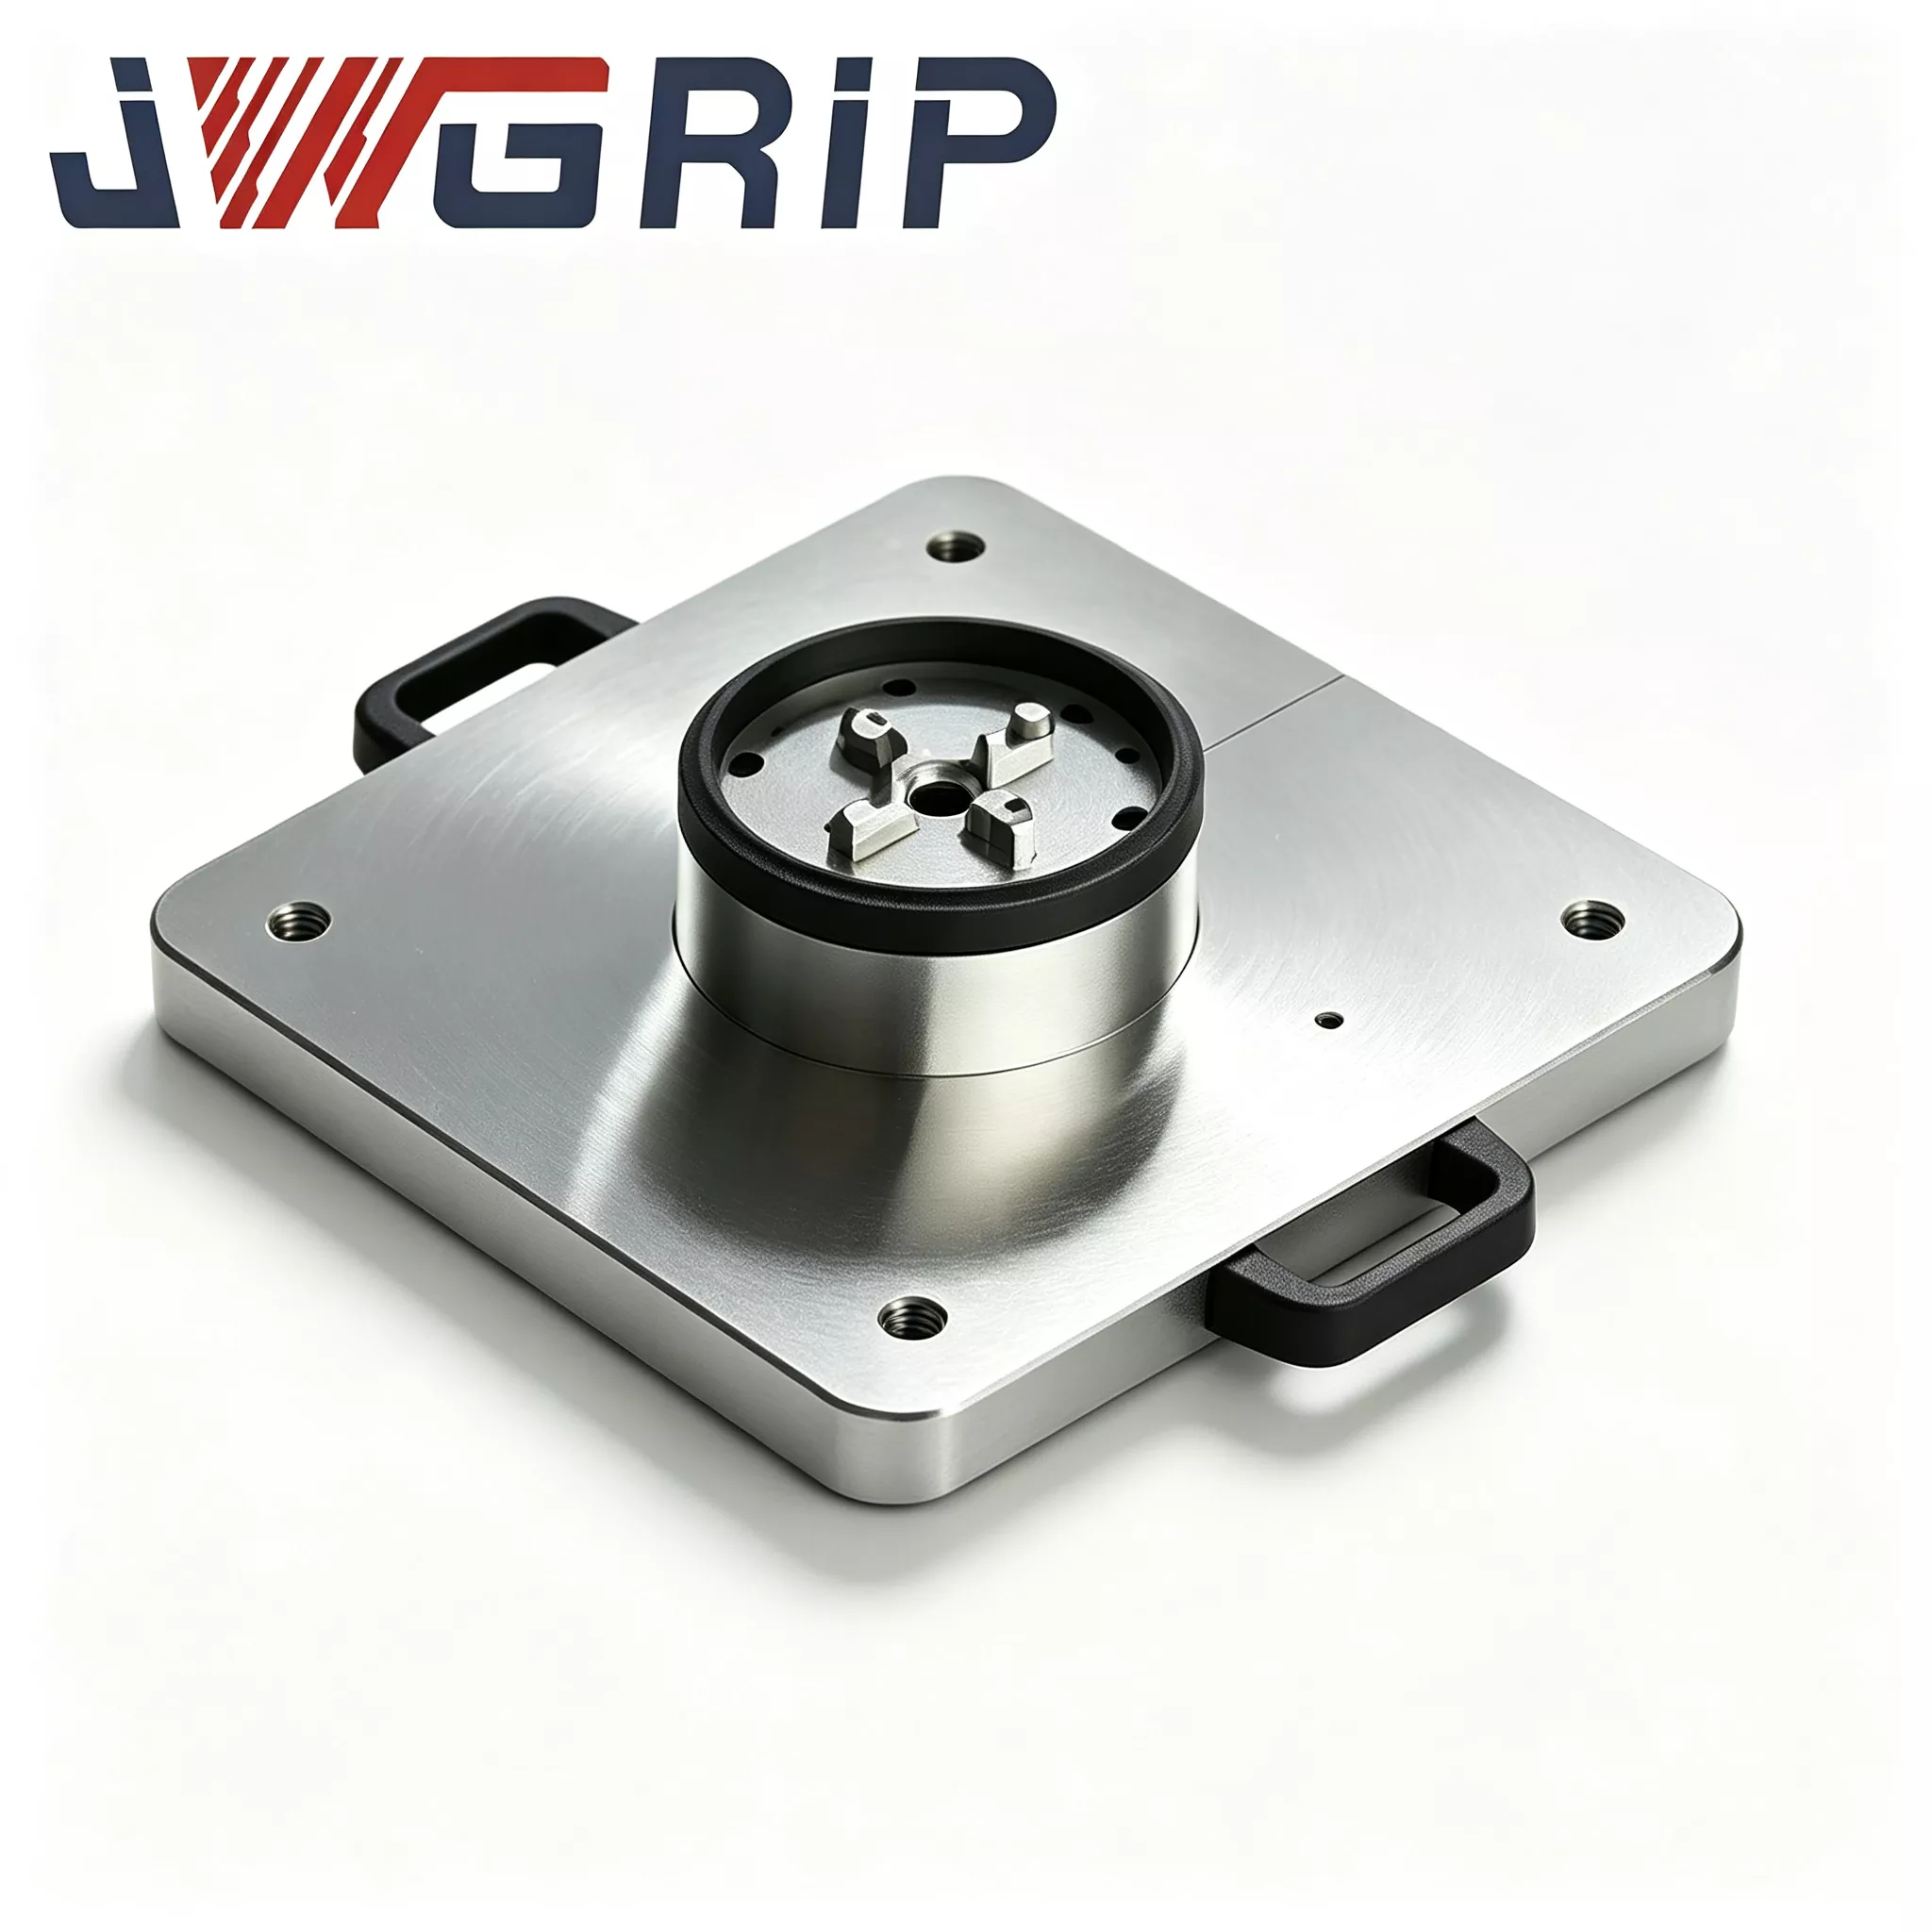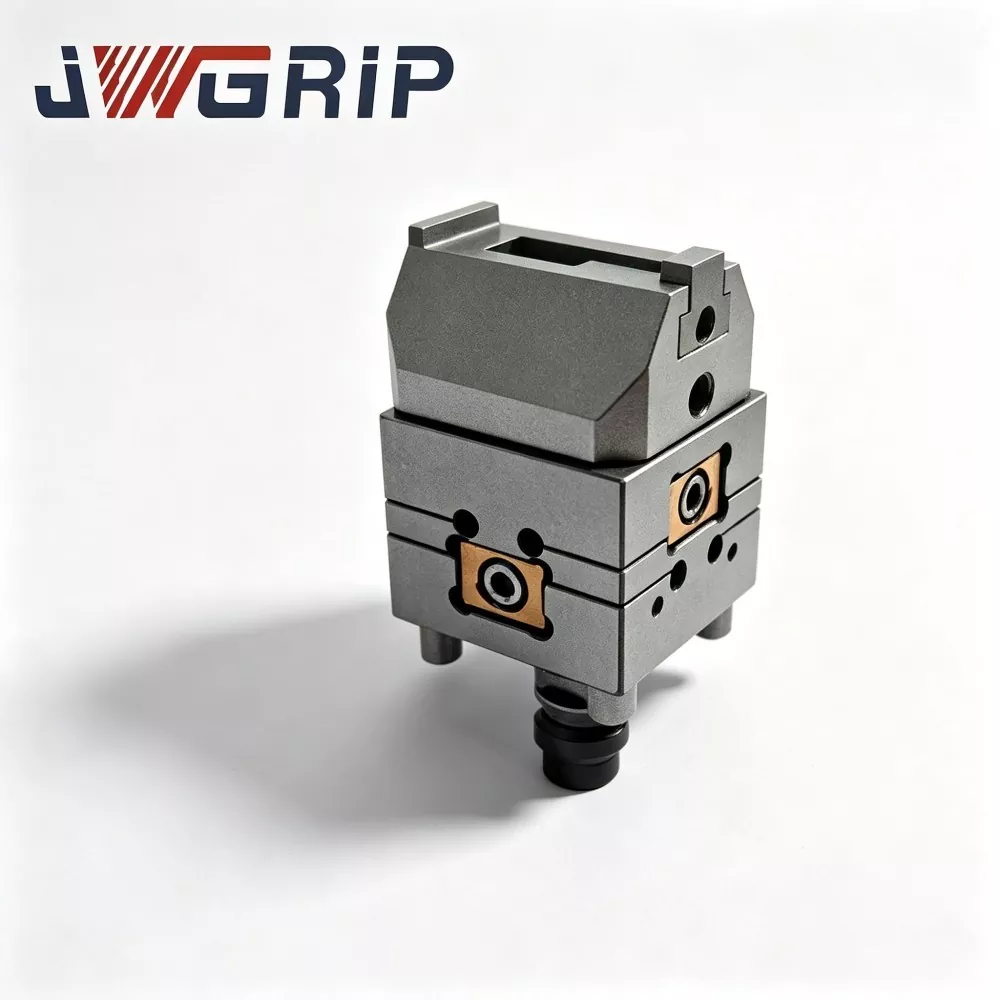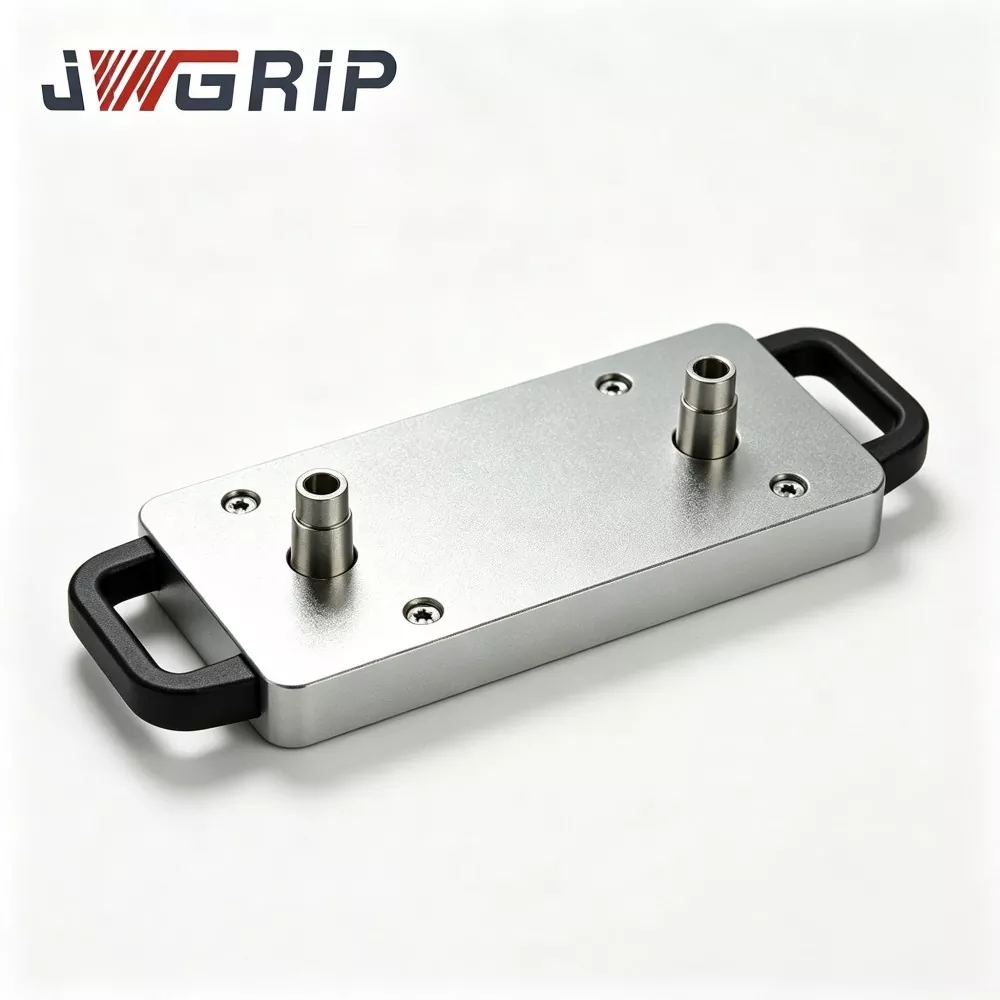
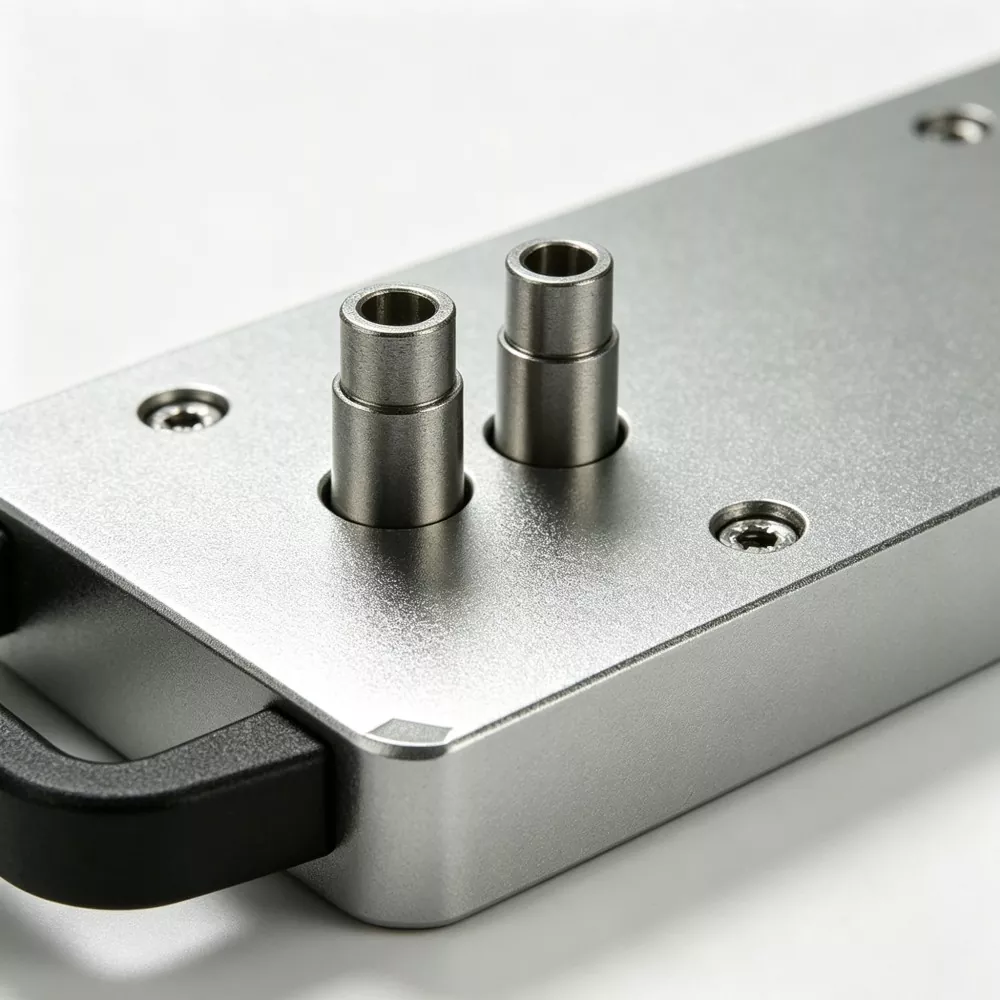
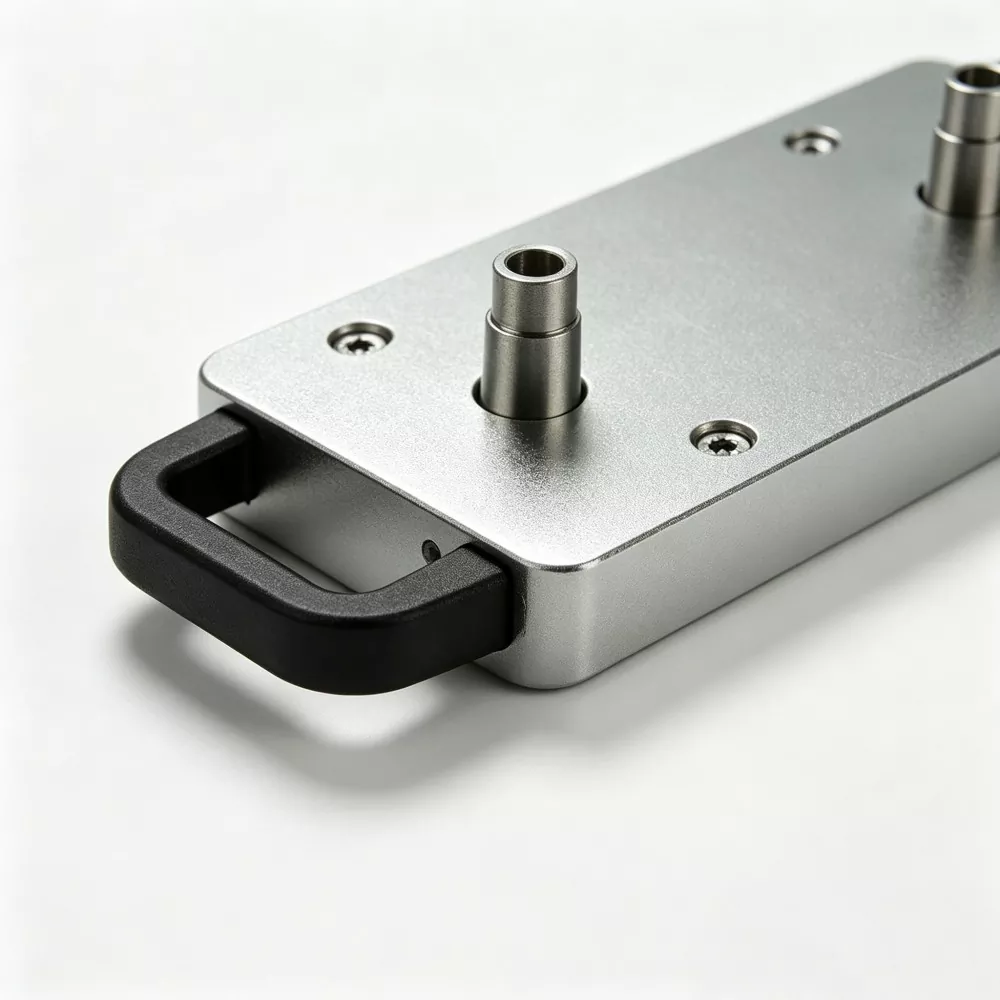
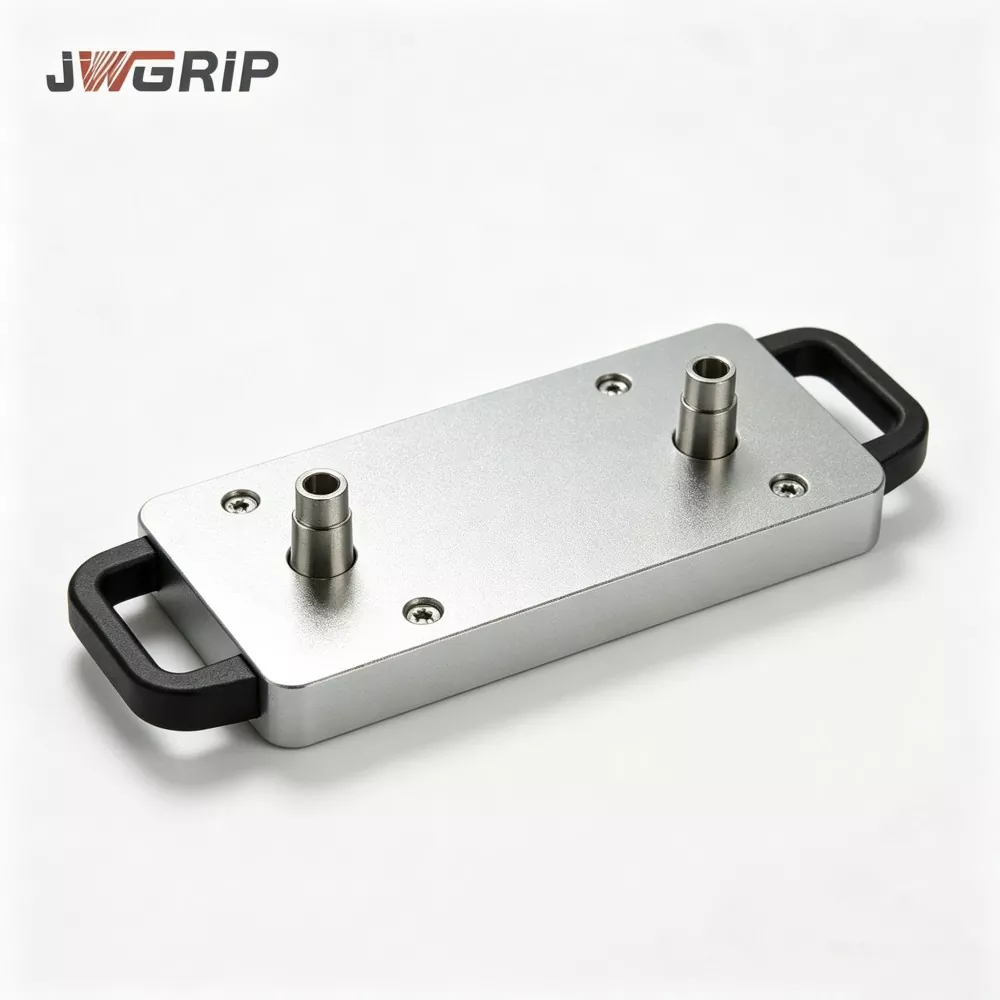
Ved å ta i bruk en integrert monolitisk strukturell design,To-senter nullpunktspall for CNC-bearbeidingintegrerer to komplette uavhengige nullpunktslokaliseringsenheter på en enkelt integrert base. Standard 200 mm fast senteravstand er nøyaktig slipt og fullt kalibrert internt før levering, med nøyaktig parallellitet, senteravstand og høydekonsistens mellom to stasjoner. Den har stabil posisjoneringsytelse, høy generell presisjon og utmerket strukturell stivhet, og legger et solid grunnlag for synkron bearbeiding med to arbeidsstykker.
Hoved maskinvarekomponenter
JWGRIP Two-Center Zero-Point Pallet 200 består av følgende nøkkelenheter:
- ①Monolittisk legering-stål basekropp
- ②To komplette nullpunktsposisjoneringsbøssinger med fast 200 mm senteravstand
- ③Synkron pneumatisk låsemodul
- ④Omgivende sponavledningsspor for hver lokaliseringsstasjon
- ⑤Trykkluftport
- ⑥Beskyttende dekkplater for tomgangslokaliseringsstasjon

To byttebare produksjonsmoduser
Bearbeidingsmodus med to stasjoner
1. Monter to armaturer med trekkbolter manuelt eller via robot på henholdsvis venstre og høyre lokaliseringsstasjon.
2. Mate 0,5-0,7 MPa trykkluft; den pneumatiske modulen låser begge posisjoneringsbøssingene synkront.
3. Låse-bekreftelsessignal går tilbake til CNC-kontrolleren, og maskinen utfører fresing, boring og andre skjæreprosesser for to arbeidsstykker samtidig.
4. Når maskineringen er ferdig, slipp lufttrykket for å låse opp; to ferdige sammenkoblede arbeidsstykker kan fjernes i én håndteringssyklus.
Enkeltstasjon uavhengig maskineringsmodus
1. Installer festebasen kun på én lokaliseringsstasjon.
2. Monter den beskyttende dekkplaten på den ubrukte stasjonen.
3. Pallen fungerer som en standard enkeltsenter nullpunktspall for ikke-symmetrisk enkeltdelsbehandling.
Kjerneteknikk
Prosess fordeler
Virkelig sak
JWGRIP to-senter nullpunktpall for CNC-bearbeiding er utbredt av hydrauliske komponentanlegg, prosessorer med ny energi og produsenter av støpeform. To saker på stedet viser konkrete driftsforbedringer.
Tilfelle 1: Innenlandsk produsent av hydraulisk ventilblokk
Før JWGRIP-løsningen ble tatt i bruk, brukte kunden to uavhengige enkeltsenter nullpunktspaller for sammenkoblet ventilblokkbearbeiding.
Hver batchbytte trengte 20-30 minutter for justering av to stasjoner.
Kuttevibrasjoner førte til subtile stasjonsskift under masseproduksjon, og utløste periodisk batchskrot forårsaket av symmetri som ikke er spesifisert.
Etter å ha rullet ut åtte sett:
- Dual-stasjon relativ posisjon tuning er fullstendig fjernet. Fixturer kan monteres direkte for maskinering.
- Fire måneders produksjonsstatistikk viser symmetri-forårsaket avvisningsrate falt med 76%.
- Tid som tidligere er brukt til kalibrering, konverteres til effektiv skjæretid, noe som øker gjennomstrømningen per maskin betydelig.
Tilfelle 2: Øst-Kina New-Energy Automated Production Line
Denne fabrikken installerte JWGRIP tosenter nullpunktspaller på CNC automatiske produksjonslinjer for venstre-høyre symmetriske batterihuskomponenter.
Roboter fullfører lasting og lossing med to armaturer i løpet av én syklus og utfører todelt synkron maskinering.
Produksjonslinjen går stabilt gjennom nattskift med minimal arbeidskraft på stedet, fri for hyppig manuelt kalibreringsarbeid.
Kvalitetsinspeksjon
Alle JWGRIP to-senter nullpunktspaller er ferdig maskinert og montert internt uten tredjeparts komplette OEM-outsourcing.
Komplett produksjonsarbeidsflyt
- Emnet smiing og herding av legert stål
- Grovbearbeiding
- Første stressavlastende aldring
- Halvbearbeiding
- Sekundær stressavlastende aldring
- 5-akset sliper: slip to bøssing-monteringshull under engangsklemming
- Hylse press-tilpasning
- Generalforsamling
- Lufttetthetstrykkholdetest
- Full-dimensjon CMM inspeksjon
- Antirustbeskyttelsesbehandling
- Støtsikker pakning i eksportkvalitet
Sjekkliste for inspeksjon
✔ Uavhengig test for gjentatt posisjonering-nøyaktighet for hver lokaliseringsstasjon
✔ CMM-måling for tostasjonssenteravstand, parallellitet og høydeutjevning
✔ 5-minutters luftholdende tetthetstest; maksimalt tillatt trykkfall ≤0,02 MPa
✔ Syklisk låsing-opplåsing funksjonell verifisering
Produktevaluering
1. Bekreft ditt faktiske produksjonsbehov for bearbeiding med paret symmetrisk del. Kontroller at det ikke oppstår mekaniske forstyrrelser etter montering av to armaturbaser.
2. Sjekk spesifikasjonene til nullpunktstrekkstenderne på stedet. Standardversjon matcher D20 trekkbolter. Spesialtilpassede bøssinger kan utvikles for alternative trekkboltstørrelser på forespørsel.
3. For robot-automatisering-linje-integrasjon: sørg for at et stabilt verkstedluft-kildetrykk holder seg innenfor 0,5-0,7 MPa og reserve IO-signalpunkter for PLS-kontrollsystem.
4. Beregn total stablehøyde for arbeidsstykket pluss fikstur, vurder kollisjonsrisiko under verktøysving eller spindeltilting. Send inn arbeidsstykketegninger til JWGRIPs tekniske team for interferensvurdering hvis du har bekymringer.
Driftsveiledning
Fest pallen på verktøymaskinens arbeidsbord, stram boltene strengt i henhold til kravene til momentverdi angitt i JWGRIP brukerhåndbok. Voldsom overmomentfesting er forbudt. For høyt boltmoment vil utløse mikrodeformasjon av basen og skade geometrisk nøyaktighet med to stasjoner.
Monter olje-vannfilter foran på luftinntaket. Fuktighet og urenheter som kommer inn i posisjoneringsbøssinger vil forårsake rust og slitasje og resultere i nøyaktighetsdrift.
Spray tørrsmøremiddelaerosol inne i nullpunktsbøssinger etter hver akkumulerte 100 arbeidstime. Flytende motorolje er forbudt, da flytende olje tiltrekker seg metallspon og forårsaker feil i bøssingen.
Ved hvert skiftskifte, blås posisjonering av bøssinger og omkringliggende sponavledningsspor grundig med trykkluft. La aldri metallspon sitte på lokaliserende datumoverflater.
Unngå støt med tunge gjenstander på pallens nullpunktflater. Kollisjonsindusert basedeformasjon kan normalt ikke repareres på stedet og vil permanent ødelegge dobbeltstasjons relative nøyaktighet.
Ikke kjør under overbelastning som overstiger maksimalt tillatt festevekt.
Emballasje og forsendelse
Emballasje: Eksportkvalitet støtsikker massivtre kasser med tykk skum innvendig buffer. Presisjonsdatum-overflater blir godt beskyttet mot vibrasjoner og kollisjonsrisiko under langdistanse-fartsfart.
Standard leveringstid: 14-20 virkedager. Delvis standard SKU-er holdes på lager for å støtte fremskyndet forsendelse.
Ettersalgsstøtte
Garanti: 12-måneders full-enhetsgaranti dekker produksjonsfeil unntatt menneskelig feilbetjening. Kvalifiserte krav nyter gratis reparasjon eller erstatning av reservedeler.
Eksterne ressurser: Online installasjons-igangkjøringsdokumentasjon er gitt. Betalt ekstern teknisk støtte er tilgjengelig for bulkvolumbestillingsprosjekter.
Egendefinert modifikasjon: Støtt justering av senteravstand, endring av trekkstift-spesifikasjoner og omorganisering av pneumatisk kretsoppsett.
Prøveevaluering: Evalueringsprøve kan arrangeres; kjøperen skal bære prøve fraktkostnad.
Ofte stilte spørsmål
Spørsmål 1: Kan JWGRIP to-senter nullpunktspall for CNC-bearbeiding utføre enkeltdelt maskinering med kun én stasjon?
A: Ja. Plasser den beskyttende dekkplaten over tomgangsstasjonen, og den fungerer som vanlig nullpunktspall med én stasjon. Byttemodus støtter både produksjonsscenarier med én del og parede deler uten å svekke den totale pallytelsen.
Spørsmål 2: Hvorfor avviker nøyaktigheten i senteravstanden med to stasjoner etter en driftsperiode?
A: Typiske grunnårsaker: metallspon fanget inne i posisjoneringshull; bøssing rust forårsaket av fuktighetsblandet trykkluft; basedeformasjon fra kraftig kollisjon; mikrodeformasjon fra langvarig overbelastning. Utfør grundig rengjøring og vedlikehold først. Kollisjonsutløst basedeformasjon kan vanligvis ikke repareres på stedet og krever vurdering fra fabrikk.
Spørsmål 3: Kan mine eksisterende nullpunktsarmaturbaser gjenbrukes på denne pallen?
A: Fixturbaser utstyrt med standard D20 nullpunktstrekkbolter kan brukes direkte. Skreddersydde bøssingsenheter kreves for andre trekkboltspesifikasjoner.
Q4: Er JWGRIP Two-Center Zero-Point Pallet 200 kompatibel med 5-akset CNC-maskinverktøy?
A: Det fungerer med 5-akse maskiner. Vennligst oppgi totalhøyden på arbeidsstykket pluss festet under valgfasen; JWGRIP vil vurdere kollisjonsrisikoen for spindelvipping for deg.
Anskaffelsesbeslutning Innsikt
Mange produsenter som produserer symmetriske sammenkoblede arbeidsstykker har en tendens til å kjøpe to separate enkeltsenterpaller for lavere innkjøpsutgifter på forhånd. Skjulte kostnader fortsetter imidlertid å akkumuleres fra gjentatte opprettingsarbeidstimer og symmetrirelatert arbeidsstykkeavfall.
JWGRIP to-senter nullpunktspall for CNC-bearbeiding integrerer to datumreferanser på en monolittisk base. Den adresserer symmetririsiko som stammer fra diskret pallekalibrering og vibrasjonsindusert posisjonsforskyvning. Den reduserer omfattende produksjonstap for produksjon av parede deler, egnet for tradisjonelle manuelle verksteder så vel som fabrikker som utfører oppgradering av automasjonslinje.
Er du klar til å oppgradere din parede maskinering?
Be om et tilbud eller en evalueringsprøve for JWGRIP Two-Center Zero Point Pallet.
Kontakt JWGRIP nå* For tilpasset senteravstand, pull-stud-spesifikasjoner eller automatiseringsintegrasjon, vennligstkontakt vårt tekniske team. Standard D20 trekkbolter kompatible.