Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvorfor velger mange formfabrikker R-type 9-i-1 pneumatisk chuck i EDM-behandling
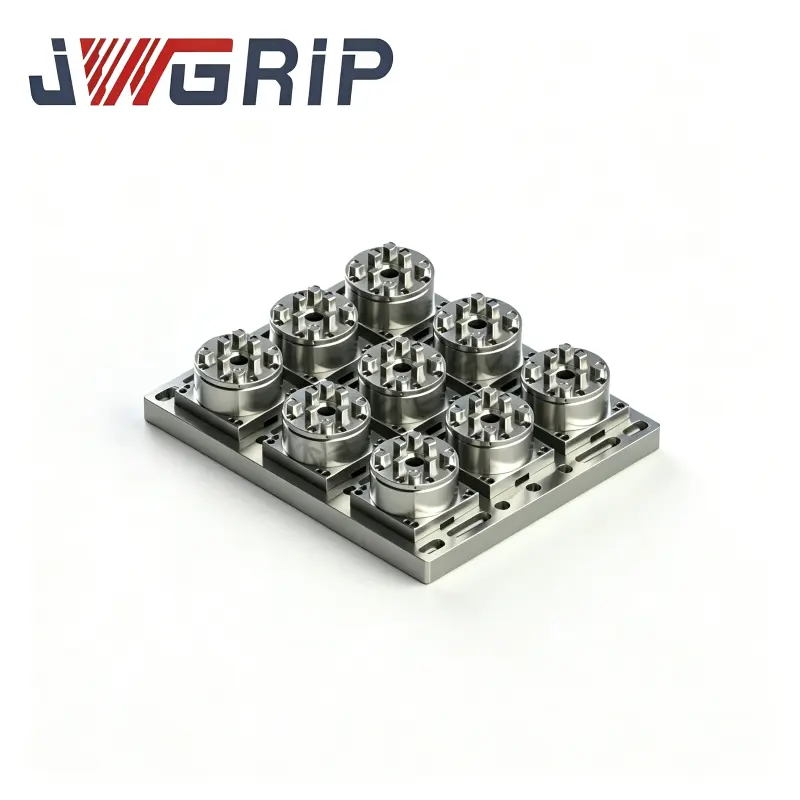
Artikkelabstrakt:Sinker EDM-verksteder lider ofte av tidkrevende elektrodeoppsettarbeid, posisjoneringsavvik forårsaket av montering av flere diskrete chucker, og lav maskinutnyttelse for produksjon av multielektrodeform.JWGRIP, en profesjonell leverandør av arbeidsholdingløsninger, har lansert høyytelse R-Type 9-i-1 pneumatisk EDM-chuck. Ved å ta i bruk en alt-i-ett monolitisk bunnplatestruktur, eliminerer dette produktet kumulative skjøtefeil generert ved å kombinere spredte enkeltchucker. Denne artikkelen forklarer kjernedesignkonseptet, ytelsesfordeler i den virkelige verden, praktisk produksjonsverdi og typiske bruksscenarier for denne flerstasjonsarmaturen. Den illustrerer hvordan den forkorter elektrodebyttetiden betraktelig og leverer stabil posisjoneringsnøyaktighet på mikronnivå for sinker EDM-operasjoner av multi-kavitetsformer, bilformer og medisinske former.
Innholdsfortegnelse
1.Hva er kjernedesignfilosofien til JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck?
2.Hvordan overgår R-Type 9-i-1 pneumatisk EDM-chuck flere separate enkeltnullpunkt-chucker?
3. Hvilke operasjonelle fordeler gir R-Type 9-i-1 pneumatisk EDM-chuck til daglig produksjon?
4.Hvilke høypresisjonsproduksjonsscenarier kan R-Type 9-i-1 pneumatisk EDM-chuck perfekt tilpasse seg?
5. Ofte stilte spørsmål om R-Type 9-i-1 pneumatisk EDM-chuck
1. Hva er kjernedesignfilosofien til JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck?
R-Type 9-i-1 pneumatisk EDM-chuck, som er utviklet av JWGRIP spesifikt for smertepunktene ved multi-elektrode sinker EDM-maskinering, bryter ulike begrensninger ved å sette sammen flere spredte uavhengige enkeltnullpunktchucker. Med en alt-i-ett monolitisk bunnplatestruktur, integrerer den ni uavhengige pneumatiske klemstasjoner, integrert manifold luftkontrollenhet, høypresisjonsposisjoneringsmekanisme, herdet og slipt stål, og bygger et effektivt multi-elektrode hurtigskifte-økosystem for arbeidshold.
Tradisjonelle løsninger krever installasjon, nivellering og kalibrering av flere løse enkeltchucker én etter én. I motsetning til dette, etter at R-Type 9-i-1-chucken er montert på EDM-maskinbordet, trenger den bare engangskalibrering. Alle de ni klemstasjonene deler den samme grunnplatereferansen, og unngår grundig monteringstoleranser forårsaket av skjøting. Alle nøkkelposisjoneringsoverflater går gjennom en generell bråkjøling etterfulgt av slipebehandling med høy presisjon. Operatører kan fullføre offline elektrodeforhåndsinnstilling på eksterne stasjoner under maskinbehandlingssykluser, slik at maskinen ikke vil sitte uvirksom og vente på kjedelig armaturkalibreringsarbeid.
2. Hvordan overgår R-Type 9-i-1 pneumatisk EDM-chuck flere separate enkeltnullpunkt-chucker?
Tabellen nedenfor sammenligner kjernedriftsparametere og virkelige produksjonsfordeler mellom R-Type 9-i-1 pneumatisk EDM-chuck og den konvensjonelle løsningen for flere separate enkelt nullpunkt-chucker, for intuitivt å vise omfattende ytelsesforbedringer oppnådd av formverksteder.
| Ytelsesdimensjon | R-Type 9-i-1 pneumatisk EDM-chuck | Flere separate enkelt nullpunkt-chucker |
| Gjenta posisjoneringsnøyaktighet | ≤ ±0,002 mm, konsistent på tvers av alle ni klemstasjoner | ±0,003-0,010 mm, kumulativ posisjoneringsfeil fra multi-chuck skjøting |
| Gjennomsnittlig elektrodeskiftetid | Sekundnivå låse / låse opp; offline forhåndsinnstilt, ingen gjentatt kalibrering av måleskiver | 15-30 minutter, hver chuck trenger uavhengig nivellering og re-kalibrering |
| Maskinens ikke-produktive oppsettforhold | Reduser ikke-produktiv oppsetttid med opptil 80 % | Høyt tomgangsforhold, mye maskintid bortkastet på armaturjustering |
| EDM Bordplass okkupasjon | Kompakt monolittisk oppsett, sparer verdifullt bordareal | Stort arbeid når du installerer flere chucker side ved side |
| Forvaltningsbyrde for reservedeler | Én integrert enhet, færre ekstra tilbehør å administrere | Stor mengde trekkbolter og reservedeler for hver enkelt chuck |
| Konsistens på tvers av arbeidsflyt | Samlet referanse for EDM-gnistdannelse, CNC-fresing og CMM-inspeksjon | Referanseavvik kan forekomme mellom ulike enkeltchuckenheter |
3. Hvilke operasjonelle fordeler gir R-Type 9-i-1 pneumatisk EDM-chuck til daglig produksjon?
Bygget på flerstasjonsintegrert arkitektur, løser R-Type 9-i-1 pneumatisk EDM-chuck mange langvarige smertepunkter i synker-EDM-formbutikker.
Samlet manifold pneumatisk kontroll:Ni klemstasjoner drives av én delt luftmanifoldbryter. Operatører kan låse og frigjøre flere grupper av elektroder i løpet av sekunder uten å justere hver chuck separat. Det reduserer avhengigheten av senior dyktige teknikere; selv mindre erfarne teknikere kan stabilt utføre klemmeoppgaver med flere elektrode.
Engangskalibrering uten akkumulert skjøtefeil:Den monolittiske bunnplaten garanterer enhetlig datum for alle ni posisjoner. Etter engangsmontering og kalibrering på EDM-bordet er gjentatt nivelleringsarbeid ikke nødvendig, noe som eliminerer fullstendig toleransestabling forårsaket av montering av flere diskrete chucker.
Kompakt layout for optimalisert bruk av bordplass:Alt-i-ett-designet integrerer ni klemmeposisjoner på en enkelt bunnplate. I motsetning til spredte uavhengige chucker, unngår den fragmentert bordbesetting. Den reserverer mer plass for arbeidsstykkeplassering og kabelføring, forhindrer interferens mellom armaturer og passer til de fleste standard synkebord med EDM-maskin.
Kraftig offline forhåndsinnstillingsfunksjon som støtter produksjon av lys-ut:Elektroder kan monteres og justeres på eksterne forhåndsinnstillingsstasjoner. Operatører monterer forhåndsjusterte elektrodegrupper på maskinen, og realiserer kontinuerlig satsvis bearbeiding og produksjon av uovervåket lys-ut for å maksimere utstyrseffekten.
Streng kvalitetskontroll sporbarhet:Hver ferdige chuck gjennomgår full-range inspeksjon på Zeiss CMM målemaskin før forsendelse. Offisielle inspeksjonsrapporter kan leveres på kundeforespørsel for å oppnå sporbar kvalitetskontroll.
4. Hvilke høypresisjonsproduksjonsscenarier kan R-Type 9-i-1 pneumatisk EDM-chuck perfekt tilpasse seg?
Produksjon av plastform med flere hulrom: For prosessering av støpeinnsats med flere hulrom som krever store partier med elektroder, kan den ni-stasjons integrerte layouten inneholde rikelig med elektrodegrupper, forkorte den totale støpetid og forhindre kumulativ posisjoneringsdrift.
Produksjon av presisjonsstøpeform for biler: Egnet for lampehus, innvendige delformer med store elektrodemengder. Rask elektrodebytte hjelper formbutikker med å takle stramme prosjektleveringsplaner.
Medisinsk presisjonsformbehandling: For mikrohulrom i medisinske former opprettholder den en stabil ±0,002 mm gjentatt posisjoneringsnøyaktighet og reduserer skrotrisiko forårsaket av posisjoneringsdrift under multi-elektrode EDM-operasjoner.
5. Ofte stilte spørsmål om R-Type 9-i-1 pneumatisk EDM-chuck
Spørsmål 1: Må jeg modifisere min sinker EDM-maskin for å installere R-Type 9-i-1 pneumatisk EDM-chuck?
A1: Ingen modifikasjon er nødvendig. JWGRIP tilbyr standard monteringsbunnplater som er kompatible med mainstream synker EDM-modeller. Den kan festes på det originale maskinbordet med standardskruer. Ingen sveising, skjæring eller spesialbearbeiding på stedet er nødvendig. Normal installasjon kan fullføres innen en time.
Q2: Hvilket lufttrykk kreves for R-Type 9-i-1 pneumatisk EDM-chuck? Trenger jeg ekstra pneumatisk tilbehør?
A2: Denne chucken har et anbefalt arbeidslufttrykk på 6 bar. Trykklufttilførselen skal være tørr og ren. En olje-vann-separator anbefales for å filtrere fuktighet og urenheter. Standard pneumatiske koblinger er inkludert, så ingen komplekse ekstra pneumatiske deler er nødvendig under normale forhold. Hvis verkstedet ditt lider av ustabilt lufttrykk, foreslås en trykkreguleringsventil for å garantere jevn klemkraft for alle stasjoner.
Q3: Vil R-Type 9-i-1 pneumatisk EDM-chuck bli rusten og miste posisjoneringsnøyaktighet under langvarig eksponering for EDM dielektrisk væske?
A3: Nøkkellokaliseringskroppen til chucken bruker bråkjølt rustfritt legert stål, og nøkkelposisjoneringsoverflater får spesiell herdebehandling for moderat motstand mot EDM dielektrisk væske. Chucken er imidlertid ikke helt nedsenkbar. Unngå kontinuerlig kraftig spyling av pneumatiske komponenter med dielektrisk væske under maskinering. Fjern EDM-slam og gjenværende dielektrisk væske grundig og tørk enheten etter hver jobb for å opprettholde langsiktig posisjoneringsytelse.
Q4: Kan du tilby ikke-standard tilpasning basert på mine spesielle EDM-produksjonskrav?
A4: Ja. Vårt ingeniørteam støtter tilpasset modifikasjon for spesielle monteringshullsoppsett eller spesielle bruksforhold. Tilpassede forslag og ytelsestestrapporter vil bli levert før forsendelse.
Q5: Hvilket daglig vedlikeholdsarbeid kreves for å opprettholde langsiktig nøyaktighet?
A5: Hold tetningsflatene rene, fjern EDM-karbonrester og metallspon. Oppretthold spesifisert stabilt arbeidslufttrykk. Inspiser med jevne mellomrom trekkstiftens klemmetilstand. Enkel rutinerengjøring kan bevare presisjonsytelsen.
Konklusjon
JWGRIP R-Type 9-i-1 pneumatisk EDM-chuck tar i bruk en monolitisk flerstasjonsstruktur, enhetlig pneumatisk aktivering og stabil posisjoneringsytelse på mikronnivå for å løse disse praktiske smertepunktene i produksjonsindustrien. Det forbedrer effektivt klemmeeffektiviteten, utnyttelse av bordplass og gjentatt posisjonering på tvers av prosesser for fremstilling av form.
Hvis du ønsker å kutte ikke-produktive oppsetttimer eller forbedre stabiliteten ved bearbeiding av flere elektroder, vennligst del dine maskinspesifikasjoner og vanlige produksjonskrav og kontakt ossvårt applikasjonsingeniørteam. Vi vil tilby deg målrettet teknisk støtte og løsningsanbefalinger.
Relaterte nyheter
- Hvorfor bør du velge en kompatibel EROWA Uniholder 72 ER-035211 for høypresisjonsarbeid
- Hvorfor foretrekker 5-akse jobbbutikker kompakt selvsentrerende nullpunktskrue med høy presisjon med harde kjever
- Hvordan kan en 0-100 mm roterbar wire EDM skrustikke forbedre presisjonen og maskineringseffektiviteten
- Er TP UnoSet Vee Vise for Wire EDM den ultimate arbeidsfestefiksen for produksjon av batch sylindriske akseldeler
- Hvorfor er UnoSet-adapteren med RSM 50 pallesett en spillveksler for moderne Wire EDM Precision Manufacturing i 2026
- Hvordan kan en tråd-EDM-chuck for presisjonsarbeid forbedre nøyaktigheten og redusere oppsetttiden
Legg igjen en melding
Nye Produkter



Nyhetsanbefalinger