Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






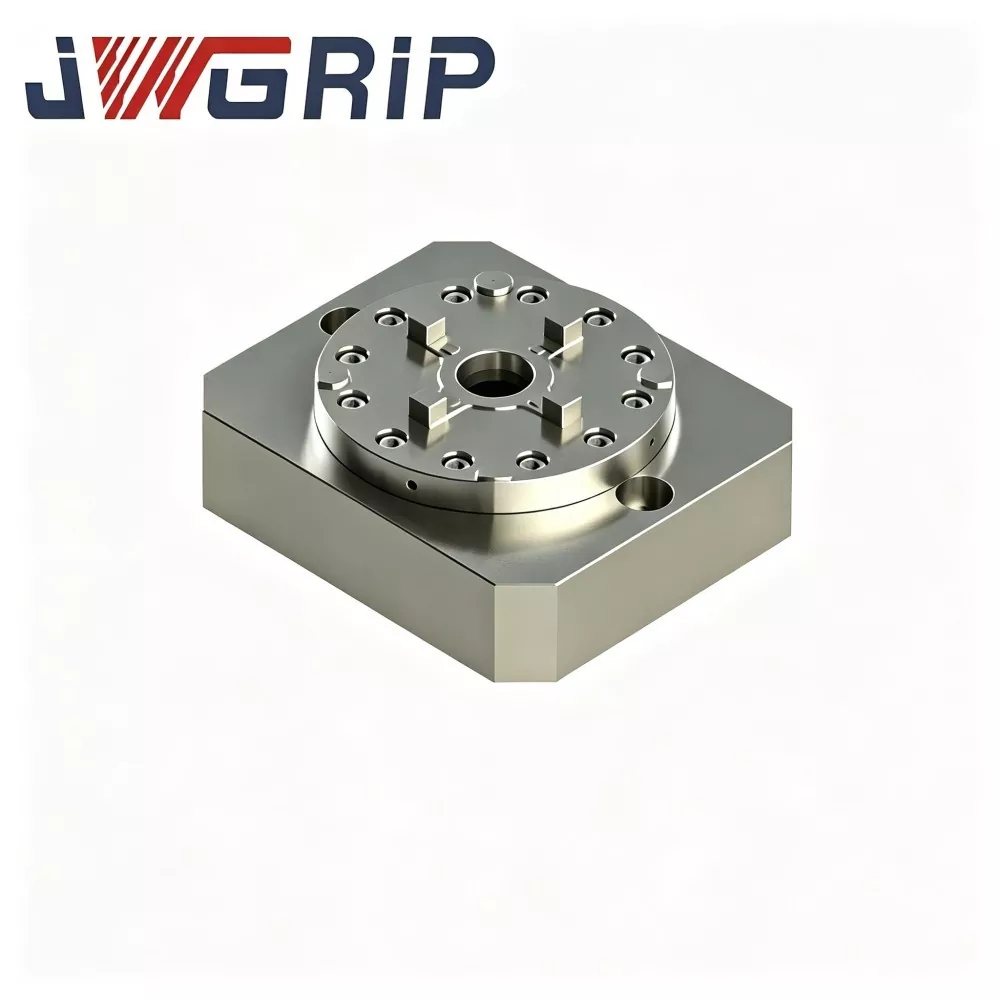
Integrert enkeltsenter nullpunktklemmechuck
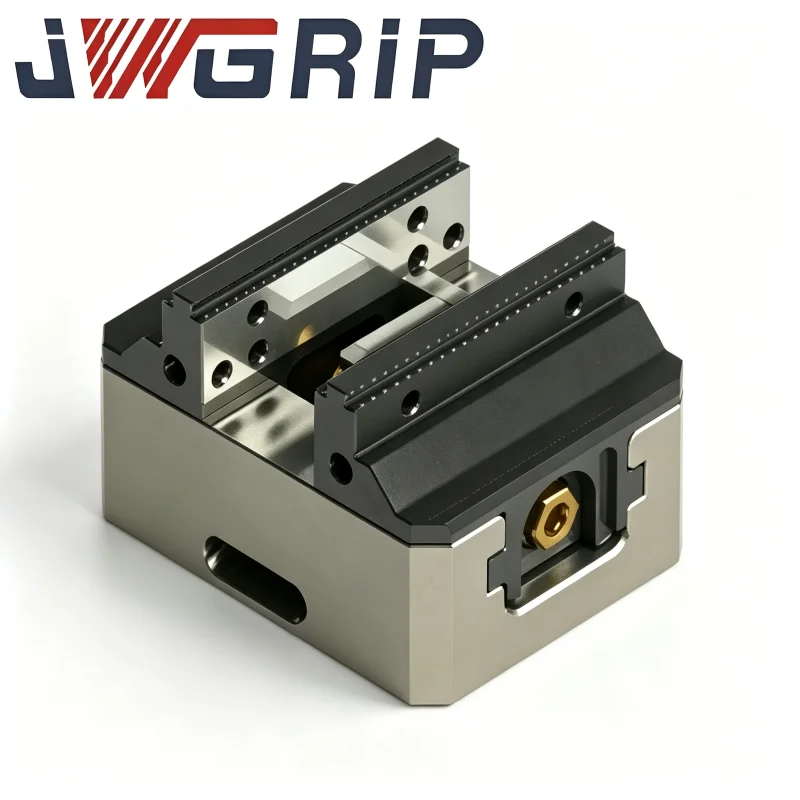
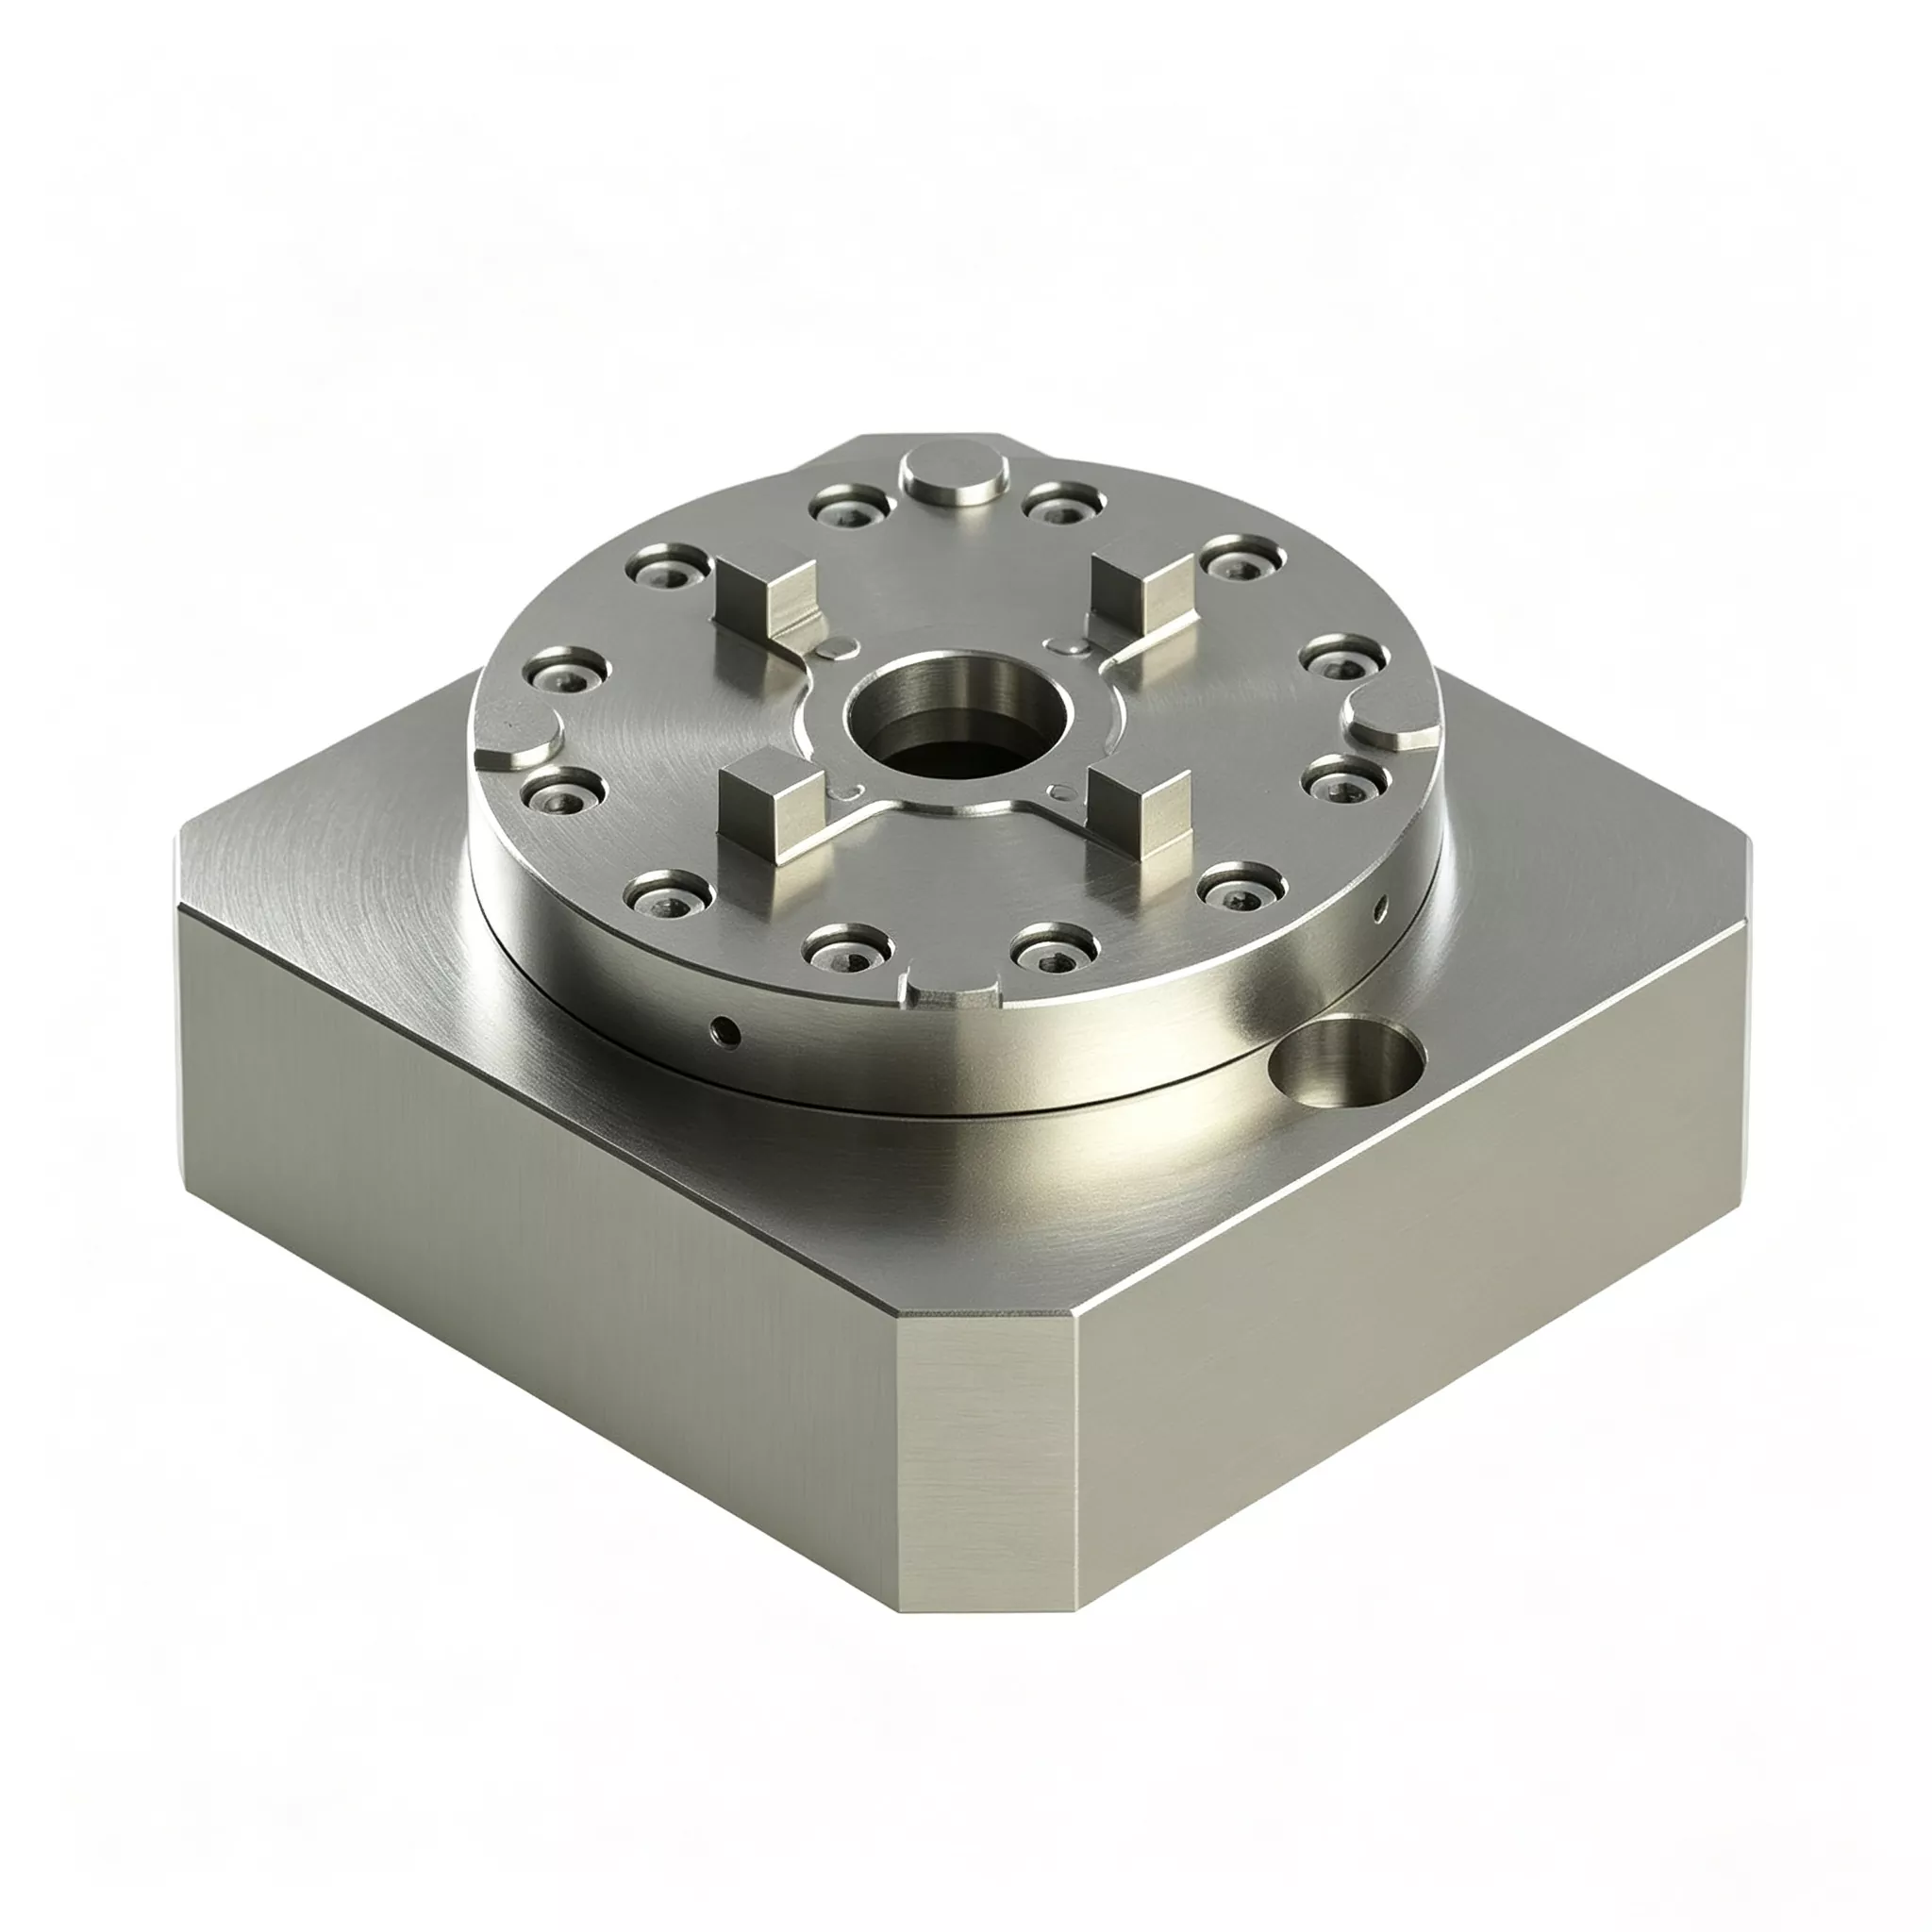
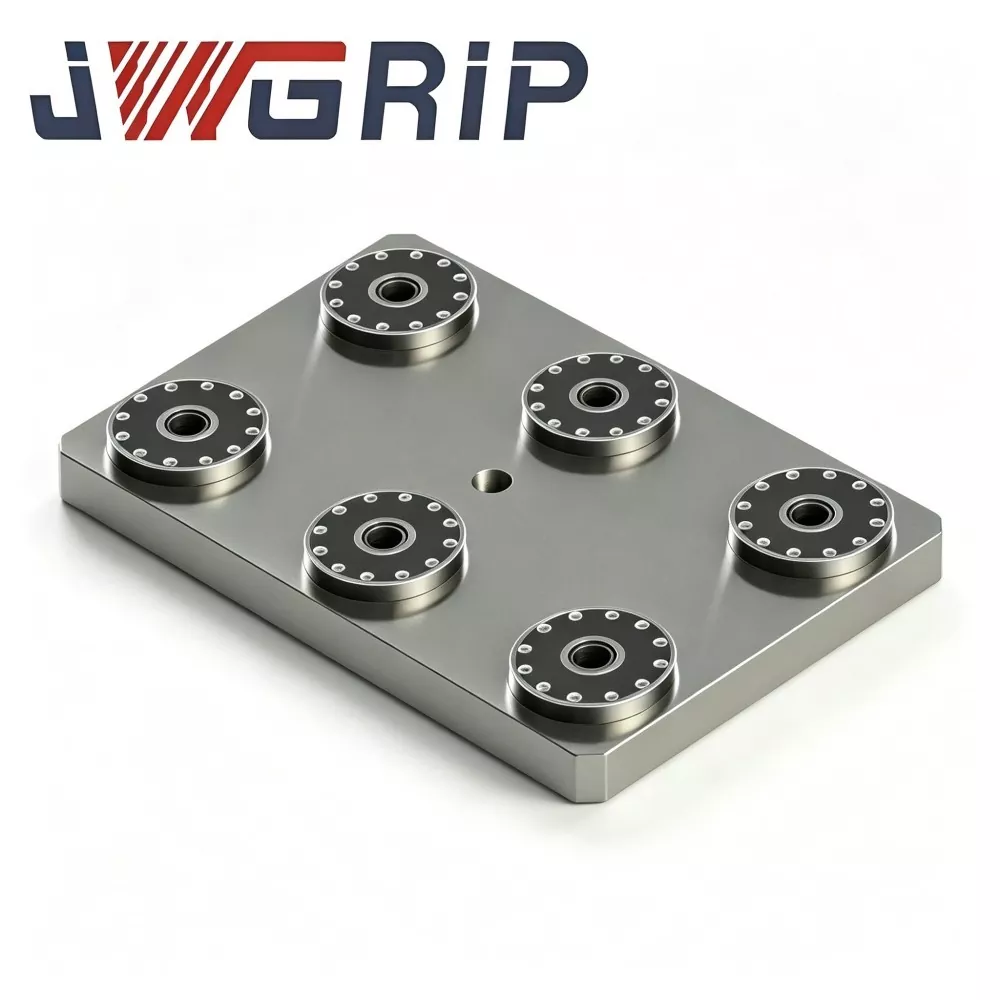
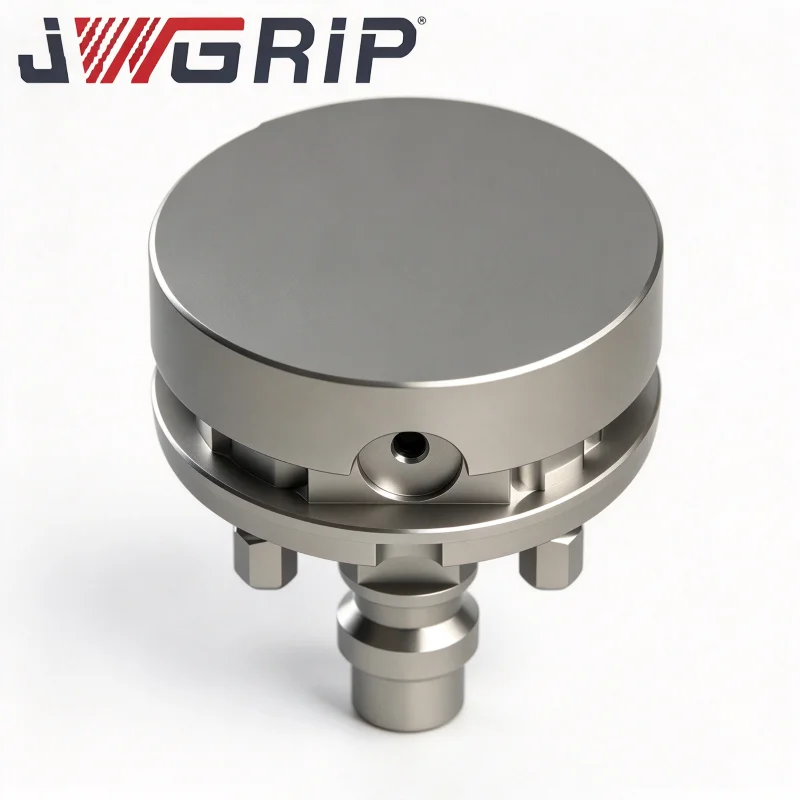
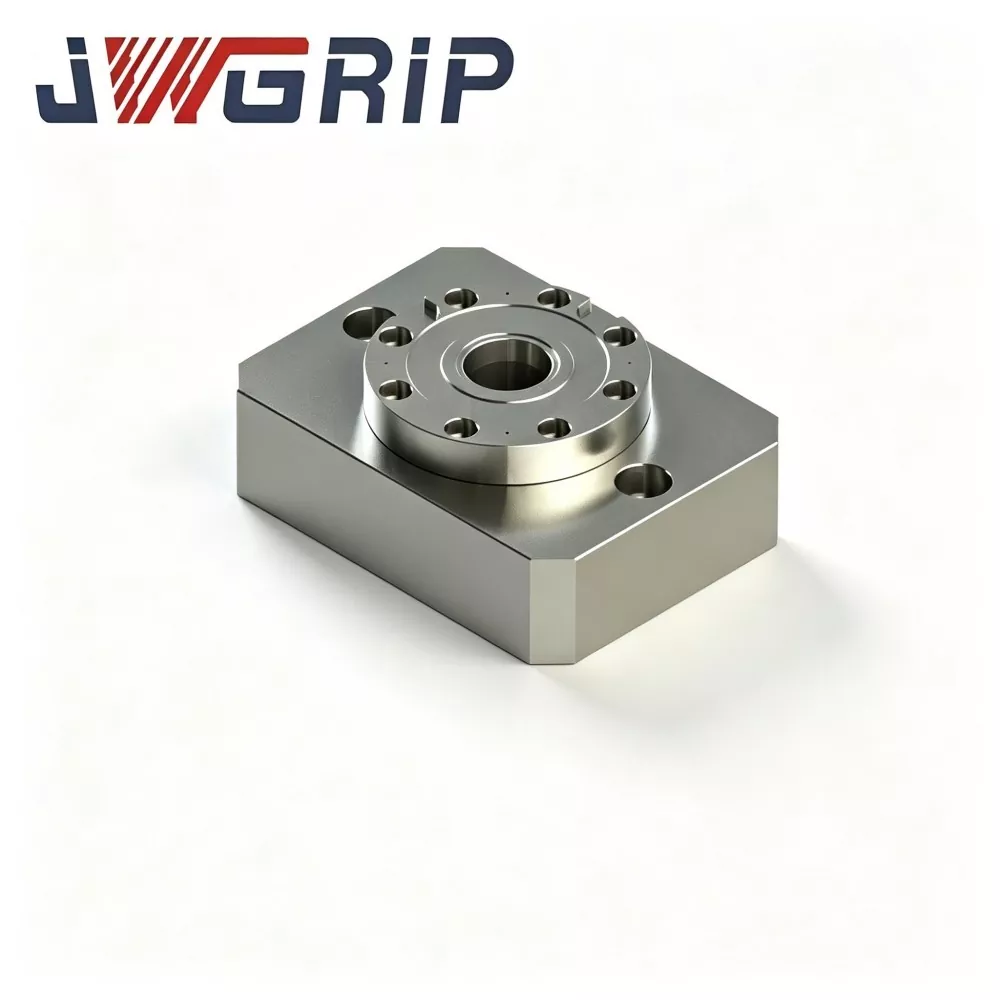
JWGRIP leverer direkte fabrikksalg av tilpasset integrert enkeltsenter nullpunktklemmechuck i Kina. Det er en alt-i-ett integrert posisjonerings- og klemmearmatur spesielt optimalisert for moderne CNC-dreie-fresekomposittmaskiner og vertikale maskineringssentre. Forskjellig fra tradisjonelle armaturkombinasjoner av delt type, integrerer dette produktet enkeltsenter selvsentrerende klemmemekanisme og nullpunktlåsende posisjoneringsstruktur i en komplett monolittisk kropp, som ikke krever noe ekstra matchende tilbehør.
Ved å ta i bruk en integrert forming i ett stykke, eliminerer den integrerte enkeltsenter nullpunktklemmechucken montering og kalibreringsprosedyrer på stedet for diskrete armaturer. All matching av kjernekomponenter, presisjonssliping og igangkjøring er fullført på fabrikken, noe som muliggjør plug-and-play-bruk for sluttbrukere med enhetlig og stabil enkeltsenterreferansenøyaktighet. Produsert med forsterket legert stål og fullstendig spenningsavlastende varmebehandling, er produktets nøkkeloverflater behandlet med ultrapresisjonssliping, noe som sikrer utmerket og repeterbar konsentrisitet under hyppig utskifting av paller.
Utstyrt med en intern labyrintforseglingsstruktur, isolerer den effektivt kuttemulsjon og metallspon, og gir stabil ytelse under tunge kutting- og prosesseringsforhold med høy spon. Denne høyeffektive klemmechucken støtter offline forhåndsinnstilling og rask pallutveksling, og er allment anvendelig for presisjonsmaskinering av aksel- og skiveformede arbeidsstykker i bilindustrien, hydrauliske komponenter og støpeformindustrier, og realiserer automatisert, høypresisjons og høyeffektiv fleksibel produksjon.
Kjerneenhetsmaskinvare
Hver JWGRIP integrert enkeltsenter nullpunktsklemmechuck er produsert av smiemne i ett stykke. Det finnes ingen monteringssømmer mellom lokaliseringsflater, monteringsflenser og innvendige luftpassasjer. Den komplette monteringen inkluderer:
Smidt underlag i ett stykke
Innebygd pneumatisk låsende stempelenhet
Nullpunkts posisjoneringsbøssing
Internally integrated pneumatic passages
NPN-lås-status signal-utgangsgrensesnitt
Forsenkede hull for flensmontering
To distribusjonsmoduser
Modus 1: Frittstående enkeltpunktsdrift
1. Fest chuckflensen på verktøymaskinens arbeidsbord.
2. Monter fiksturbasen som er forhåndsutstyrt med D20 nullpunktstrekkbolter på chucklokaliseringsnulpunktet.
3. Tilfør 0,5-0,7 MPa trykkluft; indre stempel driver foringer for å fullføre inntrekkslåsing.
4. Posisjonsbekreftende signalutganger, CNC-maskin utfører kraftige skjæresykluser.
5. Etter at maskineringen er fullført, slipp lufttrykket for å låse opp og fjern festebasen.
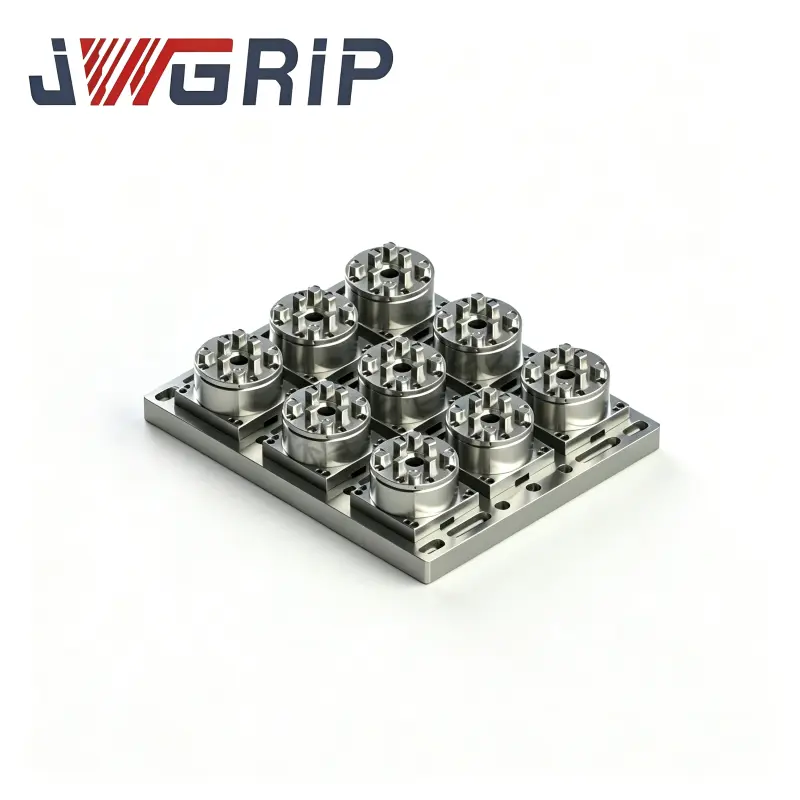
Modus 2: Multi-Chuck Array Heavy-Duty Fixture Mode
1. Arranger flere integrerte enkeltsenterchucker på arbeidsbord med T-spor i verktøymaskiner i henhold til vekten på armaturets base og ytre dimensjoner. Flere enheter deler skjærebelastninger sammen.
Viktig merknad: I likhet med modulære chucker i delt stil, krever relative posisjonsforhold mellom array-monterte chucker fortsatt indikering og justering på maskinen, noe som tilhører kundens idriftsettelsesomfang på stedet.
Merknader om materiale og nøyaktighet
Emner av bråkjølt og herdet legert stål gjennomgår dobbel spenningsavlastende aldring etter smiing. Under kraftig syklisk støtbelastning forårsaker utilstrekkelig spenningsfrigjøring langsom substratdeformasjon og forkorter armaturets levetid.
Høyharde lagerstålposisjoneringsbøssinger mottar bråkjøling pluss superfinishing med indre boring, og leverer ±2 μm gjentatt lokaliseringsnøyaktighet per enkelt enhet.
Smiløsningen i ett stykke krever lengre produksjonssykluser og høyere materialkostnader, noe som resulterer i høyere pris fra fabrikk sammenlignet med chucker av delt type. Ikke desto mindre reduserer det skjulte kostnader forårsaket av nedetidsfeil i senere stadier og hyppig utskifting av reservedeler.
Kjernefordel
1. Eliminer fellesutløste feilrisikoer og reduser uplanlagt nedetid i produksjonslinjen Slemming av boltleddspenninger på chucker av delt type skaper skjulte, progressive feil, som fører til periodiske problemer med arbeidsstykket utenfor spesifikasjonene og uplanlagt nedetid. Skjøtefri monolittisk smiing fjerner disse feilpunktene og reduserer arbeidstidstap forårsaket av feilsøking av prosessfeil.
2. Forleng armaturets levetid og lavere frekvens for anskaffelse av reservedeler Under tilsvarende kraftig produksjonsintensitet unngår monolittiske smidde underlag å løsne ved monteringsskjøter. Levetiden forlenges. Brukere frigjøres fra hyppig utskifting av full-chuck og påfylling av bolt-reservedeler, noe som reduserer langsiktig reservedelslagerpress.
3. Behold modulær layoutfleksibilitet til tross for monolittisk konstruksjon Både frittstående enkeltpunktsbruk og multi-chuck array-oppsett støttes. Fabrikkene velger chuckkvantitet i henhold til faktiske krav til arbeidsstykkebelastning. Fri fra faste stasjonsgrenser for prefabrikkerte paller, tilpasser den seg til ikke-standard tunge armaturer.
4. Gjenbruk eksisterende D20 nullpunkts trekkstifter In-house heavy-duty armaturbaser kan gjenbrukes direkte etter ettermontering av standard D20 nullpunkts trekkstifter. Masse-reprodusering av armaturer er unødvendig og tidligere armaturinvesteringer er godt bevart.
5. Dobbelstøtte for manuelle verksteder og automatiseringsoppgraderingsprosjekter Innebygd G1/8-luftport og NPN-signalutgangsgrensesnitt muliggjør direkte manuell modusdrift. For automasjonsprosjekter kobles den til PLS og industriroboter for å realisere automatisk lasting og lossing av tunge armaturer.
Søknadssaker
Case 1: Heavy-Duty Mold-Making Factory
Denne kunden har tidligere kjøpt partier med enkeltsenterchucker av delt type for grovbearbeiding av formemner. Selv om kjøpsprisen for enheten var lav:
· 2-3 skjulte leddrelaterte feil oppstod hvert kvartal
· Bultspenningsavspenning utløste intermitterende dimensjonsavvik i arbeidsstykket
· Hver feil førte til gjennomsnittlig 4–8 timers produksjonsstans pluss utrangerte formemner, sammen med ekstra utgifter til erstatningsbolter eller komplette chucker
Etter bytte til JWGRIP integrert enkeltsenter nullpunktklemmechuck:
· Null periodiske feil uten spesifikasjoner som stammer fra defekter i monteringsskjøtene innen ti påfølgende måneder etter produksjon
· Selv med høyere enhetskjøpskostnader, falt omfattende kostnader for tap av nedetid, skrap av arbeidsstykker og innkjøp av reservedeler betydelig.
Case 2: Engineering-Machinery-Component Underleverandør
Kunden behandler tykkplate arbeidsstykker på 5-akse maskiner ved å ta i bruk multi-chuck array layout.
Gamle chucker av delt type krevde full demontering og bolt-moment-kontroll annenhver måned, og tok opp verdifulle maskinproduksjonstimer.
Etter å ha distribuert JWGRIP monolittiske chucker, elimineres de periodiske arbeidsflytene for retorque-inspeksjon, og låser opp mer effektiv maskineringstid.
Komplett produksjonsarbeidsflyt
1. Blind smiing i ett stykke legert stål
2. Grovbearbeiding
3. Første stresslindrende aldring
4. Halvbearbeiding
5. Sekundær stresslindrende aldring
6. Superpresisjonssliping for datumflater
7. Innvendig bearbeiding av pneumatisk kanal med dype hull
8. Bøsing press-fitting
9. Pneumatisk signalkomponent
10. Test for trykkholding av lufttetthet
11. Uavhengig nøyaktighetsinspeksjon med én enhet
12. Antirustbeskyttelsesbehandling
13. Støtsikker emballasje av eksportkvalitet
Sjekkliste for inspeksjon
· Gjentatt-posisjoneringsnøyaktighetstest med én chuck
· 5-minutters lufttetthetstest; maksimalt tillatt trykkfall ≤0,02 MPa
· Holdbarhetstest for syklisk låsing og opplåsing
· Signal-output-logic funksjonell verifisering
Merk: Fabrikkinspeksjon garanterer kun nøyaktighet for individuell frittstående chuck. Gjensidig posisjonsnøyaktighet etter array-layout-montering avhenger av kundens indikering og justering på maskinen og dekkes ikke av fabrikkinspeksjonsomfanget. Hver enhet leveres med fabrikkinspeksjonsdatablad for frittstående enhet for arkivering av kundeutstyr.


Evaluering og utvalgsveiledning
1. Analyser skjæreforhold i den virkelige verden: Beregn andelen tunge grovarbeid og freseoppgaver med høy mate. Dette produktet er best egnet for scenarier med høy skjæreandel. Chucker av delt type gir bedre omfattende kostnadsytelse for verksteder dominert av lysskjærende jobber.
2. Utfør total-eiekostnadsvurdering (TCO): Bortsett fra enhetskjøpsprisen, ta med potensielle nedetidsarbeidstimer, tap av arbeidsstykker, periodisk ny sjekk av arbeidskraft og hyppighet av utskifting av reservedeler.
3. For array-layout-implementering: Beregn belastningen som bæres av hver chuck og overskrid aldri den nominelle kapasiteten. Bekreft T-sporkompatibilitet med maskinverktøy for Φ130 mm flensfotavtrykk.
4. Oppretthold et stabilt verkstedlufttrykk på 0,5–0,7 MPa. Reserve PLC NPN signal IO punkter for automatiseringsorienterte prosjekter.
5. Bekreft spesifikasjonene for trekkstuds på stedet. Tilpassede bøssinger er tilgjengelig på forespørsel for ikke-standard trekkboltstørrelser.
Installasjons- og vedlikeholdsspesifikasjoner
Fest flensboltene strengt i henhold til momentverdikrav fra JWGRIP brukerhåndbok. Utilstrekkelig dreiemoment forårsaker mikrobevegelser i hele enheten; overmoment klemmer flensen og deformerer underlaget.
Installer olje-vannfilter ved luftinntakets frontende for å blokkere fuktighet og urenheter, og forhindrer bøssingsrust og slitasje-indusert nøyaktighetsdrift.
Spray tørrsmøremiddelaerosol på bøssinger etter hver akkumulerte 80-100 arbeidstimer. Flytende motorolje er strengt forbudt, ettersom olje tiltrekker seg metallspon og utløser feil med bøssing.
Blås rent lokaliseringsnulpunktflaten med trykkluft etter hvert skifte.
Re-indiker og rekalibrer relative koordinater når matriselayouten blir endret; gamle koordinatparametere kan ikke gjenbrukes direkte.
Forhindre slag av tunge gjenstander mot lokaliserende datumflate. Kollisjons-forårsaket smiing-substratdeformasjon kan ikke repareres på stedet.
Emballasje og forsendelse
· Emballasje: Hver frittstående chuck er pakket i individuell støtsikker kartong av eksportkvalitet med innvendig skumbuffer. Bulk-volum bestillinger bruker massivtre eksport-grade tilfeller.
· Standard leveringstid: 16–22 virkedager. Utvalgte standard SKU-er holdes på lager for fremskyndet forsendelse.
Ettersalgsstøtte
Garanti: 12 måneders garanti dekker kun produksjonsfeil for frittstående chuckenhet. Nøyaktighet i gjensidig posisjon etter montering på stedet er ekskludert fra garantiomfanget.
Tekniske ressurser: Online tegninger og driftsdokumenter er gitt.
Betalt tjeneste: Ekstern teknisk støtte er tilgjengelig for bulkbestillinger.
Egendefinert modifikasjon: Justering av flensdimensjon, endring av pull-stud-spesifikasjoner støttes.
Prøveevaluering: Evalueringsprøve kan arrangeres; kjøper påtar seg prøvefraktkostnad.
FAQ
Spørsmål 1: Oppnår JWGRIP integrert enkeltsenter nullpunktklemmechuck høyere statisk nøyaktighet sammenlignet med delt type chucker?
A: Nominell enkeltenhets gjentatt posisjoneringsnøyaktighet forblir ±2 μm. Selve statisk nøyaktighetsindeks er ikke forbedret. Dens kjerneverdi ligger i å eliminere progressive skjulte feil forårsaket av boltforbindelsesavslapping, redusere nedetid og tap av arbeidsstykker. Det gir forbedret pålitelighet i stedet for oppgradering med statiske spesifikasjoner.
Spørsmål 2: Må jeg velge monolittiske integrerte chucker for alle tunge scenarier?
A: Ikke nødvendigvis. Chucker av delt type er fortsatt mulig hvis tunge oppgaver skjer sjelden og regelmessig sjekk av bolt-moment kan utføres på maskinen. Ta avgjørelser basert på omfattende TCO-beregning i stedet for maskinvarespesifikasjoner alene.
Spørsmål 3: Er periodisk bolt-moment-re-sjekk nødvendig for oppsett av array-layout?
A: Ingen demontering-remoment er nødvendig for chuck interne komponenter fordi det ikke er innebygde monterte leddbolter. Imidlertid trenger flensbolter som fester chucken til maskinverktøyets arbeidsbord fortsatt periodisk tiltrekkingskontroll etter vedlikeholdsplaner.
Q4: Kan min eksisterende D20 nullpunktsfestebase fungere med denne chucken?
A: Fixturbaser utstyrt med standard D20 nullpunktstrekkbolter kan brukes direkte.
Anskaffelsesbeslutning Innsikt
Mange anskaffelsesteam sammenligner kun forhåndspriser på maskinvare mens de overser skjulte kostnader, inkludert nedetid, skrap av arbeidsstykker, vedlikeholdsarbeid og reservedelsforbruk etter at inventar går på nett.
Kjernekonkurranseevnen til JWGRIP Integrated Single Center Zero Point Clamping Chuck kommer ikke fra papirbaserte spesifikasjonsparametere. Dens virkelige verdi er å forbedre armaturets pålitelighet under tøffe skjæreforhold og redusere omfattende tap forårsaket av uplanlagt nedetid og avviste deler.
Utvelgelse bør vurderes ut fra total-eierskapskostnad i hele livssyklusen i stedet for engangskjøpspris. For høyfrekvente tunge produksjonslinjer kan ekstra anskaffelseskostnader raskt kompenseres ved reduksjon av feil. For lavfrekvente tunge applikasjoner, må inngang-utgangsforhold veies nøye før bestilling.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Nyhetsanbefalinger