Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






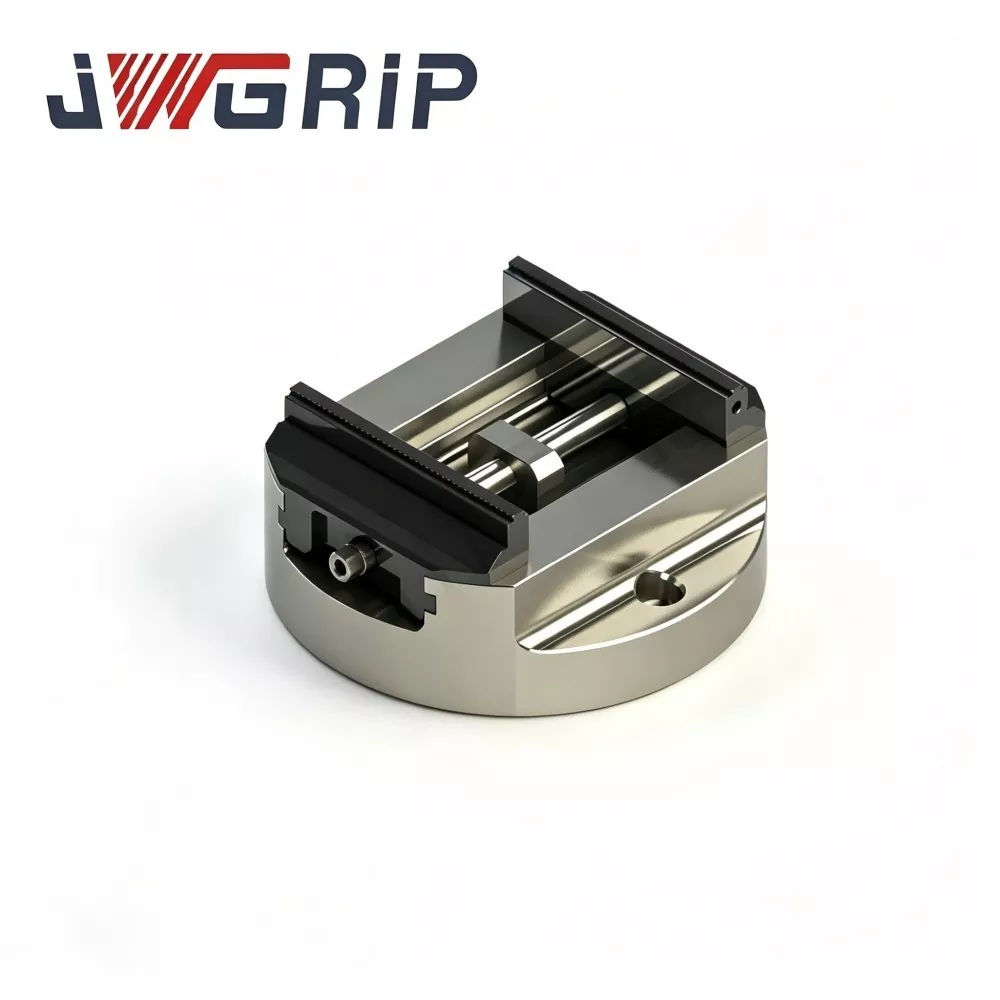
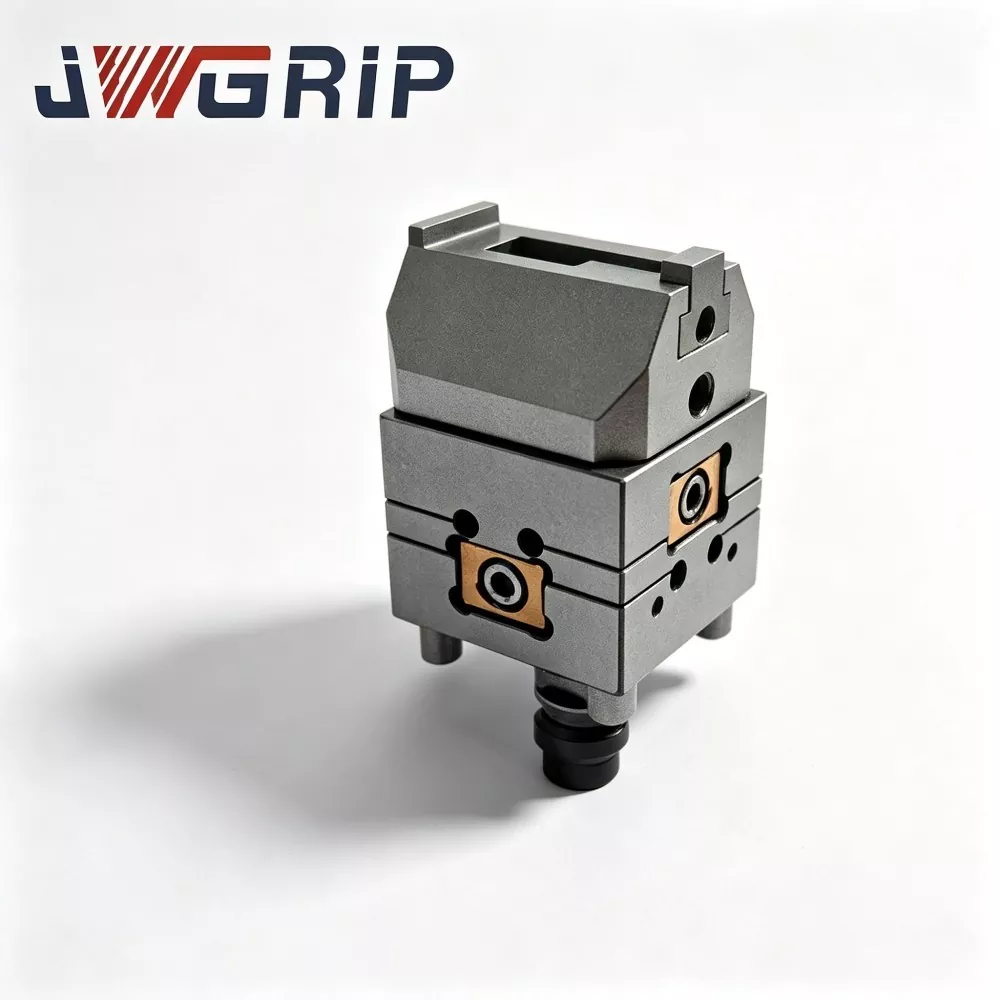
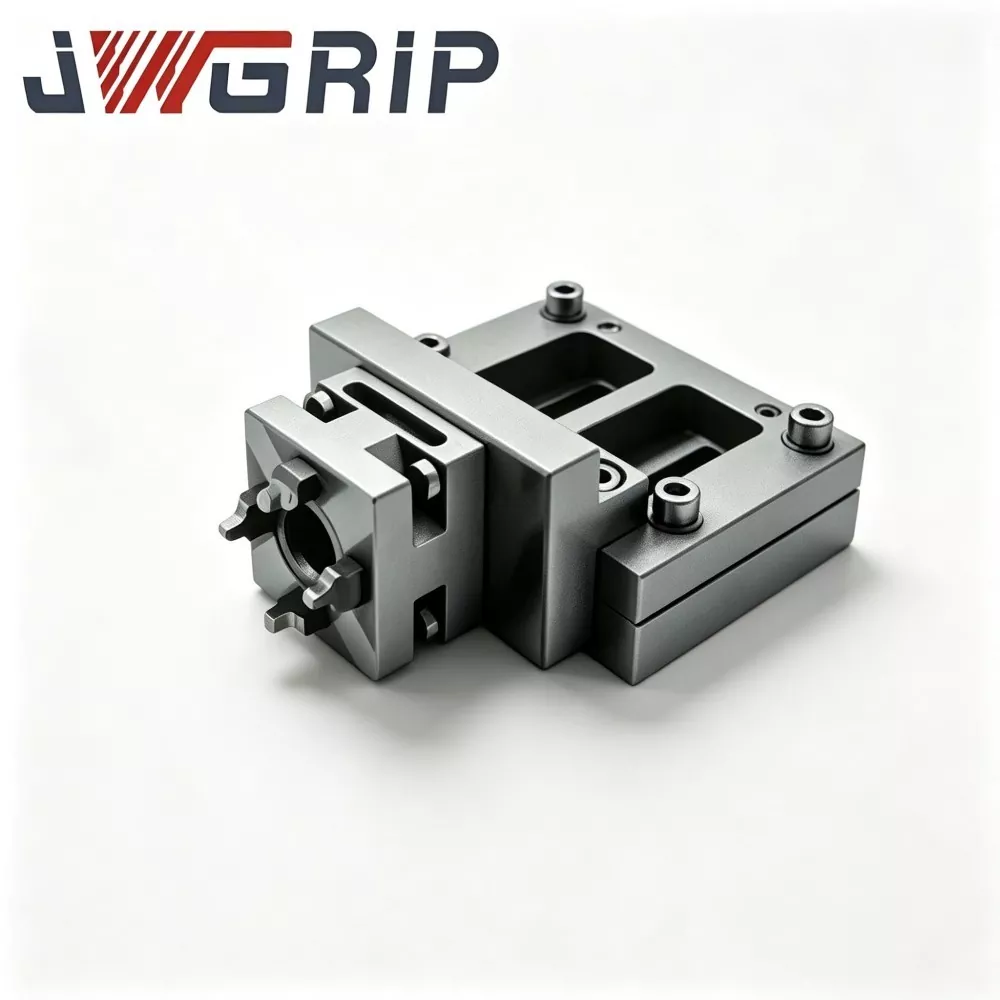
Selvsentrerende CNC skrustikke med høy nøyaktighet med rund base
JWGRIP er den profesjonelle produsenten og leverandøren av tilpasset høynøyaktighet, selvsentrerende CNC skrustikke for 5-akset maskinering i Kina, med standardmodeller på lager for rask global levering. Det er en høypresisjon integrert CNC-arbeidsholdearmatur profesjonelt konstruert for 5-akse og komplekse flerakse CNC-maskinering. Ved å ta i bruk førsteklasses duktilt jernhus og induksjonsherdet styrebanestruktur, integrerer den ultrahøy repeterbar klemmeytelse, kompakt plassbesparende layout og skjærestabilitet med høy stivhet i en enkelt integrert enhet.
Denne selvsentrerende skrustikken med rund base med høy nøyaktighet har en repeterbarhet for kjerneklemming på ±0,01 mm, og gir ultrastabil posisjoneringsytelse for prosessering av komplekse profiler. Alle viktige strukturelle komponenter gjennomgår streng stressavlastende aldringsbehandling etter grov bearbeiding for å fullstendig eliminere intern støpe- og prosesseringsspenning, og sikre langsiktig strukturell stabilitet. De induksjonsherdede føringsveiene gir overlegen slitestyrke under hyppig syklisk fastspenning, opprettholder effektivt konsistent posisjoneringsnøyaktighet og unngår nøyaktighetsdempning forårsaket av langvarig drift.
Den optimaliserte, kompakte runde basen sparer maskinbordplass og forhindrer effektivt verktøyinterferens under svinging med stor vinkel og roterende indekseringsbearbeiding. Med enkle og effektive klemprosedyrer, reduserer det menneskeskapte oppsettsfeil og maksimerer spindelens oppetid. Dette Made-in-China-armaturen er allment anvendelig for presisjon batch-behandling av fly- og romfartskomponenter, bildeler og avanserte støpedeler, og reduserer ekstrajusteringstiden betydelig og sikrer pålitelig og konsistent dimensjonsnøyaktighet for presisjonsbearbeidingsoppgaver med høy kompleksitet.
Arbeidsprinsippforklaring
Den høynøyaktige rundbase selvsentrerende CNC-vise er en presisjonsarbeidsholdeenhet hovedsakelig utplassert på 4-akse, 5-akse CNC-maskineringssentre, EDM-maskiner og presisjonsslipeutstyr.
Dens kjernefunksjon er den sirkulære bunnkonstruksjonen: sammenlignet med rektangulære skruer, forstørrer den runde bunnkonstruksjonen klaringen til roterende bevegelser på maskinbord og unngår behovet for store mellomliggende adapterplater.
Selvsentrerende funksjon er realisert av intern presisjon kam-skrue synkron overføringsmekanisme:
1. Etter at skrustikken er godt festet til arbeidsbordet med maskinverktøy, plasser arbeidsstykket mellom to kjevene.
2. Skru på den sentrale drivskruen; internt kamskruesett driver doble kjever for å bevege seg innover med identisk hastighet.
3. Arbeidsstykket sentreres automatisk på maskinspindelens senterlinje, ingen kjedelig manuell justering av måleklokken er nødvendig.
Maskinering av smertepunkter
Faktisk multi-akse batch-produksjon avslører flere typiske begrensninger for konvensjonelle arbeidsholdeløsninger:
1.Utilstrekkelig rotasjonsklaring av skrustikkene med rektangulær base
Rektangulær base opptar stort bordareal. Under storvinklet tilting av 4-/5-akse maskiner oppstår det ofte interferens med verktøyspindel. Ytterligere adapterplater bruker ytterligere Z-aksevandring.
2. Nøyaktighetsdempning forårsaket av syklisk slitasje på føringsveien
Uten overflatebehandling med høy hardhet, slites ledeveis kontaktflater gradvis etter massive klemsykluser. Selvsentrerende datumdrift, som krever gjentatt manuell omjustering og senking av maskinens effektive kjøretid.
3. Stor avhengighet av manuell sentreringsoperasjon
Tradisjonelle skrustikk krever erfarne operatører for å fullføre sentrering av viseren. Plasseringsinkonsistens avledet av forskjeller i operatørens ferdigheter vil forstørres i kompleks flervinklet skjæring, noe som resulterer i høyverdig arbeidsstykkeskrot.
4. Forurensningsinvasjon forkorter armaturets levetid
Dårlig forseglede strukturer lar skjærevæske og metallspon komme inn i indre transmisjonsenheter. Slipende partikler akselererer komponentslitasje og utløser blokkeringsfeil i langsiktig kontinuerlig produksjon.
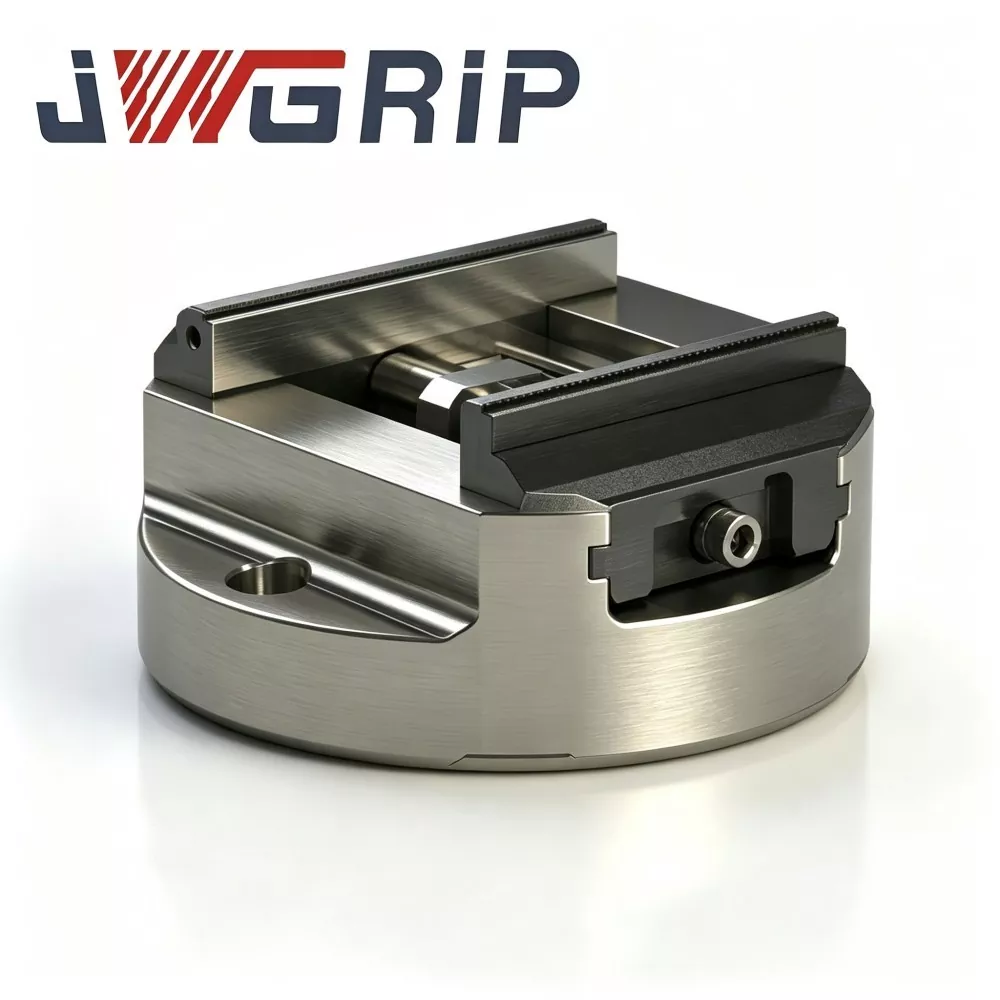

Monteringssammensetning
JWGRIP selvsentrerende CNC-vise med rund base med høy nøyaktighet består av fem funksjonelle kjerneenheter:
① Stressavlastet høyverdig duktilt jern med rund base hoveddel
② Induksjonsherdet presisjonsføringsgruppe
③ Intern kamskrue synkron dual-kjeve drivenhet
④ Utskiftbart kjevemonteringsgrensesnitt (for harde kjever / myke kjever)
⑤ Fullt lukket spon- og kjølevæskebestandig tetningsenhet
1. Stressavlastet duktilt jern med rund base hoveddel
Førsteklasses duktilt støpejern med multi-round stress-avlastende aldringsbehandling. Utmerket vibrasjonsdempende karakteristikk undertrykker skjæremerker. Sirkulær basekontur forbedrer rotasjonsklaringen for 4-akset / 5-akset utstyr.
2. Induksjonsherdet presisjonsveiledningsgruppe
Føringsveis kontaktflater får induksjonsherding, og når høy overflatehardhet. Presisjonsslipte glideflater garanterer bevegelse med lav friksjon og langvarig slitestyrke under hyppige åpnings-lukkingssykluser.
3. Intern kamskrue synkron dual-kjeft drivenhet
Presisjonsprodusert kamskrueoverføring gir perfekt synkronisert bevegelse for to kjever. Realiserer automatisk sentrering av arbeidsstykket uavhengig av den opprinnelige plasseringen av arbeidsstykket.
4. Utskiftbart kjevemonteringsgrensesnitt
Støtter raskt bytte mellom harde kjever og myke kjever i aluminium. Brukere kan ta i bruk myke kjever for spesialprofil-emneforbearbeiding uten å kjøpe ekstra dedikerte armaturer.
5. Helt lukket tetningsenhet
Forseglingshuset omslutter den indre kamskruen og føringskammeret, blokkerer metallspon og sprutende kjølevæske, og beskytter nøyaktig bevegelige komponenter mot slitende forurensning.
Differensierte kjerneytelseshøydepunkter
1. Garantert ±0,01 mm gjentatt klemnøyaktighet
Verifisert av fabrikkinspeksjonsutstyr for hver ferdig enhet, ikke bare teoretisk parameter. Stabil førstedelskonsistens blant batcher, som effektivt reduserer avvisningsfrekvens og omarbeidingsvolum for høyverdi-fleraksekomponenter.
2. Rundbase-geometri optimalisert for flerakset rotasjonsbevegelse
Sirkulær kontur maksimerer maskinens roterende arbeidskonvolutt. Eliminerer bevegelsestap i Z-aksen forårsaket av ekstra adapterplater. Gir tilstrekkelig unngåelsesplass under kompleks tilting-roterende maskinering og tillater bruk av mer aggressive skjæreparametere.
3. Enestående vibrasjonsdempende ytelse fra duktilt jern
Duktilt jernmateriale absorberer kuttevibrasjoner effektivt. Begrenser skravlingsmerker som genereres under tunge skjæringsforhold. Forbedrer overflatekvaliteten på ferdige deler og forlenger verktøyets levetid.
4. Induksjonsherdede nøkkelbevegelige overflater HRC 58-62
Kritiske føringer og kamskruer når HRC 58-62 hardhet. Beholder stabil selvsentrerende ytelse etter millioner av klemsykluser og bremser nøyaktighetsforringelse indusert av overflateslitasje.
5. Helt lukket forurensningsisolerende tetningskonstruksjon
Beskytter indre presisjonstransmisjonsdeler mot spon og kjølevæskesprut under vanlige CNC-butikkforhold. Forleng armaturets levetid og stabiliserer kontinuerlig batchproduksjonsytelse.
6. Utskiftbar hard-/mykkjeve pluss prosjektorientert tilpasset modifikasjonsevne
Quick-swap kjevegrensesnitt tilpasser seg diversifiserte arbeidsstykkeprofiler. JWGRIP tilbyr spesialtilpasset ingeniørtjeneste: juster basemonteringsoppsett, kjevekontur og klemmeslag for å tilfredsstille spesielle krav til maskinbord og arbeidsstykker.
Typiske applikasjonssektorer
1. Fremstilling av presisjonskomponenter til luftfart
Turbinblader, strukturelle rammer, landingsutstyr-relaterte komponenter med strenge toleransekrav og komplekse romlige konturer. Stabil selvsentrerende ytelse møter flervinklet 5-akset fresing og borekrav for høyverdige romfartsdeler.
2. Produksjon av komponenter til biler og motorsport
Motorhus, girkasse, opphengsstrukturelle arbeidsstykker. Egnet for høyhastighetsfresing av deler av aluminiumslegering og titanlegering under 4-akset/5-akset utstyr.
3. Mod-and-die-fabrikasjon
Injeksjonsformkjerner, stanseformkomponenter. Høy stivhet og gjentatt posisjoneringsnøyaktighet gir fin overflatefinish og presise funksjonsdimensjoner for støpeformingsoppgaver.
4. Generelt presisjonsarbeid i butikk
Job-shop vertikalt / horisontalt maskineringssenterarbeid inkludert fresing, boring, sliping og tapping. Pålitelig universell arbeidsholding for blandede partier med flere varianter.
Arbeidsflyt for installasjon
1. Rengjør grundig monteringsplanet for maskinverktøyets arbeidsbord og skrustikke med rund base nullpunktflate. Fjern metallspon, kjølevæskerester og oljeflekker. Små fremmede partikler vil utløse monteringsforskyvning og forårsake posisjoneringsavvik under flerakse roterende indekseringsoperasjoner.
2. Plasser skrustikken på verktøymaskinens arbeidsbord, juster monteringshullposisjonene. Stram festeboltene i henhold til momentspesifikasjonene angitt i den offisielle håndboken. Bekreft at skrustikken er godt festet uten slingring.
3. Plasser arbeidsstykket mellom kjevene, bruk den sentrale drivskruen for å fullføre automatisk selvsentrerende fastspenning. Bytt harde / myke kjever i henhold til arbeidsstykkets materiale og ytre kontur.
4. Utfør simulering av maskinens tomgangskjøring for bevegelser som indekseres med flere akser. Sjekk for mekanisk interferens og tendens til arbeidsstykkeforskyvning under simulerte skjærebelastninger.
5. Fullfør prøvekutt-validering etter testarbeidsstykke. Inspiser dimensjonale og geometriske toleranseindekser. Start først formell masseproduksjon etter at sentrerings-klemmeytelsen tilfredsstiller tekniske krav.
Vedlikeholdssjekkliste
1. Daglig vedlikehold
Etter hvert bearbeidingsskift, tørk av kjevebearbeidingsflatene og den runde bunnen av nullpunktet. Fjern spon og kjølevæskesprut for å eliminere kilder til posisjoneringsavvik.
2. Periodisk smøring
Åpne vedlikeholdstilgangen til tetningsenheten med jevne mellomrom. Injiser egnet antislitasjesmøremiddel for intern kamskrueoverføringsenhet, for å holde kjeveåpning-lukkingsbevegelsen jevn.
3. Inspeksjon av slitasjedeler
Inspiser kjevekontaktflater med jevne mellomrom. Skift ut eller slip kjevene på nytt når riper eller slitasje svekker klemkvaliteten. IKKE fortsett produksjonen med slitte kjever.
4. Kvartalsvis bekreftelse av nøyaktighet
Demonter skrustikken fra arbeidsbordet hvert kvartal. Inspiser nullpunktet med rund base for blåmerker og innrykk. Mål selvsentrerende repetisjonsnøyaktighet med metrologiverktøy, oppdag subtil nøyaktighetsdrift i forkant av batch-skraprisiko.
5. Langsiktig beskyttelse mot inaktiv lagring
Rengjør hele skrustikkeenheten. Påfør antirustbelegg på datum og kjevearbeidsflater. Oppbevares i tørt støvtett miljø.
6. Merknader om forbudt bruk
Forby overslagsklemming. Slå aldri på skrustikke eller kjever med tungt verktøy for å unngå deformering av basen og innvendige transmisjonskomponenter.
Innkjøpsvalgreferanse
Kjerneverdien til JWGRIP selvsentrerende CNC skrustikke med rund base med høy nøyaktighet:
① multi-akse-optimalisert sirkulær baselayout
② fabrikkvalidert ±0,01 mm gjentatt klemnøyaktighet
③ vibrasjonsabsorberende legeme av duktilt jern
④ induksjonsherdede bevegelige overflater med høy hardhet
⑤ utskiftbar hard-myk-kjevestruktur og spesialtilpasset konstruksjonsevne
Den løser smertepunkter ved flerakset bearbeiding: utilstrekkelig rotasjonsklaring, manuell sentrering av menneskelig feil, nøyaktighetsdrift forårsaket av syklisk slitasje, dårlig tilpasningsevne for arbeidsstykker med varierte profiler.
Påminnelser om valg:
1. Sammenlign maksimal ytre dimensjon av arbeidsstykket mot skrustikkens effektive klemmeslag og reserver rimelig sikkerhetsmargin.
2. Bekreft utformingen av maskinbordets monteringshull; evaluer kompatibilitetstilstanden hvis den samsvarer med nullpunktsbunnplater. Tilpasset modifikasjonstjeneste er tilgjengelig for ikke-standard installasjonskrav.
3. Velg kjevetype: velg harde kjever for metallarbeidsstykker med høy kuttkraft; ta i bruk myke kjever for spesialprofil-emneforbearbeiding. Forbered reservekjevesett for produksjon med høy blandingsvariant.
4. Standard lagerversjoner oppnår rask levering; ta i bruk OEM-tilpasset ingeniørtjeneste for spesielle monteringsdimensjoner eller spesielle krav til kjeveprofil.
FAQ
Spørsmål 1: Kan høynøyaktighet, selvsentrerende CNC skrustikke med rund base monteres på 4-akset og 5-akset roterende bord i vuggestil?
Ja. Dens sirkulære bunndesign optimaliserer klaring på roterende akser for 4-akset og 5-akset utstyr av vuggetype. Beregn total armaturhøyde for antikollisjonsvurdering før installasjon. Egendefinert modifikasjon av monteringshullslayout kan realiseres for spesielle roterende bordspesifikasjoner.
Q2: Kan myke kjever brukes på denne skrustikken?
Absolutt ja. Den tar i bruk utskiftbart kjevemonteringsgrensesnitt. Harde kjever og myke kjever av aluminium kan fritt byttes for å tilfredsstille ulike krav til arbeidsstykkebehandling.
Q3: Hva er den garanterte gjentatte posisjoneringsnøyaktigheten?
Garantert gjentatt fastspenningsnøyaktighet når ±0,01 mm, hver enkelt enhet gjennomgår inspeksjon på fabrikkens måleutstyr.
Q4: Støtter JWGRIP OEM / ODM tilpasset bestilling?
Ja. Vi leverer one-stop OEM spesialtilpasset ingeniørtjeneste inkludert logomerking, dimensjonsjustering og spesialmaterialekonfigurasjon for å tilfredsstille personlige krav på prosjektnivå.
Q5: Hva er nøkkelpunkter for daglig vedlikehold?
Fordi det drar nytte av fullstendig lukket tetningsdesign, er tungt vedlikeholdsarbeid ikke nødvendig. Hovedoperasjoner: Hold ytre overflater rene for spon, utfør regelmessig smøring for indre kamskrueoverføring og inspiser jevnlig kjeveslitasjetilstand.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.

Nyhetsanbefalinger