Norsk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






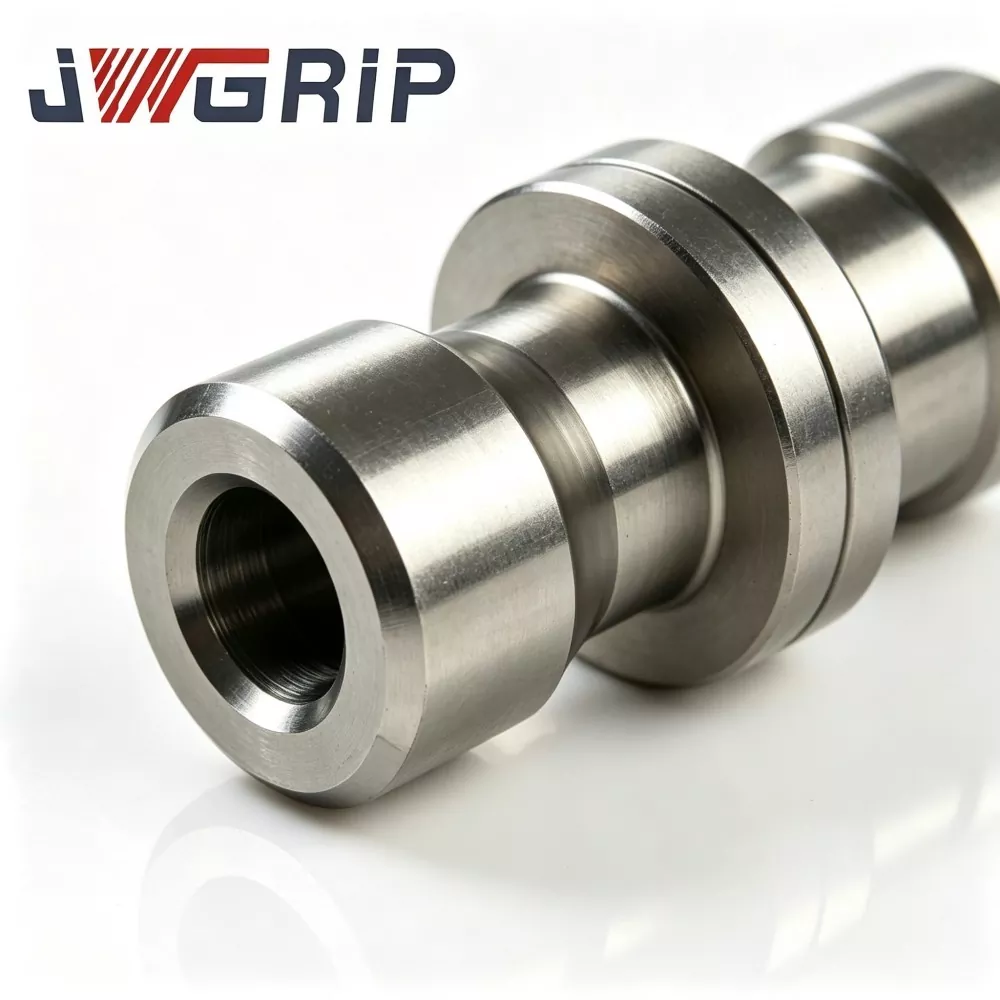
Precision D16 Zero Point Pull Stud for CNC Workholding
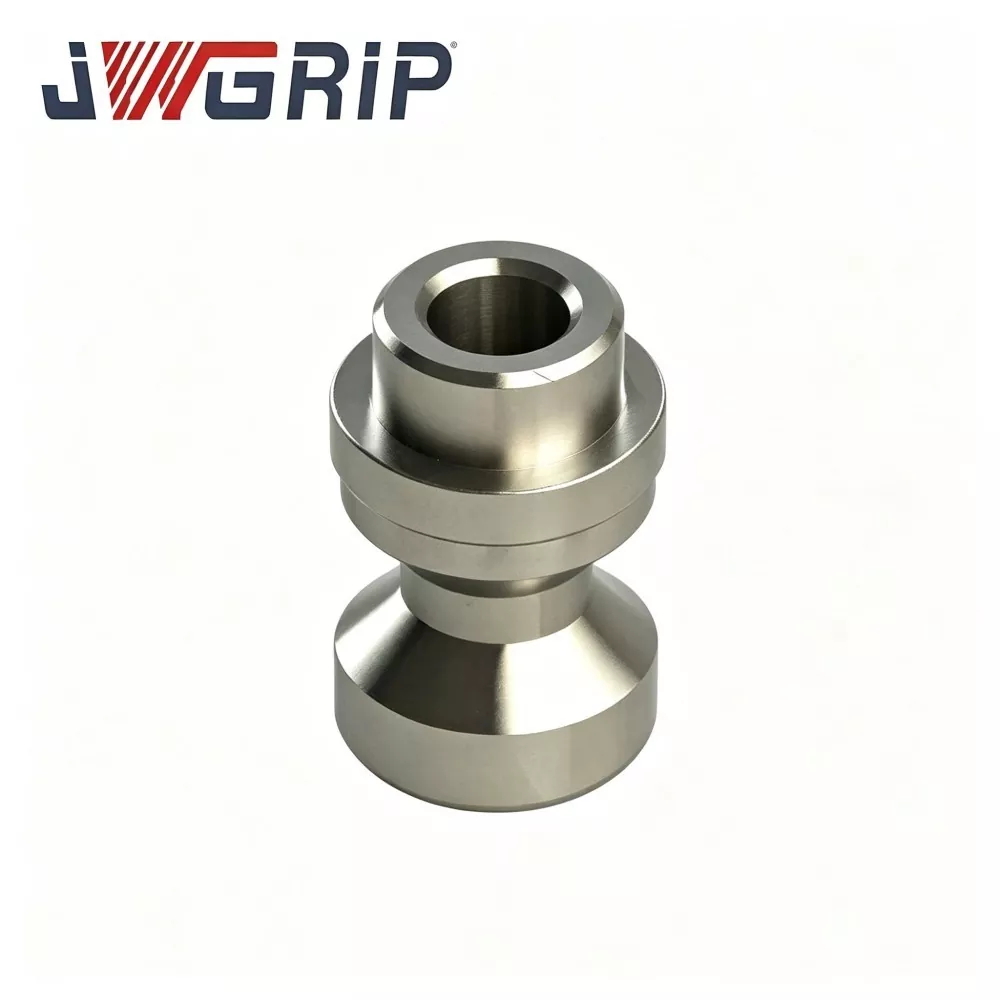
JWGRIP er den profesjonelle produsenten og leverandøren av Precision D16 Zero Point Pull Stud for CNC Workholding i Kina, med standardspesifikasjoner fullt ut på lager og aksepterer global Bulk Order for CNC maskineringsfabrikker, armaturintegratorer og vedlikeholdsteam for verktøyrom. Det er en høypresisjons kjerneposisjonerings- og låsekomponent som er profesjonelt tilpasset D16-seriens nullpunktsklemmesystemer i CNC-arbeidsholding. Ved å integrere høypresisjonsposisjoneringsreferansen og den stabile kraftoverføringsstrukturen i en enkelt enhet, utfører den kjernefunksjoner som festeposisjonering, låsekraftoverføring og gjentatt posisjoneringsmåling under høyhastighetsmaskinering.
Precision D16 Zero Point Pull Stud for CNC Workholding er produsert av førsteklasses legert stålråmateriale, ved å ta i bruk standardisert smiing, flere presisjons varmebehandlingssykluser og ultrapresisjonsslipeprosesser. Forskjellig fra vanlige trekkbolter for generell bruk, optimaliserer den spenningsfordelingen av det sfæriske kontaktområdet, reduserer effektivt lokalt kontakttrykk og unngår tidlig avskalling, riper og plastisk deformasjon under langsiktige sykliske klembelastninger. Med stabil geometrisk nøyaktighet opprettholdt etter hundretusenvis av klemsykluser, samsvarer den holdbare trekkstangen fullt ut med CE maskinsikkerhetsstandarder.
Hver batch gjennomgår streng innkommende materialinspeksjon, smifeildeteksjon, hardhetsklassifisering, presisjonsdimensjonsscreening og prøveverifisering av ferdig produktsyklus. Den er mye brukt for ny nullpunktsfestemontering og erstatning av slitte og deformerte trekkbolter for vedlikehold på stedet. Støtter akutte lageranskaffelser og storskala verkstedrenovering bulkordrer, samt OEM og personlig tilpasset modifikasjon av gjengespesifikasjoner, skulderhøyde og sfærisk toleranse, gir den stabile og høypresisjons nullpunktsposisjoneringsstøttende løsninger for globale CNC-presisjonsmaskineringsbedrifter.
Operativ arbeidsflyt
D16 Zero Point Pull Stud er nøkkelen for kraftoverføring og posisjonering av D16-seriens nullpunktsklemmesystem for CNC-arbeidsholding. Når nullpunktsfestestasjonen utfører klemhandling, låses den innvendige klemmemekanismen til den sfæriske trekkflaten til D16-trekkstangen. Basert på sfærisk overflatekontakt og skulderposisjoneringsflate, fullfører den dobbel posisjonering av radielle og aksiale retninger for armaturer og paller, og overfører høy låsekraft for høyhastighets CNC-skjæreprosess.
Uten kvalifisert D16 nullpunktstrekkstift, vil D16 nullpunktfestesystem lide av følgende typiske funksjonsfeil i praktisk produksjon:
1. Ustabil festelåsing, armatur lett forskyvning under kuttevibrasjoner
2. Gjenta fall av posisjoneringsnøyaktighet forårsaket av sfærisk overflateriper, avskalling eller plastisk deformasjon
3. Unormal klemstøy, ujevn belastning på nullpunktstasjonens interne klemkjever
4. Fixturen kan ikke løsne jevnt på grunn av deformasjon av stiftskulder eller gjengeskade
Kjernematchende grensesnitt til D16 Zero Point Pull Stud:
1. Sfærisk trekkkontaktflate: Samvirker med innvendige klembakker på D16 nullpunktfestestasjon, bærer hovedlåsekraften.
2. Plassering av skulderreferanseflate: Aksial posisjoneringsreferanse, passer tett på armaturets bunnflate, definerer fixturens Z-akseposisjon.
3. Montering av gjengeseksjon: Skru inn i fikstur- eller pallegjenget hull, gjør fast installasjon av trekkbolten.
4. Antirotasjonsflat / posisjoneringsfunksjon (valgfritt): Forhindrer trekkboltrotasjon under klem-frigjøringssykluser.
Komplett arbeidsflyt for klemfrigjøring:
1. Fest D16 nullpunktstrekkbolten på bunnen av armaturet eller pallen via monteringsgjengen.
2. Operatorer eller automatiseringsutstyr plasserer armaturet med trekkbolten på D16 nullpunktsfestestasjon. Sfærisk overflate av trekkbolten går inn i stasjonens indre hulrom for å realisere forhåndsposisjonering.
3. Nullpunktstasjon pneumatisk/hydraulisk klemmemekanisme aktiveres; klemkjever klemmer den sfæriske kontaktflaten til D16 trekkbolten, og genererer kraftig trekkkraft. Lokaliseringsskulderflaten passer godt til stasjonens referanseplan for å fullføre radial-aksial kombinert posisjonering.
4. Etter at posisjonering og låsing er fullført, starter CNC-maskinverktøyet høyhastighetsskjæring, og skjærereaksjonskraften overføres gjennom trekkbolten til nullpunktsfestestasjonen.
5. Når maskineringsoppgaven er fullført, utfører nullpunktstasjonen en opplåsingshandling; klemkjever åpner og frigjør den sfæriske overflaten til D16-trekkbolten.
6. Armatur/pall kan løftes av fra nullpunktstasjonen, fullføre en hel bearbeidingssyklus, klar for neste runde bytte av armatur.
Vanlige rimelige universelle trekkbolter realiserer kun grunnleggende trekkforbindelsesfunksjon, uten målrettet optimalisering av sfærisk overflatespenningsfordeling, varmebehandlingens hardhetsgradient og skulderflathet for D16-nullpunktssystemets driftsforhold. Under langvarig syklisk klem- og skjærestøtbelastning er de utsatt for sfærisk overflateavskalling, skulderdeformasjon og gjengeslitasje, noe som fører til nøyaktighetstap av hele nullpunktsfesteenheten. Ved å trekke på rikelig med praktisk erfaring fra D16 nullpunktsfestevedlikeholdsprosjekter på stedet, optimerer JWGRIP sfærisk kontaktspenning, flersyklus varmebehandling og ultrapresisjonsslipeprosess spesielt for D16 Zero Point Pull Stud, som kan tåle tung syklisk trekkbelastning ved hyppig produksjon av fixturbytte, og forhindrer tidlig svikt i punktposisjonslåsing av nullpunktslås.
Praktisk smertepunktanalyse
1. Kort levetid for vanlige rimelige generelle trekkbolter Konvensjonelle generelle trekkstendere bruker enkel varmebehandlingsprosess. Sfærisk kontaktflate er lett å produsere avskalling og riper etter tusenvis av klemsykluser. Hyppig utskifting er nødvendig, noe som forårsaker produksjonsstans og økte vedlikeholdskostnader for armaturet.
2. Gjenta posisjoneringsnøyaktighetsavdrift forårsaket av sfærisk overflate og lokaliserende skulderskade Under skjærevibrasjoner og syklisk trekkbelastning får dårlige trekkbolter sfærisk plastisk deformasjon eller lokaliserende skulderflak. Det gir direkte posisjoneringsavvik for fiksturen, noe som resulterer i ustabile arbeidsstykkedimensjoner og økt avvisningsrate.
3. Skjult risiko for utilstrekkelig låseytelse under tunge skjæreforhold Under kraftig fresing av arbeidsstykker av formstål og aluminiumslegeringer, har trekkbolten stor reaksjonskraft. Ikke-optimaliserte trekkbolter kan gi sklirisiko under høy trekkkraft, noe som truer maskineringssikkerheten på stedet.
4. Dårlig utskiftbarhet av ikke-standard modifiserte trekkboltprodukter Ikke-standard trekkbolter på markedet har inkonsekvent sfærisk toleranse, skulderhøyde eller gjengespesifikasjon. De kan ikke brukes om hverandre for standard D16 nullpunktsfestestasjoner, som krever manuell tilpasning under utskifting og forlenger utstyrsstans.
5. Ustabil omfattende ytelse uten fullstendig batchinspeksjon Noen leverandører hopper over feildeteksjon, hardhetsklassifisering og verifisering av syklusprøvetaking. Individuelle defekte stendere strømmer inn i produksjonsstedet, og utløser plutselig opplåsingsfeil og uventet produksjonsstans.
JWGRIP Precision D16 Zero Point Pull Stud løser de ovennevnte produksjonsflaskehalsene gjennom fem kjernedesigntiltak: råmateriale av førsteklasses legert stål, optimert sfærisk overflatespenningsfordelingsdesign, flersyklus presisjonsvarmebehandling, ultrapresisjonssliping for funksjonelle nøkkeloverflater, full-range batch-inspeksjon av maskinsikkerhetsstandarder i samsvar med CE-standarden for maskinsikkerhet.
Modulsammensetning
JWGRIP Precision D16 Zero Point Pull Stud for CNC Workholding er enkeltkropps høypresisjons posisjoneringslåsekomponent for D16-seriens nullpunktsfestesystem. De viktigste funksjonelle delene inkluderer fire deler:
1. Sfærisk trekkkontaktflate: Hovedspenningsbærende område for klemme, matchet med interne klembakker på D16 nullpunktstasjon.
2. Plassering av skulderreferanseflate: Aksial posisjoneringsreferanseflate, passer til armaturets bunn eller nullpunktsstasjonsreferanseplan.
3. Monteringsgjengeseksjon: Installasjonsgjenge for skruing inn i fikstur-/pallgjenget hull.
4. Anti-rotasjons flat funksjon: Forhindrer at trekkboltene spinner under låse- og låsesykluser (standard og valgfri tilpasset versjon).
Beskrivelse av nøkkeldel
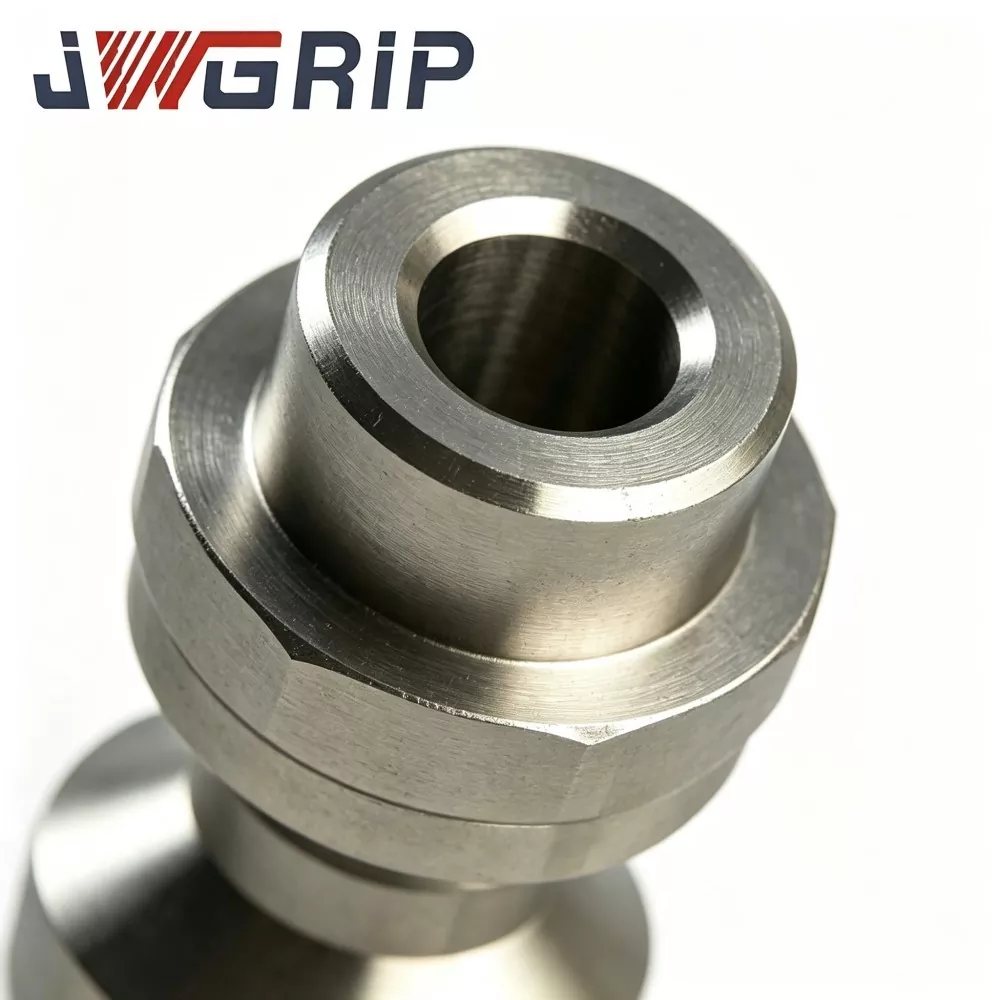
1. Sfærisk trekkkontaktflate Bearbeidet ved ultrapresisjonssliping, optimert sfærisk spenningsfordelingsstruktur. Etter spesiell varmebehandling oppnår overflaten høy hardhet og slitestyrke, og motstår avskalling, riper og plastisk deformasjon under hundrevis av tusenvis av sykliske klembelastninger. Det er det kraftbærende kjernekontaktområdet for nullpunktslåsing.
2. Plassere skulderreferanseflate Høypresisjonsjord flat benchmark-flate. Streng vinkelrett kontroll mellom skulderflaten og det sfæriske senteret, garanterer aksial posisjoneringsnøyaktighet av fiksturen, unngår Z-aksens dimensjonsavvik forårsaket av bulker eller tilt i skulderflaten.
3. Monteringsgjengeseksjon vedtar høypresisjonsgjengespesifikasjoner matchet med D16 nullpunktsfestesystem. God strekkstyrke og anti-tretthetsytelse, forhindrer at tråden glir eller sprekker under langvarig trekkbelastning.
4. Anti-rotasjons flat funksjon Flest anti-rotasjons flat struktur, stopper trekkbolten fra å rotere sammen med klemmekjevefriksjon under gjentatt fiksturbytte, og beskytter gjengeforbindelsens pålitelighet; tilgjengelig for standardversjon, støtter også tilpasset kansellering i henhold til kundens tegningskrav.
Tekniske fordeler
1. Spesielt utviklet for D16-seriens nullpunktsklemmesystem, 100 % utskiftbar standard reservedelsløsning Forskjellig fra universelle trekkboltprodukter på markedet, er Precision D16 Zero Point Pull Stud for CNC Workholding fullt optimalisert med sikte på D16 nullpunktsfestestasjonens referanseprofil for trekkkraft og benchmarking for trekkkraft. Direkte utskifting uten sekundær tilpasningsmodifikasjon, noe som reduserer nedetiden for vedlikehold av armaturet betraktelig.
2. Optimalisert sfærisk spenningsfordeling + flersyklus presisjonsvarmebehandling, enestående slitestyrke og anti-tretthetsytelse Optimaliser sfærisk kontaktspenning for å redusere lokalt kontakttrykk. Førsteklasses legert stål med flersyklus presisjonsvarmebehandling oppnår rimelig hardhetsgradient. Motstår effektivt avskalling, riper og plastisk deformasjon under hundrevis av tusenvis av sykliske klemmer, forlenger komponentens levetid.
3. Ultrapresisjonssliping for nøkkeloverflater, stabil langsiktig gjentatt posisjoneringsytelse Sfærisk overflate og lokaliserende skulderreferanseflate bruker ultrapresisjonsslipeprosessen. Streng geometrisk toleransekontroll for perpendikularitet, rundhet og sfærisk dimensjon. Hold konsekvent posisjoneringsytelse etter store mengder fiksturbyttesykluser, sørg for stabil maskineringsdimensjon for arbeidsstykket.
4. Standard spotlager og fleksibel OEM-tilpasningsmulighet. Standard D16 nullpunktstrekkbolter er på lager nok til at det haster å skifte armaturvedlikehold. Støtt OEM-tilpasning: trådspesifikasjonsjustering, skulderhøydemodifisering, sfærisk toleranseoptimalisering, antirotasjonsstrukturendring, for å tilfredsstille personlige krav til ulike spesielle CNC-armaturer.
5. Streng full-prosess batchinspeksjon og masseproduksjonsstedverifisering Hver produksjonsbatch fullfører inspeksjon av innkommende materiale, oppdagelse av smifeil, hardhetsscreening, presisjonsdimensjonssortering og syklusprøveverifisering av ferdige produkter. Produktene har blitt massepåført og verifisert på et stort antall innenlandske produksjonssteder for CNC nullpunktsarmaturer.
Installasjons- og driftsforholdsregler
1. Rengjøring og kontroll før installasjon Rengjør det gjengede hullet på armaturet/pallen helt, fjern jernspon, skjærevæskerester og fremmede forurensninger. Inspiser gjengede hull for skade; reparer eller bytt ut festetråder hvis gjengetenner er ødelagte. Kontroller referanseoverflaten for bulker, grader eller riper.
2. D16 nullpunkts trekkboltmontering Skru D16 trekkbolten inn i det gjengede hullet på festet. Stram strengt følg momentkravet spesifisert i teknisk datablad. Overmomentstramming er forbudt for å forhindre gjengeskade, forvrengning av skulderflaten og skjult posisjoneringsnøyaktighet.
3. Kontroller monteringsstandardtilpasningsstatus Etter installasjon, bekreft at skulderreferanseflaten passer tett mot armaturets bunnflate uten vipping eller gap. Ikke ha fremmede partikler klemt mellom skulder og armatur. Hvis flere trekkbolter er installert på en armatur, sørg for at alle bolter holder konsekvent monteringsstatus.
4. Manuell swap-simuleringstest før bruk Monter fiksturen satt sammen med D16-trekkbolter på D16 nullpunktsfestestasjon, utfør gjentatt manuell klemme-opplåsingstest. Sjekk at klemmen er fast, opplåsingen er jevn, ingen unormal støy. Bekreft at ingen blokkering mellom sfærisk overflate med trekkbolt og stasjonens indre kjever.
5. Verifiseringstest for skjæretilstand Utfør prøveskjæring for arbeidsstykket, inspiser fiksturens låsestabilitet og arbeidsstykkets maskineringsdimensjon. Etter at ytelsen er bekreftet kvalifisert, formelt satt i batchproduksjon.
6. Krav til daglig inspeksjon på stedet. Demonter regelmessig trekkbolter for inspeksjon av utseendet. Kontroller den sfæriske overflaten for riper/sletting, inspiser skulderflaten for bulker og gjenger for slitasje. Skift ut trekkbolten i tide når åpenbar skade oppstår, unngå uventet nøyaktighetssvikt under massebearbeiding.
Ettersalgsstøttetjenester
1. Ekstern nettbasert teknisk veiledning: dekker råd om valg av trekkbolter, veiledning for installasjonsmoment og feilsøking på stedet for nullpunktsfester.
2. Fullstendig teknisk datablad og installasjonsdokument leveres for hver innkjøpsordre.
3. Tilpasset prosjektkonsultasjon på ingeniørnivå: endring av trådspesifikasjoner, justering av skulderhøyde, tilpasning av sfærisk toleranse, optimalisering av antirotasjonsstruktur og andre personlige krav.
4. Støtt innkjøp av prøver i ett stykke og forsyning av store partier av D16-nullpunktstrekk, som oppfyller presserende krav til vedlikehold av armaturet og batchoppgradering av verksted.
5. Garantierklæring: Under korrekt installasjon og klassifiserte arbeidsforhold for trekkbelastning, har ikke-forbruksbar hoveddel av D16 Zero Point Pull Stud 2 års garanti. Slitasje forårsaket av normal syklisk friksjon, riper fra utenlandsk sponslag er ekskludert fra den frie garantien. Skader forårsaket av overmomentmontering, overbelastningstrekkkraft, menneskeskapt kollisjon og feil driftsmiljø dekkes ikke av garantien.
FAQ
Spørsmål 1: Kan denne Precision D16 Zero Point Pull Stud matches direkte med standard D16-serien nullpunktsfestestasjoner?
Ja. Precision D16 Zero Point Pull Stud for CNC Workholding er standard matchende posisjoneringslåsende reservedel for nullpunktsfestestasjoner i D16-serien. Sfærisk dimensjon, skulderhøyde og gjengespesifikasjon følger alle D16-systemets originalstandard, kan installeres direkte og erstattes uten sekundær modifikasjon.
Spørsmål 2: Hvor mange klemsykluser kan JWGRIP D16 nullpunkts trekkbolt nå i nominell arbeidstilstand?
Under riktig installasjon, riktig dreiemoment og rent arbeidsmiljø kan den nå hundrevis av tusenvis av klemsykluser. Faktisk levetid er relatert til skjærebelastning, sponforurensningsgrad og regelmessig vedlikeholdsstatus på produksjonsstedet.
Q3: Hvis spesialtråd, skulderdimensjon eller sfærisk toleranse kreves for prosjektet, er tilpasset service tilgjengelig?
OEM tilpasset service er tilgjengelig. Du kan gi tegninger eller detaljerte tekniske parametere, vi kan justere tråd, skulderhøyde, sfærisk toleranse og antirotasjonsstruktur i henhold til faktiske krav til armaturet.
Spørsmål 4: Støttes kjøp av ett stykke prøve for verifisering og vedlikehold av armaturet?
Ja. Standard D16 nullpunktstrekkbolter er på lager, og støtter kjøp av enkeltdeler for test av armaturet og vedlikehold på stedet, og støtter også store bulkordrer for oppussingsprosjekter for verksted.
Spørsmål 5: Hva er nøkkelpunktene for daglig vedlikehold av D16 nullpunktstrekkbolt?
Fokuspunkter: Hold tråden, den sfæriske kontaktflaten og skulderflaten rene uten sponrester; stram trekkstangen strengt i henhold til spesifisert dreiemoment; inspiser regelmessig sfærisk overflate for avskalling / riper, skulderflate for bulker og gjenger for slitasje; skift ut trekkbolten i tide når åpenbare skader vises.
Send forespørsel
Kontaktinfo
-
Adresse
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong-provinsen, Kina
-
Tlf
-
E-post
Velkommen til å sende forespørsel til JWGRIP. Vårt profesjonelle tekniske og salgsteam vil tilby gratis armaturvalg, tilpasset løsningsdesign og nøyaktig tilbud.
Relaterte produkter
Nyhetsanbefalinger